60,000转精密微孔钻削:3米食品级不锈钢搅拌管加工解决方案
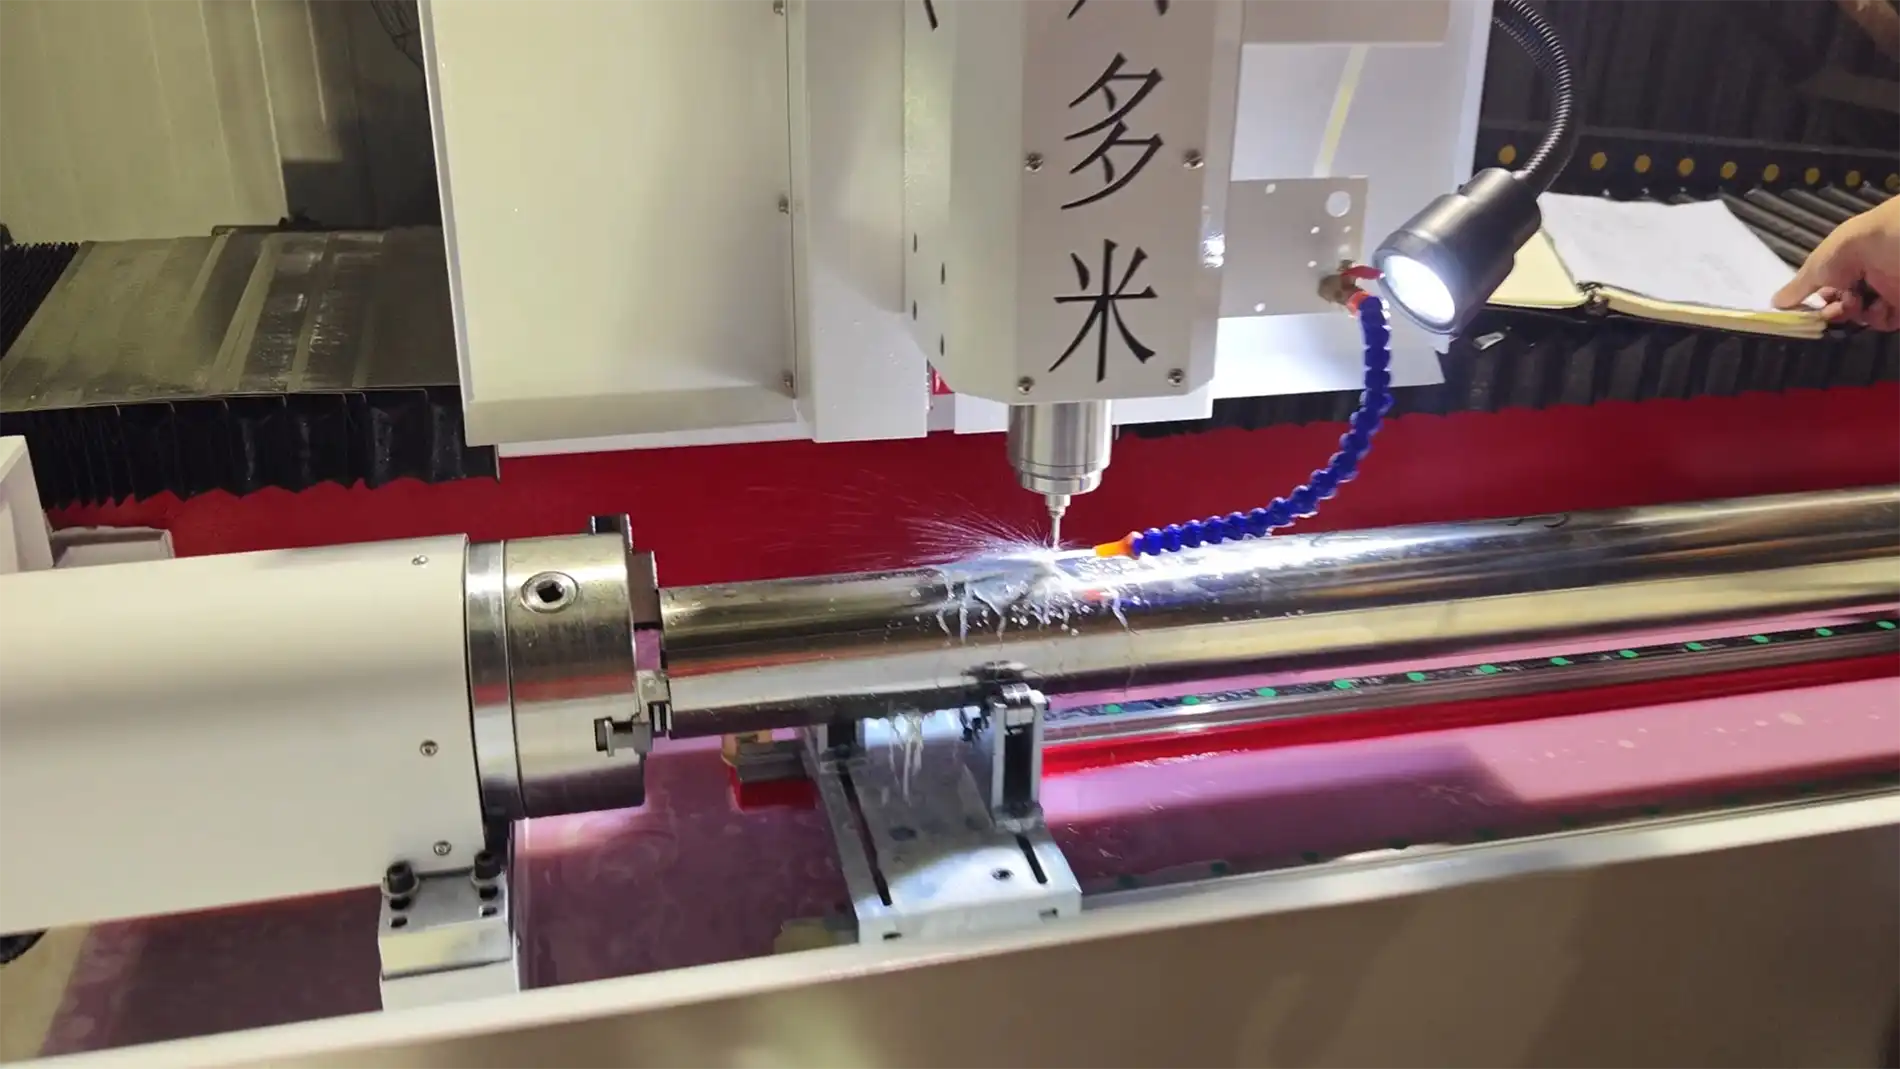
专为食品及制药搅拌设备中3.5mm壁厚卫生级不锈钢管的深孔Ø0.8mm微孔阵列设计。采用60,000转高速电主轴与360° A轴数控自动化彻底替代传统手工作业与台钻,实现100%无毛刺免去二次去毛刺工序,有效防止微型钻头折断。
3米长管微孔连续钻削5步高效工艺流程
了解多米 DNC-3003HD(R1) 如何融合3000mm纵向行程、360° A轴分度数控旋转卡盘以及60,000转电主轴,在不锈钢管件上实现无毛刺卫生级微孔加工。
3米管材装夹与同心度校正
操作员将长达3000mm的不锈钢管装入重型A轴数控旋转卡盘,配合中间托架与气动尾座对另一端进行紧固装夹。
参数化矩阵设置与坐标校验
操作员调用预设的孔阵列程序,包含轴向孔距(X轴)与周向角度(A轴)。Z轴对刀基准自动校验。
高速径向微进给切削
高频电主轴加速至60,000 RPM。在精密滚珠丝杠与人工刮研导轨驱动下,Ø0.8mm硬质合金微型钻头垂直于管材轴线切入圆柱外壁。
高速突破切削与微小切屑排出
在60,000 RPM转速下,刀具达到极高的线速度,快速穿透3.5mm壁厚(深径比4.4:1)并将微小切屑顺利排出。
连续多孔自动分度与卸料
Z轴退刀、X轴移动、A轴自动旋转至下一个角度坐标,无需停机,自动化完成数百个微孔加工直至整管完成。
在整个加工过程中,刚性刮研床身、3000mm X轴行程与60,000 RPM微孔主轴无缝配合,将长管深微孔加工变为自动化高精度生产单元。
生产力变革:3米不锈钢食品搅拌管精密微孔加工案例
合作客户: 江苏宜兴某制药机械设备有限公司
加工工件: 卫生级不锈钢搅拌轴管(304/316L奥氏体不锈钢,3.5mm壁厚,深孔Ø0.8mm微孔,管长可达3000mm)
传统工艺痛点:台钻人工钻孔 + 钻头极易折断 + 繁重人工去毛刺
该设备制造企业此前依赖传统台钻在厚壁(3.5mm)不锈钢管上加工Ø0.8mm小孔。由于人工手动进给力道不均,在4.4:1的深径比下,微型钻头极易产生弯曲变形、热粘结并频繁折断。圆柱外壁倾斜接触导致钻头打滑跑偏,造成孔位偏心和椭圆孔。钻头穿透内壁时的撕裂翻边产生大量内壁毛刺,不仅容易积聚食品残渣、违反卫生级CIP(原位清洗)标准,还需要工人拿着放大镜耗费大量工时人工刮除毛刺,极易划伤卫生级管壁,导致废品率高居不下,且占用大量熟练劳工。
多米解决方案:DNC-3003HD(R1) 长床身管材数控微孔钻孔中心
专用 多米 DNC-3003HD(R1) 四轴长床身管材数控钻孔机,配备3000mm X轴行程、360°连续A轴旋转卡盘(适用Ø10mm–Ø200mm管径)、人工精密刮研床身导轨、气动尾座与中间辅助托架,以及60,000 RPM高频微孔专用电主轴。

对比验证:传统台钻手工作业 vs 多米 DNC-3003HD(R1) 数控加工中心
| 评估指标 | 传统台钻手工作业 | 多米 DNC-3003HD(R1) 数控加工中心 |
|---|---|---|
| 主轴转速与切削模式 | 低转速手动压钻;极易干摩擦与加工硬化 | 60,000 RPM电主轴;高线速度纯剪切切削 |
| 微型刀具折断与磨损 | 进给力道不均导致钻头弯曲频繁折断 | 数控精密微进给;刀具磨损可控,彻底解决断钻问题 |
| 长管工件加工能力 | 超过1米的管材需要分段多次重复装夹 | 单次刚性装夹,拥有3000mm连续加工行程 |
| 周向分度与定位 | 人工划线打样,累积定位误差大 | 360°连续A轴数控旋转卡盘,重复定位精度±0.02mm |
| 出孔质量与毛刺 | 内壁金属塑性撕裂严重,产生翻边毛刺 | 孔口边缘平整无毛刺;100%符合卫生级CIP标准 |
| 二次去毛刺人工工时 | 每根管件需拿着放大镜人工刮除数小时 | 无需人工去毛刺;加工完成直接送入下道组装 |
| 孔形几何精度与圆度 | 钻头打滑跑偏导致椭圆孔与偏心孔 | 径向刚性切入,保证极高圆度与几何对称性 |
| 操作人员配置 | 1人看管1台台钻,劳动强度大且易疲劳 | 1人可同时看管多台自动化数控设备 |
客户投资回报(ROI):提高产能,减少工序,降低单件加工成本。 通过以多米 DNC-3003HD(R1) 替代传统台钻,江苏宜兴制药设备公司彻底消除了100%的人工去毛刺工时,将微型钻头折断率降至最低,在3米长管上实现了±0.02mm的重复定位精度,并实现了单人操作多台自动化数控钻孔机的无人化生产模式。
数据源自制药与食品机械零部件加工的实际生产测量。实际单件循环时间与刀具寿命取决于不锈钢合金材质、壁厚、孔径以及孔阵列密度。
专为长不锈钢管微孔钻削量身打造
传统立式加工中心无法承载3米长管,而普通钻床缺乏在易加工硬化的不锈钢上实现无毛刺微孔所需的60,000 RPM高速切削能力。
60,000 RPM高频微孔电主轴
提供极高的切削线速度,干净利落地剪切韧性不锈钢,防止加工硬化、积屑瘤及钻头尖端弯曲折断。
3000mm长行程刚性床身
拥有连续3米X轴行程,结合气动尾座与中间可调托架,可在一次装夹中完成长卫生级搅拌管的加工。
360°连续A轴数控旋转卡盘
高精度数控旋转分度单元,可夹持Ø10mm至Ø200mm管径,无需手动重新装夹即可完成高密度周向孔阵列加工。
人工刮研导轨与吸振结构
床身导轨结合面经过精密人工刮研(1–3 µm微观储油凹坑),消除残留应力并吸收60,000 RPM高频振动。
±0.02mm API激光干涉仪校准精度
出厂前100%通过API激光干涉仪进行螺距误差补偿,确保全3000mm行程内的孔距一致性。
单人操作多台机器的高效生产
自动化固定循环微孔钻削程序免去了人工手动进给,允许一名技术人员同时管理多台数控钻床。
常见问题解答 (FAQ)
为食品和制药设备制造商解答关于技术工程、卫生级合规性及操作疑问。
为什么传统台钻在厚壁不锈钢管上加工微孔会导致钻头频繁折断?
Ø0.8mm微型钻头几乎没有抗弯刚度。在3.5mm壁厚(深径比4.4:1)加工时,手动进给力道波动会导致钻头产生压杆屈曲不稳定。同时,奥氏体不锈钢在干摩擦时极易产生加工硬化,产生大量局部高热使微小切屑粘结在容屑槽内。在60,000 RPM转速下,刀具拥有极高线速度和稳定可控的数控进给率,以纯剪切方式切削,有效防止钻头折断。
该设备如何在不需要二次去毛刺的情况下消除内壁出孔毛刺?
在低切削速度下,钻头穿透管材内壁时,韧性不锈钢会产生撕裂和挤压,形成严重的翻边毛刺。多米 DNC-3003HD(R1) 以 60,000 RPM 转速运行,切削边缘线速度极高,可在出孔瞬间干净利落地剪切切屑。从而在机床上直接加工出平整无毛刺的内孔边缘,彻底省去100%的二次人工去毛刺工序。
为什么内孔无毛刺质量对食品搅拌设备如此重要?
在卫生级食品和制药搅拌设备中,管件内壁毛刺会形成死角缝隙,残留物料积聚容易滋生细菌,并阻碍CIP(原位清洗)杀菌消毒。此外,松动的毛刺可能脱落混入搅拌物料中,引发严重品质污染。无毛刺孔口能确保完全符合卫生合规要求并保障流体顺畅。
机床如何支撑3米长的管材而不发生下垂或振动?
DNC-3003HD(R1) 配备专用的3000mm纵向床身,搭载A轴数控旋转卡盘、气动尾座以及可调式中间辅助托架。配合吸收切削振动的人工刮研导轨,整套系统能保证管材在全长3米范围内保持同心度与稳定性。
该设备如何实现单人看管多台机器的自动化生产?
与传统台钻需要人工打样和逐孔手动下钻不同,多米 DNC-3003HD(R1) 实现全自动运行。操作人员装夹好3米管材并按下启动按钮后,机床便会自动执行完整的纵向与周向孔阵列加工,在此期间技术人员可轻松看管周边的多台数控设备。
DNC-3003HD(R1) 长床身管材数控微孔钻孔机 — 技术参数与规格
点击展开完整技术规格参数 (15)
| 机床型号 | DNC-3003HD(R1) |
| 机床类型 | 专用四轴长床身管材数控微孔钻孔机 |
| X轴加工行程 | 3000 mm(精密滚珠丝杠与直线导轨) |
| Z轴微进给行程 | 200 mm |
| A轴旋转分度 | 360°连续旋转分度单元 |
| 管材夹持直径 | Ø10 mm – Ø200 mm |
| 最大工件长度 | 长达 3000 mm(可容纳3米长管件) |
| 主轴类型 | 高频电动微孔电主轴 |
| 主轴转速 | 0 – 60,000 RPM(无极高频变频控制) |
| 钻孔直径范围 | Ø0.3 mm – Ø3.0 mm(微孔专用筒夹) |
| 床身结构 | 重型铸铁床身(人工精密刮研,1–3 µm平面度) |
| 重复定位精度 | ±0.02 mm(API激光干涉仪补偿) |
| 尾座与支撑 | 气动尾座 + 中间可调托架 |
| 运行模式 | 自动化连续 G 代码循环运行 |
| 安全与质量标准 | 欧盟CE认证,全封闭防护外壳 |
Request a Free Sample Machining & Feasibility Analysis
Send your tube dimensions, material grade, and thread specifications. Our tooling engineers will verify feasibility, calculate cycle time, and run a live machining test on your spec.