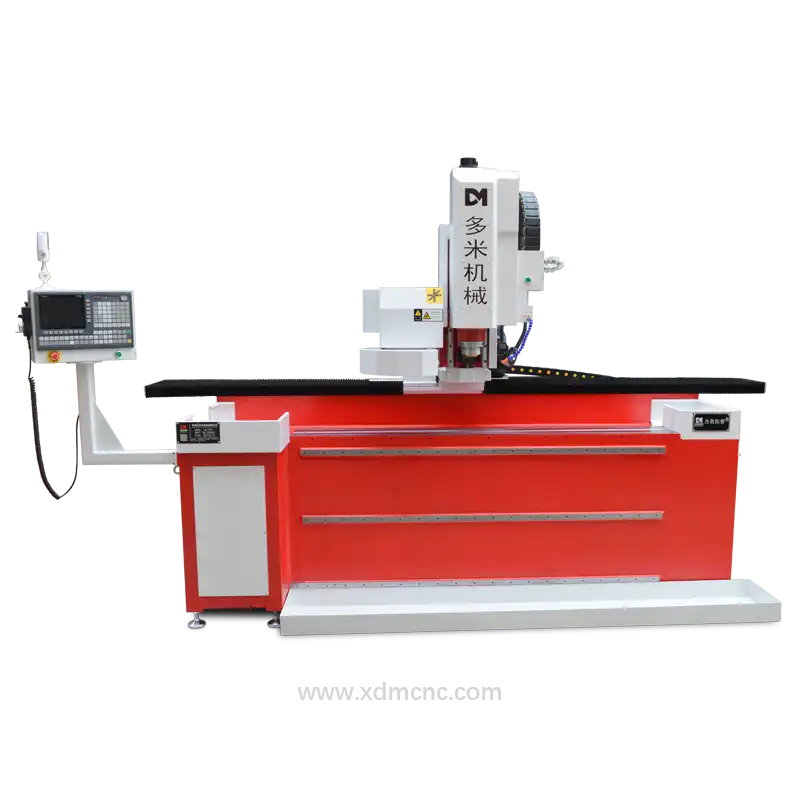
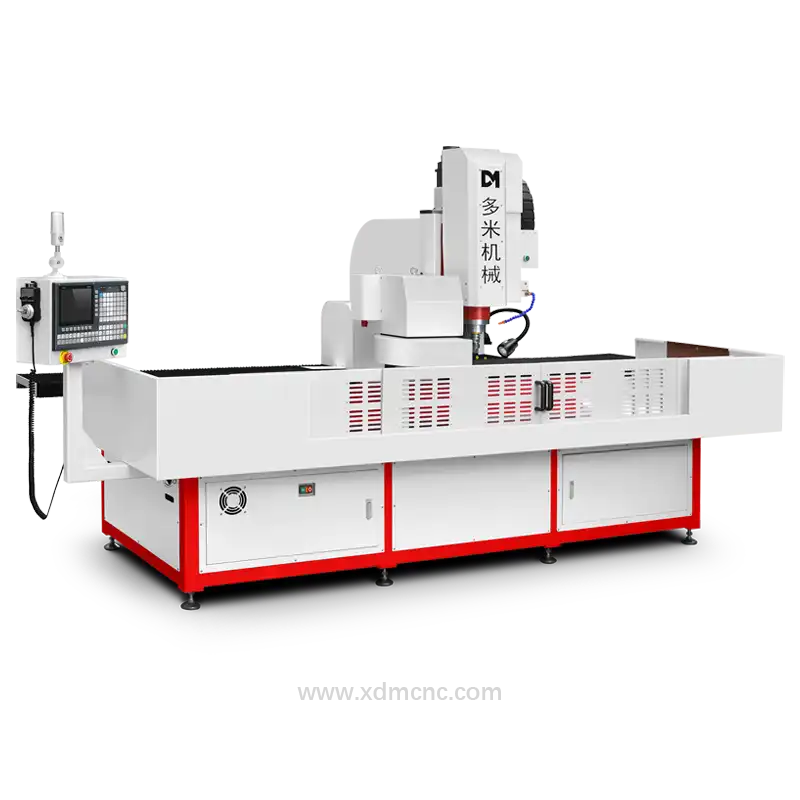
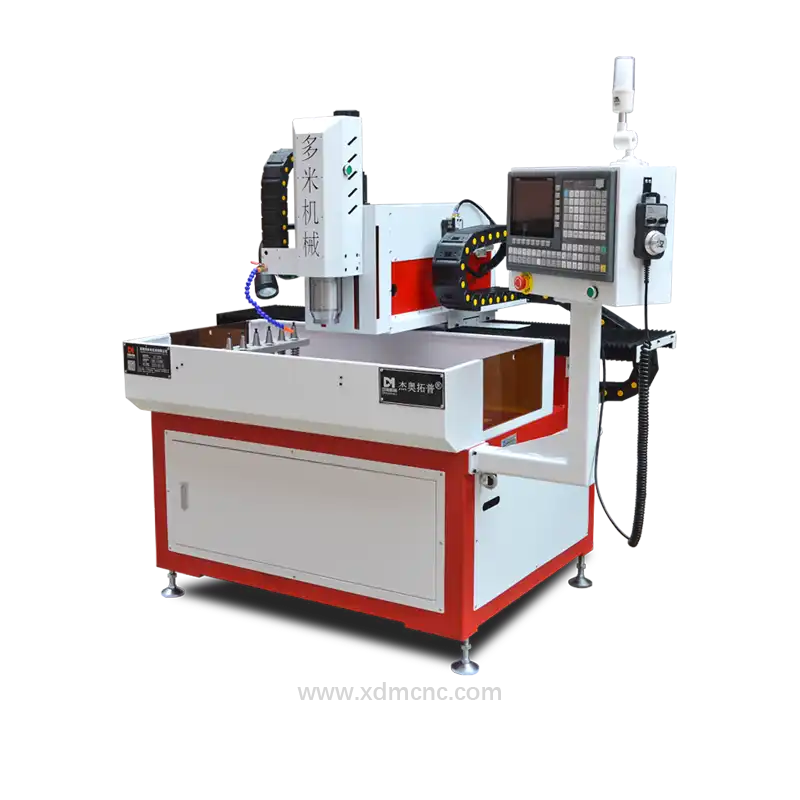
Обзор технологии сверления лопаток авиационных двигателей на станках с ЧПУ
Сверление лопаток авиационных двигателей на станках с ЧПУ представляет собой один из самых сложных и ответственных процессов в современном машиностроении. Современные газовые турбины и реактивные двигатели работают в условиях экстремальных термодинамических нагрузок: температура на выходе из камеры сгорания достигает от 1400°C до 1650°C, что существенно превышает температуру плавления стандартных металлических сплавов.
Для предотвращения катастрофического теплового усталостного разрушения и потери прочности лопатки турбин высокого и низкого давления (ТВД и ТНД) оснащаются сложной системой внутренних каналов и тысячами прецизионных микроотверстий для пленочного охлаждения. Высокоточное сверление лопаток авиационных двигателей на станках с ЧПУ обеспечивает исключительную точность позиционирования, соблюдение угловых параметров и высокое качество поверхности, необходимое для формирования каналов пленочного охлаждения в строгом соответствии со строгими аэрокосмическими стандартами, такими как AS9100 и спецификации AMS.
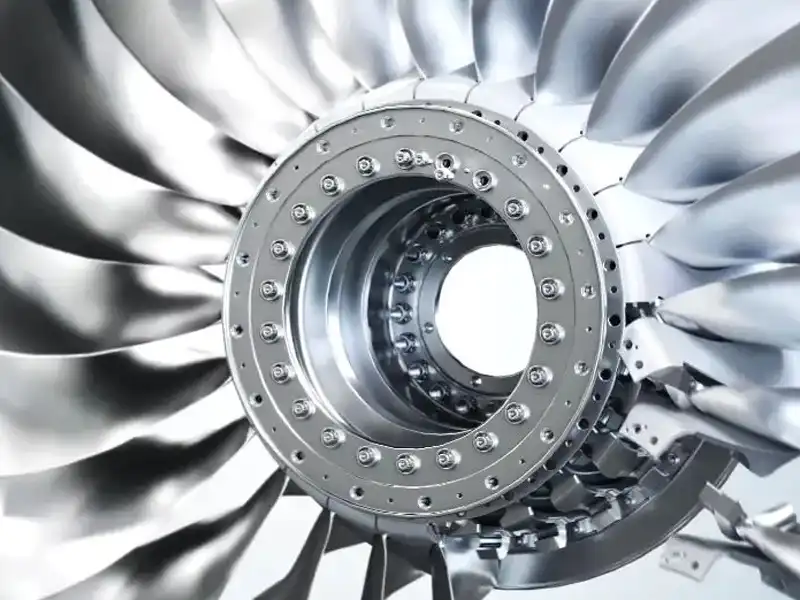 Интеллектуальные производственные решения DUOMI CNC для компонентов аэрокосмических двигателей
Ключевые факторы при микросверлении турбинных лопаток
1. Конструкция отверстий пленочного охлаждения и аэродинамика
Пленочное охлаждение турбинных лопаток работает за счет отбора сжатого воздуха из компрессора, проведения его по внутренним каналам лопатки и выпуска через микроотверстия на наружную поверхность пера. В результате образуется защитный пограничный слой охлаждающего воздуха, изолирующий лопатку от прямого воздействия раскаленного газового потока.
- Размеры микроотверстий: Диаметр охлаждающих отверстий обычно составляет от 100 мкм до 700 мкм (0,1 мм – 0,7 мм) при отношении глубины к диаметру (аспектном соотношении) до 30:1 и более.
- Сложная геометрия входа: В современных системах пленочного охлаждения используются диффузорные формы выходов (например, веерообразные или расширяющиеся формы) для максимального охвата охлаждающей пленкой. Выполнение входа под сложными пространственными углами требует многоосевой интерполяции с точностью по углу в пределах ±0,1°.
- Жесткие допуски: Точность пространственного позиционирования отверстий должна строго выдерживаться в пределах от ±0,005 мм до ±0,010 мм для обеспечения равномерного расхода воздуха по всему профилю пера лопатки.
2. Совместимость с жаропрочными сплавами и целостность покрытий
Лопатки авиационных турбин отливаются из современных жаропрочных материалов, включая монокристаллические никелевые суперсплавы (например, CMSX-4, René N5, Inconel 718), и покрываются керамическими термобарьерными покрытиями (TBC), такими как оксид циркония, стабилизированный оксидом иттрия (YSZ).
- Твердость материала и наклеп: Никелевые жаропрочные сплавы склонны к интенсивному упрочнению (наклепу) в процессе резания. Станки с ЧПУ для микросверления требуют оптимизированной подачи на зуб и сверхжесткой конструкции шпиндельного узла для поддержания постоянной нагрузки на режущую кромку без отжима инструмента и образования микротрещин.
- Предотвращение расслоения (деламинации): Прохождение хрупкого керамического слоя TBC перед выходом инструмента в металлический субстрат сопряжено с риском отслаивания покрытия. Применение высокоскоростных циклов глубокого сверления с прерывистой подачей (peck drilling) и специализированного инструмента с алмазным покрытием PCD защищает межфазную границу «керамика-металл» от сколов и микротрещин.
- Исключение дефектного (переплавленного) слоя: В отличие от традиционной электроэрозионной обработки (EDM), оставляющей хрупкую зону термического влияния (ЗТВ) и переплавленный слой (recast layer) с микротрещинами, механическое микросверление на станках с ЧПУ обеспечивает чистые стенки отверстий без изменения структуры и металлургических свойств материала.
Технические преимущества сверления лопаток двигателей на станках с ЧПУ
По сравнению с традиционными методами обработки, применение современного сверления лопаток авиационных двигателей на станках с ЧПУ обеспечивает существенные инженерные и технологические преимущества:
- Превосходное качество отверстий и сохранение структуры металла: Механическое микросверление на станках с ЧПУ исключает термическую деградацию, появление микротрещин и переплавленного слоя на критически важных монокристаллических структурах жаропрочных сплавов.
- Многоосевая пространственная гибкость: Современные 5-осевые и 6-осевые конфигурации станков с ЧПУ позволяют выполнять обработку сложных комбинированных углов на аэродинамических поверхностях пера за один установ.
- Обработка произвольной геометрии: Режимы микрофрезерования и спиральной интерполяции на ЧПУ позволяют формировать диффузорные выходы любой формы (веерные, овальные или каплевидные), интегрируя их непосредственно в цикл сверления.
- Высокая производительность и эффективность инструмента: Автоматическая смена инструмента (ATC), датчики контроля поломки инструмента в реальном времени и системы подачи СОЖ высокого давления (HPC) под давлением 100–150 бар существенно сокращают время цикла обработки детали и увеличивают стойкость инструмента.
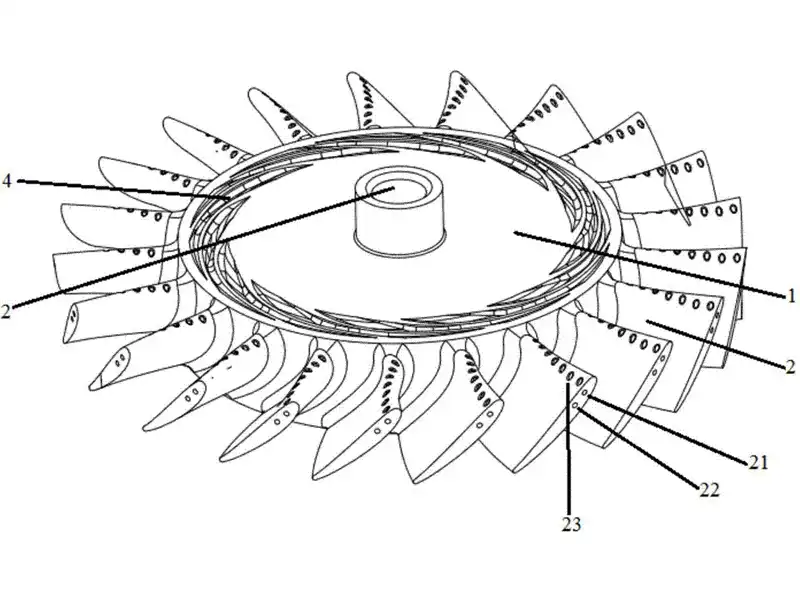 Высокоточное микросверление охлаждающих отверстий в лопатках турбин авиационных двигателей
Передовые технологии и инновации в сверлении на станках с ЧПУ
Высокоскоростное глубокое сверление с прерывистой подачей и спиральная интерполяция
Передовые алгоритмы глубокого сверления динамически регулируют величину отвода инструмента на основе обратной связи по крутящему моменту в реальном времени. Это предотвращает пакетирование стружки внутри сверхглубоких микроотверстий диаметром от 100 мкм и обеспечивает эффективный отвод тепла.
Подача СОЖ высокого давления через инструмент (HPC)
Подача синтетической СОЖ или криогенной среды непосредственно через микроканалы инструмента под давлением свыше 120 бар обеспечивает мгновенную эвакуацию микростружки, исключая ее налипание, вторичный рез и поломку микроинструмента при обработке вязких жаропрочных сплавов.
Интегрированный оптический и автоматизированный контроль
Ведущие аэрокосмические производственные центры на базе оборудования с ЧПУ комбинируют контактное измерительное сканирование с лазерными системами и видеоконтролем прямо на станке. Системы проверяют позицию микроотверстий, геометрию входа и чистоту выхода до снятия детали с технологической оснастки.
Спецификация технологических параметров
| Технологический параметр | Стандартная целевая спецификация для аэрокосмической отрасли |
|---|---|
| Диапазон диаметров отверстий | 0,10 мм – 0,70 мм (100 – 700 мкм) |
| Точность позиционирования | ±0,005 мм |
| Угловой допуск | ±0,1° |
| Макс. отношение глубины к диаметру (L/D) | До 30:1 |
| Давление СОЖ (HPC) | 100 бар – 150 бар |
| Шероховатость поверхности стенки | Ra < 0,4 мкм |
| Применяемые стандарты | AS9100 Rev D, ISO 9001, AMS 5666 / AMS 5383 |
Заключение
Постоянное совершенствование технологий сверления лопаток авиационных двигателей на станках с ЧПУ играет ключевую роль в современном авиационном двигателестроении. Обеспечивая микросверление без термического воздействия, точную многоосевую ориентацию под сложными углами и стабильное качество в соответствии со строгими аэрокосмическими стандартами, высокоточное оборудование с ЧПУ гарантирует максимальную топливную эффективность и механическую надежность двигателей в жестких температурных условиях эксплуатации.
Требуется высокопроизводительный станок для сверления и нарезания резьбы?
Свяжитесь с инженерной командой DUOMI для моделирования времени цикла и подбора конфигурации под ваши задачи.