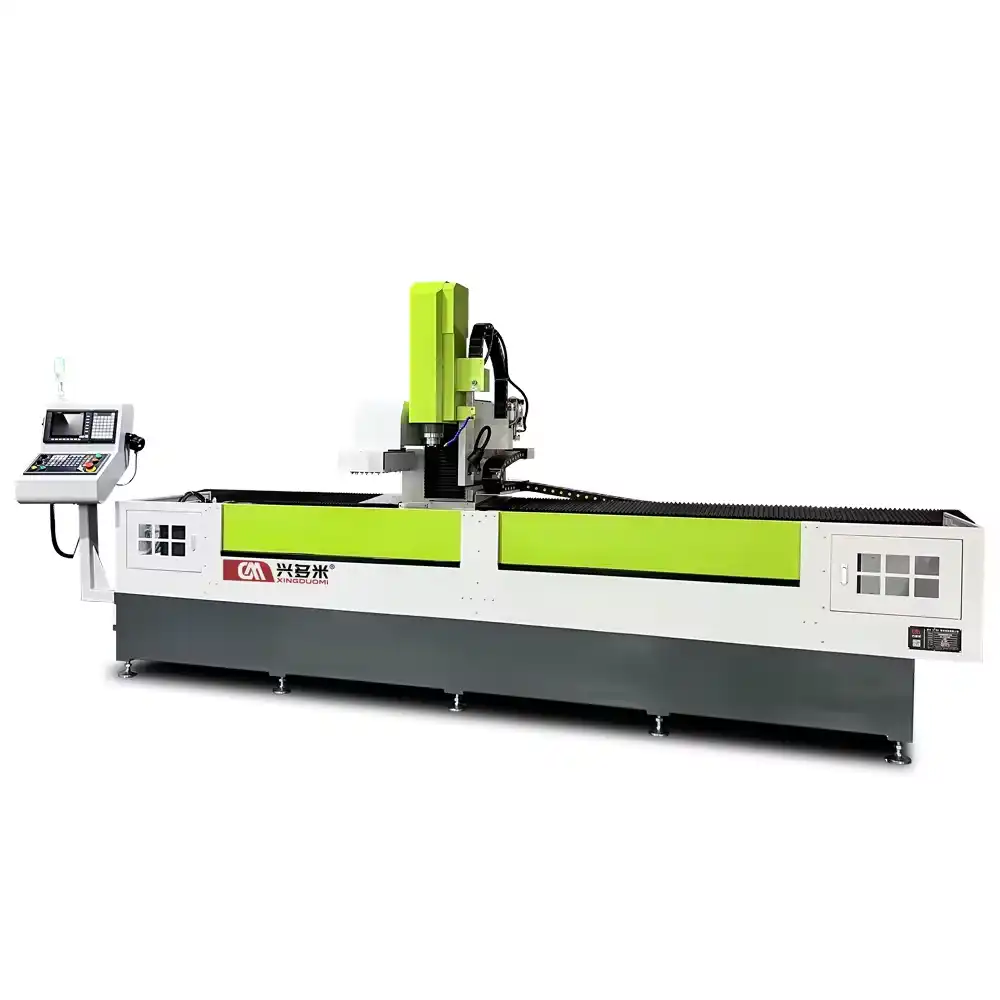
Автоматизированный 4-осевой сверлильно-резьбонарезной станок с ЧПУ для масляных портов крупных гидроцилиндров — 100% соосность, динамический поиск базы <8 с
Спроектирован для тяжелых гильз гидроцилиндров диаметром до Ø300 мм и длиной до 3 000 мм. Заменяет ручную разметку и выверку индикатором автоматическим 3D-зондированием и волновым поворотом A360°. Сокращает процент брака с >5% до <0,1%, увеличивая производительность смены в 3 раза.
5-этапный автоматизированный процесс высокоточной обработки
Как DUOMI DNC-3030N10(R) исключает ручную разметку, компенсирует сварочные деформации привариваемых штуцеров и гарантирует 100% соосность по всей длине 3 000 мм за один установ.
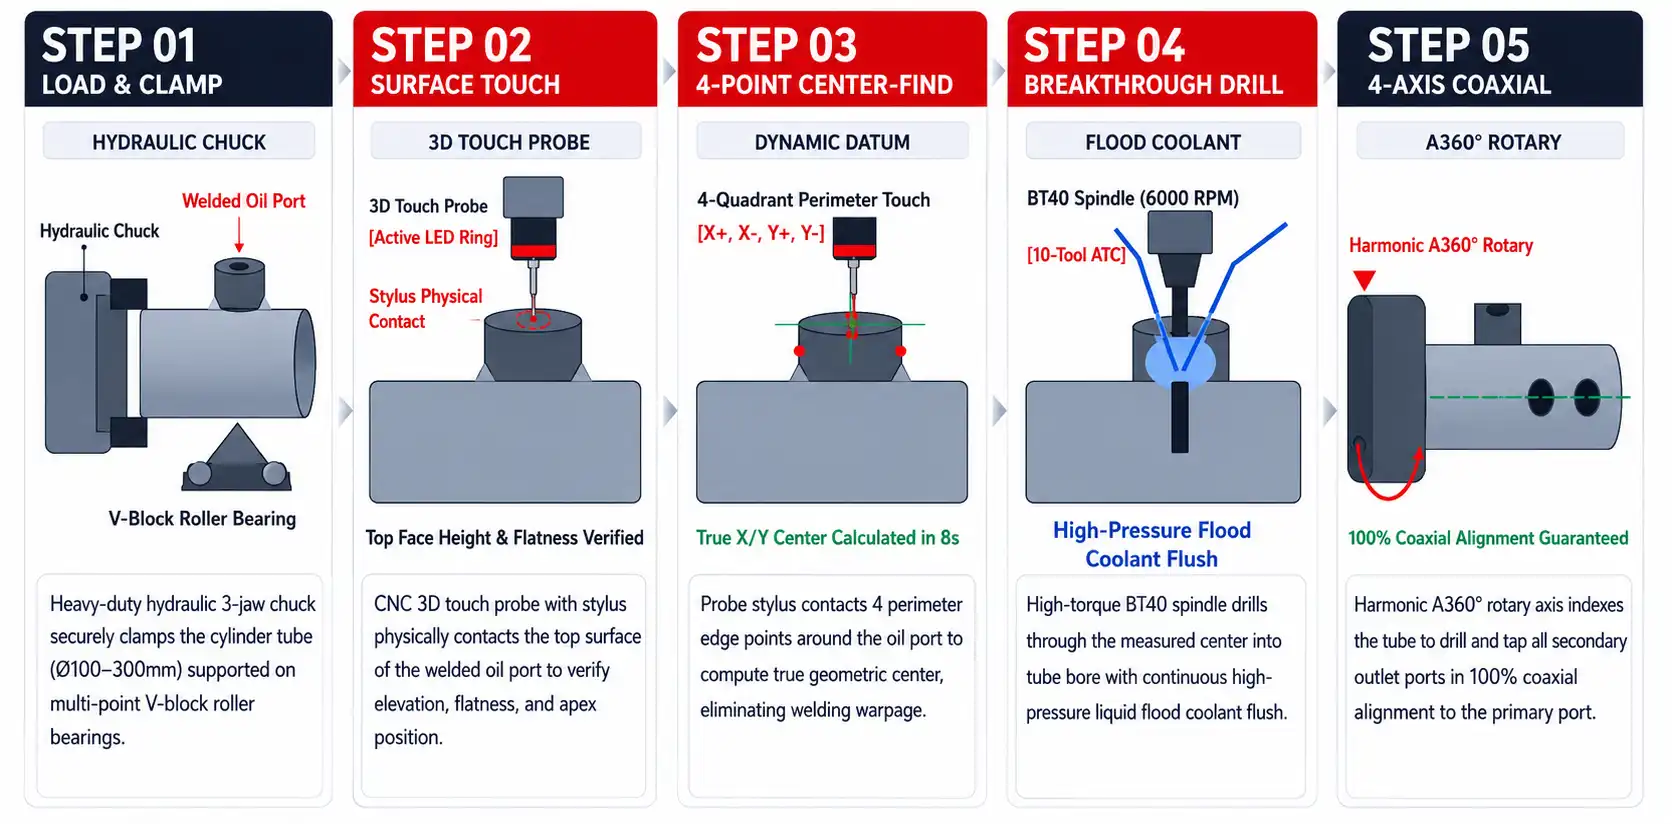
Загрузка и гидравлический самоцентрирующий зажим
Оператор загружает тяжелую гильзу гидроцилиндра длиной 3 000 мм на многоточечные призматические люнеты с роликовыми опорами. Гидравлический патрон зажимает трубу (Ø100–Ø300 мм) с программируемым усилием, удерживая приваренный штуцер вертикально без прогиба трубы.
Контакт 3D-датчика с верхней поверхностью штуцера
Закрепленный в шпинделе высокоточный трехмерный контактный датчик (3D-щуп) опускается до касания рубиновым наконечником верхней плоскости приваренного масляного штуцера. Он мгновенно определяет высоту по оси Z и проверяет перпендикулярность плоскости относительно оси шпинделя.
Касание по 4 координатам и расчет центра
Рубиновый наконечник выполняет быстрые касания по четырем точкам (X+, X-, Y+, Y-) по периметру штуцера. Контроллер ЧПУ вычисляет истинный геометрический центр и динамически смещает нулевую точку G54 менее чем за 8 секунд.
Сквозное сверление и быстрое удаление стружки
Высокомоментный шпиндель BT40 задействует цельное твердосплавное сверло. При непрерывной подаче СОЖ под высоким давлением сверло прошивает центр штуцера в стенку цилиндра без радиального увода.
4-осевое соосное сверление и жесткое нарезание резьбы
Инструментальный магазин зонтичного типа (ATC) на 10 позиций автоматически меняет инструмент для снятия фаски и жесткого нарезания резьбы (M2–M20) в основном порте. Поворотная ось A360° с безлюфтовым волновым редуктором поворачивает гильзу на заданный угол для обработки всех вторичных портов в строгой соосности с базовым портом.
На протяжении всего цикла ЧПУ-система автоматически координирует работу 3D-щупа, подачи СОЖ под высоким давлением и волнового привода 4-й оси, позволяя оператору базовой квалификации управлять ячейкой без ручных измерений.
Модернизация производства на заводе Zoomlion: снизился процент брака с 5,8% до <0,1% при обработке тяжелых гильз гидроцилиндров
Заказчик: Zoomlion Heavy Industry Science & Technology Co., Ltd. (мировой производитель тяжелой строительной техники)
Обрабатываемая деталь: Гильзы крупногабаритных гидроцилиндров для экскаваторов 50–500 тонн и аутригеров кранов (наружный диаметр Ø100–Ø300 мм, длина до 3 000 мм, приваренные кованые штуцеры, соосные боковые порты).
Старая технология (ручная разметка + радиально-сверлильные станки)
Высококвалифицированные рабочие тратили 15–25 минут на гильзу, вручную размещая и выверяя центры деформированных приваренных штуцеров с помощью стрелочных индикаторов. Обработка на радиально-сверлильных станках с ручной оснасткой приводила к уводу сверла, смещению отверстий и срыву резьбы. Это вызывало высокий процент брака (5,8%) на дорогостоящих кованых трубах, зависимость от квалификации персонала и ограничение выработки до 8–10 готовых гильз в смену.
Комплексное решение DUOMI: 4-осевой специальный станок с ЧПУ (SPM) DNC-3030N10(R)
Специально спроектированный 4-осевой сверлильный станок с ЧПУ DUOMI DNC-3030N10(R) с ходом по оси X 3 000 мм, непрерывным волновым поворотным столом A360°, 3D-контактным датчиком в шпинделе, автосменщиком инструмента (ATC) зонтичного типа на 10 позиций, системой подачи СОЖ высокого давления и роликовыми призматическими люнетами против прогиба.
Операционные и финансовые результаты: Сравнение традиционной ручной технологии и станка DUOMI DNC-3030N10(R)
| Критерий оценки | Традиционная ручная выверка и радиальные станки | 4-осевой станок с ЧПУ DUOMI DNC-3030N10(R) |
|---|---|---|
| Время поиска базы и выверки | 15–25 минут ручной разметки и установки индикаторов | <8 секунд автоматического сканирования 3D-датчиком |
| Уровень брака и доработок | 4,8% – 6,5% брака дорогостоящих кованых гильз гидроцилиндров | <0,1% брака (выход годных >99,9% с первого предъявления) |
| Компенсация сварочных деформаций | Отсутствует; увод сверла приводит к пробою стенок и срыву резьбы | Динамическое смещение нулевой точки X/Y/Z в реальном времени (<8 с) |
| Соосность группы отверстий | Ручной поворотный патрон с накопительной угловой погрешностью (>±0,5°) | 100% соосность благодаря безлюфтовому волновому приводу A360° |
| Стойкость твердосплавного инструмента | ~80–120 отверстий на инструмент (перегрев при сверлении толстостенных сталей) | 300+ отверстий на инструмент (+200% стойкости за счет подачи СОЖ высокого давления) |
| Полное время цикла обработки | 45–55 минут на гильзу 3 000 мм с множеством портов | 18–22 минуты (сверление, фрезерование, нарезание резьбы и поворот за 1 установ) |
| Трудозатраты и требования к квалификации | 2 слесаря-разметчика высшего разряда в смену (высокие затраты на оплату труда) | 1 оператор базовой квалификации (только загрузка и разгрузка заготовок) |
| Суточная выработка за смену (8 часов) | 8–10 готовых длинномерных гильз в смену | 22–26 готовых гильз в смену (рост производительности более чем в 2,5 раза) |
ROI заказчика: Больше продукции. Меньше операций. Ниже себестоимость детали. Завод Zoomlion достиг 15-кратного повышения точности базирования, сократил убытки от брака более чем на $54 000 в год и увеличил суточный объем выпуска гидроцилиндров на +166%, полностью окупив капитальные вложения за 12–15 месяцев эксплуатации.
Данные отражают подтвержденные результаты эксплуатации на заводе Zoomlion Heavy Industry при производстве гильз крупногабаритных гидроцилиндров. Фактическое время цикла и экономия зависят от диаметра трубы, толщины стенки и конфигурации портов.
Спроектирован специально для производства крупногабаритных гидроцилиндров
Стандартные вертикальные обрабатывающие центры и обычные радиально-сверлильные станки не справляются с длинномерными тяжелыми трубами с приваренными штуцерами. Станок DNC-3030N10(R) создавался с нуля для обеспечения высокой жесткости, автоматической выверки и высокой производительности за один установ.
3D-измерительный датчик в шпинделе
Высокоточный рубиновый щуп выполняет измерение верхнего торца и 4 точек по периметру менее чем за 8 секунд. Динамически рассчитывает истинный центр и компенсирует сварочные деформации до ±3,0 мм.
Непрерывная волновая поворотная ось A360°
Безлюфтовый волновой редуктор в паре с гидравлическим самоцентрирующим патроном (зажим Ø100–Ø300 мм) гарантирует 100% соосность между основным масляным портом и всеми боковыми отверстиями на длине 3 000 мм.
Увеличенное рабочее поле X = 3 000 мм
Увеличенный ход по оси X (3 000 мм) позволяет легко обрабатывать длинные гильзы цилиндров экскаваторов и кранов за один установ, исключая перебазирование и накопление погрешностей.
Подача СОЖ высокого давления
Направленные сопла подачи СОЖ под высоким давлением непрерывно охлаждают зону резания, мгновенно вымывая стружку из глубоких отверстий и предотвращая перегрев твердосплавного инструмента на толстостенных легированных сталях.
Автосменщик инструмента (ATC) на 10 позиций
Высокомоментный шпиндель BT40 (100–6 000 об/мин, 5,5–7,5 кВт) с зонтичным магазином на 10 инструментов выполняет сплошное сверление (Ø1–20 мм), жесткое нарезание резьбы (M2–M20), фрезерование и снятие фасок.
Многоточечные роликовые люнеты против прогиба
Встроенные тяжелые призматические роликовые опоры предотвращают прогиб тяжелых 3-метровых труб под собственным весом и исключают деформацию от вертикального усилия сверления.
Вопросы и ответы (FAQ)
Оперативные ответы на технические, технологические и коммерческие вопросы для производителей тяжеловодного оборудования и гидравлических цилиндров.
Q1: Как DNC-3030N10(R) решает проблему сварочных деформаций приваренных масляных штуцеров?
В станке используется устанавливаемый в шпиндель 3D-измерительный контактный датчик с прецизионным рубиновым щупом. Перед началом обработки щуп касанием определяет высоту и плоскостность верхней грани штуцера, после чего выполняет 4 касания по периметру (X+, X-, Y+, Y-) наружного диаметра. ЧПУ-контроллер динамически рассчитывает истинный центр и смещает нулевую точку обработки (G54), полностью компенсируя сварочные деформации до ±3,0 мм.
Q2: Как волновой редуктор 4-й оси обеспечивает соосность нескольких радиальных отверстий?
После того как 3D-датчик определил центр основного масляного порта, непрерывный волновой привод оси A360° поворачивает гильзу гидроцилиндра к координатам каждого последующего отверстия строго относительно выявленной базы. Поскольку труба остается зажатой в гидравлическом патроне без люфтов при повороте, гарантируется 100% соосность всех отверстий по всей длине 3 000 мм за один установ.
Q3: Каковы допустимые диаметры и длина обрабатываемых гильз гидроцилиндров?
Базовая комплектация оснащена мощным гидравлическим самоцентрирующим патроном для труб диаметром от Ø100 мм до Ø300 мм и рабочей зоной по оси X 3 000 мм. Многоточечные роликовые люнеты исключают прогиб трубы. По запросу заказчика DUOMI может изготовить станок с увеличенной длиной станины (от 4 000 мм до 8 000 мм) и спецпатронами.
Q4: Почему для данной операции необходима подача СОЖ высокого давления?
При сверлении толстых стенок гильз из легированных сталей выделяется большое количество тепла и образуется длинная сливная стружка. В DNC-3030N10(R) применяются сопла высокой производительности, которые моментально отводят тепло и вымывают стружку из глубоких отверстий, увеличивая ресурс сверл и метчиков более чем на 200%.
Q5: Какая квалификация требуется от оператора для работы на станке?
Высокая квалификация не требуется. Система поддерживает прямой импорт чертежей в форматах CAD (DXF/STEP) с автоматическим извлечением координат отверстий. Диалоговый интерфейс позволяет оператору лишь ввести диаметр трубы, толщину стенки и глубину обработки. Обучение оператора базовой квалификации занимает менее одного дня.
Q6: Как компания DUOMI проверяет точность станков перед отгрузкой?
Каждый станок DUOMI проходит строгие приемо-сдаточные испытания (FAT) на заводе. Точность позиционирования и повторяемость (±0,02 мм) калибруются с помощью американских лазерных интерферометров API. Мы проводим тестовую обработку деталей заказчика с подачей СОЖ, предоставляем подробные протоколы измерений и видеоотчет.
Q7: Что означает «Мы проектируем станок под ваш технологический процесс» применительно к производству гидроцилиндров?
Мы никогда не заставляем клиента адаптировать сложную деталь под стандартный каталожный станок. Инжиниринг под задачи заказчика — ключевая специализация DUOMI. Для производителей гидравлики мы изготавливаем удлиненные станины до 8 000 мм для длинноходных цилиндров автокранов и экскаваторов, спецкулачки для нестандартных фланцев, многошпиндельные головки для одновременного сверления/нарезания резьбы и системы автоматической роботозагрузки.
Q8: Каковы коммерческие условия оплаты и гарантии защиты аванса?
Наш стандартный международный порядок расчетов: 50% авансовый платеж T/T после подписания контракта для запуска производства, и оставшиеся 50% T/T только после того, как вы утвердите видео 72-часовых непрерывных испытаний, контрольную обработку вашей гильзы гидроцилиндра и протокол проверки точности позиционирования лазером API. Вы перечисляете финальный платеж только после того, как точность и производительность станка наглядно и документально подтверждены.
4-осевой сверлильно-резьбонарезной станок с ЧПУ для масляных портов гидроцилиндров DNC-3030N10(R) — Технические характеристики
Развернуть полные технические характеристики (22)
| Модель станка | 4-осевой специальный станок с ЧПУ DNC-3030N10(R) (SPM) |
| Технологические возможности | Сплошное сверление, нарезание резьбы метчиком, фрезерование, цекование, 3D-зондирование |
| Эффективный ход по оси X | 3 000 мм (опционально под заказ до 8 000 мм) |
| Эффективный ход по оси Y | 300 мм |
| Эффективный ход по оси Z | 200 мм |
| Ход поворотной оси A | 360° непрерывный волновой поворотный индекс |
| Диаметр зажима патрона | Ø100 мм – Ø300 мм (гидравлический самоцентрирующий) |
| Диаметр сверления | Ø1 мм – Ø20 мм |
| Диаметр нарезаемой резьбы | M2 – M18 / M3 – M20 (жесткое синхронное нарезание резьбы) |
| Диаметр снимаемой фаски | Ø1 мм – Ø20 мм |
| Точность позиционирования и повторяемость | ±0,02 мм (сертифицировано лазерным интерферометром API) |
| Частота вращения и мощность шпинделя | 100 – 6 000 об/мин | высокомоментный электродвигатель 5,5 кВт – 7,5 кВт |
| Конус шпинделя | BT30 / BT40 тяжелый механический шпиндель |
| Скорость быстрого перемещения | X: 30–60 м/мин | Y: 25 м/мин | Z: 25 м/мин |
| Магазин инструмента (ATC) | Автоматический сменщик инструмента зонтичного типа на 10 позиций |
| Система базирования и поиска нуля | Трехмерный контактный датчик (3D-щуп) в шпинделе с рубиновым наконечником |
| Система охлаждения | Система подачи СОЖ под высоким давлением (направленная сопловая подача) |
| Поддержка заготовки | Многоточечные роликовые призматические люнеты (защита от прогиба) |
| Рабочее напряжение | 380 В ±10% / 50 Гц (адаптируется под стандарты заказчика) |
| Габариты и масса станка | Ок. 4 800 × 1 600 × 1 900 мм | Ок. 3 000 кг |
| Система ЧПУ и память | Промышленный контроллер ЧПУ · Память на 10 000 программ · Импорт файлов DXF/STEP CAD |
| Стандарты безопасности и качества | Сертификат CE, полностью закрытое защитное кабинетное ограждение |
Запросить бесплатную проверку технологической осуществимости и расчет окупаемости (ROI)
Отправьте нам чертежи гильзы гидроцилиндра с указанием диаметра (Ø100–Ø300 мм) и схемы расположения портов. Наша инженерная группа выполнит симуляцию обработки, рассчитает время цикла и подготовит комплексное коммерческое предложение — 100% бесплатно и без обязательств.