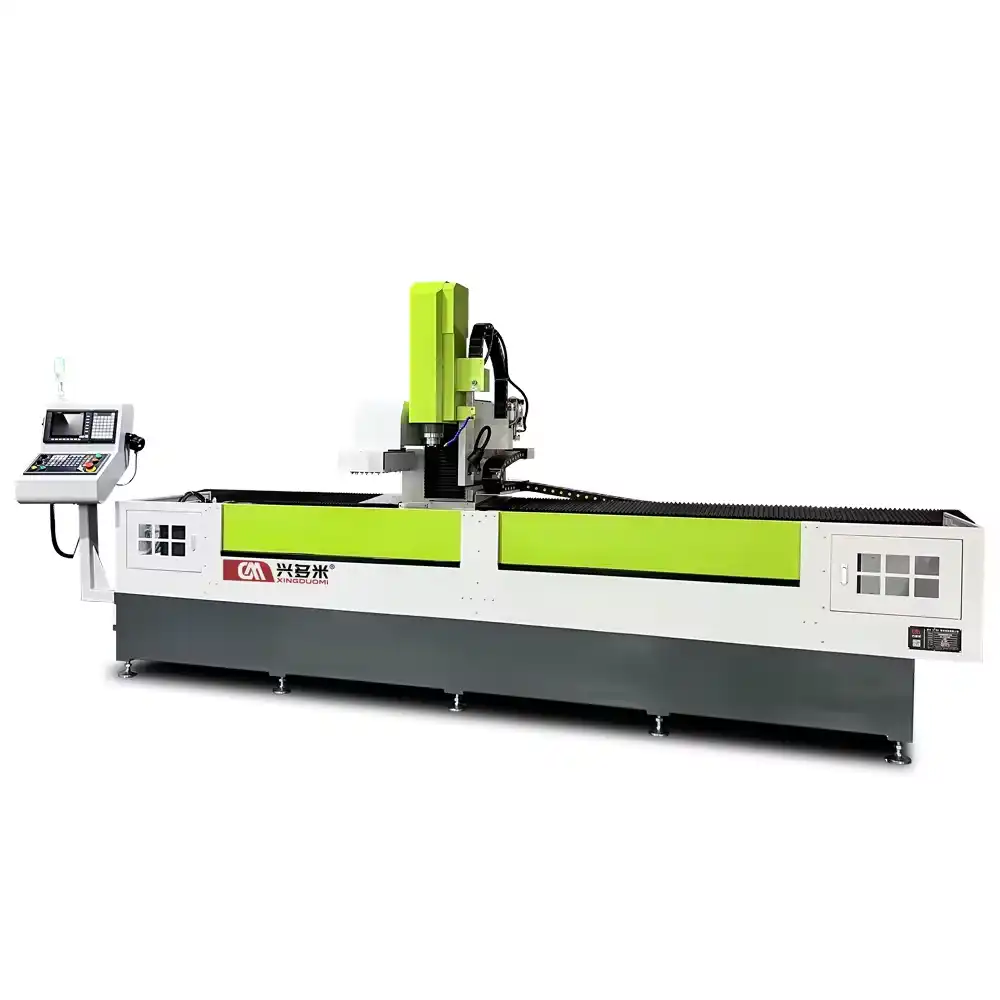
Taladrado y Roscado CNC Automatizado de 4 Ejes para Tomas de Aceite en Cilindros Hidráulicos Pesados — 100% Coaxial, Origen Dinámico en <8s
Diseñada para camisas de cilindros hidráulicos pesados de hasta Ø300 mm y 3.000 mm de longitud. Reemplaza el trazado manual y el centrado con reloj comparador por palpado 3D automatizado y rotación armónica A360°. Reduce el índice de desechos de >5% a <0,1% y triplica la producción por turno.
Flujo de Proceso de Mecanizado de Precisión Automatizado en 5 Pasos
Cómo la DUOMI DNC-3030N10(R) elimina el replanteo manual, compensa la distorsión térmica tras la soldadura y garantiza una coaxialidad del 100% en tubos pesados de 3.000 mm en una sola sujeción.
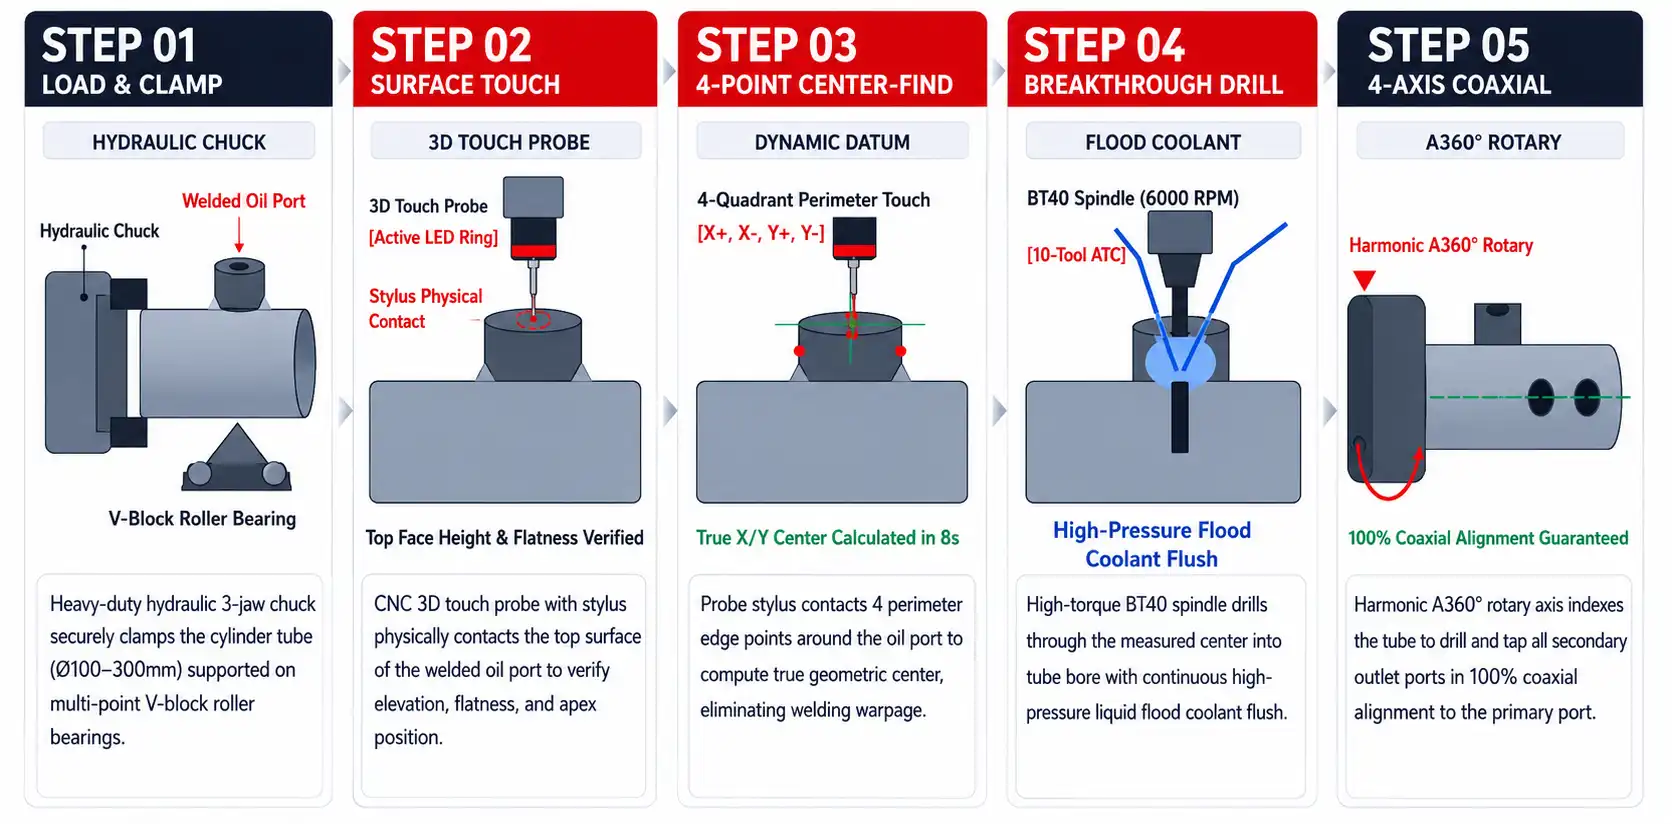
Carga y Amarre Hidráulico con Autocentrante
El operario coloca la camisa pesada de cilindro de 3.000 mm sobre soportes de rodillos en V multipunto que evitan el pandeo. El plato hidráulico autocentrante amarra el tubo (Ø100–Ø300 mm) con presión programable, manteniendo la toma de aceite presoldada en posición vertical sin deflexión del tubo.
Contacto del Palpador 3D en Cara Superior
El palpador 3D de alta precisión montado en el husillo desciende hasta que el estilete de rubí entra en contacto con la cara superior de la toma de aceite soldada. Detecta al instante la cota Z exacta y verifica la perpendicularidad del plano respecto al eje del husillo.
Palpado Perimetral en 4 Cuadrantes y Cálculo de Centro
El estilete de rubí ejecuta micropalpados rápidos en cuatro coordenadas perimetrales (X+, X-, Y+, Y-) del racor cilíndrico. El control numérico calcula matemáticamente el centro geométrico real y compensa dinámicamente el origen de coordenadas G54 en menos de 8 segundos.
Taladrado Pasante y Evacuación Rápida de Viruta
El husillo BT40 de alto par acciona una broca de metal duro integral para servicio pesado. Con un flujo continuo de líquido refrigerante a alta presión, la broca perfora el centro de la toma hacia la pared del cilindro sin deflexión radial.
Taladrado Coaxial Armónico de 4 Ejes y Roscado Rígido
El cambiador de herramientas tipo sombrilla de 10 posiciones intercambia herramientas automáticamente para achaflanar y realizar roscado rígido (M2–M20) en el puerto maestro. El reductor armónico sin holgura A360° gira la camisa hacia las coordenadas angulares sucesivas para mecanizar los puertos secundarios en estricta coaxialidad con el origen maestro.
Durante todo el ciclo, el control CNC integrado coordina de forma automática el palpador 3D, el refrigerante líquido a alta presión y el posicionamiento armónico del 4º eje, permitiendo que un operario sin experiencia previa gestione la celda de trabajo sin mediciones manuales.
Transformación Productiva en Zoomlion: Reducción del Índice de Rechazos del 5,8% a <0,1% en Camisas de Cilindros Pesados
Cliente: Zoomlion Heavy Industry Science & Technology Co., Ltd. (Fabricante Global de Maquinaria Pesada para Construcción)
Pieza de Trabajo: Camisas de cilindros hidráulicos de gran tamaño para excavadoras de 50 a 500 toneladas y estabilizadores de grúa (diámetro exterior Ø100 mm–Ø300 mm, longitud hasta 3.000 mm, tomas forjadas presoldadas y múltiples puertos secundarios coaxiales).
Metodología Manual Tradicional (Trazado Manual + Taladros Radiales)
Mecánicos expertos dedicaban de 15 a 25 minutos por tubo a trazar líneas y montar relojes comparadores para localizar el centro de tomas deformadas por la soldadura. El taladrado en taladros radiales y platos giratorios manuales provocaba desvíos de broca, perforaciones descentradas y roturas de roscas. Esto generaba un costoso 5,8% de piezas defectuosas en tubos forjados de miles de dólares, alta dependencia de mano de obra especializada y un cuello de botella con solo 8–10 cilindros terminados por turno.
Solución Integrada DUOMI: Centro SPM de 4 Ejes DNC-3030N10(R)
Centro CNC SPM de 4 Ejes DUOMI DNC-3030N10(R) diseñado a medida con carrera en eje X de 3.000 mm, mesa giratoria armónica continua A360°, palpador 3D montado en husillo, cambiador automático ATC tipo sombrilla de 10 herramientas, sistema de refrigeración por taladrina a alta presión y soportes de rodillos en V multipunto anti-pandeo.
Transformación Operativa y Económica: Proceso Manual Tradicional vs. DUOMI DNC-3030N10(R)
| Métrica | Alineación Manual Tradicional y Taladros Radiales | Máquina SPM de 4 Ejes DUOMI DNC-3030N10(R) |
|---|---|---|
| Tiempo de Centrado y Búsqueda de Origen | 15–25 minutos de trazado manual y ajuste con reloj comparador | <8 segundos mediante escaneo con palpador 3D automatizado |
| Tasa de Piezas Defectuosas y Retrabajos | 4,8% – 6,5% de desechos en costosas camisas de cilindro forjadas | <0,1% de defectos (>99,9% de rendimiento a la primera) |
| Compensación de Deformación por Soldadura | Sin compensación; la broca se desvía, perforando paredes y dañando roscas | Compensación dinámica de orígenes X/Y/Z en tiempo real (<8 s) |
| Alineación Coaxial Multi-Agujero | Divisor manual con holgura angular acumulativa (>±0,5°) | 100% coaxial mediante reductor armónico A360° sin holgura |
| Vida Útil de Herramientas de Metal Duro | ~80–120 agujeros por broca (sobrecalentamiento en pared gruesa aleada) | Más de 300 agujeros por broca (+200% gracias a refrigeración a alta presión) |
| Tiempo Total del Ciclo de Mecanizado | 45–55 minutos por tubo de 3.000 mm con múltiples tomas | 18–22 minutos (taladrado, fresado, roscado y giro en 1 sola sujeción) |
| Coste Laboral y Requisitos de Cualificación | 2 mecánicos especialistas de trazado por turno (altos costes de personal) | 1 operario general (únicamente para carga y descarga de piezas) |
| Producción Diaria (Turno de 8 Horas) | 8–10 cilindros largos acabados por turno | 22–26 cilindros acabados por turno (>2,5× de incremento en productividad) |
ROI del Cliente: Mayor Producción. Menos Operaciones. Menor Coste por Pieza. Zoomlion multiplicó por 15 la precisión de centrado, redujo las pérdidas por desechos en más de 54.000 $ anuales y aumentó la producción diaria de cilindros en un +166%, amortizando la inversión total en 12 a 15 meses desde su puesta en marcha.
Datos verificados en producción real en Zoomlion Heavy Industry en la fabricación de camisas de cilindros hidráulicos pesados. Los tiempos de ciclo y ahorros reales pueden variar según el diámetro del tubo, el espesor de pared y la disposición de las tomas.
Diseñada a Medida para la Fabricación de Cilindros Hidráulicos Pesados
Los centros de mecanizado vertical convencionales y los taladros radiales genéricos no rinden en tubos largos y pesados con tomas soldadas. La DNC-3030N10(R) ha sido diseñada desde cero para ofrecer máxima rigidez, alineación automatizada y productividad en un único amarre.
Palpador 3D Montado en Husillo
Palpador de alta precisión con estilete de rubí que ejecuta contactos en la cara superior y en 4 puntos perimetrales en menos de 8 segundos. Calcula dinámicamente el centro geométrico real y absorbe deformaciones de soldadura de hasta ±3,0 mm.
Eje Giratorio Armónico Continuo A360°
Reductor armónico sin holgura combinado con plato hidráulico autocentrante (capacidad Ø100–Ø300 mm) que garantiza una coaxialidad del 100% entre el puerto principal y los puertos radiales secundarios a lo largo de 3.000 mm.
Área de Mecanizado Masiva de X3000mm
Amplia carrera de 3.000 mm en el eje X para cubrir sin esfuerzo camisas largas de excavadoras y grúas en un solo amarre, eliminando reposicionamientos, errores acumulativos y descuadres entre tomas.
Refrigeración por Taladrina a Alta Presión
Boquillas específicas de alta presión inundan de forma constante la zona de corte, evacuando al instante las virutas continuas en taladrados profundos y evitando el sobrecalentamiento de brocas en aceros aleados gruesos.
Cambiador Automático de Herramientas (ATC) de 10 Posiciones
Husillo BT40 de alto par (100–6.000 RPM, 5,5–7,5 kW) con almacén de herramientas tipo sombrilla de 10 puestos que realiza taladrado macizo (Ø1–20 mm), roscado rígido (M2–M20), fresado frontal y achaflanado de forma consecutiva.
Soportes de Rodillos Multipunto Anti-Pandeo
Soportes de rodamientos de rodillos en V para servicio pesado integrados para evitar que los tubos de 3.000 mm se pandeen bajo su propio peso o flexionen ante las elevadas fuerzas axiales de taladrado.
Preguntas Frecuentes (FAQ)
Respuestas técnicas, de calidad y comerciales para fabricantes de maquinaria pesada y cilindros hidráulicos.
¿Cómo soluciona la DNC-3030N10(R) las deformaciones de soldadura en tomas de aceite presoldadas?
La máquina incorpora un palpador 3D montado en el husillo con estilete de rubí de alta precisión. Antes del mecanizado, el palpador contacta la cara superior de la toma soldada para verificar la planitud y altura Z, y a continuación ejecuta 4 puntos de contacto perimetrales (X+, X-, Y+, Y-) sobre el diámetro exterior del racor. El control CNC calcula dinámicamente el centro geométrico real y compensa el origen de trabajo (G54), eliminando por completo desviaciones causadas por deformación térmica de hasta ±3,0 mm.
¿Cómo asegura el 4º eje armónico la coaxialidad entre múltiples orificios radiales?
Una vez determinado el centro del puerto maestro con el palpador, el reductor armónico continuo A360° gira la camisa del cilindro hacia las coordenadas de cada orificio secundario referenciándose estrictamente al origen maestro inicial. Al permanecer el tubo amarrado en el plato hidráulico sin holguras mecánicas de inversión, se garantiza una alineación 100% coaxial en toda la longitud de 3.000 mm en una sola sujeción.
¿Qué rango de diámetros y longitudes de camisa de cilindro se pueden amarrar?
El modelo estándar cuenta con un plato autocentrante hidráulico de alta rigidez para tubos de Ø100 mm a Ø300 mm, con una carrera útil en el eje X de 3.000 mm. Los soportes de rodillos en V multipunto impiden el pandeo del tubo. DUOMI puede fabricar bancadas con longitudes a medida (de 4.000 mm a 8.000 mm) y capacidades especiales de sujeción bajo pedido.
¿Por qué es imprescindible la refrigeración por taladrina a alta presión en esta aplicación?
Perforar paredes gruesas de acero aleado forjado genera altas temperaturas y virutas continuas y correosas. La DNC-3030N10(R) utiliza boquillas orientadas de líquido refrigerante a alta presión que disipan el calor de forma instantánea y evacuan las virutas hacia el exterior de agujeros profundos, incrementando la vida de brocas y machos en más de un 200%.
¿Qué nivel de conocimientos de programación se requiere para operar esta máquina?
Ninguno avanzado. El sistema admite la importación directa de archivos CAD (DXF/STEP), extrayendo automáticamente las coordenadas de los taladros. La interfaz conversacional permite al operario introducir de forma guiada el diámetro del tubo, el espesor de pared y las profundidades de mecanizado. Un operario sin experiencia previa puede capacitarse en menos de una jornada.
¿Cómo verifica DUOMI la precisión de la máquina antes de la entrega?
Cada máquina DUOMI pasa rigurosas pruebas de aceptación en fábrica (FAT) antes del envío. La precisión de posicionamiento y la repetibilidad (±0,02 mm) se calibran con interferómetros láser API de fabricación estadounidense. Realizamos pruebas de mecanizado reales con taladrina sobre muestras de tubos enviadas por el cliente, proporcionando informes dimensionales completos y validación por videollamada en directo.
¿Qué significa «Diseñamos la máquina a medida de su proceso» para líneas de cilindros hidráulicos?
Nunca adaptamos forzosamente sus piezas complejas a un modelo de catálogo genérico. El desarrollo de ingeniería personalizada es la especialidad de DUOMI. En la fabricación de cilindros hidráulicos, solemos suministrar carreras extendidas en X de hasta 8.000 mm para cilindros extralargos de grúas móviles y excavadoras, garras de amarre especiales para bridas no circulares, cabezales multihusillo sincronizados de taladrado/roscado e integración de carga robotizada.
¿Cuáles son las condiciones de pago comercial y las garantías del depósito?
Nuestras condiciones habituales de exportación son un anticipo del 50% por transferencia bancaria (T/T) a la firma del contrato para iniciar la producción, y el 50% restante antes del despacho, condicionado estrictamente a que usted revise y apruebe el vídeo de funcionamiento continuo de 72 horas, la demostración de mecanizado en sus piezas reales y el informe de inspección láser API. Solo libera el saldo final cuando la precisión y el rendimiento de la máquina han sido comprobados visual y técnicamente.
Taladradora y Roscadora CNC de 4 Ejes para Tomas de Aceite en Cilindros Hidráulicos DNC-3030N10(R) — Especificaciones Técnicas
Clic para Expandir las Especificaciones Técnicas (22)
| Modelo de Máquina | Máquina SPM a Medida de 4 Ejes DNC-3030N10(R) |
| Capacidades de Mecanizado | Taladrado macizo, Roscado con macho, Fresado frontal, Refrentado, Palpado 3D |
| Carrera Útil Eje X | 3.000 mm (Personalizable hasta 8.000 mm) |
| Carrera Útil Eje Y | 300 mm |
| Carrera Útil Eje Z | 200 mm |
| Giro Eje A | División giratoria armónica continua de 360° |
| Capacidad de Amarre del Plato | Ø100 mm – Ø300 mm (Autocentrante Hidráulico) |
| Rango de Diámetro de Taladrado | Ø1 mm – Ø20 mm |
| Rango de Roscado con Macho | M2 – M18 / M3 – M20 (Roscado Rígido Sincronizado) |
| Rango de Diámetro de Achaflanado | Ø1 mm – Ø20 mm |
| Precisión de Posicionamiento y Repetibilidad | ±0,02 mm (Certificado con Interferómetro Láser API) |
| Velocidad y Potencia del Husillo | 100 – 6.000 RPM | Motor de Alto Par de 5,5 kW – 7,5 kW |
| Cono del Husillo | Husillo mecánico para trabajo pesado BT30 / BT40 |
| Velocidad de Desplazamiento Rápido | X: 30–60 m/min | Y: 25 m/min | Z: 25 m/min |
| Almacén de Herramientas (ATC) | Cambiador automático tipo sombrilla de 10 herramientas |
| Sistema de Búsqueda de Origen | Palpador 3D montado en husillo con estilete de rubí |
| Sistema de Refrigeración | Sistema de líquido refrigerante (taladrina) a alta presión (boquillas orientables) |
| Soporte de Pieza | Rodamientos de rodillos en bloques en V multipunto (soporte anti-pandeo) |
| Tensión de Alimentación | CA 380V ±10% / 50Hz (Configurable según red eléctrica internacional) |
| Dimensiones y Peso de la Máquina | Aprox. 4.800 × 1.600 × 1.900 mm | Aprox. 3.000 kg |
| Controlador CNC y Memoria | Controlador CNC Industrial · Memoria para 10.000 programas · Importación CAD DXF/STEP |
| Normas de Seguridad y Calidad | Certificación CE, Cabina de protección metálica completa |
Solicite un Estudio Gratuito de Viabilidad de Mecanizado y Simulación de ROI
Envíenos los planos de sus camisas de cilindro hidráulico, diámetros de tubo (Ø100–Ø300 mm) y distribución de tomas. Nuestro departamento de ingeniería realizará una prueba de concepto (PoC), calculará los tiempos de ciclo y le entregará una propuesta llave en mano — 100% Gratuita, Sin Compromiso.