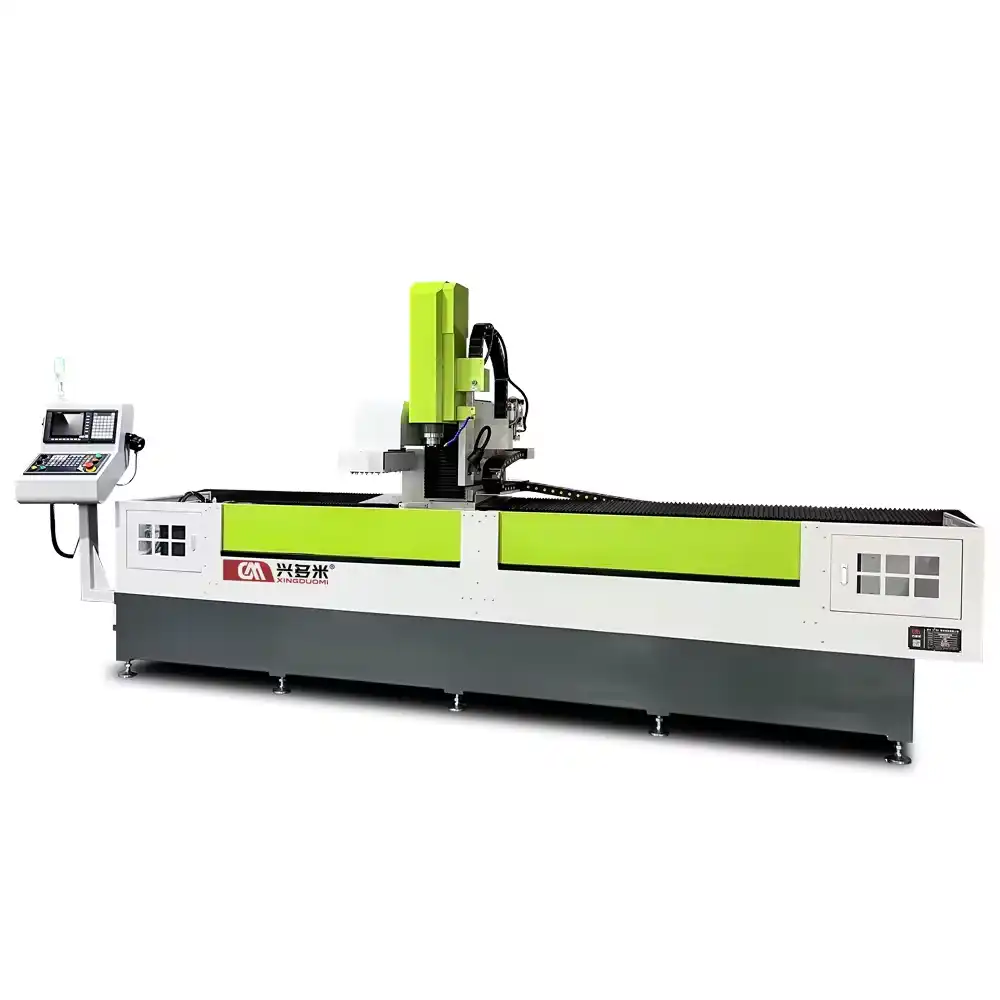
Furação e Rosqueamento CNC 4 Eixos Automatizado para Pórticos de Óleo de Cilindros Hidráulicos Pesados — 100% Coaxial, Ponto Zero Dinâmico em <8s
Projetada para camisas de cilindros hidráulicos pesados de até Ø300 mm e 3.000 mm de comprimento. Substitui a traçagem manual e o alinhamento com relógio comparador por apalpamento 3D automatizado e rotação harmônica A360°. Reduz o refugo de >5% para <0,1% e triplica a produtividade por turno.
Fluxo de Processo Automatizado de Usinagem de Precisão em 5 Etapas
Como a DUOMI DNC-3030N10(R) elimina o traçado manual, supera as deformações de soldagem das conexões e assegura alinhamento 100% coaxial em tubos pesados de 3.000 mm em uma única fixação.
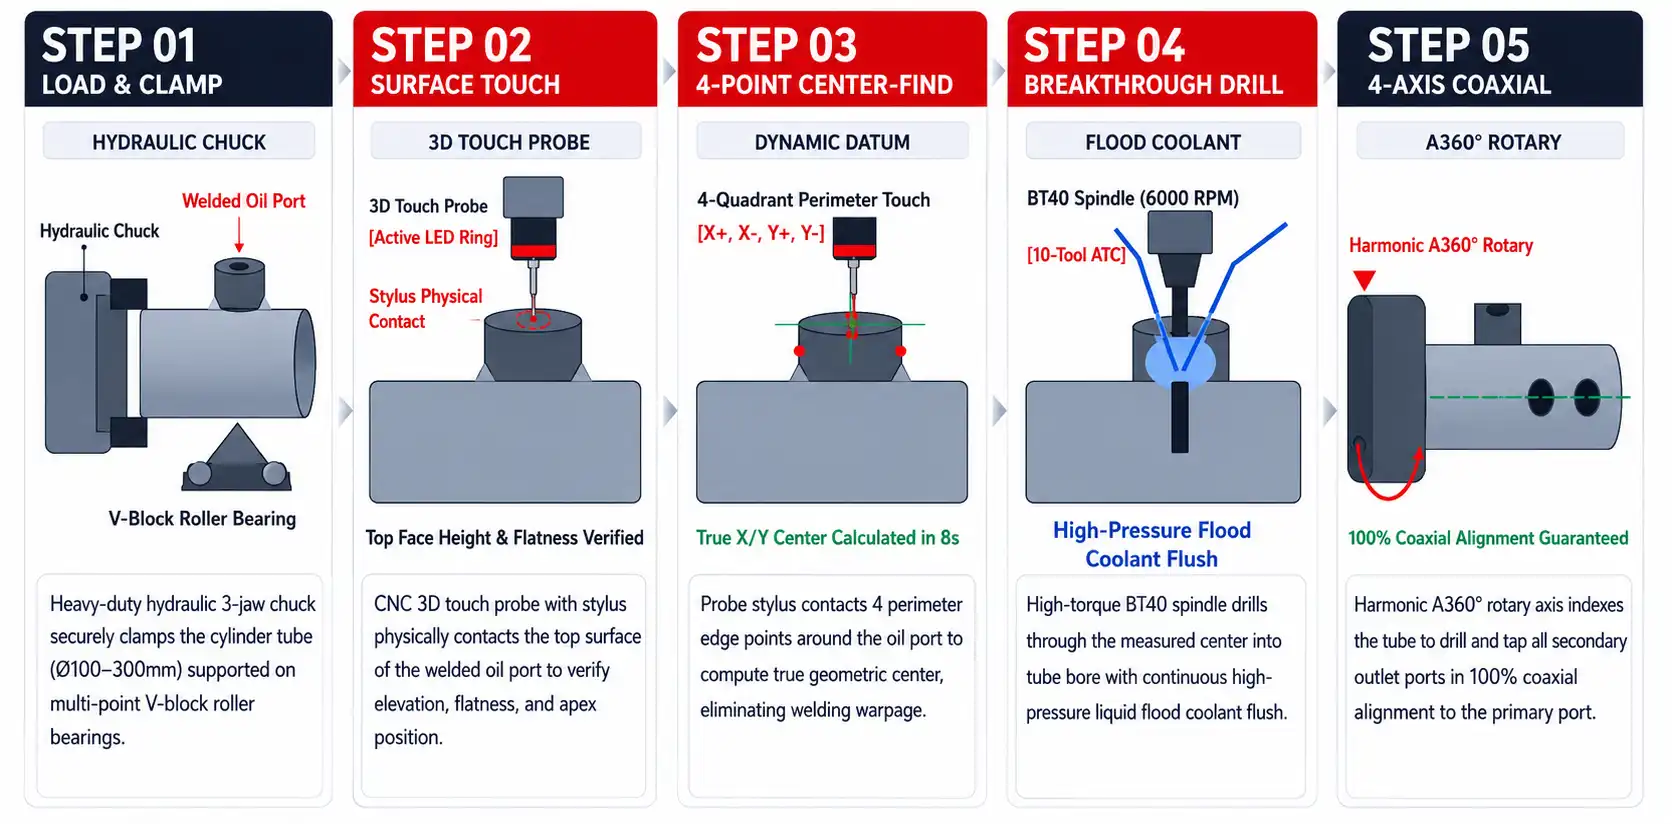
Carga e Fixação com Placa Hidráulica Autocentrante
O operador posiciona a camisa pesada de 3.000 mm sobre apoios de roletes multiponto em bloco V anti-deflexão. A placa hidráulica autocentrante fixa o tubo (Ø100–Ø300 mm) com pressão programável, mantendo a conexão de óleo pré-soldada orientada para cima, sem arqueamento do tubo.
Apalpamento da Face Superior com Sonda 3D
O apalpador 3D de alta precisão montado no fuso desce até que a ponta de rubi toque a face superior da conexão pré-soldada do pórtico de óleo. Ele detecta instantaneamente a cota exata no eixo Z e verifica a perpendicularidade do plano em relação ao eixo da árvore.
Toque Periférico em 4 Quadrantes e Cálculo de Centro
A ponta de rubi executa toques rápidos em quatro coordenadas periféricas (X+, X-, Y+, Y-) da conexão cilíndrica. O comando CNC calcula matematicamente o centro geométrico real e aplica dinamicamente o deslocamento do ponto zero G54 em menos de 8 segundos.
Furação Passante e Rápida Evacuação de Cavacos
O fuso BT40 de alto torque aciona uma broca de metal duro para serviço pesado. Sob fluxo contínuo de fluido de corte abundante em alta pressão, a broca perfura o centro da conexão e atinge a parede interna do cilindro com deflexão radial zero.
Furação Coaxial 4 Eixos e Rosqueamento Rígido
O magazine ATC tipo guarda-chuva de 10 ferramentas efetua a troca automática para chanfrar e executar o rosqueamento rígido (M2–M20) do pórtico mestre. O redutor harmônico A360° sem folga rotaciona o tubo para as coordenadas angulares seguintes, usinando os furos secundários estritamente coaxiais ao referencial mestre.
Durante todo o ciclo de trabalho, o comando CNC integra automaticamente o apalpador 3D, a refrigeração de alta pressão e a indexação harmônica do 4º eixo, permitindo que um operador básico controle toda a célula sem medições manuais.
Transformação Produtiva na Zoomlion: Redução do Índice de Refugo de 5,8% para Menos de 0,1% em Tubos Pesados de Cilindros
Cliente: Zoomlion Heavy Industry Science & Technology Co., Ltd. (Fabricante Global de Máquinas Pesadas para Construção)
Peça: Camisas de cilindros hidráulicos pesados para escavadeiras de 50–500 toneladas e estabilizadores de guindastes (DE Ø100 mm–Ø300 mm, comprimento de até 3.000 mm, conexões de fluido forjadas pré-soldadas, múltiplos furos secundários coaxiais).
Método Manual Tradicional (Traçagem Manual + Furadeiras Radiais)
Mecânicos experientes gastavam de 15 a 25 minutos por tubo realizando traçagem manual e ajustando relógios comparadores para encontrar o centro de conexões soldadas deformadas. A furação em furadeiras radiais com dispositivos giratórios manuais causava constantes desvios de broca, perfuração desalinhada e espanamento de roscas. Isso gerava um refugo oneroso de 5,8% em peças forjadas de alto valor, forte dependência de mão de obra especializada e um gargalo produtivo limitado a apenas 8–10 cilindros prontos por turno.
Solução Integrada DUOMI: Máquina Especial Dedicada (SPM) CNC 4 Eixos DNC-3030N10(R)
Centro CNC customizado DUOMI DNC-3030N10(R) SPM 4 Eixos com curso do eixo X de 3.000 mm, mesa giratória com redutor harmônico contínuo A360°, apalpador 3D de contato montado no fuso, magazine ATC tipo guarda-chuva de 10 ferramentas, sistema de refrigeração abundante de alta pressão e suportes de roletes em V anti-deflexão multiponto.
Transformação Operacional e Financeira: Método Manual Anterior vs. DUOMI DNC-3030N10(R)
| Métrica | Alinhamento Manual Tradicional e Furadeiras Radiais | DUOMI DNC-3030N10(R) Máquina SPM 4 Eixos |
|---|---|---|
| Tempo de Localização de Ponto Zero e Alinhamento | 15–25 minutos de traçagem manual e ajuste com relógio comparador | <8 segundos com escaneamento automatizado por apalpador 3D |
| Taxa de Refugo e Retrabalho de Peças | 4,8% a 6,5% de refugo em camisas forjadas de alto valor | <0,1% de defeitos (>99,9% de aprovação na primeira passagem) |
| Compensação de Deformações Térmicas Pós-Solda | Sem compensação; desvios de broca provocavam perfurações estufadas e roscas danificadas | Offset dinâmico do ponto zero X/Y/Z em tempo real (<8s) |
| Alinhamento Coaxial de Furos Múltiplos | Placa divisora manual com folga angular cumulativa (>±0,5°) | Alinhamento 100% coaxial via redutor harmônico A360° sem folga |
| Vida Útil das Ferramentas de Metal Duro | ~80–120 furos por ferramenta (superaquecimento em ligas de aço espessas) | Mais de 300 furos por ferramenta (+200% de vida útil com refrigeração abundante) |
| Tempo Total de Ciclo de Usinagem | 45–55 minutos por tubo de cilindro multi-pórtico de 3.000 mm | 18–22 minutos (furação, fresamento, rosqueamento e indexação em setup único) |
| Necessidade de Mão de Obra e Especialização | 2 mecânicos ajustadores seniores por turno (altos salários e custo de treinamento) | 1 operador padrão (apenas para carga e descarga de peças) |
| Produção Diária por Turno (Turno de 8 Horas) | 8–10 cilindros longos finalizados por turno | 22–26 cilindros finalizados por turno (>2,5× de aumento de capacidade) |
Retorno sobre Investimento: Maior Produção. Menos Operações. Menor Custo por Peça. A Zoomlion alcançou um salto de 15× na precisão de alinhamento, evitou mais de US$ 54.000 anuais em peças refugadas e aumentou a produção diária de cilindros em +166% — amortizando o investimento integral dentro de 12 a 15 meses de operação.
Dados baseados em resultados reais de produção na Zoomlion Heavy Industry na fabricação de camisas de cilindros hidráulicos pesados. Os tempos de ciclo e economias efetivas variam conforme diâmetro do tubo, espessura de parede e arranjo dos pórticos.
Projetada Especialmente para a Fabricação de Cilindros Hidráulicos Pesados
Centros de usinagem verticais convencionais e furadeiras radiais genéricas não atendem tubos pesados e extensos com conexões soldadas. A DNC-3030N10(R) foi concebida do zero para rigidez extrema, alinhamento automático e alta produtividade em fixação única.
Apalpador 3D Montado no Fuso
Sonda de alta precisão com ponta de rubi que apalpa a face superior e 4 pontos no perímetro em menos de 8 segundos. Calcula dinamicamente o centro geométrico real e compensa até ±3,0 mm de deformação térmica pós-solda.
Giro Harmônico Contínuo A360°
Acionamento por redutor harmônico sem folga angular associado a uma placa hidráulica autocentrante (Ø100–Ø300 mm), assegurando alinhamento 100% coaxial entre o pórtico principal e todos os pórticos radiais secundários ao longo de 3.000 mm.
Amplo Curso Útil no Eixo X de 3.000 mm
O curso amplo de 3.000 mm no eixo X acomoda com facilidade longos cilindros de escavadeiras e guindastes em uma única fixação, eliminando trocas de posição, erros cumulativos e desalinhamentos.
Refrigeração Líquida Abundante de Alta Pressão
Bocais direcionados de alta pressão banham continuamente a zona de corte, expelindo instantaneamente os cavacos contínuos de furos profundos e impedindo o superaquecimento de brocas de metal duro em aços-liga pesados.
Trocador Automático de Ferramentas (ATC) de 10 Posições
Eixo-árvore BT40 de alto torque (100–6.000 RPM, 5,5–7,5 kW) com magazine tipo guarda-chuva de 10 ferramentas executa furação maciça (Ø1–20 mm), rosqueamento rígido (M2–M20), fresamento de topo e chanframento em sequência contínua.
Dispositivos de Apoio com Roletes Anti-Deflexão
Suportes reforçados com rolamentos em bloco V impedem que tubos pesados de 3.000 mm sofram arqueamento pelo próprio peso ou cedam sob as altas forças axiais de furação.
Perguntas Frequentes (FAQ)
Respostas técnicas, de qualidade e comerciais diretas para fabricantes de equipamentos pesados e cilindros hidráulicos.
P1: Como a DNC-3030N10(R) resolve a deformação de soldagem nas conexões dos pórticos de óleo?
A máquina utiliza um apalpador 3D de alta precisão com ponta de rubi montado diretamente no fuso. Antes de iniciar a usinagem, a sonda apalpa a face superior da conexão soldada para verificar nivelamento e cota, executando em seguida toques nos 4 quadrantes periféricos (X+, X-, Y+, Y-) no diâmetro externo da peça. O comando CNC calcula dinamicamente o centro geométrico real e compensa o ponto zero da usinagem (G54), eliminando por completo desalinhamentos causados por empenamentos térmicos de solda de até ±3,0 mm.
P2: Como o 4º eixo harmônico assegura a concentricidade e coaxialidade entre múltiplos furos radiais?
Assim que o centro do pórtico principal de óleo é detectado pelo apalpador, o redutor harmônico contínuo A360° gira o tubo do cilindro para as coordenadas de cada furo subsequente, sempre referenciado rigorosamente àquele ponto zero mestre. Como o tubo permanece fixado na placa hidráulica com zero folga rotacional (backlash zero), o alinhamento 100% coaxial é garantido ao longo de todo o comprimento de 3.000 mm em uma única fixação.
P3: Quais faixas de diâmetro e comprimento de tubo de cilindro a máquina consegue fixar?
A máquina padrão conta com uma placa hidráulica autocentrante para serviço pesado que acomoda tubos com diâmetros de Ø100 mm a Ø300 mm, com curso útil de 3.000 mm no eixo X. Roletes de suporte multiponto em bloco V impedem qualquer deflexão ou arqueamento do tubo. A DUOMI pode customizar o comprimento do barramento (4.000 mm a 8.000 mm) e a abertura da placa sob demanda.
P4: Por que o sistema de refrigeração líquida abundante de alta pressão é indispensável nesta aplicação?
Perfurar paredes espessas de aço-liga forjado em camisas de cilindro gera elevadas temperaturas de corte e cavacos longos e contínuos. A DNC-3030N10(R) conta com tubulações dedicadas com refrigeração abundante de alta pressão para dissipar o calor no ponto de corte e expelir cavacos de furos profundos instantaneamente, prolongando a vida útil de brocas e machos em mais de 200%.
P5: Que nível de qualificação em programação é exigido para operar esta máquina?
Nenhum conhecimento avançado. O sistema aceita importação direta de arquivos CAD (DXF/STEP), extraindo automaticamente as coordenadas dos furos. A interface conversacional permite que o operador informe apenas o diâmetro do tubo, a espessura de parede e a profundidade dos furos. Um operador de nível básico pode ser treinado em menos de um dia.
P6: Como a DUOMI afere e certifica a precisão da máquina antes do embarque?
Todas as máquinas DUOMI passam por rigorosos Testes de Aceitação em Fábrica (FAT) antes do envio. A precisão de posicionamento e a repetibilidade (±0,02 mm) são aferidas por interferômetros laser da marca americana API. Realizamos testes reais de usinagem com refrigeração líquida em amostras de tubos enviadas pelo cliente, emitindo relatórios de inspeção detalhados e gravações de vídeo comprobatórias.
P7: O que significa 'Projetamos a máquina em torno do seu processo' para linhas de cilindros customizadas?
Nunca forçamos suas peças pesadas a se adaptarem a uma máquina comum de catálogo. A engenharia de aplicação personalizada é o DNA da DUOMI. Para a indústria de cilindros hidráulicos, frequentemente customizamos cursos do eixo X estendidos de até 8.000 mm para guindastes telescópicos e grandes escavadeiras, mordentes especiais para flanges não circulares, cabeçotes sincronizados multifuso para furação/rosqueamento simultâneos e células com carga robotizada.
P8: Quais são as condições comerciais e garantias para o pagamento e liberação?
Nossa condição comercial padrão internacional é de 50% de sinal via transferência telegráfica (T/T) na assinatura do contrato para início da fabricação, e os 50% restantes liberados estritamente após você auditar e aprovar o vídeo do teste contínuo de 72 horas em operação, a demonstração de corte na sua própria amostra de peça e o relatório de precisão dimensional por interferômetro laser API. Você só autoriza o saldo final quando a capacidade e precisão da máquina estiverem comprovadas visual e dimensionalmente.
Furadeira e Rosqueadeira CNC 4 Eixos para Pórticos de Cilindros Hidráulicos DNC-3030N10(R) — Especificações Técnicas
Clique para Expandir Especificações Técnicas Completas (22)
| Modelo da Máquina | Máquina Especial Customizada SPM 4 Eixos DNC-3030N10(R) |
| Capacidades de Usinagem | Furação Maciça, Rosqueamento, Fresamento de Topo, Faceamento, Apalpamento 3D |
| Curso Útil do Eixo X | 3.000 mm (Customizável até 8.000 mm) |
| Curso Útil do Eixo Y | 300 mm |
| Curso Útil do Eixo Z | 200 mm |
| Curso Giratório do Eixo A | Indexação Giratória Harmônica Contínua de 360° |
| Diâmetro de Fixação da Placa | Ø100 mm – Ø300 mm (Placa Hidráulica Autocentrante) |
| Faixa de Diâmetro de Furação | Ø1 mm – Ø20 mm |
| Faixa de Roscas | M2 – M18 / M3 – M20 (Rosqueamento Rígido Sincronizado) |
| Faixa de Chanframento | Ø1 mm – Ø20 mm |
| Precisão de Posicionamento e Repetibilidade | ±0,02 mm (Certificado por Interferômetro Laser API) |
| Rotação e Potência do Fuso | 100 – 6.000 RPM | Motor de Alto Torque de 5,5 kW – 7,5 kW |
| Cone do Eixo-Árvore | Fuso Mecânico Reforçado BT30 / BT40 |
| Velocidade de Avanço Rápido | X: 30–60 m/min | Y: 25 m/min | Z: 25 m/min |
| Magazine de Ferramentas (ATC) | Trocador Automático de Ferramentas Tipo Guarda-Chuva de 10 Posições |
| Sistema de Referenciamento de Ponto Zero | Apalpador 3D de Contato com Ponta de Rubi Montado no Fuso |
| Sistema de Refrigeração | Refrigeração por Fluido Abundante em Alta Pressão (Bocais Direcionados) |
| Apoio de Peça | Suportes em Bloco V com Rolamentos Multiponto (Apoio Anti-Deflexão) |
| Tensão Elétrica de Trabalho | AC 380V ±10% / 50Hz (Customizável para Redes Globais) |
| Dimensões e Peso da Máquina | Aprox. 4.800 × 1.600 × 1.900 mm | Aprox. 3.000 kg |
| Comando CNC e Memória | Controlador CNC Industrial · Memória para 10.000 Programas · Importação CAD DXF/STEP |
| Normas de Segurança e Qualidade | Certificação CE, Carenagem Metálica de Proteção Integral |
Solicite um Estudo de Viabilidade de Usinagem e Simulação de ROI Gratuitos
Envie-nos os desenhos das camisas dos seus cilindros hidráulicos, diâmetro do tubo (Ø100–Ø300 mm) e disposição dos pórticos. Nossa equipe de engenharia realizará uma simulação de usinagem de prova de conceito (PoC), calculará os tempos de ciclo e elaborará uma proposta completa — 100% Gratuito, Sem Compromisso.