Büyük Hidrolik Silindir Yağ Portları İçin Otomatik 4 Eksenli CNC Delme ve Kılavuz Çekme — %100 Eşmerkezli, <8 sn Dinamik Sıfırlama
Ø300 mm çapa ve 3.000 mm uzunluğa kadar olan ağır hidrolik silindir kovanları için özel olarak tasarlanmıştır. Manuel markalama ve komparatör saatiyle sıfır bulma işlemlerini otomatik 3D temaslı prob ve harmonik A360° döner eksenle ikame eder. Fire oranını >%5'ten <%0,1'e düşürürken vardiya çıktısını üçe katlar.
5 Adımlı Otomatik Hassas İşleme Süreci Akışı
DUOMI DNC-3030N10(R), tek bağlamada 3.000 mm'lik ağır silindir borularında manuel yerleşimi nasıl ortadan kaldırır, kaynak sonrası rekor çarpılmalarını nasıl telafi eder ve %100 eşmerkezlilik sağlar?
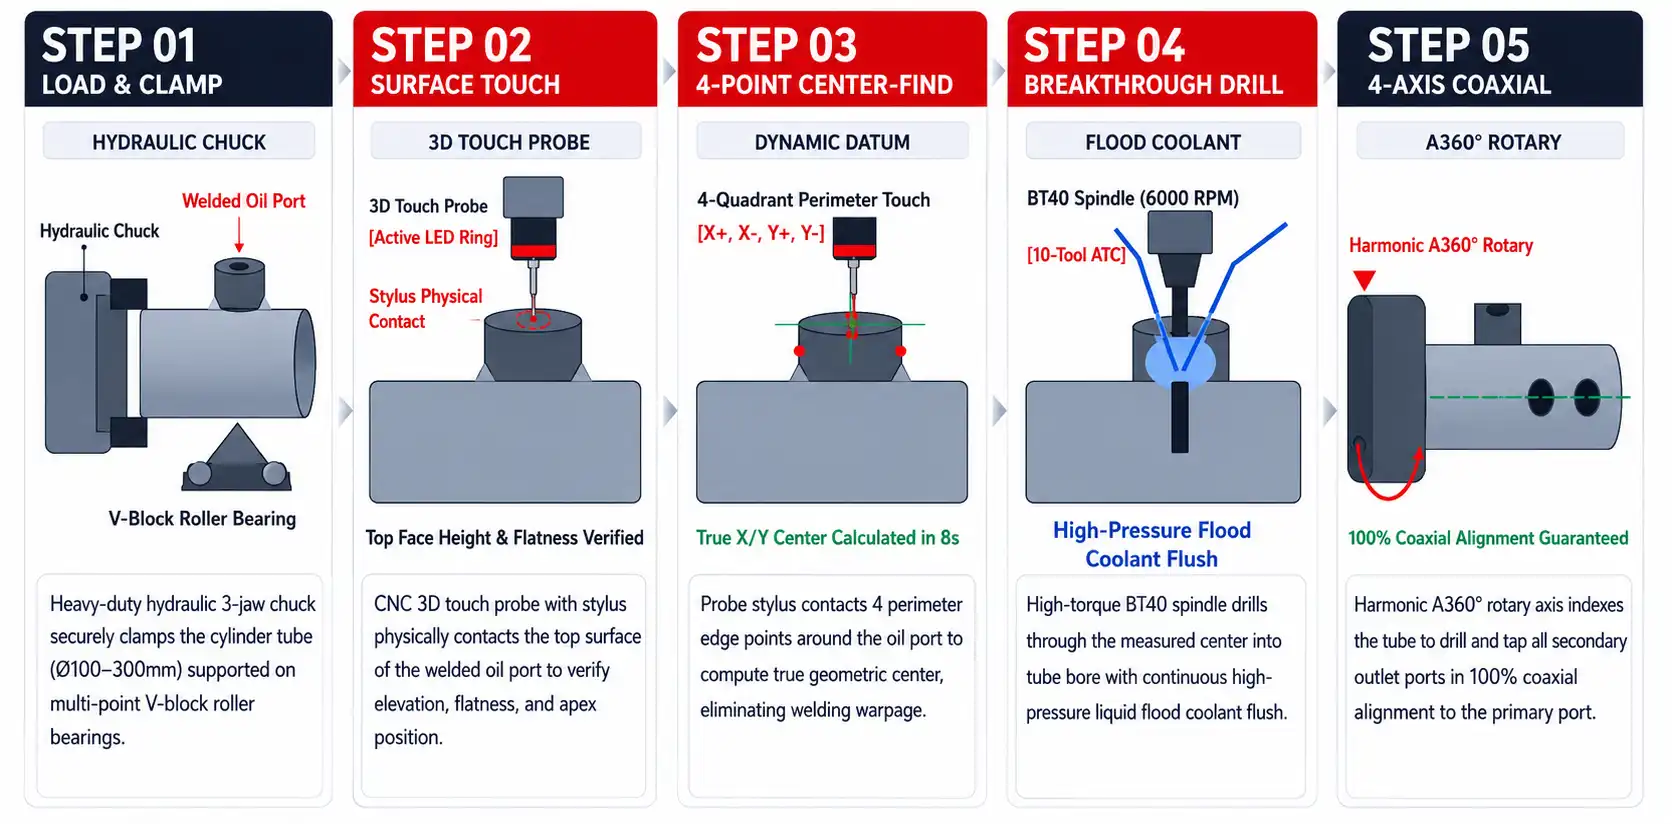
Yükleme ve Hidrolik Otomatik Merkezlemeli Bağlama
Operatör, 3.000 mm uzunluğundaki ağır silindir kovanını çok noktalı V yataklı sehim önleyici makaralı desteklerin üzerine yükler. Hidrolik kendinden merkezlemeli ayna, boruyu (Ø100–Ø300 mm) programlanabilir basınçla sıkarak önceden kaynatılmış yağ portunu sıfır boru sapmasıyla dik pozisyonda tutar.
3D Temaslı Prob ile Üst Yüzey Taraması
İş miline takılı yüksek hassasiyetli 3D temaslı prob, yakut uçlu temas iğnesi kaynatılmış yağ portu rekorunun üst yüzeyine fiziksel temas edene kadar alçalır. Z ekseni kotunu anında tespit eder ve iş mili eksenine göre düzlem dikliğini doğrular.
4 Bölgeden Çevresel Temas ve Merkez Hesaplama
Yakut uç, silindirik rekorun dört çevresel koordinatında (X+, X-, Y+, Y-) hızlı mikro temaslar gerçekleştirir. CNC kontrol ünitesi gerçek geometrik merkezi matematiksel olarak hesaplar ve G54 koordinat sıfırını 8 saniyeden kısa sürede dinamik olarak öteler.
Gövde Delme ve Hızlı Talaş Tahliyesi
Yüksek torklu BT40 iş mili, ağır hizmet tipi yekpare karbür matkabı devreye sokar. Sürekli yüksek basınçlı bol kesme sıvısı beslemesi altında matkap, rekor merkezinden geçerek silindir et kalınlığını sıfır radyal salgıyla deler.
4 Eksen Harmonik Eşmerkezli Delme ve Rijit Kılavuz Çekme
10 takımlı şemsiye tipi ATC, ana porta pah kırmak ve rijit kılavuz çekmek (M2–M20) için takımları otomatik değiştirir. Boşluksuz A360° harmonik sürücü, tüm ikincil portları ana referansla kesinlikle eşmerkezli işlemek üzere boruyu ardışık açısal koordinatlara döndürür.
Tüm çevrim boyunca entegre CNC kontrol ünitesi; 3D probu, yüksek basınçlı kesme sıvısını ve 4. eksen harmonik indekslemeyi otomatik olarak senkronize eder, böylece yeni başlayan bir operatör bile sıfır manuel ölçümle tüm hücreyi kolayca yönetebilir.
Zoomlion'da Üretim Dönüşümü: Ağır Silindir Kovanlarında Fire Oranı %5,8'den <%0,1'e Düşürüldü
Müşteri: Zoomlion Heavy Industry Science & Technology Co., Ltd. (Küresel Ağır İş ve İnşaat Makineleri OEM Üreticisi)
İş Parçası: 50–500 tonluk ekskavatör ve vinç ayakları için büyük hidrolik silindir kovanları (Dış Çap Ø100 mm–Ø300 mm, 3.000 mm'ye kadar uzunluk, önceden kaynatılmış dövme akışkan rekorları, çoklu eşmerkezli ikincil portlar).
Eski Manuel Yöntem (Markalama ile Yerleşim + Radyal Matkap Tezgâhları)
Kıdemli operatörler, çarpılmış kaynaklı portların merkezini bulmak için manuel çizgi markalama ve komparatör saati ayarlamaya kovan başına 15–25 dakika harcıyordu. Radyal matkap ve manuel döner fikstürler; sık matkap kaymalarına, eksen dışı et patlamalarına ve diş sıyırmalarına yol açıyordu. Bu durum, binlerce dolarlık dövme silindir borularında %5,8 gibi maliyetli bir fire oranına, aşırı kalifiye iş gücü bağımlılığına ve vardiyada sadece 8–10 kovanlık bir üretim darboğazına neden oluyordu.
DUOMI Entegre Çözümü: DNC-3030N10(R) 4 Eksenli Özel Tezgâh (SPM)
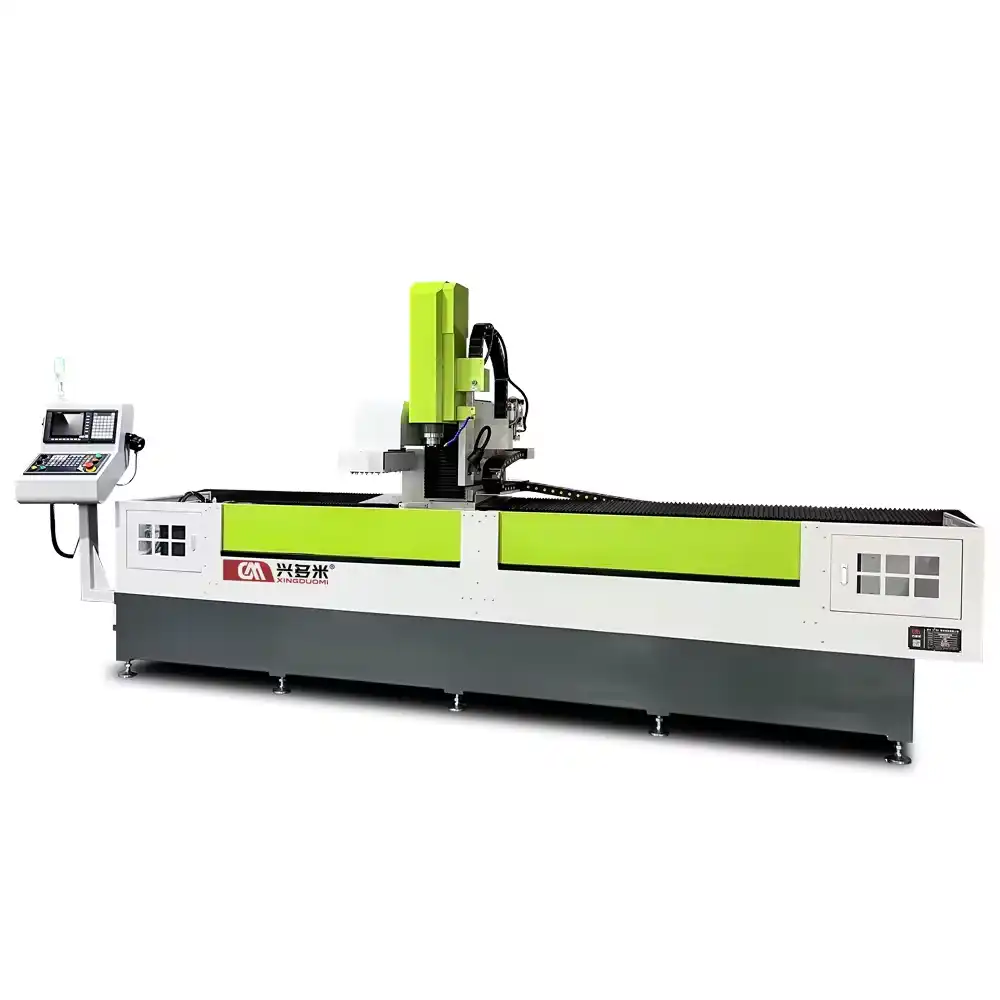
3.000 mm X ekseni hareketi, sürekli A360° harmonik döner tabla, iş miline takılı 3D temaslı prob, 10 takımlı şemsiye tipi ATC, yüksek basınçlı bol kesme sıvısı sistemi ve çok noktalı sehim önleyici V yatak makara desteklerine sahip özel mühendislik ürünü DUOMI DNC-3030N10(R) 4 Eksenli Özel CNC Tezgâhı (SPM).
Operasyonel ve Finansal Dönüşüm: Eski Manuel Yöntem vs. DUOMI DNC-3030N10(R)
| Metrik | Eski Manuel Hizalama ve Radyal Matkaplar | DUOMI DNC-3030N10(R) 4 Eksenli SPM |
|---|---|---|
| Sıfır Bulma ve Hizalama Süresi | Manuel markalama ve komparatör kurulumu ile 15–25 dakika | Otomatik 3D temaslı prob taraması ile <8 saniye |
| Parça Fire ve Yeniden İşleme Oranı | Pahalı dövme silindir kovanlarında %4,8 – %6,5 fire oranı | <%0,1 hata oranı (>%99,9 ilk seferde doğru parça verimi) |
| Kaynak Sonrası Çarpılma Telafisi | Telafi yok; matkap kayması cidar patlamasına ve diş sıyırmasına neden olur | Dinamik gerçek zamanlı X/Y/Z koordinat sıfır kaydırma (<8 sn) |
| Çoklu Delik Eşmerkezlilik Uyumu | Açısal boşluk birikimli manuel indekslemeli ayna (>±0,5°) | Boşluksuz harmonik A360° sürücü ile %100 eşmerkezlilik |
| Karbür Takım Ömrü | Takım başına ~80–120 delik (kalın alaşımlı çelikte aşırı ısınma) | Takım başına 300+ delik (yüksek basınçlı soğutma ile +%200 ömür) |
| Toplam İşleme Çevrim Süresi | 3.000 mm çok portlu silindir borusu başına 45–55 dakika | 18–22 dakika (tek bağlamada delme, frezeleme, diş açma ve indeksleme) |
| İş Gücü Maliyeti ve Beceri Gereksinimi | Vardiya başına 2 kıdemli markalama ustası (yüksek ücret ve eğitim maliyeti) | 1 genel operatör (yalnızca parça yükleme/boşaltma) |
| Günlük Vardiya Çıktısı (8 Saatlik Vardiya) | Vardiya başına 8–10 adet bitmiş uzun silindir | Vardiya başına 22–26 adet bitmiş silindir (>2,5 kat kapasite artışı) |
Müşteri Yatırım Geri Dönüşü (ROI): Daha Fazla Çıktı. Daha Az Operasyon. Parça Başına Daha Düşük Maliyet. Zoomlion, hizalama hassasiyetinde 15 katlık bir sıçrama gerçekleştirdi, yıllık fire kayıplarını 54.000 $'dan fazla azalttı ve günlük silindir çıktısını +%166 artırarak tüm yatırım maliyetini kurulumdan sonraki 12 ila 15 ay içinde tamamen amorti etti.
Veriler, Zoomlion Heavy Industry bünyesindeki büyük hidrolik silindir kovanı üretimindeki doğrulanmış sonuçları yansıtmaktadır. Gerçek çevrim süreleri ve tasarruflar boru çapına, et kalınlığına ve port yerleşimine göre değişiklik gösterebilir.
Büyük Hidrolik Silindir İmalatına Özel Mühendislik
Standart dik işleme merkezleri ve klasik radyal matkaplar, kaynaklı rekorlara sahip ağır ve uzun borularda yetersiz kalır. DNC-3030N10(R); aşırı rijitlik, otomatik hizalama ve tek bağlamada maksimum üretkenlik için sıfırdan tasarlanmıştır.
İş Miline Entegre 3D Temaslı Prob
Yüksek hassasiyetli yakut uçlu prob, üst yüzey ve 4 noktalı çevresel temasları 8 saniyeden kısa sürede tamamlar. Gerçek geometrik merkezi dinamik olarak hesaplar ve kaynak sonrası ±3,0 mm'ye kadar oluşan termal çarpılmaları telafi eder.
Sürekli A360° Harmonik Döner Eksen
Boşluksuz harmonik sürücü ve hidrolik kendinden merkezlemeli ayna (Ø100–Ø300 mm bağlama), ana yağ portu ile tüm ikincil radyal portlar arasında 3.000 mm boyunca %100 eşmerkezlilik garanti eder.
Geniş X3000 mm İşleme Alanı
Geniş 3.000 mm X ekseni hareketi, uzun ekskavatör ve vinç silindir kovanlarını tek bağlamada işleyerek çoklu bağlama gereksinimini, yeniden konumlandırma hatalarını ve eksen kaçıklıklarını ortadan kaldırır.
Yüksek Basınçlı Bol Kesme Sıvısı
Hedef odaklı yüksek basınçlı kesme sıvısı nozulları kesme bölgesini sürekli besler, derin deliklerdeki helisel talaşları anında tahliye eder ve kalın cidarlı alaşımlı çelikte karbür matkabın aşırı ısınmasını önler.
10 Takımlı Otomatik Takım Değiştirici (ATC)
Yüksek torklu BT40 iş mili (100–6.000 dev/dak, 5,5–7,5 kW) ve 10 istasyonlu şemsiye tipi takım magazini ile delme (Ø1–20 mm), rijit kılavuz çekme (M2–M20), alın frezeleme ve pah kırma işlemlerini art arda gerçekleştirir.
Çok Noktalı Sehim Önleyici Makara Fikstürleri
Entegre ağır hizmet tipi V yataklı makara rulman destekleri, 3.000 mm'lik ağır boruların kendi ağırlığıyla sehim yapmasını veya yüksek delme kuvvetleri altında aşağı esnemesini engeller.
Sıkça Sorulan Sorular (SSS)
Ağır iş makineleri OEM'leri ve hidrolik silindir üreticileri için doğrudan mühendislik, kalite ve ticari şeffaflık.
S1: DNC-3030N10(R), önceden kaynatılmış yağ portu rekorlarındaki kaynak çarpılmasını nasıl giderir?
Tezgâh, iş miline takılı yüksek hassasiyetli yakut uçlu bir 3D temaslı prob kullanır. İşleme başlamadan önce prob, düzlemselliği ve yüksekliği doğrulamak için kaynaklı rekorun üst yüzeyine dokunur; ardından rekorun dış çapında 4 noktadan çevresel temas (X+, X-, Y+, Y-) gerçekleştirir. CNC kontrol ünitesi gerçek geometrik merkezi dinamik olarak hesaplar ve işleme koordinat sıfırını (G54) kaydırır; böylece ±3,0 mm'ye kadar olan termal kaynak çarpılmalarından kaynaklanan eksen kaçıklıklarını tamamen ortadan kaldırır.
S2: Harmonik 4. eksen döner tabla, birden fazla radyal delikte eşmerkezliliği nasıl garanti eder?
Ana yağ portu merkezi prob ile tespit edildikten sonra, sürekli A360° harmonik sürücü, silindir kovanını bu ana referansa tam bağlı olarak ikincil delik koordinatlarına döndürür. Boru, hidrolik aynada sıfır dönme boşluğu ile sıkılı kaldığından, tek bağlamada 3.000 mm'lik tüm boy boyunca %100 eşmerkezli hizalama garanti edilir.
S3: Hangi silindir kovanı çapları ve boy aralıkları bağlanabilir?
Standart tezgâh, Ø100 mm ile Ø300 mm arasındaki boru çaplarını bağlayabilen ağır hizmet tipi hidrolik otomatik merkezlemeli bir aynaya ve 3.000 mm etkili X ekseni hareketine sahiptir. Çok noktalı V yatak makara destekleri borunun sehim yapmasını önler. DUOMI, standart dışı gereksinimler için yatak uzunluğunu (4.000 mm–8.000 mm) ve ayna sıkma kapasitesini talebe göre özel olarak üretebilmektedir.
S4: Bu uygulamada yüksek basınçlı bol kesme sıvısı neden vazgeçilmezdir?
Dövme alaşımlı çelik silindir kovanlarının kalın etlerini delmek, yüksek kesme sıcaklıkları ve sürekli helisel çelik talaşları oluşturur. DNC-3030N10(R), ısıyı anında dağıtmak ve talaşları derin deliklerden hızla uzaklaştırmak için hedef odaklı yüksek basınçlı kesme sıvısı nozulları kullanır; bu da matkap ve kılavuz ömrünü %200'den fazla artırır.
S5: Bu tezgâhı çalıştırmak için hangi seviyede programlama bilgisi gerekir?
Hiçbir ileri düzey programlama bilgisi gerekmez. Sistem, delik koordinatlarının otomatik olarak çıkarıldığı doğrudan CAD dosyası (DXF/STEP) aktarımını destekler. Diyaloglu arayüz, operatörlerin yalnızca boru çapını, et kalınlığını ve delik derinliklerini girmesine olanak tanır. Başlangıç seviyesindeki bir operatör bir günden kısa sürede tam olarak eğitilebilir.
S6: DUOMI teslimattan önce tezgâh doğruluğunu nasıl teyit eder?
Her DUOMI tezgâhı sevkiyattan önce sıkı bir Fabrika Kabul Testinden (FAT) geçer. Konumlandırma hassasiyeti ve tekrarlanabilirlik (±0,02 mm), Amerikan API lazer interferometreleri kullanılarak kalibre edilir. Müşteri tarafından sağlanan boru numuneleri üzerinde bol kesme sıvısıyla canlı kesme testleri gerçekleştirilir; kapsamlı denetim raporları ve canlı video onayları sunulur.
S7: Özel silindir hatları için 'Tezgâhı sürecinize göre tasarlıyoruz' ifadesi ne anlama gelir?
Ağır silindir parçalarınızı asla standart bir katalog tezgâhına uydurmaya çalışmıyoruz. Özel uygulama mühendisliği DUOMI'nin temel yetkinliğidir. Hidrolik silindir imalatı için; ultra uzun mobil vinç ve ekskavatör silindirleri için 8.000 mm'ye kadar uzatılmış X ekseni hareketleri, dairesel olmayan flanşlar için özel sıkma çeneleri, çok milli senkronize delme/kılavuz çekme konfigürasyonları ve robotik yükleme entegrasyonlarını düzenli olarak özel olarak projelendiriyoruz.
S8: Ticari ödeme aşamaları ve depozito güvenceleri nelerdir?
Standart uluslararası ödeme koşullarımız; üretime başlamak için sözleşme imzalanırken %50 T/T avans depozitosu ve kalan %50 T/T bakiyenin, yalnızca 72 saatlik sürekli çalışma videosunu, silindir iş parçanız üzerindeki kesme demosunu ve API lazer hassasiyet kontrol raporunu inceleyip onaylamanızın ardından ödenmesidir. Son bakiyeyi ancak tezgâhın hassasiyeti ve işleme kabiliyeti görsel ve ölçülebilir olarak kanıtlandıktan sonra serbest bırakırsınız.
DNC-3030N10(R) 4 Eksenli Hidrolik Silindir Yağ Portu CNC Delme ve Kılavuz Çekme Tezgâhı — Teknik Özellikler
Teknik Özelliklerin Tamamını Görmek İçin Tıklayın (22)
| Tezgâh Modeli | DNC-3030N10(R) 4 Eksenli Özel Amaçlı CNC Tezgâhı (SPM) |
| İşleme Kabiliyetleri | Dolu Malzemeden Delik Delme, Vidalı Diş Açma, Alın/Parmak Frezeleme, Havşa Açma, 3D Temaslı Prob ile Sıfırlama |
| X Ekseni Etkili Hareketi | 3.000 mm (8.000 mm'ye kadar özel üretilebilir) |
| Y Ekseni Etkili Hareketi | 300 mm |
| Z Ekseni Etkili Hareketi | 200 mm |
| A Ekseni Döner Hareketi | 360° Sürekli Harmonik Döner İndeksleme |
| Ayna Bağlama Çapı | Ø100 mm – Ø300 mm (Hidrolik Otomatik Merkezlemeli) |
| Delme Çapı Aralığı | Ø1 mm – Ø20 mm |
| Kılavuz Çekme Aralığı | M2 – M18 / M3 – M20 (Rijit Senkronize Kılavuz Çekme) |
| Pah Kırma Çap Aralığı | Ø1 mm – Ø20 mm |
| Konumlandırma ve Tekrarlanabilirlik | ±0,02 mm (API Lazer İnterferometre Sertifikalı) |
| İş Mili Devri ve Gücü | 100 – 6.000 dev/dak | 5,5 kW – 7,5 kW Yüksek Torklu Motor |
| İş Mili Koniği | BT30 / BT40 Ağır Hizmet Mekanik İş Mili |
| Boşta Hızlı İlerleme Hızı | X: 30–60 m/dak | Y: 25 m/dak | Z: 25 m/dak |
| Takım Magazini (ATC) | 10 Takımlı Şemsiye Tipi Otomatik Takım Değiştirici |
| Sıfır Konumlandırma Sistemi | İş Miline Entegre Yakut Uçlu 3D Temaslı Prob |
| Soğutma Sistemi | Yüksek Basınçlı Bol Sıvılı Kesme Sıvısı Sistemi (Hedef Nozullu) |
| İş Parçası Desteği | Çok Noktalı V Yatak Makaralı Rulmanlar (Sehim Önleyici Destek) |
| Çalışma Gerilimi | AC 380V ±%10 / 50Hz (Uluslararası Şebekelere Uyarlanabilir) |
| Tezgâh Ölçüleri ve Ağırlığı | Yaklaşık 4.800 × 1.600 × 1.900 mm | Yaklaşık 3.000 kg |
| CNC Kontrol Ünitesi ve Hafıza | Endüstriyel CNC Kontrolörü · 10.000 Program Hafızası · DXF/STEP CAD Veri Aktarımı |
| Güvenlik ve Kalite Standardı | CE Sertifikalı, Tam Korumalı Metal Kabin Muhafazası |
Ücretsiz İşleme Fizibilitesi ve Yatırım Getirisi (ROI) Simülasyonu İsteyin
Hidrolik silindir kovanı teknik resimlerinizi, boru çapınızı (Ø100–Ø300 mm) ve port yerleşiminizi bize iletin. Mühendislik ekibimiz canlı konsept doğrulama (PoC) işleme simülasyonu hazırlasın, çevrim sürelerini hesaplasın ve anahtar teslim bir teklif sunsun — %100 Ücretsiz, Sıfır Taahhüt.