1. Обзор отрасли и технологические проблемы обработки профильных труб
Квадратные стальные трубы (например, из сталей Q235, Q345, AISI 1020 и нержавеющей стали AISI 304) являются базовым конструкционным материалом для производства мебельных каркасов, торговых стеллажей и коммерческих тренажеров. Благодаря высокой прочности на кручение и эстетичному внешнему виду профильные трубы незаменимы в современном модульном проектировании.
Однако традиционные многоэтапные технологические процессы создают серьезные узкие места на производстве:
- Фрагментация процессов: Перемещение заготовок между отдельно стоящими сверлильными станками, постами ручного нарезания резьбы и фрезерными станками увеличивает трудоемкость, риски повреждения деталей и накопленную погрешность позиционирования.
- Недостаточная глубина резьбы: Тонкостенные квадратные трубы (с толщиной стенки от 1,2 до 3,0 мм) не позволяют нарезать достаточное количество витков резьбы. Исторически это требовало дорогостоящих дополнительных операций, таких как приварка гаек или установка вытяжных заклепок-гаек (резьбовых заклепок).
- Погрешности размеров: Ручная разметка, позиционирование и смена инструмента часто приводят к выходу за пределы конструкторских допусков (несоответствие стандарту ISO 2768-m).
- Высокие эксплуатационные расходы: Высокая зависимость от ручного труда и длительное время цикла обработки детали снижают рентабельность при серийном производстве.
2. Рыночный спрос на комплексные решения ЧПУ для обработки труб
По мере ускорения автоматизации в рамках Индустрии 4.0 производителям требуются многофункциональные системы с ЧПУ, способные за один установ выполнять фрикционное сверление (термосверление), нарезание (накатку) резьбы и контурное фрезерование квадратных и прямоугольных профилей.
Ключевые технические требования к обработке
| Параметр | Стандартные требования | Комплексное решение для сверления |
|---|---|---|
| Точность обработки | ISO 2768-m (±0,1 мм) | Высокоточное сервоуправление (±0,03 мм) |
| Глубина резьбы (отношение к диаметру) | 1,0× номинального диаметра | 3,0× номинального диаметра (за счет сформированной вытяжной втулки) |
| Время цикла на одно отверстие | 18–30 секунд (на нескольких станках) | 3–6 секунд (термосверление + накатка резьбы за один установ) |
| Толщина материала | 1,0 мм – 6,0 мм | 1,0 мм – 8,0 мм (малоуглеродистая сталь, нержавеющая сталь, алюминий) |
3. Техническая архитектура комплексного решения для сверления
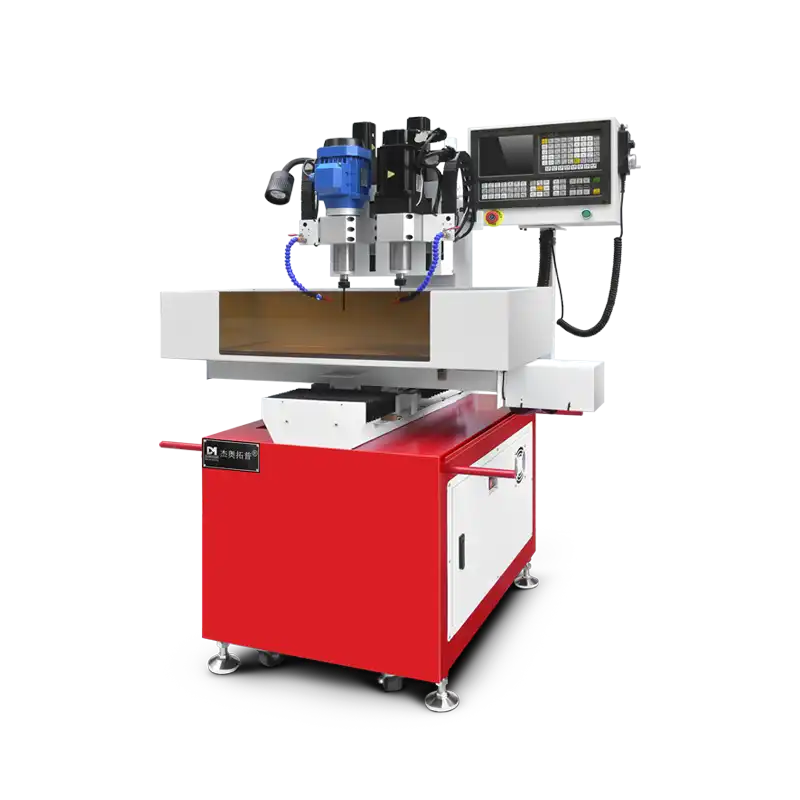
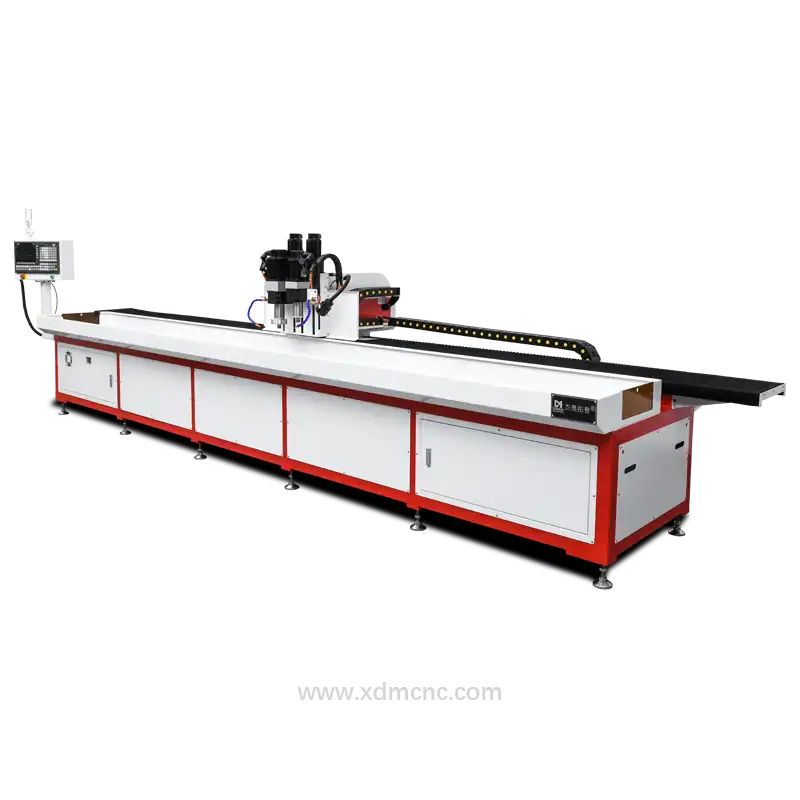
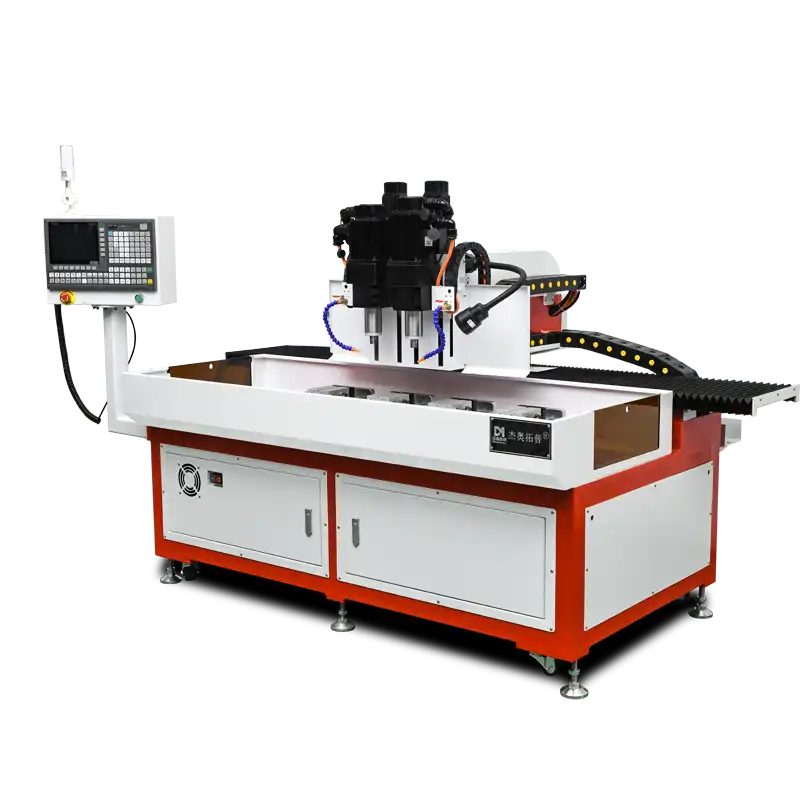
Комплексное решение DUOMI CNC сочетает в себе технологию термического фрикционного сверления (термосверления), накатку резьбы бесстружечными метчиками (раскатниками) и многоосевое позиционирование с ЧПУ.
3.1 Основные подсистемы
- Высокоскоростная головка для термосверления: Использует твердосплавные пуансоны для фрикционного сверления, работающие на частоте вращения шпинделя 2000–4000 об/мин. За счет трения металл локально разогревается до температуры ~600°C–700°C и переходит в пластичное состояние. Инструмент проходит сквозь стенку, формируя вытяжную втулку (горловину) в направлении подачи, что увеличивает локальную толщину стенки до 300%.
- Синхронизированный шпиндель для накатки резьбы: Применяет бесстружечные метчики (раскатники) в соответствии со стандартами DIN 13 / ISO 965. Процесс пластического деформирования (накатки) позволяет получить прочную резьбу без образования стружки с повышенным на 50% сопротивлением вырыву по сравнению с нарезанной резьбой.
- Автоматический сменщик инструмента (ATC) и магазин: Обеспечивает смену инструмента менее чем за 2 секунды между термосверлами, метчиками и твердосплавными концевыми фрезами для выполнения пазов или фрезерования технологических вырезов.
- Многоосевая система управления ЧПУ: Оснащена промышленным сенсорным экраном, поддерживает интеграцию с CAD/CAM-системами (G-коды) и функцию автоматического измерения высоты заготовки для компенсации прогиба стенок трубы или допусков проката.
3.2 Последовательность комплексного рабочего процесса
- Шаг 1: Загрузка заготовки и автоматический пневматический или гидравлический зажим.
- Шаг 2: Высокоскоростное фрикционное сверление (термосверление) с формированием вытяжной втулки из основного металла заготовки.
- Шаг 3: Автоматическая смена инструмента на шпиндель с бесстружечным метчиком.
- Шаг 4: Накатка резьбы за несколько секунд без образования стружки.
- Шаг 5: Дополнительное фрезерование пазов или отверстий сложной формы в той же системе координат.
- Шаг 6: Разжим заготовки, автоматическое перемещение или выгрузка детали.
4. Эксплуатационные преимущества и показатели эффективности
4.1 Повышенная прочность резьбы без использования крепежа
Благодаря формированию вытяжной втулки непосредственно из основного металла трубы, комплексное решение исключает необходимость в дополнительном крепеже (приварных гайках, резьбовых заклепках). Это снижает затраты на крепежные элементы до нуля, позволяя получать резьбу от M4 до M12, которая легко выдерживает высокие динамические нагрузки в коммерческом спортивном оборудовании.
4.2 Оптимизация производственных площадей и трудозатрат
Замена трех независимых единиц оборудования (сверлильного, резьбонарезного и фрезерного станков) одним комплексным обрабатывающим центром сокращает занимаемую площадь до 60% и снижает потребность в персонале с 3 операторов до 1 наладчика-оператора.
5. Примеры промышленного применения
5.1 Производство модульной офисной мебели
- Материал: Квадратная стальная труба 30 × 30 мм (толщина стенки 1,5 мм).
- Результат: Переход от использования вытяжных заклепок-гаек к термосверлению резьбы M6. Время цикла изготовления детали сократилось на 35%, а прямые затраты на оплату труда — на 42%.
5.2 Тяжелые торговые стеллажи и витрины
- Материал: Стальные профили Q235 размером 40 × 40 мм с высокой плотностью расположения отверстий.
- Результат: Точность позиционирования составила ±0,04 мм на профилях длиной 2,5 метра, что снизило процент брака из-за несовпадения отверстий при сборке с 8,5% до 0,3%.
5.3 Рамы коммерческих спортивных тренажеров
- Материал: Прямоугольная профильная труба 50 × 100 мм (толщина стенки 3,0 мм).
- Результат: Испытания на динамическое вырывание подтвердили, что резьба выдерживает нагрузку более 18,5 кН. Показатели долговечности конструкции оборудования существенно выросли, а срок полной окупаемости станка составил 14 месяцев.
6. Финансовый анализ и расчет окупаемости (ROI)
| Статья расходов / Показатель | Традиционный процесс | Комплексное решение для сверления |
|---|---|---|
| Стоимость заклепок-гаек / крепежа (на 100 тыс. отверстий) | $8 500 / год | $0 |
| Прямые затраты на оплату труда (3 оператора против 1) | $120 000 / год | $40 000 / год |
| Доля брака на вторичных операциях | 3,5% | < 0,5% |
| Расчетный срок окупаемости | — | 11,4 месяца |
7. Рекомендации по внедрению и интеграции
- Подготовка заготовок: Убедитесь, что исходная квадратная труба соответствует стандартным допускам на наружные размеры (EN 10219 / ASTM A500).
- Подбор инструмента: Выбирайте специализированные твердосплавные пуансоны для термосверления в соответствии с обрабатываемым материалом (малоуглеродистая сталь или нержавеющая сталь).
- Настройка программного обеспечения: Используйте предустановленные шаблоны параметрического программирования для быстрой переналадки станка под различные карты раскроя и шаги отверстий.
Требуется высокопроизводительный станок для сверления и нарезания резьбы?
Свяжитесь с инженерной командой DUOMI для моделирования времени цикла и подбора конфигурации под ваши задачи.