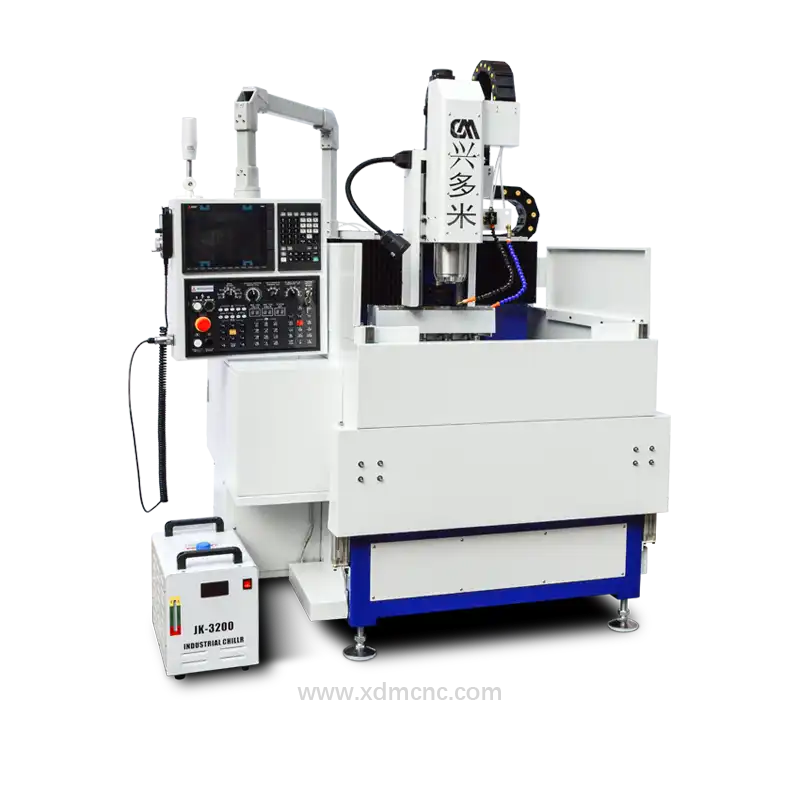
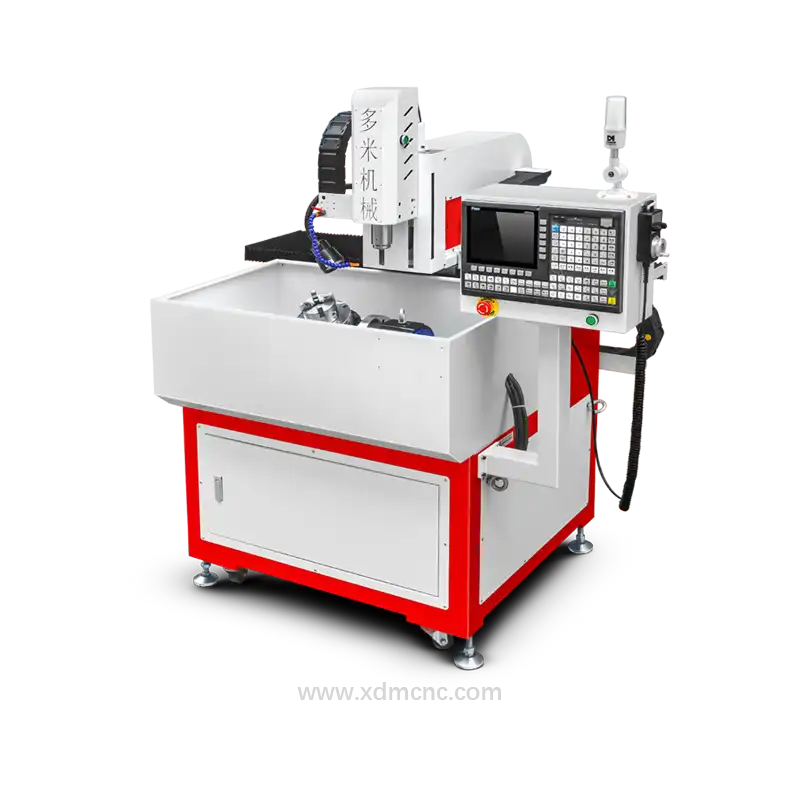
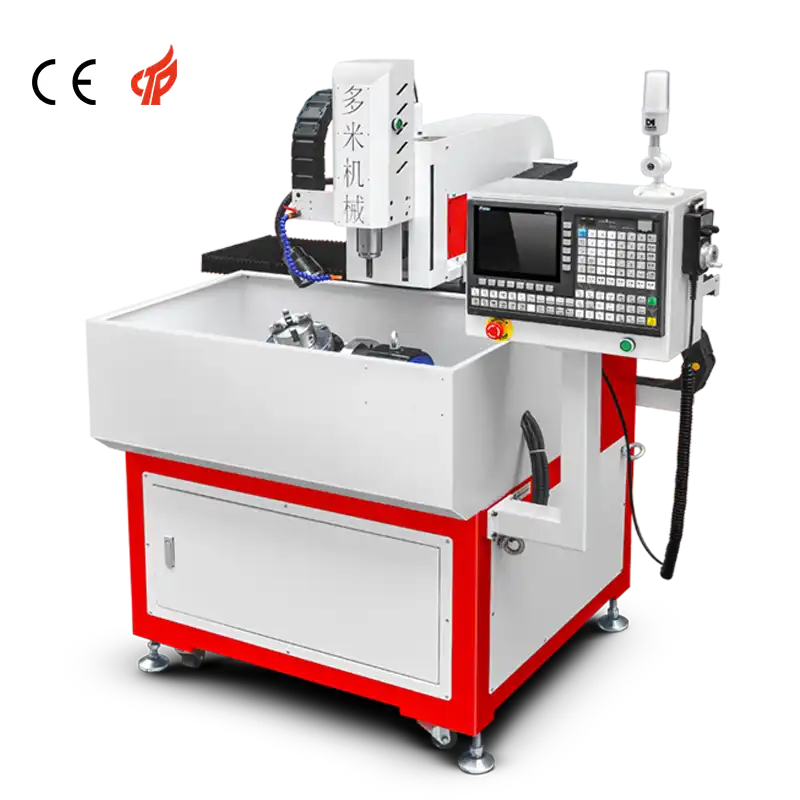
The Сверлильный станок с ЧПУ для крышек горелок газовых плит произвел революцию в автоматизированном производстве компонентов газовых приборов, играя ключевую роль в крупносерийном выпуске латунных, алюминиевых и чугунных крышек горелок. Современное газовое оборудование требует строгого соблюдения стандартов тепловой эффективности горения (таких как EN 30-1-1 и ISO 9001). Достижение точного совпадения диаметров отверстий, сверление пламенных каналов без заусенцев и соблюдение стабильных углов наклона сопел критически важны для обеспечения полного сгорания газа и предотвращения образования нагара.
В данном руководстве рассматриваются технические принципы работы, мировая производственная практика и конструктивные преимущества специализированных сверлильных станков с ЧПУ, разработанных для обработки крышек горелок газовых плит.
Технический обзор: принцип работы станков с ЧПУ для сверления крышек газовых горелок
Сверлильный станок с ЧПУ для крышек горелок газовых плит представляет собой многоосевой металлорежущий станок, оптимизированный для сверления круговых, радиальных и угловых пламенных отверстий в головках газовых горелок. Крышки горелок регулируют подачу топливно-воздушной смеси, контролируя скорость смешивания и соотношение первичного воздуха.
+-----------------------------------------------------------------------+
|             АВТОМАТИЗИРОВАННЫЙ РАБОЧИЙ ПРОЦЕСС СВЕРЛЕНИЯ С ЧПУ        |
|                                                                       |
| [Заготовка крышки] -> [Пневмозажим с делителем] -> [Многошпиндельная] |
|                                                             |         |
| [Контроль качества ОТК] <- [Снятие заусенцев / фасок] <- [Сверление]  |
+-----------------------------------------------------------------------+
Основные производственные функции и показатели эффективности:
- Высокоточное многоосевое сверление: обеспечивает точность позиционирования в пределах ±0.01 мм и повторяемость до ±0.005 мм при обработке различных типов расположения отверстий.
- Многошпиндельные и делительные головки: позволяют одновременно сверлить несколько микроотверстий (диаметром от Ø0.8 мм до Ø3.5 мм) под точными радиальными углами (30°–90°).
- Автоматический пневматический зажим и загрузка: интеграция поворотных делительных столов и роботизированной загрузки позволяет сократить время цикла обработки детали до 8–12 секунд.
- Устранение заусенцев и чистовая обработка: высокооборотистые шпиндели (12,000–24,000 RPM) обеспечивают чистое микросверление, сводя к минимуму необходимость во вторичных операциях по зачистке.
Основные технические характеристики
| Технический параметр | Стандартный диапазон / Показатель | Влияние на производство |
|---|---|---|
| Частота вращения шпинделя | 12,000 – 24,000 RPM | Высокоскоростное резание сокращает время цикла и износ сверла |
| Диапазон диаметров отверстий | Ø0.8 мм – Ø4.0 мм | Подходит для геометрии сопел природного (NG) и сжиженного (LPG) газа |
| Точность позиционирования | ±0.01 мм | Предотвращает неравномерное распределение газа и появление желтого пламени |
| Время цикла на одну крышку | 6 – 15 секунд (зависит от количества отверстий) | Максимизирует производительность (UPH) на высокоскоростных линиях |
| Обрабатываемые материалы | Латунь, литой алюминий под давлением, чугун, нержавеющая сталь | Универсальная обработка крышек бытового и промышленного назначения |
| Система управления | Многоосевая ЧПУ / Сенсорная панель PLC | Обеспечивает быструю переналадку программ под различные типы горелок |
Мировая производственная практика и динамика рынка
Хотя сверлильный станок с ЧПУ для крышек горелок газовых плит является отраслевым стандартом во всем мире, рабочие процессы существенно различаются в зависимости от требований локальных рынков, нормативных актов и стандартов энергоэффективности.
1. США: высокая эффективность, кастомизация и соответствие энергетическим стандартам
В Северной Америке производители бытовых и коммерческих газовых плит уделяют первостепенное внимание энергоэффективности (требования DOE) и индивидуальным профилям горения (например, двухконтурные мощные горелки в сравнении с горелками для медленного тушения). * Автоматизация ЧПУ: многоосевые сверлильные узлы с ЧПУ обрабатывают сложные многоуровневые схемы отверстий для оптимизации тепловой мощности (BTU) и стабильности пламени. * Кастомизация: гибкие программные макросы позволяют быстро перенастраивать оборудование между коммерческими горелками на 20 000 BTU и деликатными крышками для тушения на 5 000 BTU.
2. Китай: массовое производство, высокая производительность и оптимизация затрат
Являясь мировым центром производства бытовой техники, китайские заводы ориентированы на высокую пропускную способность и экономически эффективную автоматизацию. * Многошпиндельная интеграция: системы часто объединяют от 4 до 8 активных сверлильных шпинделей, работающих одновременно на многопозиционных поворотных столах. * Операционная эффективность: автоматическое удаление стружки и встроенная пневматическая загрузка снижают трудозатраты при сохранении строгих показателей выхода годной продукции по ISO 9001.
3. Германия: прецизионное машиностроение и строгие экологические стандарты
Немецкие производители отдают приоритет минимальному отклонению допусков и строгому соответствию европейским стандартам по ограничению выбросов NOx (EN 30-1-1). * Микроточность: передовые системы линейных направляющих обеспечивают абсолютную стабильность шага и угла отверстий сопел, исключая турбулентность потока. * Контроль качества: встроенные оптические датчики проверяют глубину и наличие отверстий сразу после цикла сверления.
4. Индия: стремительное расширение рынка и обработка прочного чугуна и латуни
Индийский рынок газовых плит ориентирован на долговечные латунные и тяжелые чугунные крышки горелок, рассчитанные на длительный срок службы при высоких тепловых нагружках. * Универсальность материалов: сверлильные станки с ЧПУ оснащаются высокомоментными шпинделями с прямым приводом, оптимизированными для непрерывного сверления плотных латунных поковок и чугунных отливок без поломки инструмента. * Масштабируемое производство: производители внедряют полуавтоматические и полностью автоматические сверлильные станки с ЧПУ, чтобы удовлетворить растущий внутренний спрос на бытовую технику.
Ключевые преимущества перехода на многошпиндельные сверлильные системы с ЧПУ
- Повышение тепловой эффективности: равномерный размер отверстий оптимизирует предварительное смешивание газа с воздухом, обеспечивая горение синим пламенем с КПД до 68% и более.
- Снижение поломки инструмента: автоматические циклы глубокого сверления с периодическим выводом сверла (прерывистое сверление) и непрерывная подача СОЖ под высоким давлением предотвращают перегрев твердосплавных микросверл.
- Снижение эксплуатационных расходов: замена ручного сверления с делительными головками на многошпиндельные системы с ЧПУ снижает процент брака более чем на 95% и утраивает объем выпускаемой продукции.
Требуется высокопроизводительный станок для сверления и нарезания резьбы?
Свяжитесь с инженерной командой DUOMI для моделирования времени цикла и подбора конфигурации под ваши задачи.