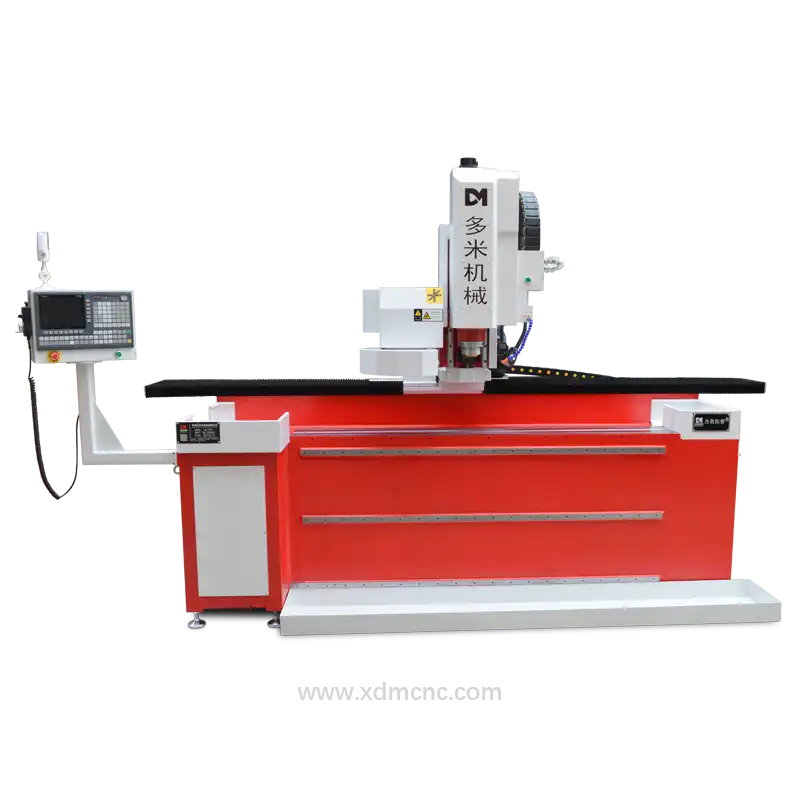
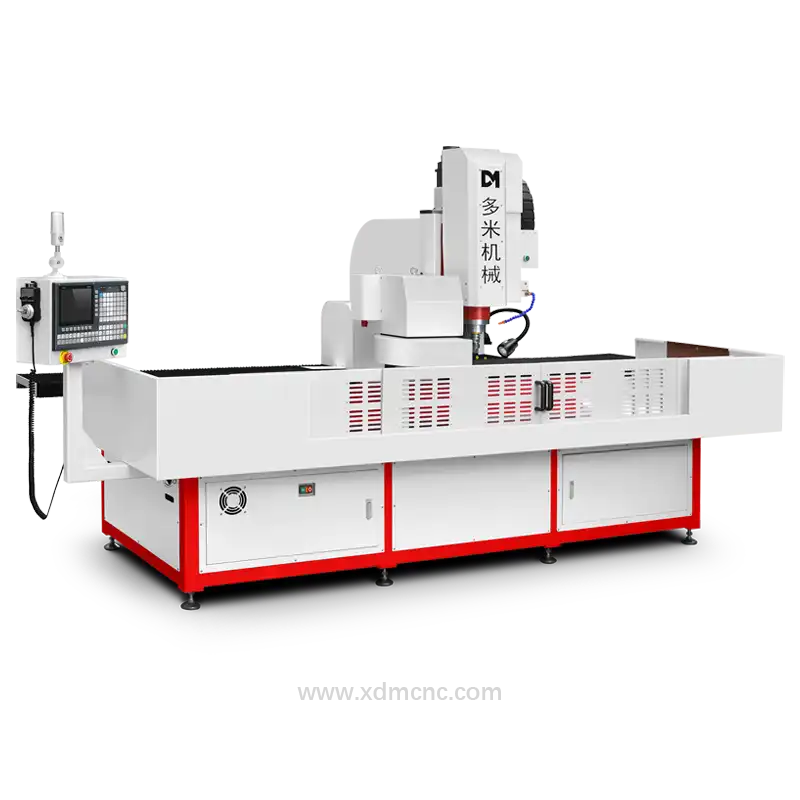
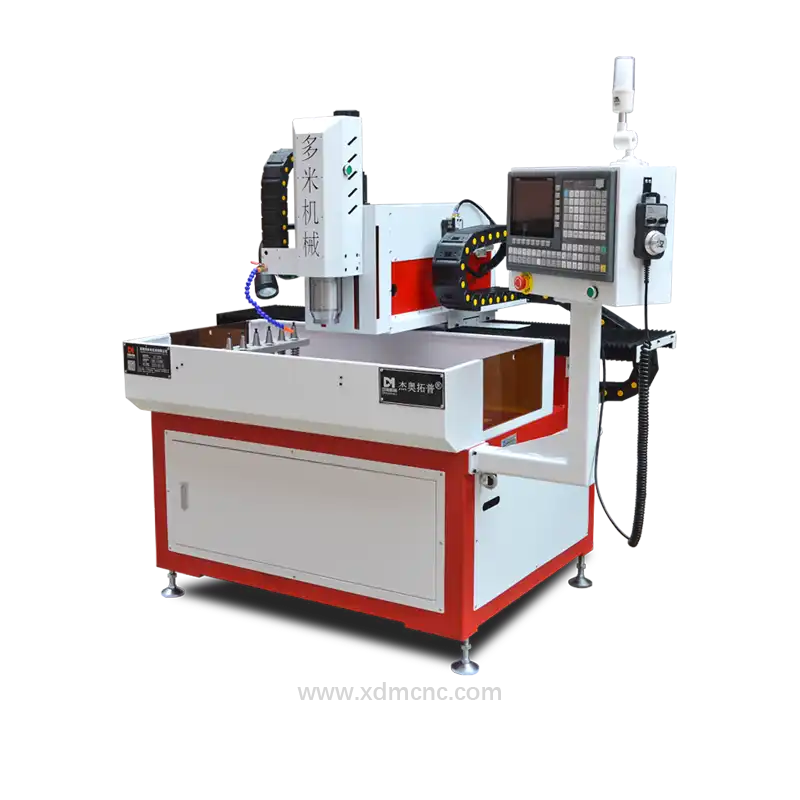
Havacılık ve Uzay Motor Kanatçıklarının CNC ile Delinmesine Genel Bakış
Havacılık ve uzay motor kanatçıklarının CNC ile delinmesi, modern talaşlı imalat dünyasındaki en zorlu ve kritik süreçlerden birini temsil eder. Günümüz gaz türbinleri ve jet motorları, standart metalik alt katmanların erime noktasının çok üzerinde, 1.400°C ila 1.650°C'yi aşan yanma odası çıkış sıcaklıklarına sahip aşırı termodinamik koşullar altında çalışır.
Termal yorulmayı ve yapısal parçalanmayı önlemek amacıyla, yüksek basınç türbin (HPT) ve alçak basınç türbin (LPT) kanatçıkları, karmaşık dahili soğutma kanallarına ve binlerce hassas mikro film soğutma deliğine ihtiyaç duyar. Havacılık ve uzay motor kanatçıklarında uygulanan yüksek hassasiyetli CNC delik delme, AS9100 ve AMS şartnameleri gibi katı havacılık standartlarına tam uyum sağlarken, bu hayati soğutma özelliklerini üretmek için gereken konumlandırma hassasiyetini, açısal doğruluğu ve yüzey bütünlüğünü eksiksiz sunar.
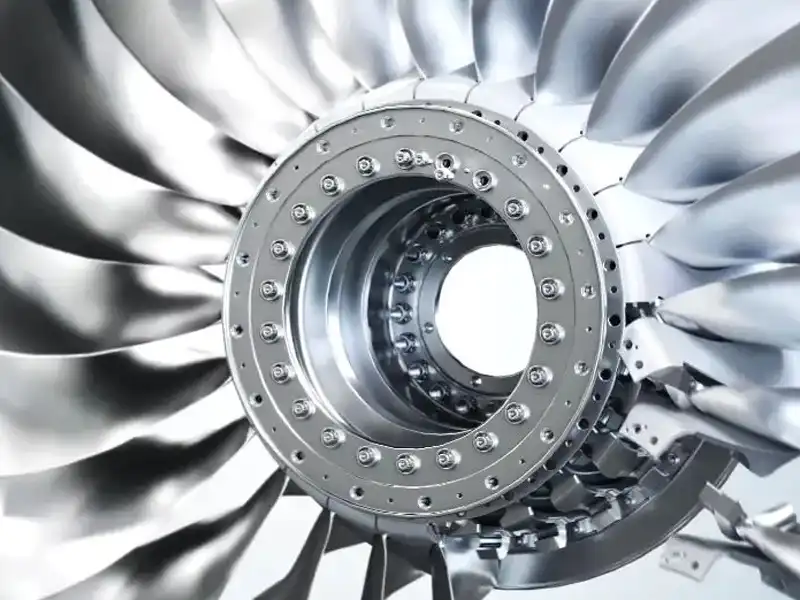 DUOMI CNC Uçak Motoru Bileşenleri İçin Akıllı İmalat Çözümleri
Türbin Kanatçığı Mikro Delme İşlemlerinde Kritik Hususlar
1. Film Soğutma Deliği Tasarımı ve Aerodinamik
Türbin kanatçığı film soğutması, kompresörden gelen basınçlı havanın kanatçık iç kanallarından geçirilerek dış kanat profili yüzeyine tahliye edilmesi prensibiyle çalışır. Bu işlem, kanatçığı doğrudan plazma gaz akışından yalıtan ince bir soğuk hava sınır tabakası oluşturur.
- Mikro Delik Boyutları: Soğutma deliği çapları tipik olarak 100 µm ile 700 µm (0,1 mm – 0,7 mm) arasında değişir ve derinlik-çap (en-boy) oranları 30:1 veya daha fazlasına ulaşır.
- Karmaşık Geometrik Giriş: Gelişmiş film soğutma teknolojisi, soğutma kapsamını en üst düzeye çıkarmak için şekilli difüzörler (örneğin yelpaze tipi veya yatık difüzör çıkış geometrileri) kullanır. Bileşik açılı giriş noktalarının hatasız işlenmesi, ±0,1° tolerans aralığında çalışan çok eksenli interpolasyon kabiliyeti gerektirir.
- Dar Toleranslar: Tüm kanat profili boyunca dengeli kütlesel debi elde etmek için deliklerin uzamsal konumlandırması kesinlikle ±0,005 mm ila ±0,010 mm hassasiyetinde tutulmalıdır.
2. Süperalaşım Uyumluluğu ve Kaplama Bütünlüğü
Havacılık türbin kanatçıkları, tek kristal (SX) nikel bazlı süperalaşımlar (örn. CMSX-4, René N5, Inconel 718) gibi ısıya son derece dayanıklı gelişmiş malzemelerden dökülür ve İtriyumla Stabilize Edilmiş Zirkonya (YSZ) gibi seramik Termal Bariyer Kaplamalar (TBC) ile kaplanır.
- Alt Katman Sertliği ve Şekil Değişimi Sertleşmesi: Nikel bazlı süperalaşımlar kesme sırasında hızlı bir pekleşme (work-hardening) eğilimi sergiler. CNC mikro delme sistemleri, takım sapmasını veya mikro kırılmaları önlemek adına kesintisiz talaş yükünü muhafaza eden optimize edilmiş diş başına ilerleme parametreleri ve son derece rijit iş milleri gerektirir.
- Delaminasyonun Önlenmesi: Metalik alt katmana ulaşmadan önce kırılgan seramik TBC katmanından geçiş, ciddi delaminasyon (katman ayrılması) riskleri taşır. Gelişmiş yüksek hızlı CNC kademeli delme çevrimleri (peck drilling) ve özel PCD elmas kaplamalı takımlar, seramik-metal arayüzünü parçalanma ve mikro çatlaklara karşı korur.
- Yeniden Katılaşmış Tabakanın (Recast Layer) Ortadan Kaldırılması: Mikro çatlaklara duyarlı, kırılgan ve ısıdan etkilenmiş bir bölge (HAZ) veya yeniden katılaşmış tabaka bırakan geleneksel Elektro Erozyon (EDM) yönteminin aksine; talaşlı CNC mekanik mikro delme işlemi, malzemenin metalurjik yapısını bozmadan pürüzsüz delik çeperi elde edilmesini sağlar.
Motor Kanatçıkları İçin CNC Delmenin Teknik Avantajları
Geleneksel üretim yöntemleriyle karşılaştırıldığında, havacılık ve uzay motor kanatçıklarında CNC delik delme tezgâhlarının kullanılması belirgin mühendislik ve operasyonel avantajlar sağlar:
- Üstün Delik Kalitesi ve Metalurjik Bütünlük: CNC mekanik mikro delme; kritik tek kristal süperalaşım tane yapısı üzerinde termal bozulmayı, mikro çatlakları ve yeniden katılaşmış tabakaları tamamen ortadan kaldırır.
- Çok Eksenli Uzamsal Esneklik: Modern 5 eksenli ve 6 eksenli CNC tezgâh konfigürasyonları, dinamik kanat profili yüzeylerinde karmaşık bileşik açıların tek bağlamada eksiksiz işlenmesine olanak tanır.
- Özel Geometrik Form İşleme: CNC mikro frezeleme ve helisel interpolasyon modları, doğrudan delme döngüsüne entegre edilmiş özelleştirilebilir difüzör formlarının (yelpaze, oval veya damla çıkışları) hassasiyetle işlenmesini mümkün kılar.
- Yüksek Verim ve Takım Ömrü Verimliliği: Otomatik takım değiştiriciler (ATC), gerçek zamanlı takım kırılma algılama sensörleri ve 100–150 bar basınçta çalışan yüksek basınçlı kesme sıvısı (HPC) sistemleri, takım ömrünü uzatırken çevrim sürelerini önemli ölçüde düşürür.
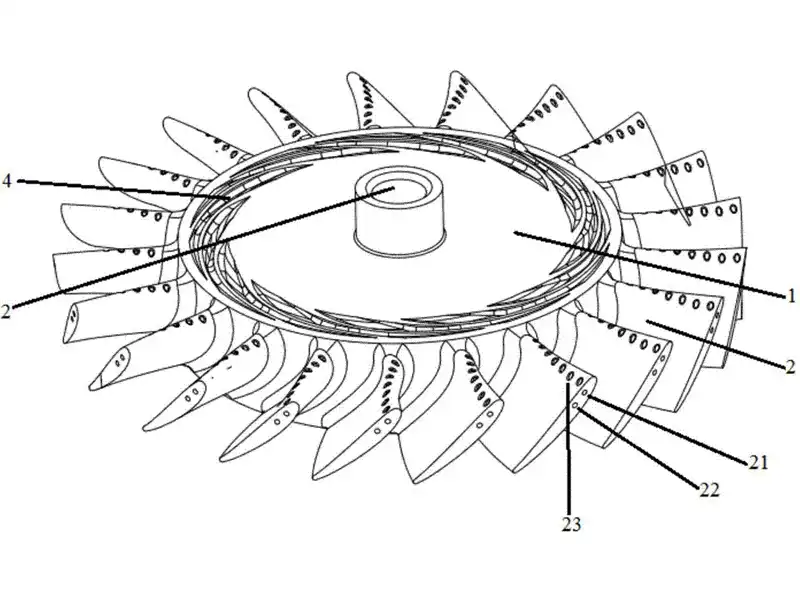 Uçak Motoru Türbin Kanatçıklarında Soğutma Deliklerinin Yüksek Hassasiyetli Mikro Delinmesi
İleri Düzey CNC Delme İnovasyonları ve Teknikleri
Yüksek Hızlı Kademeli ve Helisel Delme
Gelişmiş kademeli delme (peck drilling) algoritmaları, geri çekilme adımlarını gerçek zamanlı tork geri bildirimine göre dinamik olarak ayarlar. Bu durum, 100 µm'lik ultra derin mikro deliklerin içinde talaş sıkışmasını önlerken optimum ısı dağılımı sağlar.
Takım İçi Ultra Yüksek Basınçlı Soğutma Sıvısı (HPC)
Sentetik kesme sıvısının veya kriyojenik sıvıların doğrudan mikro takım kanallarından 120 bar üzerindeki basınçlarla püskürtülmesi, mikro talaşları anında tahliye eder; yapışkan ve ısıya dayanıklı alaşımlarda talaş kaynaşmasını ve takım kırılmasını engeller.
Entegre Optik ve Otomatik Kalite Kontrolü
Önde gelen havacılık CNC işleme merkezleri, temaslı prob ölçüm sistemlerini hat içi lazer ve optik kamera kontrol sistemleriyle birleştirir. Tezgâh, kanatçık fikstürden sökülmeden önce mikro delik konumunu, çıkış geometrisini ve delik çapağını otomatik olarak doğrular.
İşlem Parametreleri ve Teknik Şartname
| Proses Parametresi | Standart Havacılık Hedef Değerleri |
|---|---|
| Delik Çapı Aralığı | 0,10 mm – 0,70 mm (100 – 700 µm) |
| Konumlandırma Hassasiyeti | ±0,005 mm |
| Açısal Tolerans | ±0,1° |
| Maksimum Derinlik/Çap Oranı (D:L) | 30:1'e kadar |
| Kesme Sıvısı Basıncı (HPC) | 100 bar – 150 bar |
| Yüzey Pürüzlülüğü (Delik İçi) | Ra < 0,4 µm |
| Uygulanabilir Standartlar | AS9100 Rev D, ISO 9001, AMS 5666 / AMS 5383 |
Sonuç
Havacılık ve uzay motor kanatçıklarının CNC ile delinmesi alanındaki sürekli teknolojik gelişmeler, modern havacılık itki sistemlerinin gelişiminde temel bir rol oynar. Termal etki yaratmayan mekanik mikro delik işleme, çok eksenli kusursuz bileşik açı hizalaması ve sıkı havacılık standartlarına tam uyum sağlayan yüksek hassasiyetli CNC donanımları; zorlu termal koşullarda maksimum yakıt verimliliği ve üstün mekanik güvenilirlik temin eder.
Yüksek Verimli CNC Delme ve Kılavuz Çekme Tezgahına mı İhtiyacınız Var?
24 saat içinde özel bir çevrim süresi simülasyonu ve size özel tezgâh teklifi almak için kıdemli uygulama mühendislerimize danışın.