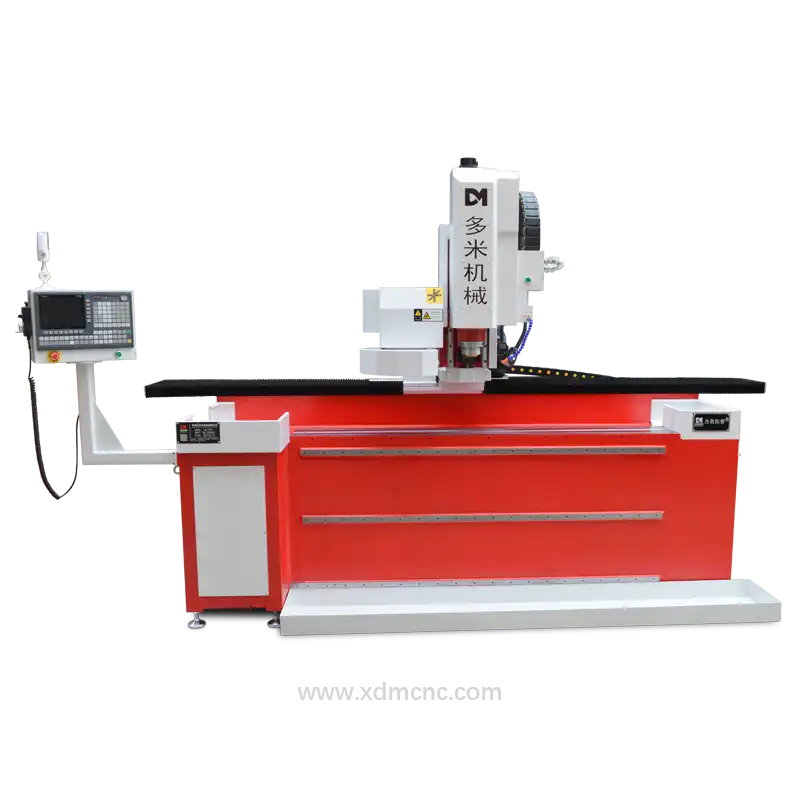
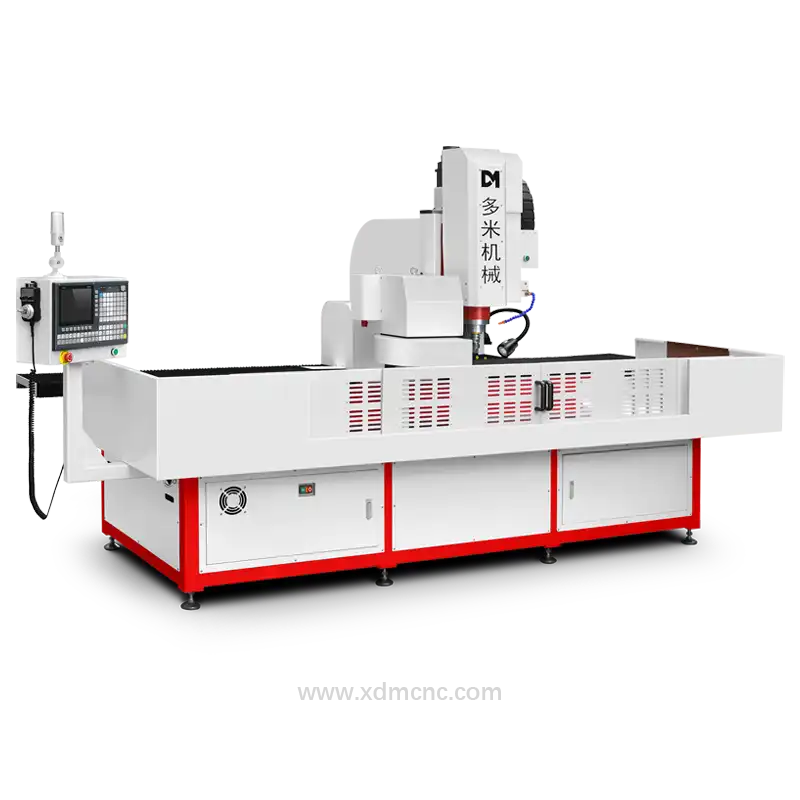
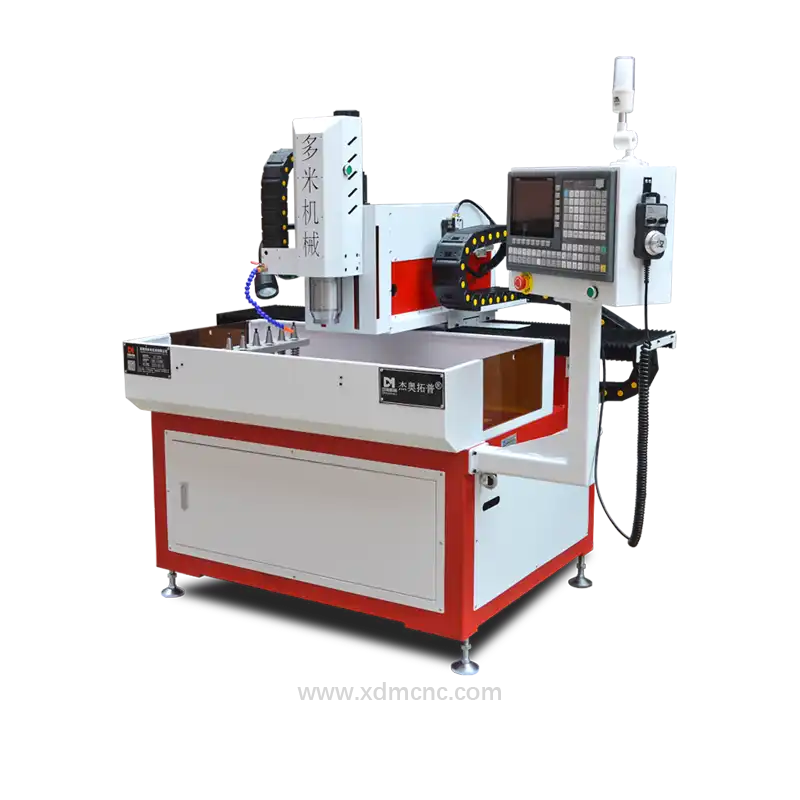
Visión General del Taladrado CNC de Álabes de Motores Aeroespaciales
El taladrado CNC de álabes de motores aeroespaciales constituye uno de los procesos de mecanizado más exigentes de la manufactura contemporánea. Las turbinas de gas y los motores de aviación modernos operan bajo condiciones termodinámicas extremas, con temperaturas de salida de la cámara de combustión que superan los 1.400 °C a 1.650 °C, muy por encima del punto de fusión de los sustratos metálicos estándar.
Para evitar fallos catastróficos por fatiga térmica y degradación estructural, los álabes de las turbinas de alta presión (HPT) y baja presión (LPT) dependen de intrincados canales internos de refrigeración y de miles de microorificios de enfriamiento por película de aire (film-cooling). El taladrado CNC de álabes de motores aeroespaciales de alta precisión ofrece la repetibilidad de posicionamiento, fidelidad angular e integridad superficial requeridas para mecanizar estos conductos críticos, cumpliendo estrictamente con normas aeroespaciales como AS9100 y especificaciones AMS.
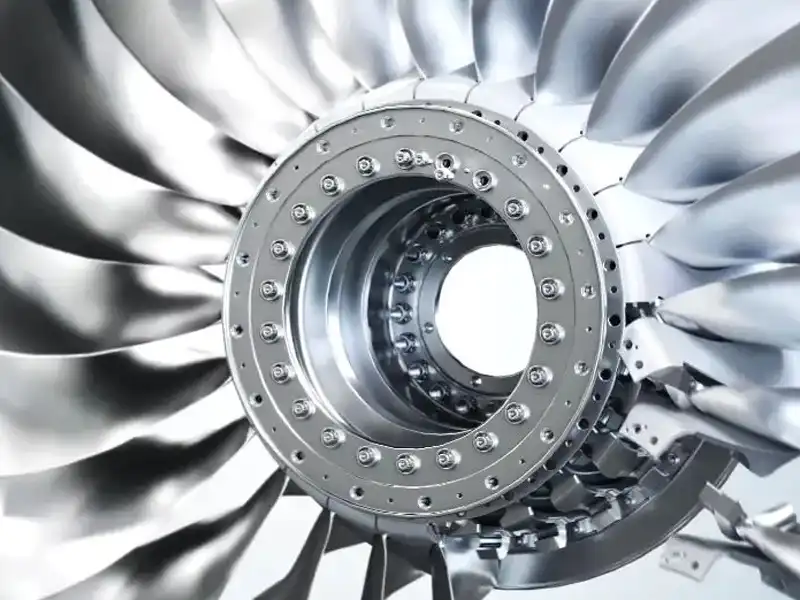 Soluciones de Fabricación Inteligente DUOMI CNC para Componentes de Motores Aeroespaciales
Consideraciones Críticas en el Microtaladrado de Álabes de Turbina
1. Diseño Aerodinámico y Microorificios de Refrigeración por Película
La refrigeración por película de aire funciona purgando aire presurizado del compresor a través de los conductos internos del álabe para expulsarlo por su superficie aerodinámica exterior. Esto genera una capa límite de aire frío que aísla el álabe del contacto directo con el flujo de gases de plasma.
- Dimensiones de los Microorificios: Los diámetros suelen oscilar entre 100 µm y 700 µm (0,1 mm – 0,7 mm), con relaciones de aspecto (profundidad-diámetro) que alcanzan 30:1 o superiores.
- Geometrías Complejas de Entrada: El enfriamiento avanzado utiliza difusores perfilados (con salidas en abanico o trapezoidales) para maximizar la cobertura del flujo de refrigeración. Lograr ángulos de entrada compuestos exige interpolaciones multieje con tolerancias angulares estrictas de ±0,1°.
- Tolerancias Estrictas: La precisión de posicionamiento debe mantenerse rigurosamente entre ±0,005 mm y ±0,010 mm para garantizar caudales de flujo másico equilibrados en todo el perfil del álabe.
2. Compatibilidad con Superaleaciones e Integridad de Recubrimientos
Los álabes de turbinas aeroespaciales se funden en materiales avanzados refractarios, incluidas superaleaciones monocristalinas (SX) de base níquel (como CMSX-4, René N5 o Inconel 718), y se protegen con Recubrimientos de Barrera Térmica (TBC) cerámicos, como la circonia estabilizada con itria (YSZ).
- Dureza del Sustrato y Acritud: Las superaleaciones de níquel presentan un endurecimiento por deformación (acritud) muy acelerado durante el corte. Los sistemas de microtaladrado CNC requieren avances por diente optimizados y husillos de rigidez extrema para mantener una carga de viruta constante sin flexión de la herramienta ni microfracturas.
- Prevención de Delaminación: Penetrar las capas cerámicas frágiles de TBC antes de perforar el sustrato metálico supone un riesgo importante de delaminación. Los ciclos avanzados de taladrado intermitente (peck drilling) a alta velocidad y herramientas con recubrimiento de diamante policristalino (PCD) evitan el astillamiento y las microfisuras en la interfaz cerámico-metálica.
- Eliminación de Capas Refundidas: A diferencia del mecanizado por electroerosión (EDM), que genera una zona afectada por el calor (ZAC) o capa refundida quebradiza propensa a microfisuras térmicas, el microtaladrado mecánico CNC proporciona paredes de orificio lisas y limpias sin alterar la metalurgia del material base.
Ventajas Técnicas del Taladrado CNC en Álabes de Motores
Frente a los métodos tradicionales, implementar un proceso moderno de taladrado CNC de álabes de motores aeroespaciales aporta ventajas de ingeniería y de producción determinantes:
- Calidad Superior del Orificio e Integridad Metalúrgica: El microtaladrado mecánico CNC suprime la degradación térmica, las microfisuras y las capas refundidas sobre la estructura granular de las superaleaciones monocristalinas.
- Versatilidad Espacial Multieje: Las configuraciones de centros CNC de 5 y 6 ejes permiten mecanizar ángulos compuestos dinámicos en superficies curvadas complejas en una sola sujeción (amarre único).
- Mecanizado de Geometrías a Medida: La interpolación helicoidal y el microfresado CNC permiten crear difusores con salidas complejas (en abanico, ovaladas o de gota) integradas en el mismo ciclo de taladrado.
- Alta Productividad y Eficiencia de Herramientas: Los cambiadores automáticos de herramientas (ATC), los sistemas de detección de rotura de broca en tiempo real y el refrigerante de alta presión (HPC) a 100–150 bar reducen drásticamente los tiempos de ciclo y prolongan la vida útil de las herramientas.
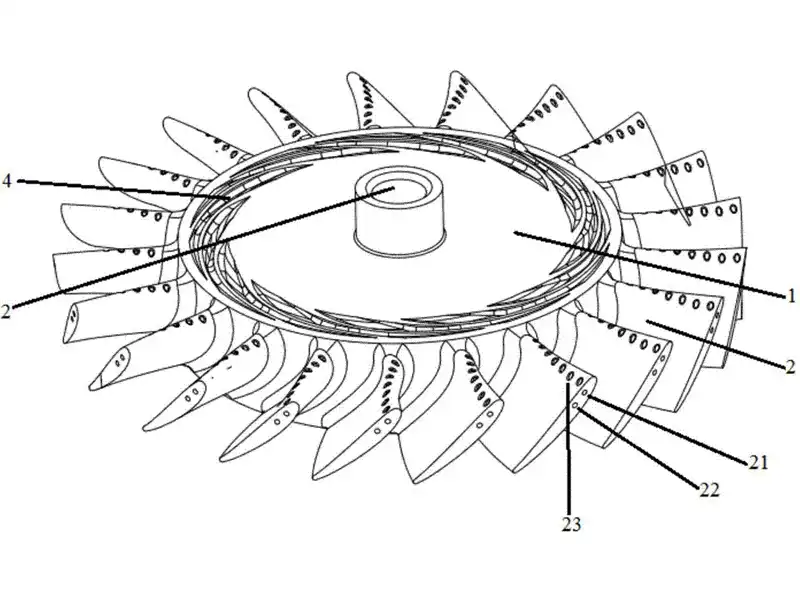 Microtaladrado de Precisión de Orificios de Refrigeración en Álabes de Turbinas Aeronáuticas
Innovaciones y Técnicas Avanzadas en Taladrado CNC
Taladrado Helicoidal y con Ciclos Intermitentes (Peck Drilling) de Alta Velocidad
Los algoritmos de taladrado intermitente ajustan de forma dinámica las carreras de retroceso según la retroalimentación de par en tiempo real. Esto evita el embozamiento de virutas en microagujeros de 100 µm de gran profundidad y optimiza la disipación térmica.
Refrigeración Interna a Ultraalta Presión (HPC)
La inyección de fluido refrigerante sintético o fluidos criogénicos a través del interior de la microherramienta a presiones superiores a 120 bar evacua las microvirutas al instante, impidiendo que se suelden a los filos de corte y protegiendo contra roturas en aleaciones termorresistentes.
Inspección Óptica y Automatizada Integrada
Los centros de mecanizado CNC de vanguardia combinan palpadores táctiles con medición láser y sistemas de visión en línea. El sistema valida la posición del microorificio, la concentricidad y la ausencia de rebabas antes de liberar el amarre de la pieza.
Especificaciones y Parámetros del Proceso
| Parámetro del Proceso | Especificación Aeroespacial Estándar |
|---|---|
| Rango de Diámetros del Orificio | 0,10 mm – 0,70 mm (100 – 700 µm) |
| Precisión de Posicionamiento | ±0,005 mm |
| Tolerancia Angular | ±0,1° |
| Relación de Aspecto Máx. (D:L) | Hasta 30:1 |
| Presión de Refrigerante (HPC) | 100 bar – 150 bar |
| Acabado Superficial (Pared) | Ra < 0,4 µm |
| Normativas Aplicables | AS9100 Rev D, ISO 9001, AMS 5666 / AMS 5383 |
Conclusión
La constante evolución en el taladrado CNC de álabes de motores aeroespaciales es un pilar fundamental en la tecnología de propulsión aeronáutica contemporánea. Al lograr microorificios sin daño térmico, alineación multieje con ángulos compuestos y una repetibilidad rigurosa bajo estándares aeroespaciales, los equipos de taladrado CNC de alta precisión garantizan la máxima eficiencia de combustible y fiabilidad mecánica en entornos de alta exigencia térmica.
¿Necesita Maquinaria de Taladrado y Roscado CNC de Alto Rendimiento?
Consulte a nuestros ingenieros de aplicaciones para recibir una simulación personalizada de tiempo de ciclo y propuesta de máquina en 24 horas.