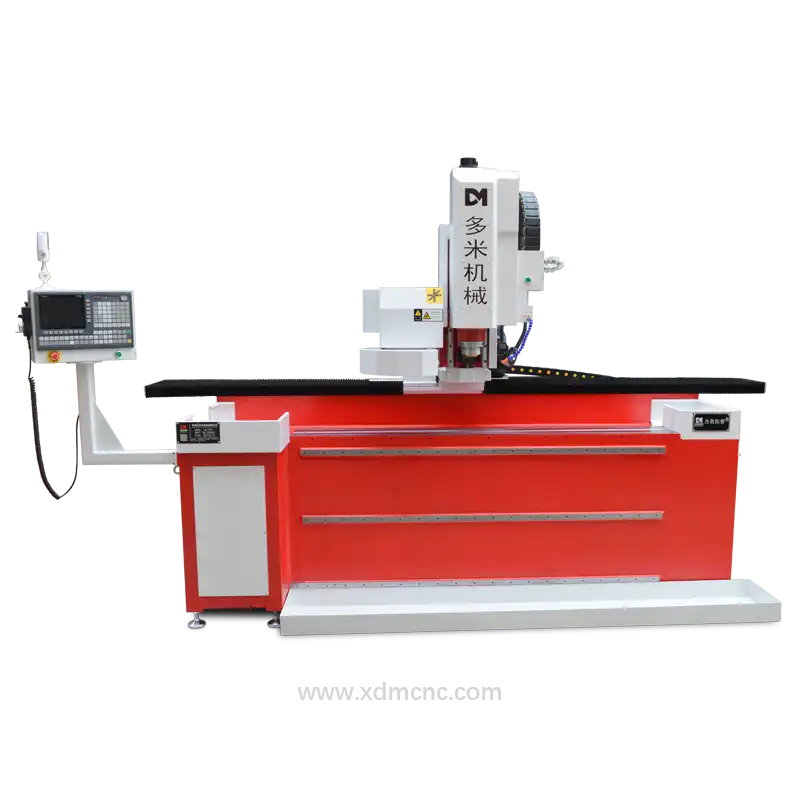
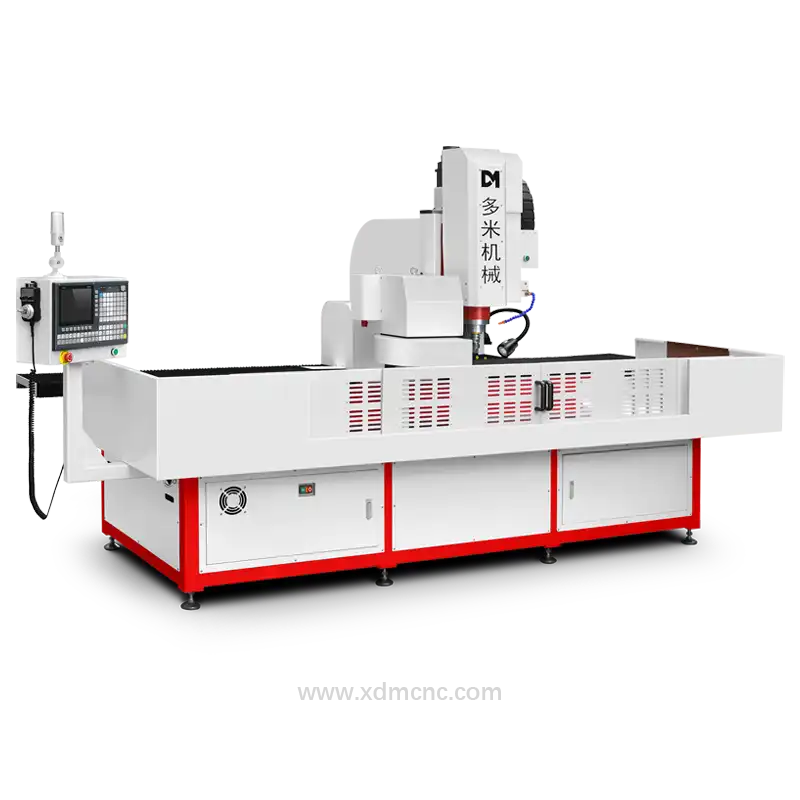
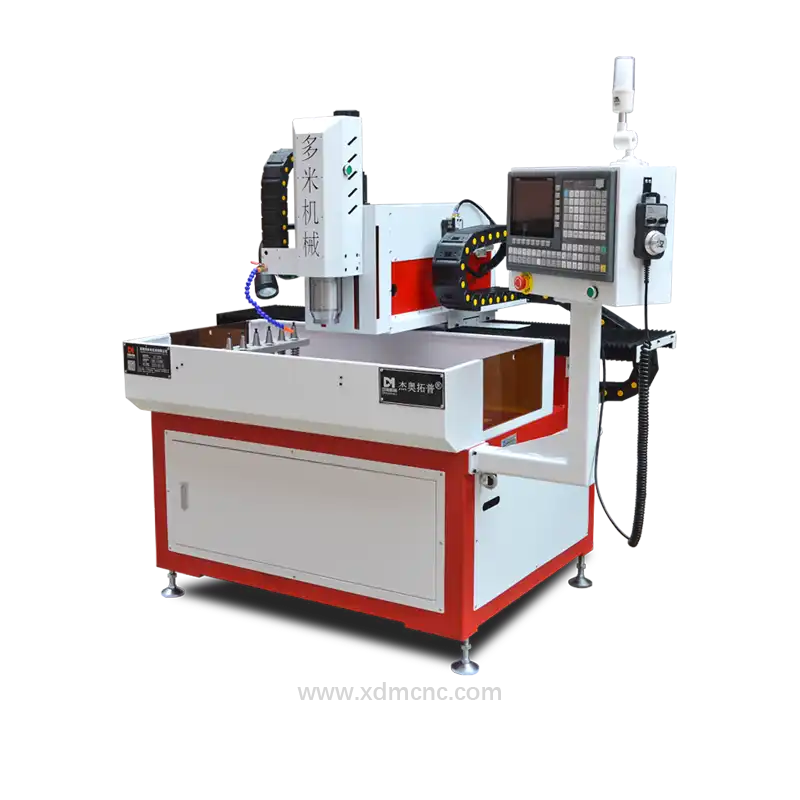
Tổng quan về công nghệ khoan CNC cánh động cơ hàng không vũ trụ
Khoan CNC cánh động cơ hàng không vũ trụ là một trong những quy trình gia công khắt khe nhất trong ngành chế tạo hiện đại. Các tuabin khí và động cơ phản lực hiện đại hoạt động dưới các điều kiện nhiệt động lực học cực đoan, với nhiệt độ đầu ra của buồng đốt vượt quá 1.400°C đến 1.650°C — vượt xa điểm nóng chảy của các vật liệu kim loại thông thường.
Để ngăn ngừa hiện tượng mỏi nhiệt nghiêm trọng và phá hủy cấu trúc, các cánh tuabin áp suất cao (HPT) và tuabin áp suất thấp (LPT) phải phụ thuộc vào các đường dẫn làm mát phức tạp bên trong và hàng ngàn vi lỗ làm mát màng (film-cooling) tinh xảo. Công nghệ khoan CNC cánh động cơ hàng không vũ trụ độ chính xác cao mang lại độ chính xác định vị, độ chính xác góc và tính toàn vẹn bề mặt cần thiết để tạo ra các đặc tính làm mát màng quan trọng này, đồng thời tuân thủ nghiêm ngặt các tiêu chuẩn hàng không vũ trụ khắt khe như AS9100 và thông số kỹ thuật AMS.
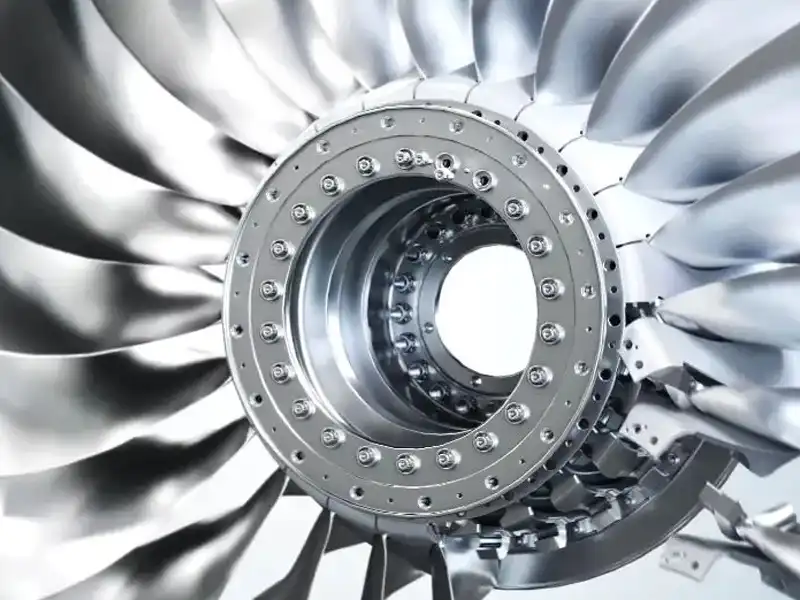 Giải pháp sản xuất thông minh của DUOMI CNC cho các linh kiện động cơ hàng không vũ trụ
Các yếu tố quan trọng trong khoan vi lỗ cánh tuabin
1. Thiết kế lỗ làm mát màng & Khí động học
Hệ thống làm mát màng của cánh tuabin hoạt động bằng cách dẫn không khí nén từ máy nén qua các đường dẫn bên trong cánh và thoát ra ngoài qua bề mặt biên dạng cánh (airfoil). Quá trình này tạo ra một lớp biên không khí mát giúp cách nhiệt cho cánh khỏi dòng khí gas plasma trực tiếp.
- Kích thước vi lỗ: Đường kính lỗ làm mát thường dao động trong khoảng 100 µm đến 700 µm (0,1 mm – 0,7 mm), với tỷ lệ chiều sâu trên đường kính (aspect ratio) đạt tới 30:1 hoặc lớn hơn.
- Điểm vào biên dạng phức tạp: Công nghệ làm mát màng tiên tiến sử dụng các bộ khuếch tán định hình (ví dụ: biên dạng thoát hình quạt hoặc hình vát ngược) để tối đa hóa diện tích làm mát. Việc gia công các điểm vào góc phức hợp đòi hỏi sự nội suy đa trục với dung sai góc cực kỳ nghiêm ngặt trong khoảng ±0,1°.
- Dung sai chặt chẽ: Độ chính xác định vị không gian của lỗ phải được duy trì nghiêm ngặt trong khoảng ±0,005 mm đến ±0,010 mm để đảm bảo lưu lượng khí cân bằng trên toàn bộ biên dạng cánh.
2. Khả năng tương thích siêu hợp kim & Tính toàn vẹn lớp phủ
Cánh tuabin hàng không vũ trụ được đúc từ các vật liệu chịu nhiệt tiên tiến, bao gồm siêu hợp kim gốc niken đơn tinh thể (SX) (ví dụ: CMSX-4, René N5, Inconel 718) và được phủ một lớp phủ rào cản nhiệt (TBC) bằng gốm như Zirconia ổn định bằng Yttria (YSZ).
- Độ cứng vật liệu nền & Biến cứng bề mặt: Siêu hợp kim gốc niken có đặc tính tự biến cứng (work-hardening) rất nhanh trong quá trình cắt. Hệ thống khoan vi lỗ CNC đòi hỏi các thông số lượng chạy dao trên mỗi răng (feed-per-tooth) được tối ưu hóa và trục chính có độ cứng vững cực cao để duy trì tải trọng phoi liên tục mà không gây ra độ lệch dao hoặc nứt vỡ vi mô.
- Ngăn ngừa bong tróc lớp phủ (Delamination): Việc khoan xuyên qua lớp phủ gốm TBC giòn trước khi chạm tới lớp kim loại nền tiềm ẩn nguy cơ bong tróc rất lớn. Các chu kỳ khoan nhấp (peck drilling) CNC tốc độ cao tiên tiến và dụng cụ cắt chuyên dụng phủ kim cương PCD giúp bảo vệ ranh giới liên kết giữa gốm và kim loại khỏi bị sứt mẻ hoặc nứt vi mô.
- Loại bỏ lớp tái nóng chảy (Recast Layer): Không giống như phương pháp gia công tia lửa điện (EDM) truyền thống thường để lại vùng ảnh hưởng nhiệt (HAZ) giòn hoặc lớp tái nóng chảy dễ bị nứt vi mô, phương pháp khoan vi lỗ CNC cơ học tạo ra các thành vách lỗ nhẵn mịn mà không làm thay đổi cấu trúc luyện kim của vật liệu.
Ưu điểm kỹ thuật của khoan CNC đối với cánh động cơ
So với các phương pháp sản xuất truyền thống, việc ứng dụng công nghệ khoan CNC cánh động cơ hàng không vũ trụ hiện đại mang lại những ưu điểm vượt trội về mặt kỹ thuật và vận hành:
- Chất lượng lỗ & Tính toàn vẹn luyện kim vượt trội: Khoan vi lỗ cơ học bằng CNC loại bỏ hoàn toàn sự suy giảm đặc tính do nhiệt, vết nứt vi mô và lớp tái nóng chảy trên cấu trúc hạt siêu hợp kim đơn tinh thể quan trọng.
- Khả năng gia công không gian đa trục linh hoạt: Cấu hình máy CNC 5 trục và 6 trục hiện đại cho phép thực hiện mượt mà các góc hợp phức tạp trên bề mặt biên dạng cánh động học chỉ trong một lần gá.
- Gia công biên dạng tùy chỉnh: Các chế độ phay vi mô CNC và nội suy xoắn ốc cho phép tạo ra các hình dạng bộ khuếch tán tùy chỉnh (lối thoát hình quạt, hình bầu dục hoặc hình giọt nước) được tích hợp trực tiếp vào chu kỳ khoan.
- Năng suất cao & Hiệu suất dụng cụ tối ưu: Bộ thay dao tự động (ATC), cảm biến phát hiện gãy dao theo thời gian thực và hệ thống tưới nguội áp suất cao (HPC) hoạt động ở áp lực 100–150 bar giúp giảm đáng kể thời gian chu kỳ gia công đồng thời kéo dài tuổi thọ dụng cụ.
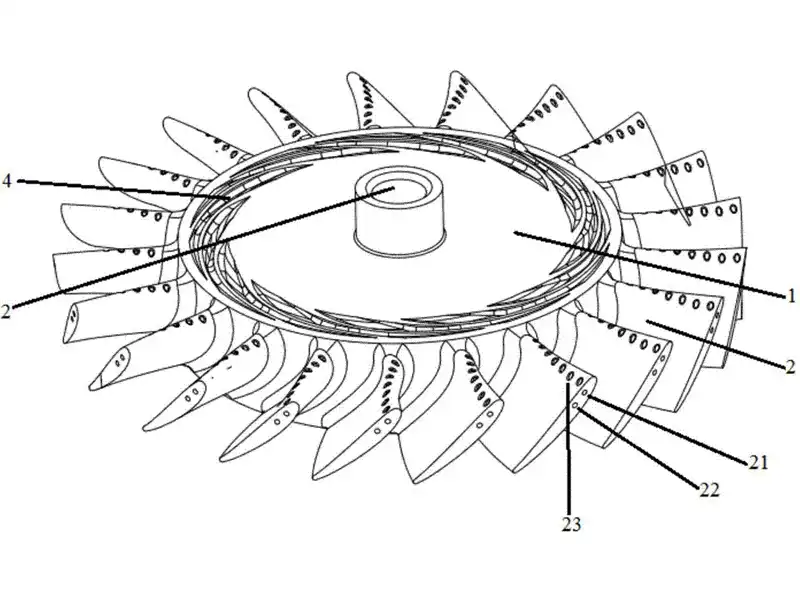 Khoan vi lỗ chính xác các lỗ làm mát trên cánh tuabin động cơ hàng không
Các cải tiến & Kỹ thuật khoan CNC tiên tiến
Khoan nhấp (Peck Drilling) & Khoan xoắn ốc tốc độ cao
Các thuật toán khoan nhấp tiên tiến tự động điều chỉnh các bước lùi dao dựa trên phản hồi mô-men xoắn theo thời gian thực. Điều này ngăn ngừa tình trạng kẹt phoi bên trong các vi lỗ siêu sâu 100 µm, đồng thời đảm bảo khả năng tản nhiệt tối ưu.
Hệ thống tưới nguội xuyên tâm áp suất cực cao (HPC)
Phun dung dịch làm mát tổng hợp hoặc chất lỏng đông lạnh trực tiếp qua các đường dẫn bên trong dụng cụ cắt vi mô với áp lực vượt quá 120 bar giúp đẩy phoi vi mô ra ngoài ngay lập tức, ngăn ngừa hiện tượng hàn dính phoi và gãy dụng cụ trong các hợp kim chịu nhiệt có độ dẻo dính cao.
Tích hợp kiểm tra quang học & Tự động hóa
Các trung tâm sản xuất CNC hàng không vũ trụ hàng đầu kết hợp đầu dò tiếp xúc (tactile probe) với hệ thống đo lường laser trực tuyến và kiểm tra ngoại quan bằng camera (vision inspection). Hệ thống sẽ xác minh vị trí vi lỗ, biên dạng lối thoát và độ sạch của lỗ thoát trước khi tháo phôi khỏi đồ gá.
Thông số kỹ thuật của quy trình gia công
| Thông số quy trình | Thông số mục tiêu tiêu chuẩn hàng không vũ trụ |
|---|---|
| Phạm vi đường kính lỗ | 0,10 mm – 0,70 mm (100 – 700 µm) |
| Độ chính xác định vị | ±0,005 mm |
| Dung sai góc | ±0,1° |
| Tỷ lệ chiều sâu tối đa (D:L) | Lên đến 30:1 |
| Áp lực nước làm mát (HPC) | 100 bar – 150 bar |
| Độ bóng bề mặt (Thành lỗ) | Ra < 0,4 µm |
| Tiêu chuẩn áp dụng | AS9100 Rev D, ISO 9001, AMS 5666 / AMS 5383 |
Kết luận
Sự tiến bộ không ngừng trong công nghệ khoan CNC cánh động cơ hàng không vũ trụ đóng vai trò nền tảng trong hệ thống đẩy của ngành hàng không hiện đại. Bằng cách mang lại khả năng gia công vi lỗ không sinh nhiệt, căn chỉnh góc phức hợp đa trục chính xác và duy trì chất lượng đồng nhất dưới các tiêu chuẩn tuân thủ hàng không vũ trụ nghiêm ngặt, thiết bị CNC độ chính xác cao đảm bảo hiệu suất nhiên liệu tối đa và độ tin cậy cơ học vượt trội trong các môi trường nhiệt độ khắc nghiệt.
Cần máy CNC khoan & taro hiệu suất cao?
Trao đổi với các kỹ sư ứng dụng cấp cao của chúng tôi để nhận mô phỏng thời gian chu kỳ và đề xuất máy theo yêu cầu trong vòng 24 giờ.