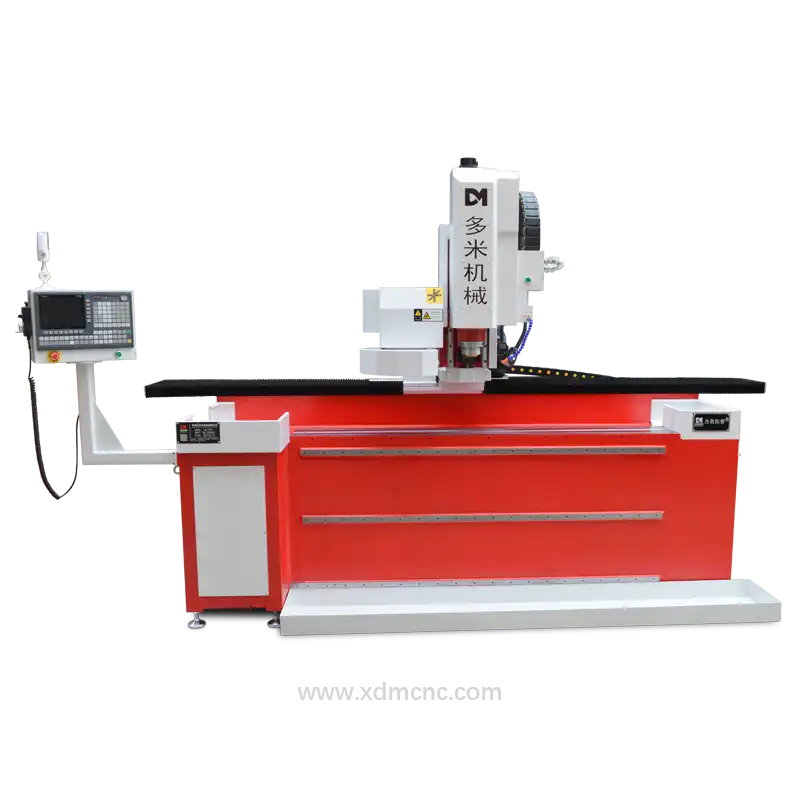
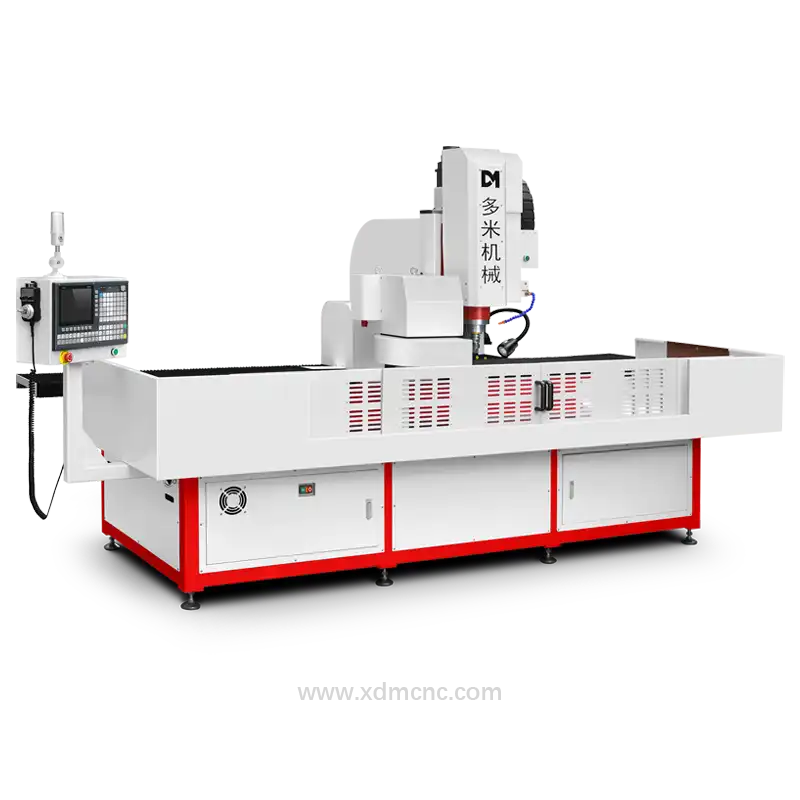
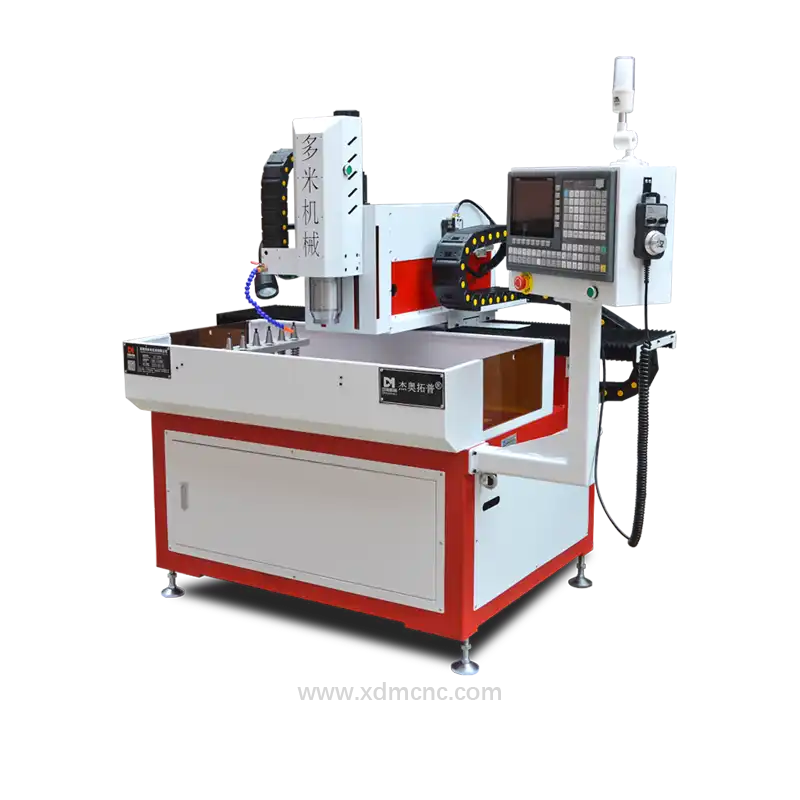
Visão Geral da Furação CNC de Pás de Turbina Aeroespacial
A furação CNC de pás de turbina aeroespacial representa um dos processos de usinagem mais exigentes e críticos da manufatura moderna. Turbinas a gás e motores a jato de última geração operam sob condições termodinâmicas extremas, com temperaturas de saída na câmara de combustão que superam de 1.400°C a 1.650°C—ultrapassando amplamente o ponto de fusão dos substratos metálicos convencionais.
Para evitar fadiga térmica catastrófica e colapso estrutural, as pás de turbina de alta pressão (HPT) e de baixa pressão (LPT) dependem de canais internos complexos e de milhares de micro-orifícios de refrigeração por filme de ar (film-cooling holes). A furação CNC de pás de turbina aeroespacial de ultraprecisão fornece a exatidão de posicionamento, fidelidade angular e integridade superficial necessárias para produzir essas geometrias vitais, atendendo rigorosamente a normas aeroespaciais exigentes, como a certificação AS9100 e especificações AMS.
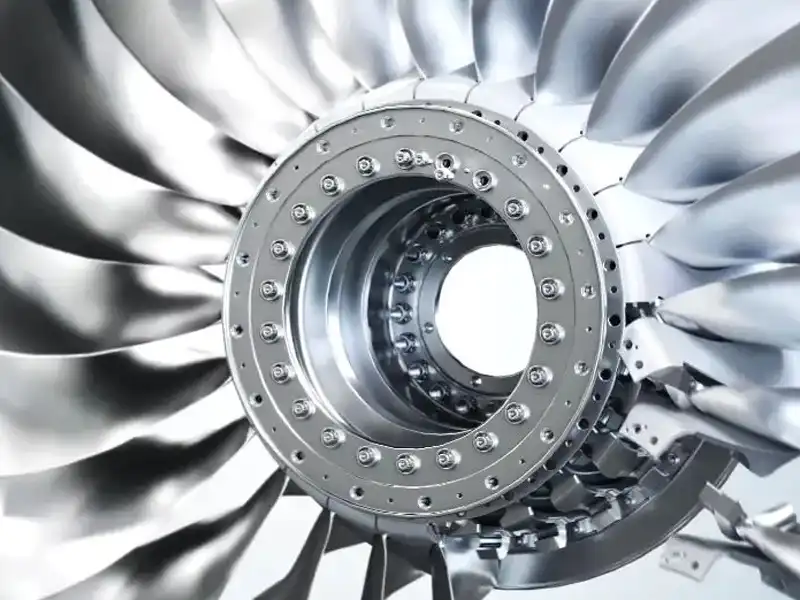 Soluções de Fabricação Inteligente DUOMI CNC para Componentes de Motores Aeroespaciais
Considerações Críticas na Microfuração de Pás de Turbina
1. Projeto dos Furos de Refrigeração por Filme e Aerodinâmica
A refrigeração por filme em pás de turbina atua sangrando ar pressurizado do compressor através de canais internos da pá e expelindo-o sobre a superfície aerodinâmica externa do perfil alar. Isso forma uma camada limítrofe de ar frio que isola o componente do contato direto com o fluxo de gases em plasma quente.
- Dimensões dos Microfuros: Os diâmetros dos furos de refrigeração variam tipicamente entre 100 µm e 700 µm (0,1 mm – 0,7 mm), com relações de aspecto profundidade-diâmetro atingindo 30:1 ou mais.
- Entrada em Geometrias Complexas: Padrões avançados de refrigeração utilizam difusores conformados (geometrias de saída em leque ou trapezoidais) para maximizar a cobertura térmica. A execução de furos com ângulos compostos exige interpolação multieixos simultânea com tolerâncias angulares estritas de ±0,1°.
- Tolerâncias Rigorosas: O posicionamento espacial do furo deve manter rigorosamente ±0,005 mm a ±0,010 mm, garantindo a vazão mássica balanceada de ar em todo o perfil aerodinâmico.
2. Compatibilidade com Superligas e Integridade de Revestimentos
As pás de turbinas aeroespaciais são fundidas a partir de ligas refratárias de alto desempenho, incluindo superligas monocristalinas (SX) à base de níquel (como CMSX-4, René N5 e Inconel 718), sendo protegidas superficialmente por Revestimentos de Barreira Térmica (TBC) cerâmicos, como a Zircônia Estabilizada com Ítria (YSZ).
- Dureza do Substrato e Encruamento: As superligas à base de níquel apresentam forte tendência ao encruamento mecânico durante o corte. Os sistemas de microfuração CNC requerem parâmetros otimizados de avanço por dente e eixos-árvore de altíssima rigidez estática e dinâmica para manter carga contínua sobre a aresta de corte, evitando deflexão ou microfraturas na ferramenta.
- Prevenção de Delaminação: Atravessar a camada cerâmica frágil de TBC antes de atingir o substrato metálico impõe riscos severos de delaminação. Ciclos de furação pica-pau (peck drilling) em alta rotação combinados a microferramentas diamantadas PCD protegem a interface cerâmica-metal contra lascamento (spalling) e microfissuras.
- Eliminação de Camadas Refundidas (Recast Layer): Diferente da usinagem por eletroerosão (EDM), que deixa uma zona termicamente afetada (ZTA) com camada refundida frágil e propensa a trincas de fadiga, a microfuração mecânica CNC entrega paredes de furo lisas e preserva integralmente a microestrutura metalúrgica do material.
Vantagens Técnicas da Furação CNC para Pás de Turbina
Em comparação com os métodos térmicos ou elétricos convencionais, a implementação da moderna furação CNC de pás de turbina aeroespacial proporciona vantagens operacionais e de engenharia superiores:
- Qualidade de Furo e Integridade Metalúrgica Superiores: A microfuração mecânica CNC elimina a degradação térmica, microtrincas e camadas refundidas na estrutura cristalina de superligas monocristalinas críticas.
- Versatilidade Espacial Multieixos: As configurações de máquinas CNC de 5 e 6 eixos permitem a execução contínua de ângulos compostos complexos em perfis alares dinâmicos em uma única fixação (single-setup).
- Usinagem de Geometrias Customizadas: Os modos de microfresamento e interpolação helicoidal permitem usinar difusores especiais de formatos variados (em leque, ovais ou gota) diretamente integrados ao ciclo de furação.
- Alta Produtividade e Rendimento de Ferramental: Trocadores automáticos de ferramentas (ATC), sensores de monitoramento de quebra em tempo real e sistemas de refrigeração de ultra-alta pressão (HPC) operando a 100–150 bar reduzem drasticamente o tempo de ciclo e prolongam a vida útil das microbrocas.
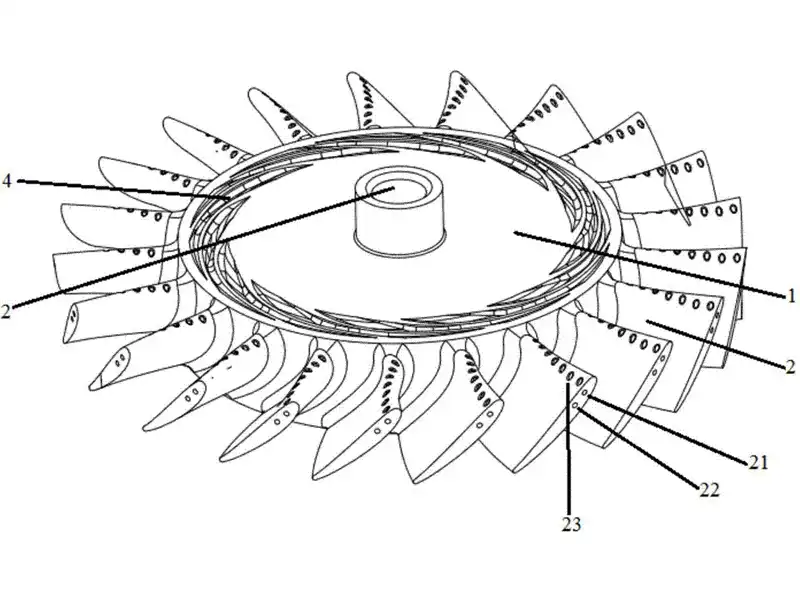 Microfuração de Precisão de Furos de Refrigeração em Pás de Turbina Aeroespacial
Inovações e Técnicas Avançadas de Furação CNC
Ciclo Pica-Pau de Alta Velocidade e Furação Helicoidal
Algoritmos inteligentes de ciclo de quebra de cavaco ajustam dinamicamente as etapas de recuo baseando-se no feedback de torque do servomotor em tempo real. Isso impede o empacotamento de cavacos em microfuros profundos de 100 µm, assegurando dissipação térmica ideal.
Refrigeração de Ultra-Alta Pressão Através da Ferramenta (HPC)
A injeção de fluido sintético ou refrigeração criogênica diretamente pelos microcanais internos da broca a pressões superiores a 120 bar evacua cavacos microscópicos instantaneamente, prevenindo a soldagem do cavaco à aresta e quebras catastróficas em ligas termorresistentes pegajosas.
Medição Óptica e Inspeção em Linha Automatizada
Os centros de usinagem aeroespaciais de ponta integram apalpadores tácteis a sistemas de medição por laser e visão computacional em linha. O equipamento afere o posicionamento de cada microfuro, a geometria de ruptura e a limpeza da saída do orifício antes que o componente seja liberado do dispositivo de fixação.
Especificações de Parâmetros de Processo
| Parâmetro de Processo | Especificação Padrão do Setor Aeroespacial |
|---|---|
| Faixa de Diâmetro do Furo | 0,10 mm – 0,70 mm (100 – 700 µm) |
| Precisão de Posicionamento | ±0,005 mm |
| Tolerância Angular | ±0,1° |
| Relação de Aspecto Máx. (P:D) | Até 30:1 |
| Pressão de Fluido de Corte (HPC) | 100 bar – 150 bar |
| Acabamento Superficial (Furo Interno) | Ra < 0,4 µm |
| Normas Aplicáveis | AS9100 Rev D, ISO 9001, AMS 5666 / AMS 5383 |
Conclusão
O avanço contínuo na furação CNC de pás de turbina aeroespacial desempenha um papel fundamental nos sistemas modernos de propulsão na aviação. Ao oferecer microfuração mecânica sem danos térmicos, alinhamento multieixos tridimensional com ângulos compostos e repetibilidade em conformidade com as mais rigorosas normas aeroespaciais, os equipamentos CNC de alta precisão asseguram máxima eficiência de consumo de combustível e total confiabilidade operacional em ambientes térmicos severos.
Precisa de Centros de Furação e Rosqueamento de Alta Eficiência?
Consulte nossos engenheiros seniores de aplicação para obter simulação de tempo de ciclo e proposta de máquina customizada em 24h.