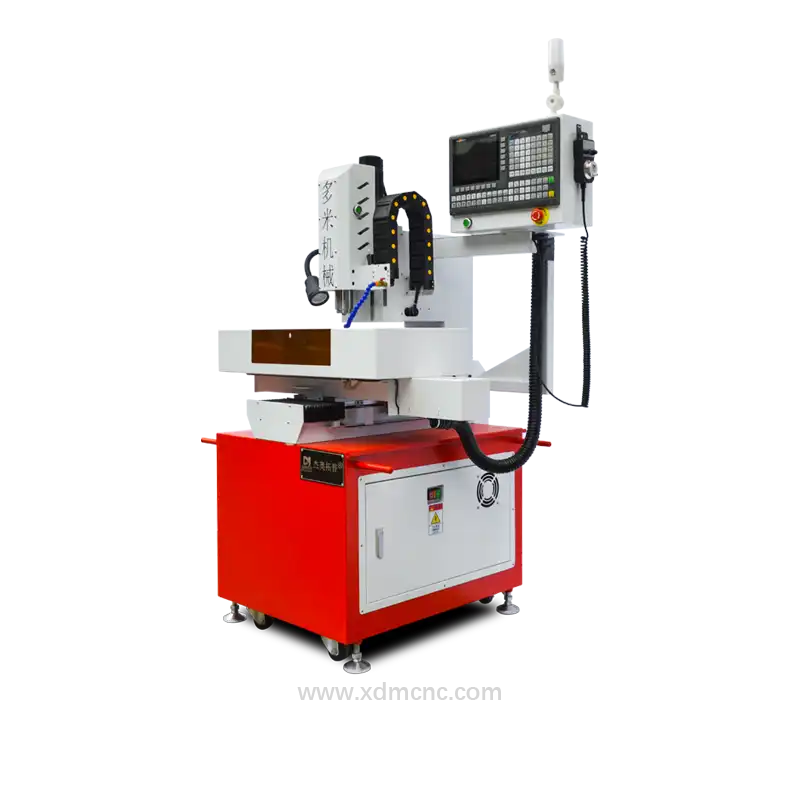
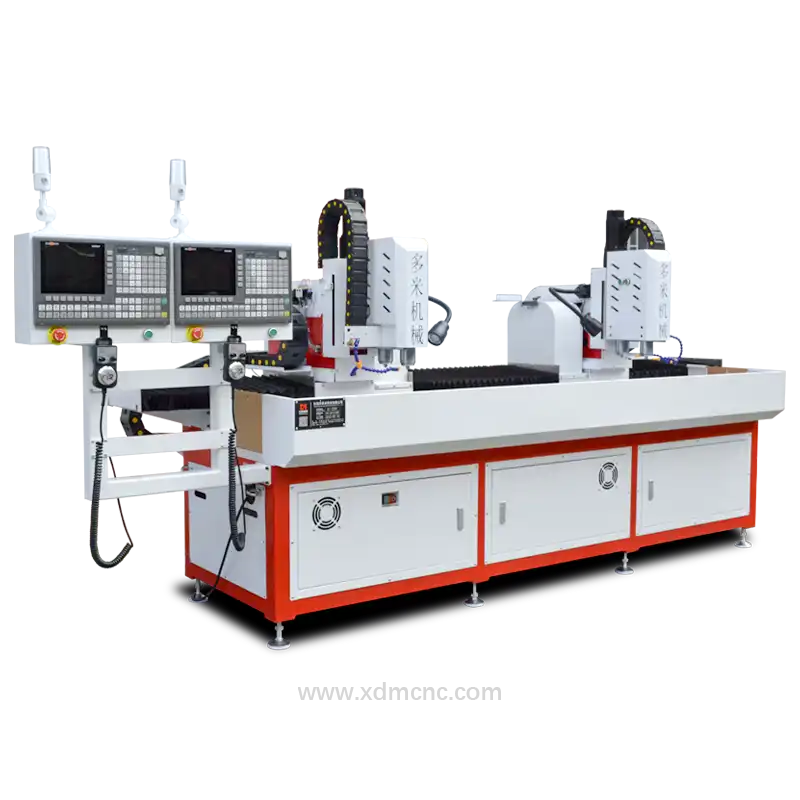
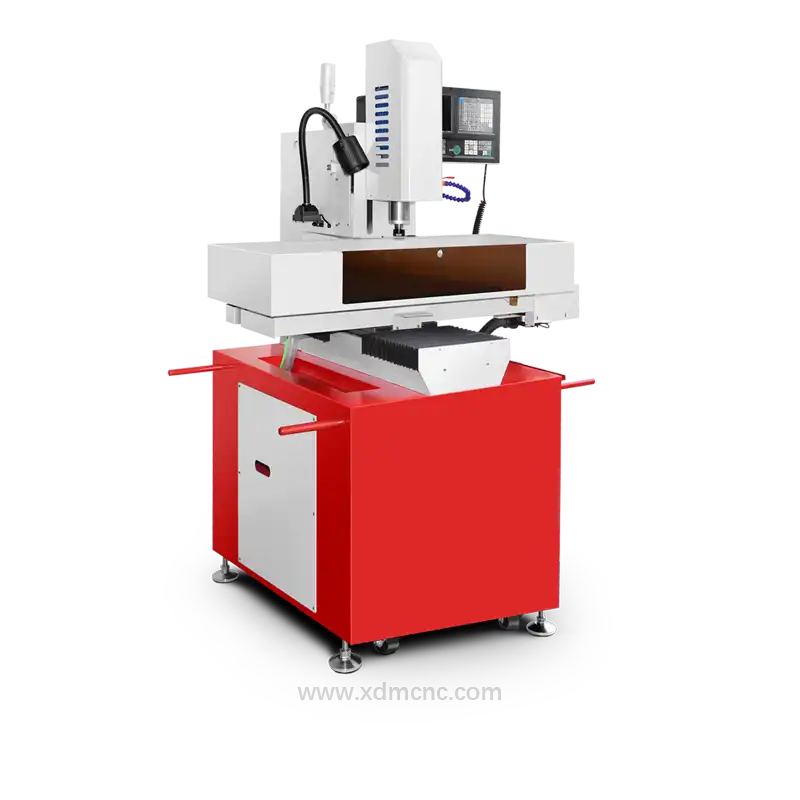
Küçük Çaplı Delik CNC Delme Tezgâhı: Mikro Ölçekte Hassas İmalat Mühendisliği
Bilgisayarlı Sayısal Denetim (CNC) küçük çaplı delik delme tezgâhları, modern talaşlı imalat hassasiyetinin ulaştığı zirveyi temsil eder. Ø0,05 mm ile Ø3,0 mm aralığındaki mikro açıklıkları işlemek üzere özel olarak tasarlanan bir küçük çaplı delik CNC delme tezgâhı; yüksek en-boy oranına (derinlik-çap oranı) sahip uygulamalarda üstün boyutsal tekrarlanabilirlik, son derece düşük salgı toleransları ve pürüzsüz yüzey kalitesi sunar.
Havacılık türbin kanadı soğutma kanallarından otomotiv yakıt enjektörlerine, medikal kateterlerden yüksek yoğunluklu ara bağlantılı (HDI) baskılı devre kartlarına (PCB) kadar küçük çaplı delik işleme; özelleştirilmiş tezgâh kinematiği, ultra yüksek hızlı iş milleri ve gelişmiş talaş tahliye stratejileri gerektirir.
Küçük Çaplı Delik CNC Delme Tezgâhlarının Temel Yapısal Özellikleri
Mikro çaplı delik delme işlemleri, geleneksel CNC frezeleme veya standart delik delme operasyonlarına kıyasla temelde çok daha farklı mekanik dinamikler gerektirir.
1. Ultra Yüksek Hızlı İş Mili (Spindle) Teknolojisi
Mikro matkaplarda (genellikle çapı <1,0 mm) gereken kesme çevre hızına (V_c) ulaşmak için iş millerinin 40.000 dev/dak ile 150.000 dev/dak (RPM) arasında dönmesi gerekir. Havalı yataklara veya hassas seramik hibrit rulmanlara sahip yüksek frekanslı motorlu iş milleri, kovan üzerine sıfır ısı transferi sağlarken toplam salgı (TIR) değerini 0,001 mm (1 µm) altında tutar.
2. Mikro Gagalamalı Delme Algoritmaları ve Dinamik Yük Kontrolü
Mikro matkap uçları, talaş sıkışmasından kaynaklanan burulma gerilimi kırılmalarına karşı son derece hassastır. Modern küçük çaplı delik CNC delme tezgâhları; gerçek zamanlı eksen yükü izleme özelliğini, uyarlanabilir gagalamalı delme döngüleri (örneğin özel G83 çevrimleri) ile birleştirir. Torkta anlık artış algılandığı anda Z ekseni dinamik olarak geri çekilerek feci takım kırılmalarının önüne geçilir.
3. Yüksek Basınçlı Kesme Sıvısı Beslemesi (Takım İçi Soğutma ve MQL)
Derin mikro deliklerde (20:1 oranını aşan derinlik-çap oranı) talaş tahliyesi özel akışkan dinamikleri gerektirir: * Yüksek Basınçlı Takım İçi Kesme Sıvısı (TSC): 70 bar ile 150 bar (1.000 - 2.100 PSI) arasındaki basınçlar, mikro talaşları helis kanallarından dışarı atılmaya zorlar. * Minimum Miktarda Yağlama (MQL): Alüminyum ve kompozit malzemelerin çapaksız kuru veya yarı kuru işlenmesi için atomize aerosol beslemesi sağlar.
Teknolojik Karşılaştırma: Mikro İşleme Yöntemleri
| Özellik / Parametre | Mekanik Mikro Delme | Mikro Elektro Erozyon (Mikro EDM) | Femtosaniye Lazer Delme |
|---|---|---|---|
| Delik Çapı Aralığı | Ø0,1 mm – Ø3,0 mm | Ø0,03 mm – Ø0,5 mm | Ø0,005 mm – Ø0,2 mm |
| En-Boy Oranı (Derinlik:Çap) | 30:1'e kadar | 100:1'e kadar | 15:1'e kadar |
| Toleranslar (Çap) | ±0,002 mm | ±0,001 mm | ±0,003 mm |
| Yüzey Pürüzlülüğü (Ra) | 0,2 – 0,8 µm | 0,4 – 1,6 µm | <0,1 µm (Isıl etki bölgesi oluşmaz) |
| Malzeme Uygunluğu | Metaller, Plastikler, Kompozitler | İletken Metaller / Süperalaşımlar | Tüm Malzemeler (Cam/Seramik dâhil) |
Küçük Çaplı Delik Delme İşlemlerinin Endüstriyel Uygulamaları
Elektronik ve Yarı İletken Paketleme
- PCB Mikro Geçiş Delikleri (Vias): Yüksek hızlı mekanik ve lazer mikro delme, HDI devre kartlarında çok katmanlı bakır iletken hatları bağlayan kör ve gömülü geçiş delikleri (Ø0,075 mm–Ø0,15 mm) açar.
- Entegre Devre (IC) Test Soketleri: PEEK veya Torlon alt tabakalarda katı konumsal toleranslarla (±0,005 mm hatve hassasiyeti) binlerce ultra hassas iğne deliği delme işlemi gerçekleştirilir.
Tıbbi Cihazlar ve Cerrahi İmplantlar
- Kateterler ve Endoskoplar: ISO 13485 standartlarına uygun olarak AISI 316L paslanmaz çelik, Nitinol ve medikal sınıf polimerlerde sıvı geçiş kanalları ve uç deliklerinin üretimi.
- Hipodermik İğneler ve Stentler: Çapaksız delik delme, mikro geçiş yollarının iç tıkanıklık olmadan tam yapısal bütünlüğünü korumasını sağlar.
Havacılık, Uzay ve Güç Üretimi
- Türbin Kanadı Soğutma Delikleri: Nikel süperalaşımlarında (Inconel 718, René 80) aşırı termal ortamlara dayanabilecek açılı film soğutma mikro deliklerinin işlenmesi.
- Yakıt Atomizasyon Nozulları: Hassas mikro delikler, jet türbini yanma odalarındaki püskürtme geometrisi verimliliğini doğrudan belirler.
Otomotiv Güç Aktarma Organları
- Doğrudan Yakıt Enjeksiyonu (GDI/Dizel): Yakıt yanmasını ve emisyonları optimize etmek için hassas bileşik açılarda püskürtme orifislerinin (Ø0,08 mm–Ø0,18 mm) mikro delinmesi.
Küçük Çaplı Delik İşlemede Karşılaşılan Zorlukların Aşılması
- Takım Sapması ve Konumlandırma Hassasiyeti: Mikro matkapların yanal rijitliği son derece düşüktür. Küçük çaplı delik CNC delme tezgâhları, gerçek konum toleranslarını ±0,002 mm içinde tutabilmek için pilot delik delme operasyonlarını optik takım sıfırlayıcılar ve görsel hizalama sistemleriyle birleştirir.
- Çıkış Yüzeyinde Çapak Oluşumu: Çıkış çapakları, mikro deliklerde büyük çapak alma sorunlarına yol açar. Yüksek talaş açılı, parlatılmış mikro taneli karbür takımların optimize edilmiş ilerleme hızlarıyla (0,001–0,005 mm/devir) kullanılması çapak yüksekliğini minimuma indirir.
- Termal Genleşme: Ortam sıcaklığı dalgalanmaları Z ekseni yüksekliğini değiştirebilir. Üstün kaliteli küçük çaplı delik CNC tezgâhları, doğrudan iş mili alnında termal uzama kompanzasyon sensörlerine sahiptir.
Satın Alma Sürecinde Dikkat Edilmesi Gereken Kriterler
Bir küçük çaplı delik CNC delme tezgâhı değerlendirirken şu temel makine metriklerini doğrulayın: * İş Mili Salgısı (TIR): Kesinlikle ≤ 0,001 mm olmalıdır. * Z Ekseni Çözünürlüğü: 0,1 µm (0,0001 mm) lineer cetvel enkoder çözünürlüğü. * Kontrol Ünitesi Tepki Süresi: Yüksek blok işleme hızına (<0,5 ms) ve mikro gagalamalı kontrol rutinlerine sahip CNC kontrol üniteleri tercih edilmelidir. * Otomasyon Entegrasyonu: Kesintisiz seri mikro delme çevrimleri için robotik parça yükleme arayüzü.
Yüksek Verimli CNC Delme ve Kılavuz Çekme Tezgahına mı İhtiyacınız Var?
24 saat içinde özel bir çevrim süresi simülasyonu ve size özel tezgâh teklifi almak için kıdemli uygulama mühendislerimize danışın.