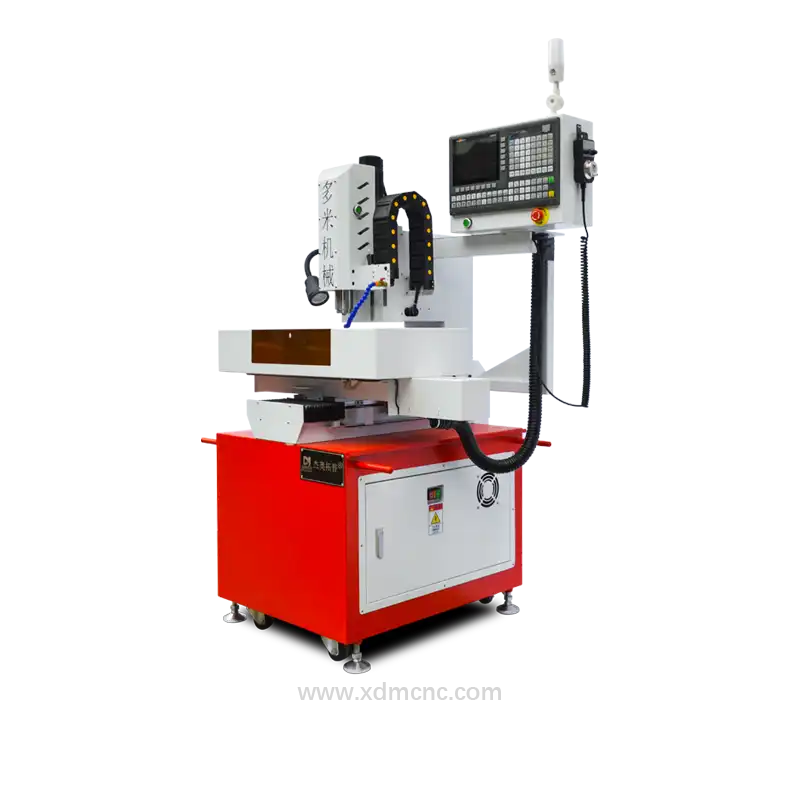
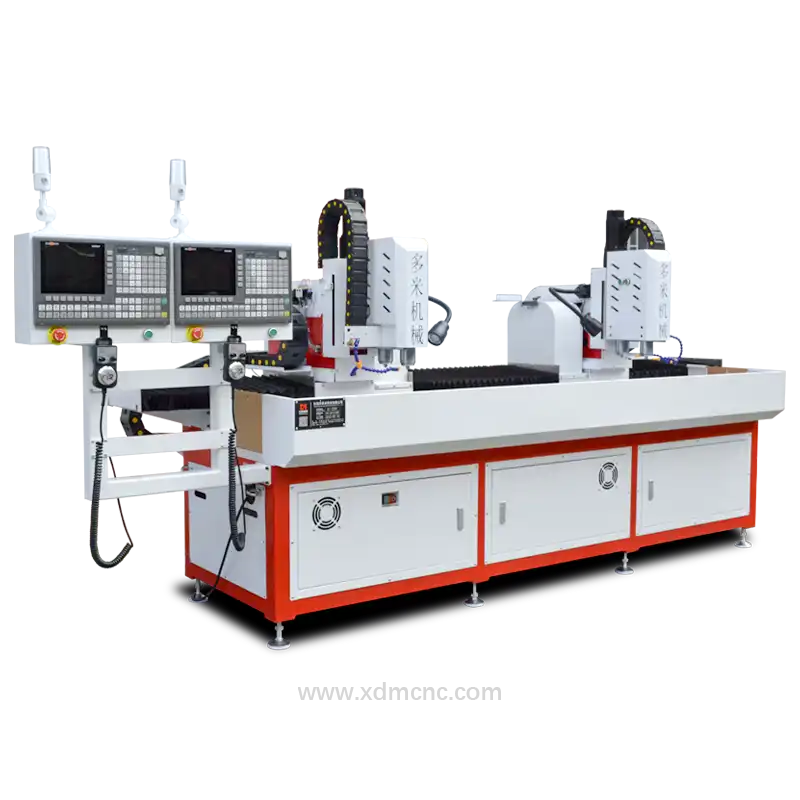
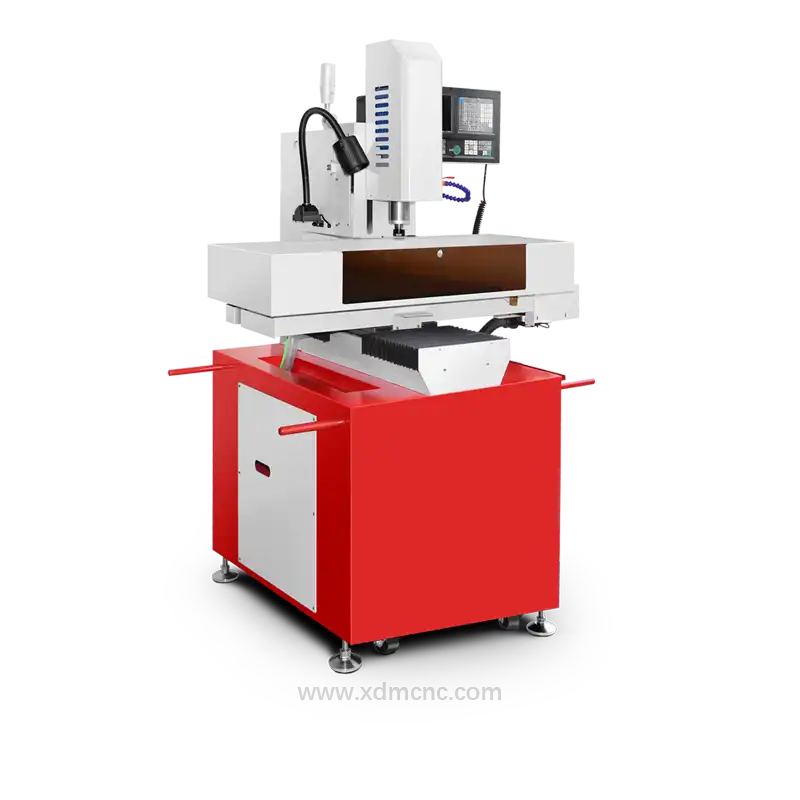
Máy Khoan CNC Lỗ Đường Kính Nhỏ: Đỉnh Cao Công Nghệ Gia Công Vi Lỗ Chính Xác
Máy khoan điều khiển số máy tính (CNC) chuyên dụng cho lỗ đường kính nhỏ đại diện cho đỉnh cao của độ chính xác trong chế tạo hiện đại. Được thiết kế đặc biệt để tạo ra các vi lỗ có kích thước từ Ø0.05 mm đến Ø3.0 mm, máy khoan CNC lỗ đường kính nhỏ mang lại độ lặp lại kích thước cực cao, dung sai độ đảo cực thấp và độ bóng bề mặt vượt trội trong các ứng dụng có tỷ lệ chiều sâu trên đường kính lớn (aspect ratio).
Từ các đường ống làm mát cánh tuabin khí hàng không vũ trụ, vòi phun kim phun nhiên liệu ô tô, cho đến ống thông y tế và bảng mạch in mật độ liên kết cao (HDI PCB), việc gia công lỗ đường kính nhỏ đòi hỏi động học máy chuyên dụng, trục chính tốc độ siêu cao và các chiến lược thoát phoi tiên tiến.
Các Đặc Tính Cấu Trúc Cốt Lõi Của Máy Khoan CNC Lỗ Đường Kính Nhỏ
Khoan các lỗ có đường kính siêu nhỏ đòi hỏi động học cơ khí hoàn toàn khác biệt so với các nguyên công phay CNC thông thường hoặc khoan tiêu chuẩn.
1. Công Nghệ Trục Chính Tốc Độ Siêu Cao
Để đạt được tốc độ cắt yêu cầu (V_c) trên các mũi khoan siêu nhỏ (thường <1.0 mm), trục chính phải đạt tốc độ quay từ 40,000 vòng/phút đến 150,000 vòng/phút. Trục chính điện (motorized spindle) tần số cao sử dụng vòng bi khí nén hoặc vòng bi gốm hybrid chính xác giúp đảm bảo không truyền nhiệt sang trục chính, đồng thời duy trì độ đảo đầu trục (TIR) dưới 0.001 mm (1 µm).
2. Thuật Toán Chu Kỳ Khoan Nhấp Vi Lỗ và Kiểm Sát Tải Động
Mũi khoan siêu nhỏ rất dễ bị gãy do ứng suất xoắn khi phoi bị nghẹt trong lỗ. Các dòng máy khoan CNC lỗ đường kính nhỏ hiện đại tích hợp hệ thống giám sát tải trọng trục theo thời gian thực kết hợp với thuật toán khoan nhấp thích ứng (ví dụ: chu kỳ tùy chỉnh G83). Trục Z sẽ tự động rút dao lên ngay khi phát hiện mô-men xoắn tăng đột biến, ngăn ngừa tình trạng gãy dao nghiêm trọng.
3. Hệ Thống Cấp Dung Dịch Trơn Nguội Áp Lực Cao (TSC & MQL)
Việc thoát phoi trong các vi lỗ sâu (tỷ lệ chiều sâu trên đường kính vượt quá 20:1) đòi hỏi động học chất lưu chuyên dụng: * Tưới nguội xuyên tâm áp lực cao (TSC): Áp lực từ 70 bar đến 150 bar (1,000 đến 2,100 PSI) đẩy phoi ra ngoài qua các rãnh xoắn của mũi khoan. * Hệ thống bôi trơn tối thiểu (MQL): Phun sương dầu dạng sol khí giúp gia công không ba via, phù hợp cho gia công khô hoặc gần như khô đối với vật liệu nhôm và composite.
So Sánh Công Nghệ: Các Phương Pháp Gia Công Vi Lỗ
| Đặc tính / Thông số | Khoan cơ khí vi lỗ | Gia công xung điện vi lỗ (Micro EDM) | Khoan Laser Femto giây |
|---|---|---|---|
| Phạm vi đường kính lỗ | Ø0.1 mm – Ø3.0 mm | Ø0.03 mm – Ø0.5 mm | Ø0.005 mm – Ø0.2 mm |
| Tỷ lệ Aspect Ratio (Sâu:Đường kính) | Lên đến 30:1 | Lên đến 100:1 | Lên đến 15:1 |
| Dung sai (Đường kính) | ±0.002 mm | ±0.001 mm | ±0.003 mm |
| Độ nhám bề mặt (Ra) | 0.2 – 0.8 µm | 0.4 – 1.6 µm | <0.1 µm (Không có vùng ảnh hưởng nhiệt) |
| Khả năng thích ứng vật liệu | Kim loại, Nhựa, Composite | Kim loại dẫn điện / Siêu hợp kim | Mọi vật liệu (bao gồm Thủy tinh/Gốm sứ) |
Ứng Dụng Công Nghiệp Của Khoan Lỗ Đường Kính Nhỏ
Ngành Điện Tử & Đóng Gói Bán Dẫn
- Vi lỗ mạch in PCB (Micro-Vias): Công nghệ khoan cơ khí tốc độ cao và khoan laser tạo ra các lỗ blind via (lỗ mù) và buried via (lỗ chôn) (Ø0.075 mm–Ø0.15 mm) để kết nối các đường mạch đồng đa lớp trong bảng mạch HDI.
- Đế kiểm tra chip IC (IC Test Sockets): Khoan hàng nghìn lỗ cắm siêu chính xác trên chất nền PEEK hoặc Torlon với dung sai vị trí cực kỳ nghiêm ngặt (độ chính xác bước pitch ±0.005 mm).
Thiết Bị Y Tế & Cấy Ghép Phẫu Thuật
- Ống thông (Catheter) & Ống nội soi: Tạo các đường dẫn chất lưu và lỗ đầu ống trên vật liệu thép không gỉ 316L, Nitinol và polyme y tế đáp ứng tiêu chuẩn ISO 13485.
- Kim tiêm dưới da & Stent: Công nghệ khoan không ba via đảm bảo các vi dẫn duy trì tính toàn vẹn cấu trúc mà không bị tắc nghẽn bên trong.
Hàng Không Vũ Trụ & Năng Lượng
- Lỗ làm mát cánh tuabin: Khoan các lỗ làm mát màng nghiêng trên siêu hợp kim Niken (Inconel 718, René 80) giúp cánh tuabin chịu được môi trường nhiệt độ cực cao.
- Vòi phun sương nhiên liệu: Các vi lỗ chính xác quyết định hiệu suất phun sương nhiên liệu trong buồng đốt tuabin phản lực.
Hệ Thống Truyền Động Ô Tô
- Phun xăng trực tiếp (GDI/Diesel): Khoan các lỗ phun siêu nhỏ (Ø0.08 mm–Ø0.18 mm) ở các góc nghiêng phức tạp để tối ưu hóa quá trình đốt cháy nhiên liệu và giảm phát thải.
Khắc Phục Các Thách Thức Trong Gia Công Lỗ Đường Kính Nhỏ
- Độ lệch dao & Độ chính xác vị trí: Mũi khoan siêu nhỏ thiếu độ cứng vững hướng tâm. Máy khoan CNC lỗ đường kính nhỏ sử dụng nguyên công khoan mồi (khoan định tâm) kết hợp với thiết bị set dao quang học và hệ thống căn chỉnh bằng camera để thiết lập dung sai vị trí thực tế trong khoảng ±0.002 mm.
- Hình thành ba via tại điểm thoát dao: Ba via ở lối ra là một thách thức lớn trong việc làm sạch vi lỗ. Việc sử dụng dụng cụ carbide hạt siêu mịn đánh bóng có góc cắt lớn kết hợp với lượng chạy dao tối ưu (0.001–0.005 mm/vòng) giúp giảm thiểu chiều cao ba via.
- Giãn nở nhiệt: Sự biến động của nhiệt độ môi trường xung quanh làm thay đổi chiều cao trục Z. Các dòng máy khoan CNC lỗ nhỏ cao cấp được trang bị cảm biến bù dịch chuyển nhiệt trực tiếp trên mặt trục chính.
Tiêu Chí Lựa Chọn Máy Cho Nhà Mua Hàng
Khi đánh giá một máy khoan CNC lỗ đường kính nhỏ, hãy kiểm tra các thông số kỹ thuật cốt lõi sau: * Độ đảo trục chính (TIR): Phải đạt ≤ 0.001 mm. * Độ phân giải trục Z: Độ phân giải thước đo tuyến tính đạt 0.1 µm (0.0001 mm). * Thời gian phản hồi của bộ điều khiển: Ưu tiên bộ điều khiển CNC có tốc độ xử lý khối lệnh nhanh (<0.5 ms) và tích hợp sẵn các chu kỳ kiểm soát khoan nhấp vi lỗ. * Khả năng tích hợp tự động hóa: Giao diện kết nối robot cấp phôi tự động để thực hiện chu kỳ khoan vi lỗ liên tục.
Cần máy CNC khoan & taro hiệu suất cao?
Trao đổi với các kỹ sư ứng dụng cấp cao của chúng tôi để nhận mô phỏng thời gian chu kỳ và đề xuất máy theo yêu cầu trong vòng 24 giờ.