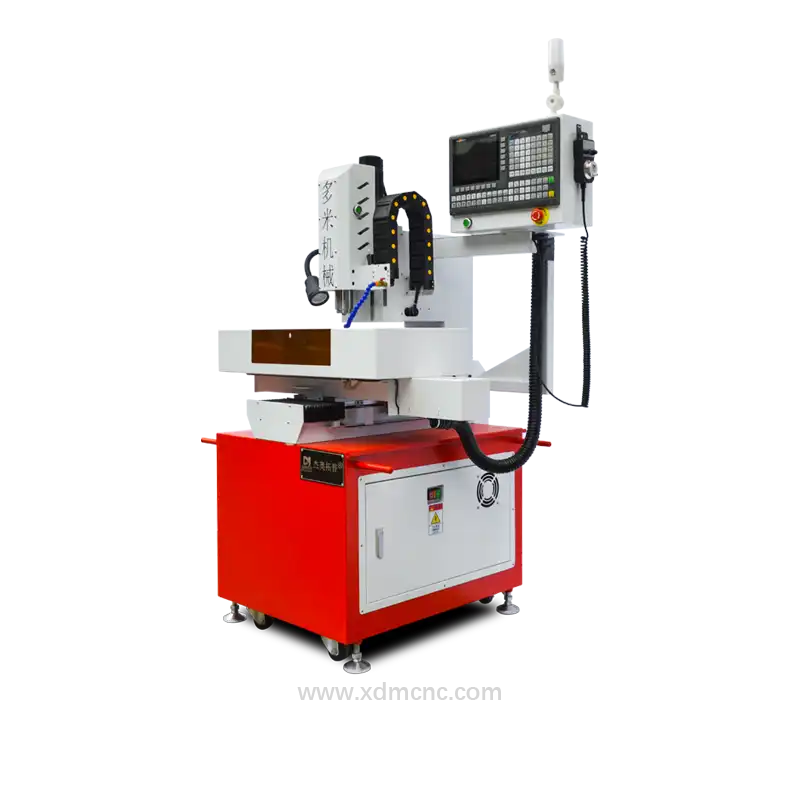
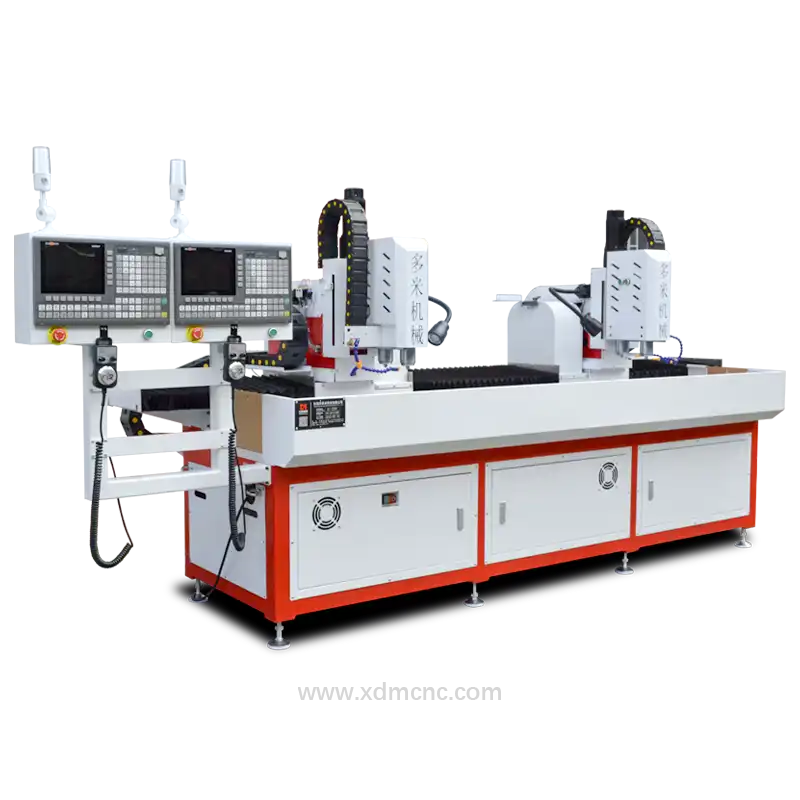
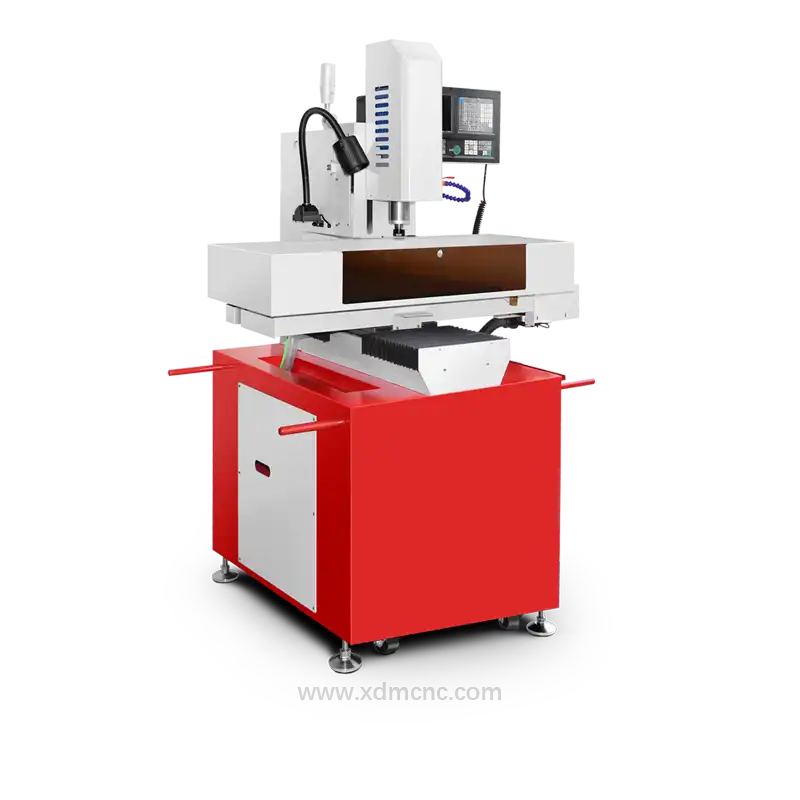
Furadeira CNC para Furos de Pequeno Diâmetro: Engenharia de Precisão em Escala Microscópica
As furadeiras CNC para furos de pequeno diâmetro representam o ápice da precisão na manufatura moderna. Projetada especificamente para produzir microaberturas de Ø0,05 mm a Ø3,0 mm, uma furadeira CNC para furos de pequeno diâmetro entrega repetibilidade dimensional rigorosa, mínimas tolerâncias de batimento radial (runout) e acabamento superficial superior em aplicações com alta razão de aspecto (profundidade/diâmetro).
Desde canais de resfriamento em pás de turbinas aeroespaciais e injetores de combustível automotivos até cateteres médicos e placas de circuito impresso de interconexão de alta densidade (PCBs HDI), a usinagem de furos de pequeno diâmetro exige cinemática estrutural especializada, eixos-árvore de rotação ultraelevada e estratégias avançadas de evacuação de cavacos.
Principais Características Construtivas das Furadeiras CNC para Furos Pequenos
A usinagem de microfuros exige uma dinâmica mecânica fundamentalmente diferente da fresagem CNC convencional ou das operações normais de furação.
1. Tecnologia de Eixo-Árvore (Spindle) de Ultra-Alta Rotação
Para atingir as velocidades de corte periféricas recomendadas (V_c) com microbrocas (frequentemente < 1,0 mm de diâmetro), os eixos-árvore devem operar entre 40.000 RPM e 150.000 RPM. Eletrofusos motorizados de alta frequência equipados com mancais aerostáticos ou rolamentos cerâmicos híbridos de alta precisão asseguram ausência de dissipação térmica para o cabeçote, mantendo o batimento radial (TIR) abaixo de 0,001 mm (1 µm).
2. Algoritmos de Ciclo Pica-Pau (Peck Drilling) e Controle Dinâmico de Carga
Microbrocas são altamente sensíveis a falhas por cisalhamento torcional causadas pelo acúmulo de cavacos. As modernas furadeiras CNC para furos de pequeno diâmetro utilizam monitoramento de carga nos eixos em tempo real combinado com algoritmos adaptativos de ciclo pica-pau (ex.: ciclos customizados G83). O eixo Z retrai dinamicamente assim que picos de torque são detectados, evitando quebras catastróficas da ferramenta.
3. Aplicação de Fluido de Corte em Alta Pressão (TSC e MQL)
A evacuação de cavacos em microfuros profundos (razões de aspecto superiores a 20:1) depende de dinâmica de fluidos sob medida: * Refrigeração Interna pelo Fuso em Alta Pressão (TSC): Pressões de 70 bar a 150 bar (1.000 a 2.100 PSI) forçam a expulsão instantânea dos cavacos pelas hélices da broca. * Lubrificação por Mínima Quantidade (MQL): Atomização de microneblina para usinagem sem rebarbas a seco ou quase a seco em alumínio e materiais compósitos.
Comparativo Tecnológico: Métodos de Microusinagem
| Característica / Parâmetro | Microfuração Mecânica | Microeletroerosão (Micro-EDM) | Furação a Laser de Femtossegundo |
|---|---|---|---|
| Faixa de Diâmetro do Furo | Ø0,1 mm – Ø3,0 mm | Ø0,03 mm – Ø0,5 mm | Ø0,005 mm – Ø0,2 mm |
| Razão de Aspecto (Prof:Diâm) | Até 30:1 | Até 100:1 | Até 15:1 |
| Tolerâncias (Diâmetro) | ±0,002 mm | ±0,001 mm | ±0,003 mm |
| Rugosidade Superficial (Ra) | 0,2 – 0,8 µm | 0,4 – 1,6 µm | <0,1 µm (Sem zona termicamente afetada) |
| Compatibilidade de Materiais | Metais, Plásticos, Compósitos | Metais Condutores / Superligas | Todos os Materiais (incluindo Vidro e Cerâmica) |
Aplicações Industriais para Furação de Pequeno Diâmetro
Eletrônica e Encapsulamento de Semicondutores
- Microvias em PCBs: A microfuração mecânica e a laser de alta velocidade geram vias cegas e enterradas (Ø0,075 mm–Ø0,15 mm) interligando trilhas de cobre multicamadas em placas de circuito impresso HDI.
- Soquetes de Teste de CI: Microfuração de milhares de furos de contato ultraprecisos em polímeros PEEK ou Torlon, com tolerâncias posicionais rigorosas (precisão de passo de ±0,005 mm).
Dispositivos Médicos e Implantes Cirúrgicos
- Cateteres e Endoscópios: Abertura de canais de passagem fluídica e orifícios de ponta em aço inoxidável AISI 316L, Nitinol e polímeros de grau médico conforme normas ISO 13485.
- Agulhas Hipodérmicas e Stents: A usinagem limpa e livre de rebarbas garante que os microcanais mantenham total integridade estrutural sem obstruções internas.
Setor Aeroespacial e Geração de Energia
- Furos de Arrefecimento em Pás de Turbina: Furação em ângulos compostos para refrigeração por filme de ar em superligas de níquel (Inconel 718, René 80), suportando ambientes térmicos extremos.
- Bicos Atomizadores de Combustível: Orifícios micrométricos calibrados determinam a dispersão e a eficiência da combustão em câmaras de turbinas a jato.
Sistemas de Propulsão Automotiva
- Injeção Direta de Combustível (GDI/Diesel): Microfuração de orifícios de injeção (Ø0,08 mm–Ø0,18 mm) em ângulos complexos para otimizar a queima e reduzir emissões de poluentes.
Superando Desafios na Usinagem de Furos Pequenos
- Flexão da Ferramenta e Precisão Posicional: As microbrocas possuem baixa rigidez transversal. As furadeiras CNC para furos de pequeno diâmetro utilizam ciclos de centragem prévia (furo piloto) combinados com presetter óptico e sistemas de alinhamento por visão para assegurar tolerâncias de posição verdadeira em até ±0,002 mm.
- Formação de Rebarbas na Saída do Furo: As rebarbas na saída representam um grande obstáculo na microusinagem. A aplicação de brocas de metal duro de microgrão polidas, com ângulo de saída positivo e taxas de avanço controladas (0,001–0,005 mm/rot), minimiza drasticamente a formação de rebarba.
- Dilatação Térmica: Flutuações na temperatura ambiente alteram o comprimento do eixo Z. As furadeiras CNC de alta performance contam com sensores de compensação de dilatação térmica instalados diretamente no nariz do eixo-árvore.
Critérios de Seleção para Compradores Industriais
Ao selecionar uma furadeira CNC para furos de pequeno diâmetro, certifique-se de avaliar métricas essenciais do equipamento: * Batimento Radial do Eixo-Árvore (TIR): Deve ser ≤ 0,001 mm. * Resolução do Eixo Z: Resolução por régua óptica linear de 0,1 µm (0,0001 mm). * Tempo de Resposta do Comando Numérico: Priorize comandos CNC com processamento rápido de blocos (< 0,5 ms) e rotinas adaptativas de microfuração pica-pau. * Integração de Automação: Interface pronta para robôs carregadores em ciclos contínuos de microusinagem.
Precisa de Centros de Furação e Rosqueamento de Alta Eficiência?
Consulte nossos engenheiros seniores de aplicação para obter simulação de tempo de ciclo e proposta de máquina customizada em 24h.