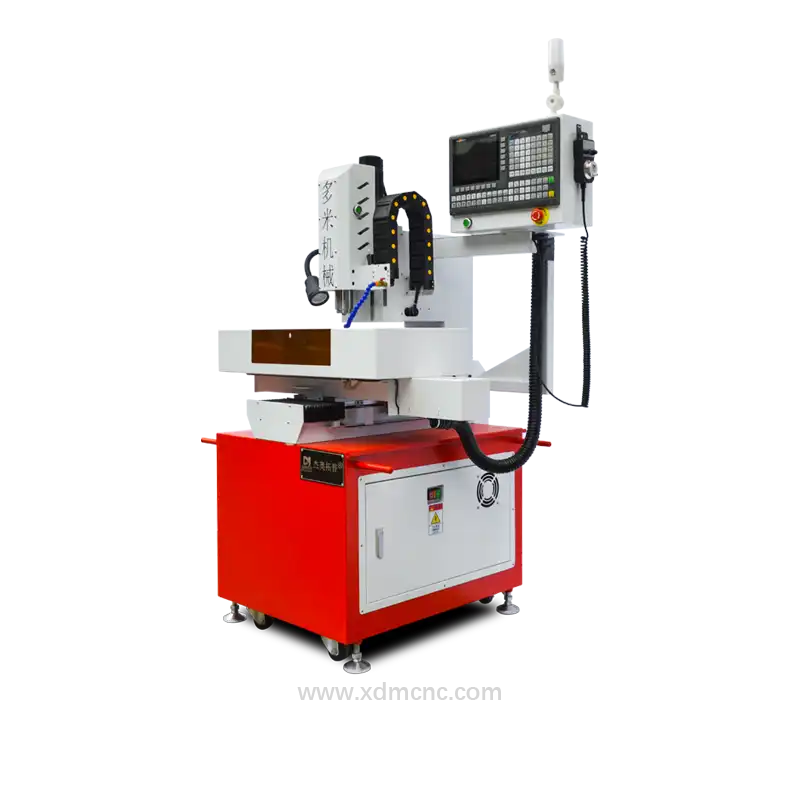
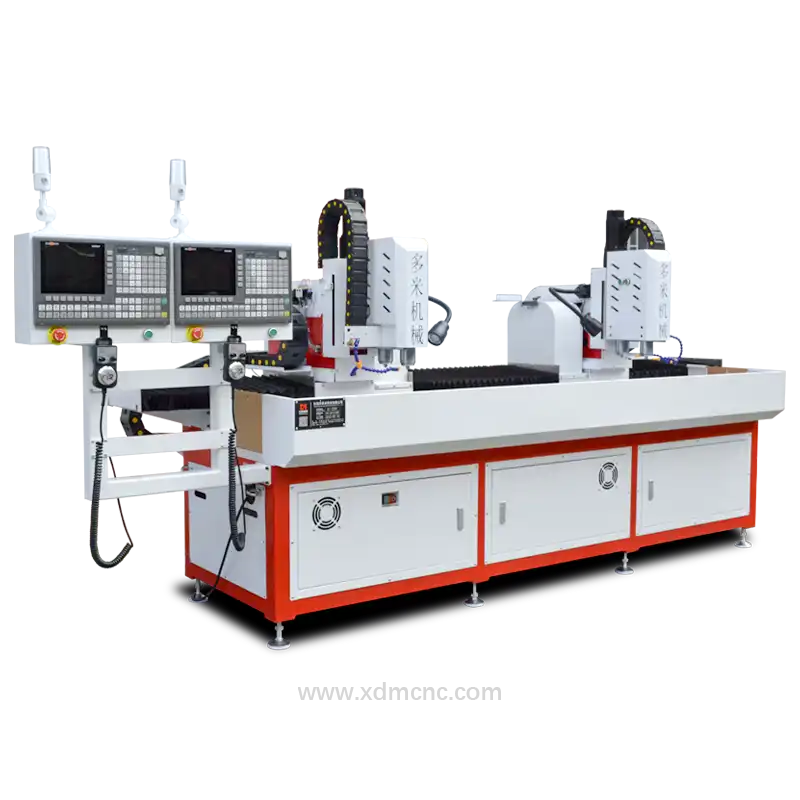
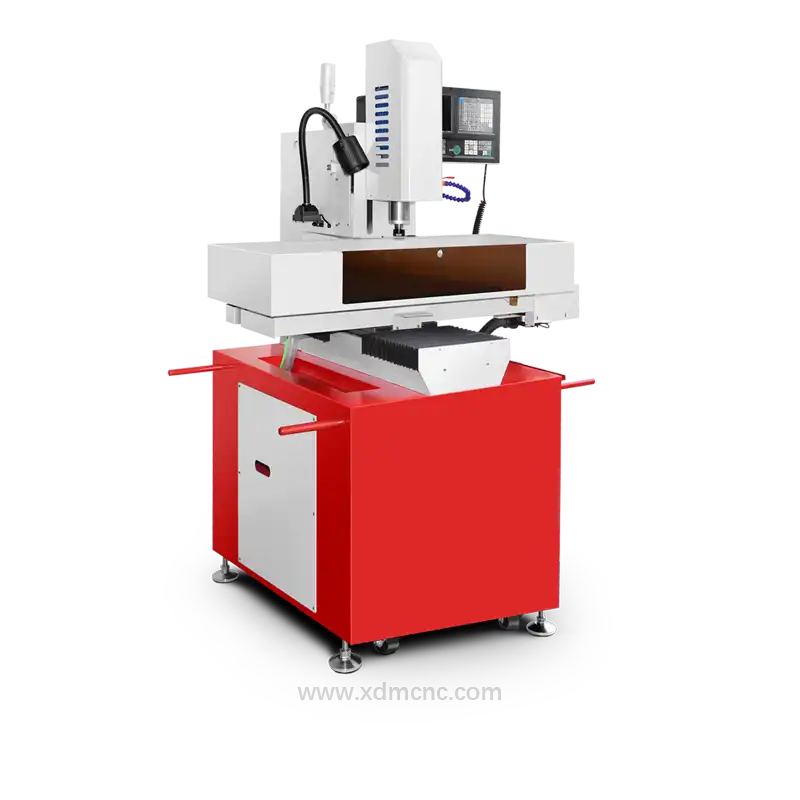
Станок с ЧПУ для сверления отверстий малого диаметра: высокая точность на микроуровне
Сверлильные станки с ЧПУ для обработки отверстий малого диаметра представляют собой вершину точности в современном машиностроении. Специально разработанные для формирования микроотверстий диаметром от Ø0,05 мм до Ø3,0 мм, станки с ЧПУ для сверления малых отверстий обеспечивают высокую повторяемость размеров, минимальное радиальное биение и превосходную чистоту поверхности при обработке глубоких отверстий с большим отношением длины к диаметру (Aspect Ratio).
От охлаждающих каналов турбинных лопаток в аэрокосмической отрасли и топливных форсунок в автопроме до медицинских катетеров и многослойных печатных плат высокой плотности (HDI) — прецизионное сверление малых отверстий требует специализированной кинематики оборудования, сверхвысокоскоростных шпинделей и эффективных систем удаления стружки.
Ключевые конструктивные особенности станков с ЧПУ для сверления малых отверстий
Сверление отверстий микродиаметра требует принципиально иной динамики станка по сравнению с традиционным фрезерованием или стандартным сверлением на станках с ЧПУ.
1. Технология сверхвысокоскоростных шпинделей
Для достижения необходимой скорости резания ($V_c$) на микросверлах (часто диаметром <1,0 мм) шпиндели должны работать на частоте от 40 000 до 150 000 об/мин. Высокочастотные мотор-шпиндели на воздушных или прецизионных гибридных керамических подшипниках исключают передачу тепла на пиноль и обеспечивают радиальное биение (TIR) менее 0,001 мм (1 мкм).
2. Алгоритмы прерывистого микросверления и динамический контроль нагрузки
Микросверла крайне чувствительны к поломке от скручивания из-за прессования и пакетирования стружки. Современные станки с ЧПУ для сверления отверстий малого диаметра используют мониторинг нагрузки на оси в реальном времени в сочетании с адаптивными циклами глубокого сверления с периодами возврата (например, кастомными циклами G83). При обнаружении скачков крутящего момента ось Z динамически отводит инструмент, предотвращая поломку сверла.
3. Подача СОЖ под высоким давлением (TSC и MQL)
Эвакуация стружки при глубоком микросверлении (при отношении глубины к диаметру более 20:1) требует специальной гидрогазодинамики: * Подача СОЖ через шпиндель под высоким давлением (TSC): Давление от 70 до 150 бар (от 1000 до 2100 PSI) вымывает стружку по канавкам сверла. * Минимальное количество смазки (MQL): Подача распыленного аэрозоля для чистой обработки без заусенцев алюминия и композитных материалов.
Сравнительный анализ технологий микрообработки
| Характеристика / Параметр | Механическое микросверление | Электроэрозионная микрообработка (Micro EDM) | Фемтосекундная лазерная прошивка |
|---|---|---|---|
| Диапазон диаметров отверстий | Ø0,1 мм – Ø3,0 мм | Ø0,03 мм – Ø0,5 мм | Ø0,005 мм – Ø0,2 мм |
| Отношение глубины к диаметру (L/D) | До 30:1 | До 100:1 | До 15:1 |
| Допуск по диаметру | ±0,002 мм | ±0,001 мм | ±0,003 мм |
| Шероховатость поверхности ($R_a$) | 0,2 – 0,8 мкм | 0,4 – 1,6 мкм | <0,1 мкм (без зоны термического влияния) |
| Обрабатываемые материалы | Металлы, пластики, композиты | Токопроводящие металлы / жаропрочные сплавы | Любые материалы (включая стекло и керамику) |
Промышленное применение сверления отверстий малого диаметра
Электроника и производство полупроводников
- Микроотверстия в печатных платах: Высокоскоростное механическое и лазерное сверление создает глухие и скрытые переходные отверстия (Ø0,075 мм–Ø0,15 мм), соединяющие слои медных проводников в платах высокой плотности HDI.
- Тестовые разъемы интегральных схем: Сверление тысяч сверхточных отверстий под подпружиненные контакты (Pogo-pin) в подложках из PEEK или Torlon с жестким допуском по шагу (точность позиционирования ±0,005 мм).
Медицинские изделия и хирургические имплантаты
- Катетеры и эндоскопы: Изготовление каналов для прохода жидкостей и концевых отверстий в деталях из нержавеющей стали 316L, нитинола и медицинских полимеров в соответствии со стандартом ISO 13485.
- Иглы для инъекций и стенты: Сверление без заусенцев гарантирует проходимость микроканалов без нарушения структурной прочности изделия.
Аэрокосмическая отрасль и энергетическое машиностроение
- Охлаждающие отверстия турбинных лопаток: Сверление наклонных микроотверстий для пленочного охлаждения в жаропрочных никелевых суперсплавах (Inconel 718, René 80), работающих в экстремальных температурных условиях.
- Топливные форсунки: Прецизионные микроотверстия определяют правильную форму распыла факела топлива в камерах сгорания авиационных турбин.
Автомобилестроение и силовые агрегаты
- Системы прямого впрыска топлива (GDI / дизель): Сверление сопловых отверстий (Ø0,08 мм–Ø0,18 мм) под сложными углами для оптимизации сгорания топлива и снижения выбросов.
Преодоление трудностей при обработке отверстий малого диаметра
- Увод и жесткость инструмента (потеря точности): Микросверла обладают низкой изгибной жесткостью. На станках с ЧПУ применяется предварительная центровка (засверливание), а также оптические датчики наладки инструмента и видеосистемы базирования для достижения точности позиционирования в пределах ±0,002 мм.
- Образование заусенцев на выходе: Удаление заусенцев с микроотверстий представляет большую сложность. Использование мелкозернистых твердосплавных микросверл с высокой передней сглаженной поверхностью в сочетании с оптимальной подачей (0,001–0,005 мм/об) минимизирует высоту заусенца.
- Тепловое расширение: Колебания температуры окружающей среды меняют положение шпинделя по оси Z. Прецизионные станки с ЧПУ оснащаются датчиками компенсации температурных деформаций непосредственно на торце шпинделя.
Критерии выбора оборудования для покупателей
При выборе станка с ЧПУ для сверления отверстий малого диаметра обратите внимание на следующие ключевые показатели: * Биение шпинделя (TIR): Не более ≤ 0,001 мм. * Разрешение по оси Z: Дискретность оптических линейных энкодеров не хуже 0,1 мкм (0,0001 мм). * Скорость реакции системы ЧПУ: Высокая скорость обработки кадров (<0,5 мс) и наличие специальных программных циклов для прерывистого микросверления. * Интеграция с автоматизацией: Наличие интерфейса для подключения роботов-загрузчиков при непрерывной циклической обработке.
Требуется высокопроизводительный станок для сверления и нарезания резьбы?
Свяжитесь с инженерной командой DUOMI для моделирования времени цикла и подбора конфигурации под ваши задачи.