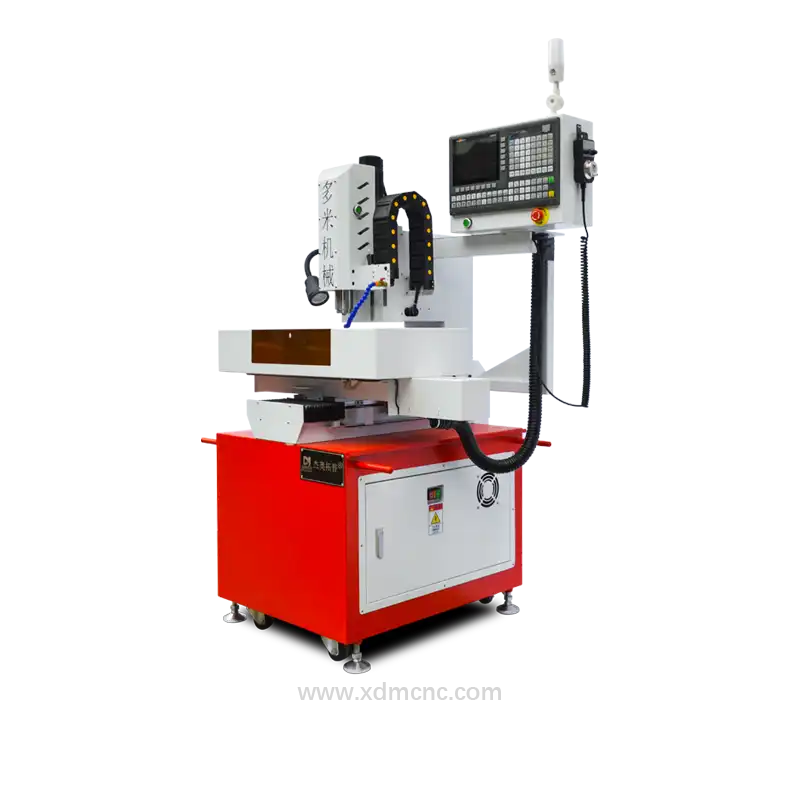
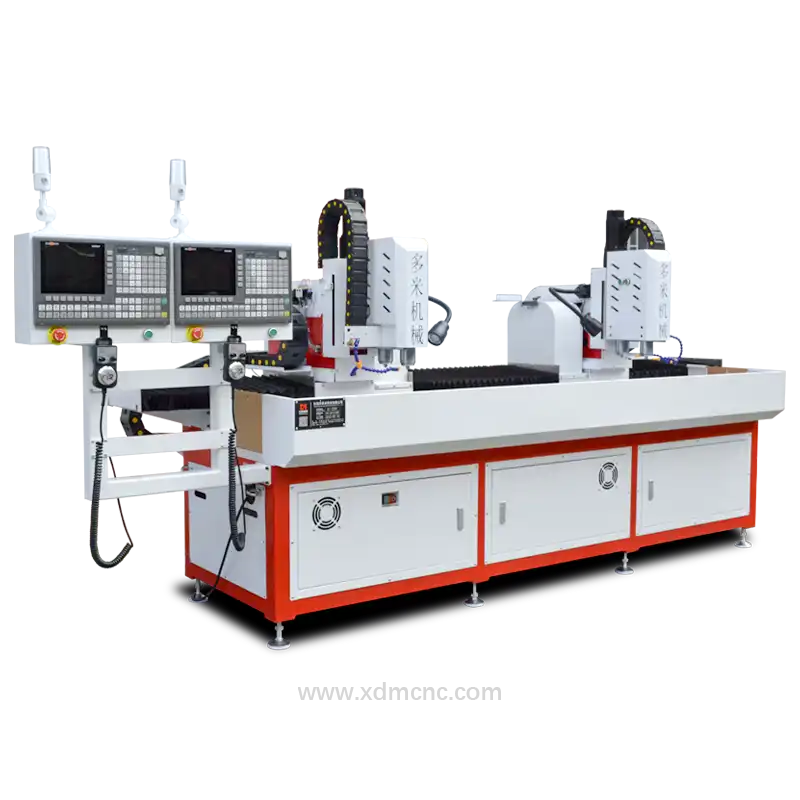
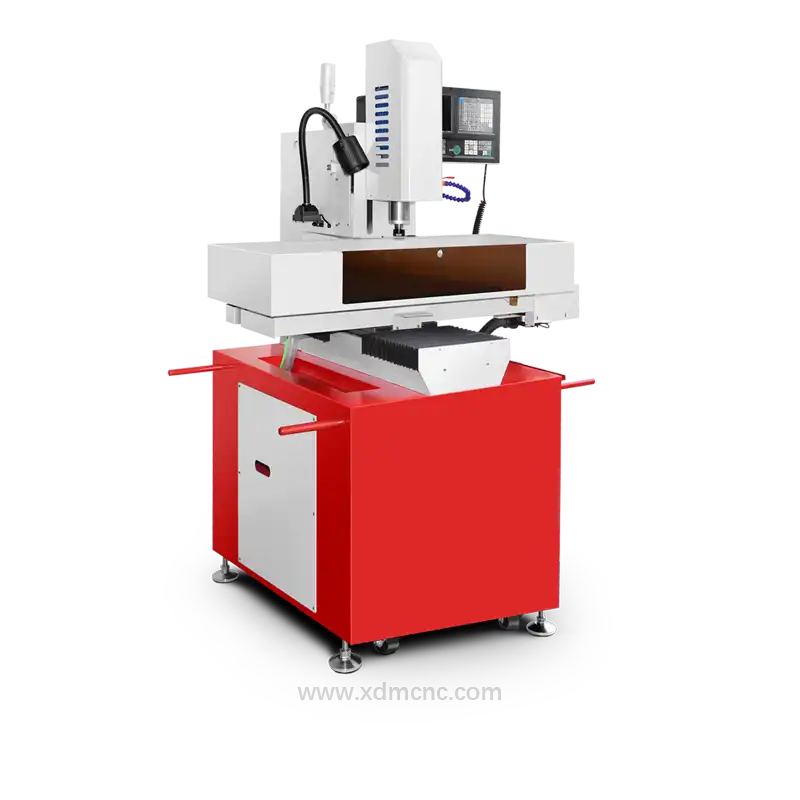
Taladradora CNC para Orificios de Pequeño Diámetro: Precisión de Ingeniería a Microescala
Las taladradoras de control numérico (CNC) para orificios de pequeño diámetro representan la cumbre de la precisión en la manufactura moderna. Diseñada específicamente para generar microaperturas de entre Ø0.05 mm y Ø3.0 mm, una taladradora CNC para orificios de pequeño diámetro ofrece una repetibilidad dimensional extrema, tolerancias mínimas de descentramiento y un acabado superficial superior en aplicaciones con elevada relación de aspecto.
Desde los canales de refrigeración de turbinas aeroespaciales e inyectores diésel para automoción hasta catéteres médicos y placas de circuito impreso (PCB) con interconexión de alta densidad (HDI), el mecanizado de orificios de pequeño calibre exige una cinemática de máquina especializada, husillos de ultraalta velocidad y estrategias avanzadas de evacuación de viruta.
Características Arquitectónicas Clave de las Taladradoras CNC para Microagujeros
El taladrado de microdiámetros requiere una dinámica mecánica fundamentalmente distinta a la del fresado CNC convencional o las operaciones de taladrado estándar.
1. Tecnología de Husillos de Ultraalta Velocidad
Para alcanzar las velocidades de corte periféricas requeridas ($V_c$) con microbrocas (a menudo <1.0 mm de diámetro), los husillos deben operar entre 40,000 RPM y 150,000 RPM. Los electromandrinos de alta frecuencia con cojinetes neumáticos o rodamientos híbridos cerámicos de precisión garantizan cero transferencia térmica a la caña del husillo, manteniendo la excentricidad o descentramiento total (TIR) por debajo de 0.001 mm (1 µm).
2. Algoritmos de Ciclo de Taladrado Intermitente y Control Dinámico de Carga
Las microbrocas son altamente vulnerables a fallos por cizalladura torsional debidos a la acumulación de viruta. Las modernas máquinas de microtaladrado CNC emplean monitorización en tiempo real de la carga en los ejes junto con ciclos adaptativos de taladrado intermitente con desahogo (peck drilling, p. ej., ciclos personalizados G83). El eje Z retrocede dinámicamente en cuanto se detecta un pico de par motor, evitando roturas catastróficas de herramienta.
3. Suministro de Refrigerante a Alta Presión (TSC y MQL)
La evacuación de viruta en microorificios profundos (relaciones de aspecto superiores a 20:1) requiere una dinámica de fluidos especializada: * Refrigeración interna a través del husillo (TSC) de alta presión: Presiones de 70 bar a 150 bar (1,000 a 2,100 PSI) expulsan con fuerza las microvirutas a través de las estrías helicoidales. * Lubricación por Cantidad Mínima (MQL): Nebulización atomizada en aerosol para mecanizado en seco o casi seco, libre de rebabas en aluminio y materiales compuestos.
Comparativa Tecnológica: Métodos de Micromecanizado
| Característica / Parámetro | Microtaladrado Mecánico | Microelectroerosión (Micro-EDM) | Taladrado Láser de Femtosegundo |
|---|---|---|---|
| Rango de Diámetros | Ø0.1 mm – Ø3.0 mm | Ø0.03 mm – Ø0.5 mm | Ø0.005 mm – Ø0.2 mm |
| Relación de Aspecto (Prof:Diám) | Hasta 30:1 | Hasta 100:1 | Hasta 15:1 |
| Tolerancias (Diámetro) | ±0.002 mm | ±0.001 mm | ±0.003 mm |
| Rugosidad Superficial (Ra) | 0.2 – 0.8 µm | 0.4 – 1.6 µm | <0.1 µm (Sin zona afectada térmicamente) |
| Materiales Compatibles | Metales, Plásticos, Composites | Metales Conductores / Superaleaciones | Todo tipo de materiales (incluidos Vidrio/Cerámica) |
Aplicaciones Industriales del Taladrado de Orificios de Pequeño Diámetro
Electrónica y Encapsulado de Semiconductores
- Microvías para PCB: El microtaladrado mecánico y láser de alta velocidad produce vías ciegas y enterradas (Ø0.075 mm–Ø0.15 mm) para interconectar capas de pistas de cobre en placas HDI.
- Zócalos de Ensayo de Circuitos Integrados (IC Test Sockets): Perforación de miles de microorificios de ultraprecisión en sustratos de PEEK o Torlon con tolerancias de paso muy estrictas (precisión de paso de ±0.005 mm).
Dispositivos Médicos e Implantes Quirúrgicos
- Catéteres y Endoscopios: Mecanizado de canales de paso de fluidos y orificios de punta en acero inoxidable AISI 316L, nitinol y polímeros de grado médico bajo normativa ISO 13485.
- Agujas Hipodérmicas y Stents: Taladrado totalmente libre de rebabas para asegurar que los microconductos mantengan su integridad estructural sin obstrucciones internas.
Sector Aeroespacial y Generación de Energía
- Orificios de Enfriamiento en Álabes de Turbina: Perforación de microorificios angulados para refrigeración por película en superaleaciones de níquel (Inconel 718, René 80), capaces de operar en entornos térmicos extremos.
- Toberas de Pulverización de Combustible: Microorificios de altísima precisión que definen el patrón y la eficiencia de atomización en cámaras de combustión de turbinas.
Sistemas de Inyección y Transmisión Automotriz
- Inyección Directa de Combustible (GDI/Diésel): Microtaladrado de orificios de pulverización (Ø0.08 mm–Ø0.18 mm) con ángulos compuestos exactos para optimizar la combustión y reducir emisiones contaminantes.
Superación de Retos en el Mecanizado de Pequeño Diámetro
- Flexión de la Herramienta y Precisión Posicional: Las microbrocas carecen de rigidez lateral. Las taladradoras CNC especializadas integran operaciones de taladrado guía (pilotaje) combinadas con palpadores ópticos de herramientas y sistemas de alineación por visión artificial, logrando tolerancias de posición de hasta ±0.002 mm.
- Formación de Rebabas a la Salida: Las rebabas de salida complican el desbarbado en microorificios. La selección de brocas de metal duro de micrograno pulido con elevado ángulo de desprendimiento y avances optimizados (0.001–0.005 mm/rev) reduce la altura de rebaba a niveles casi nulos.
- Dilatación Térmica: Las fluctuaciones de temperatura ambiental alteran la cota del eje Z. Las máquinas de microtaladrado CNC de gama alta incorporan sensores de compensación de desplazamiento térmico montados directamente en el cabezal del husillo.
Criterios de Selección para Compradores Industriales
Al evaluar una taladradora CNC para orificios de pequeño diámetro, verifique los parámetros mecánicos decisivos: * Descentramiento del Husillo (TIR): Debe ser estrictamente ≤ 0.001 mm. * Resolución del Eje Z: Reglas ópticas con resolución de escala lineal de 0.1 µm (0.0001 mm). * Tiempo de Respuesta del Control: Controladores CNC de alta velocidad de procesamiento de bloques (<0.5 ms) con subrutinas de microtaladrado adaptativo con desahogo. * Integración con Automatización: Interfaz para carga y descarga robotizada en ciclos continuos de microproducción.
¿Necesita Maquinaria de Taladrado y Roscado CNC de Alto Rendimiento?
Consulte a nuestros ingenieros de aplicaciones para recibir una simulación personalizada de tiempo de ciclo y propuesta de máquina en 24 horas.