Alüminyum Bluetooth Hoparlör Gövdelerinde Hassas Mikro Delik Delme
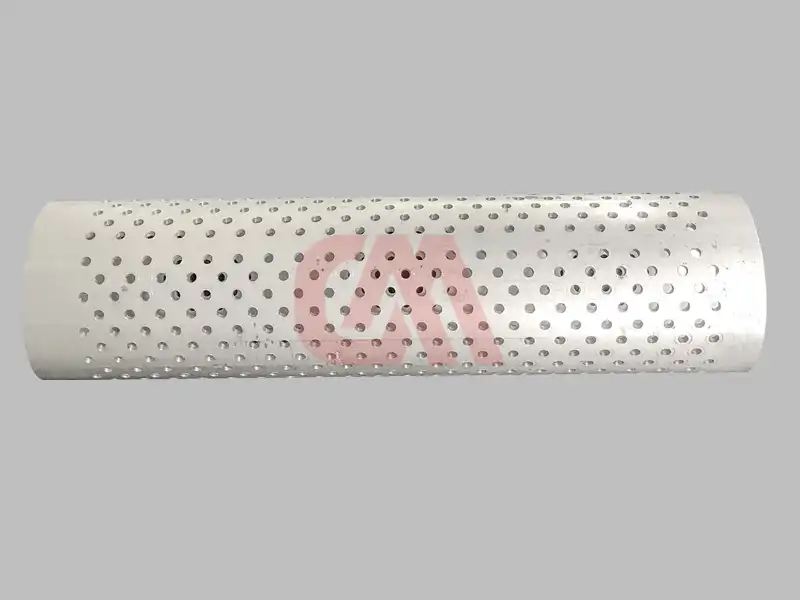
Modern akustik mühendisliğinde, eloksallı 6061 alüminyum Bluetooth hoparlör gövdesi çifte amaca hizmet eder: hem yapısal bir akustik rezonans odası hem de üst düzey görsel bir tasarım ögesi olarak işlev görür. En üst düzey ses netliğini sağlamak, karmaşık kavisli geometriler boyunca açılmış, çapları genellikle 0,5 mm ile 1,2 mm arasında değişen yoğun ses iletim mikro delik dizilerini gerektirir.
Mekanik bütünlükten ödün vermeden akustik geçirgenliği sağlamak için, hassas CNC mikro delme işlemlerinin dar boyutsal toleransları (ISO 2768-m hassas standardı, ±0,01 mm dahilinde konum toleransı) koruması şarttır.
+-----------------------------------------------------------------------+
|                   TEMEL İŞLEM PARAMETRELERİ (MİKRO DELME)             |
+-------------------+---------------------------------------------------+
| İş Mili Devri     | 45.000 dev/dak (Yüksek Hızlı Direkt Tahrikli Spindle)|
| İlerleme Hızı     | F1500 mm/dak                                      |
| Malzeme Kalitesi  | Alüminyum Alaşımı 6061-T6                         |
| Delik Çapı        | 0,70 mm (±0,005 mm tolerans)                      |
| Delme Derinliği   | 2,32 mm (Boy/Çap Oranı ~3,3:1)                     |
| Soğutma Sistemi   | Minimum Miktarda Yağlama (MQL) / Alkol Sisi       |
| Hedef Uygulama    | Bluetooth hoparlörler, soundbar'lar, akustik ızgaralar|
+-------------------+---------------------------------------------------+
1. Yoğun Alüminyum Akustik Delik Açmada Karşılaşılan Teknik Zorluklar
Alüminyum gövdeler üzerinde yüksek yoğunluklu akustik perforasyon dizilerinin seri üretimi, birtakım metalurjik ve mekanik zorlukları beraberinde getirir:
A. Delik Çıkış Noktalarında Çapak Oluşumu
6061-T6 gibi alüminyum alaşımları yüksek sünekliğe sahiptir. Matkabın malzemeyi delip çıktığı anda meydana gelen malzeme deformasyonu, 0,05 mm'yi aşan çıkış çapakları oluşturur; bu durum ses iletimini engeller ve eloksallı yüzey kalitesini bozar. Çapak yüksekliğini 0,01 mm'nin altında tutmak kritik önem taşır.
B. Takım Aşınması ve Mikro Matkap Kırılması
Binlerce bitişik 0,7 mm deliğin delinmesi, tungsten karbür mikro matkapları aşırı burulma yorulmasına maruz bırakır. Aşırı radyal salgı (>0,003 mm), matkabın anında kırılmasına yol açarak otomatik çevrimlerin durmasına neden olur.
C. Termal Genleşme ve Eksenler Arası Hatve Kayması
Yüksek yoğunluklu delik desenleri yoğun sürtünme ısısı üretir. Kontrol altına alınamayan ısı, alüminyum iş parçasında bölgesel termal genleşmeye yol açarak geniş delik dizilerinde kümülatif eksenler arası mesafe (hatve) sapmalarına neden olur.
[Mikro Matkap Teması] ---> [Talaş Kaynaması (BUE) Oluşumu] ---> [Takım Sıkışması / Kırılma]
                                         │
                                         └--> Çözüm: 45.000 dev/dak + MQL + Kademeli Delme (Peck) Stratejisi
2. Geleneksel İşleme Yöntemleri Neden Yetersiz Kalır?
Klasik imalat yöntemleri, akustik ızgara üretiminde hız, hassasiyet ve esneklik dengesini sağlamada yetersiz kalır:
| İşlem Yöntemi | İş Mili / Takım Hızı | Konumlandırma Hassasiyeti | Çapak Kontrolü | Tasarım Değişikliklerinde Esneklik |
|---|---|---|---|---|
| Standart CNC İşleme | 8.000–12.000 dev/dak | Orta (±0,03 mm) | Zayıf (Ağır Çıkış Çapakları) | Yüksek |
| Mekanik Pres / Zımbalama | Yok (Kalıpla Zımbalama) | Düşük (İnce Et Kalınlığını Deforme Eder) | Zayıf (Kenar Deformasyonu) | Düşük (Pahalı Kalıp Maliyeti) |
| Lazer Mikro Delme | Termal Işın | Orta (±0,02 mm) | Isı Tesiri Altında Kalan Bölge (ITAB/HAZ) | Yüksek |
| Yüksek Hızlı CNC Delme (DUOMI) | 45.000 dev/dak | Yüksek (±0,005 mm) | Mükemmel (<0,01 mm Çapak) | Yüksek (Doğrudan CAD/CAM Kodu) |
- Standart CNC tezgâhları, milimetre altı matkaplar için gereken 100 m/dak üzerindeki kesme hızlarını sağlayacak devir hızından yoksundur; bu da temiz bir kesme yerine malzemenin yırtılmasına yol açar.
- Presle zımbalama, kavisli alüminyum ekstrüzyon profillerini deforme eder ve iç akustik oda hacimlerini bozar.
- Lazer kesim, ikincil kimyasal eloksal işlemlerine zarar veren oksitlenmiş kenarlar ve eriyik kalıntıları bırakır.
3. Mikro Delik Delme İçin Yüksek Hızlı CNC Çözümü
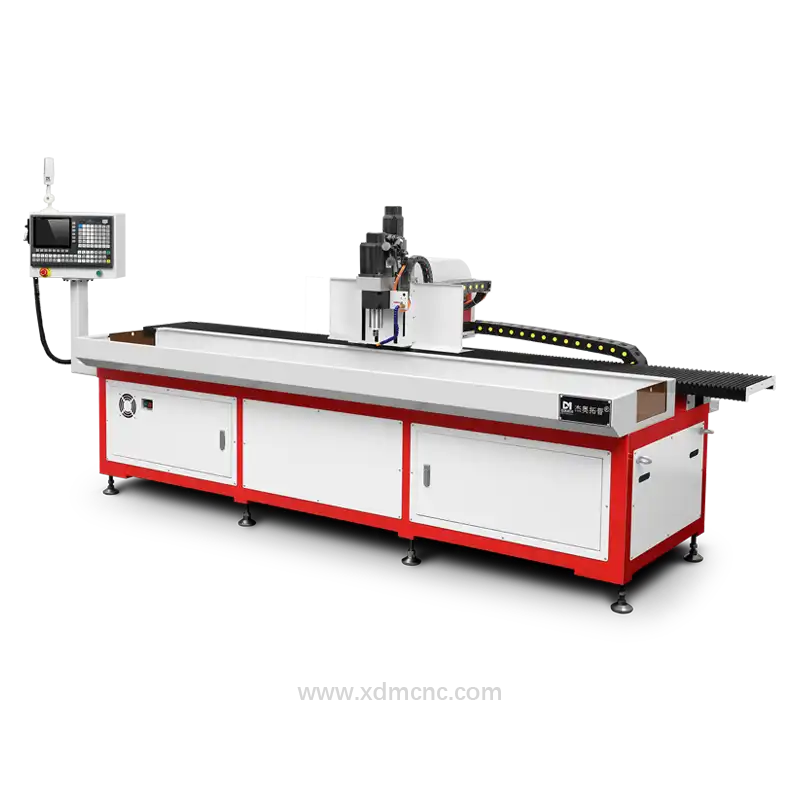
DUOMI CNC; ultra yüksek hızlı iş mili dinamikleri, optimize edilmiş kademeli delme (peck drilling) algoritmaları ve rijit tek bağlamalı iş parçası sabitleme sistemlerini birleştirerek akustik ızgara üretimindeki sınırları aşar.
Ultra Yüksek Hızlı İş Milleri (45.000 dev/dak'ya kadar)
Mikro matkapların 45.000 dev/dak hızında çalıştırılması, optimum yüzey kesme hızları sağlar (0,7 mm takımlar için Vc ≈ 100 m/dak). Yüksek kesme hızları radyal kesme kuvvetini %40'a kadar azaltır; böylece matkap eğilmesini önler, talaş kaynamasını (BUE) ortadan kaldırır ve pürüzsüz delik çeperleri (Ra < 0,4 µm) elde edilmesini sağlar.
Tek Bağlamada Çok Eksenli Konumlandırma
Çok eksenli ve çok kafalı CNC delme merkezlerinin kullanılması, düzlemsel ve 3 boyutlu kontur yüzeylerdeki binlerce deliğin tek bir bağlama operasyonunda tamamlanmasını sağlar. Bu sayede kümülatif bağlama hataları ortadan kalkar ve genel delik dizisi konumlama doğruluğu ±0,01 mm dahilinde tutulur.
MQL Yağlama ile Kademeli Delme (Peck Drilling) Çevrimleri
Dinamik kademeli delme hareketi, talaş sıkışması meydana gelmeden talaşları anında tahliye etmek için takımı belirli adımlarla (kademe adımı = 0,5×D) geri çeker. Alkol bazlı mikro sis kullanan Minimum Miktarda Yağlama (MQL) ile eşleştirildiğinde talaşlar, akustik panelde yoğun yağ kalıntısı bırakmadan anında soğutulur ve uzaklaştırılır.
Dinamik Takım Salgısı Takibi
İş milinin dinamik salgısının 3 mikronun altında (≤0,003 mm) tutulması, mikro takımların hizmet ömrünü iki katına çıkararak binlerce ardışık delikte plansız takım kırılmaları yaşamadan kararlı bir seri imalat sağlar.
İmalat Avantajlarının Özeti
- >%99,5 Sağlam Ürün Oranı (Verim): Çıkış çapağı içermeyen homojen mikro delikler, işlem sonrası manuel çapak alma ihtiyacını tamamen ortadan kaldırır.
- Optimize Edilmiş Çevrim Süreleri: Yüksek ilerleme hızı (F1500 mm/dak), standart CNC düzeneklerine kıyasla toplam delik delme süresini %60'tan fazla azaltır.
- Eloksala Hazır Yüzey: Termal oksidasyon veya yağ kirliliği içermeyen temiz kesim yüzeyi, parçaların doğrudan eloksal kaplama hatlarına girmesine imkân tanır.
Yüksek Verimli CNC Delme ve Kılavuz Çekme Tezgahına mı İhtiyacınız Var?
24 saat içinde özel bir çevrim süresi simülasyonu ve size özel tezgâh teklifi almak için kıdemli uygulama mühendislerimize danışın.