Gia công lỗ siêu nhỏ chính xác trên vỏ loa Bluetooth bằng nhôm
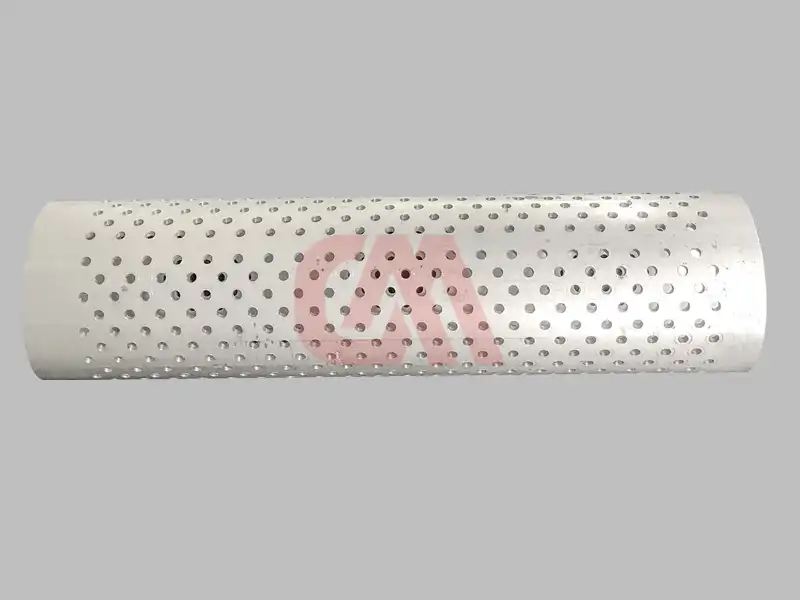
Trong kỹ thuật âm thanh hiện đại, vỏ loa Bluetooth bằng nhôm 6061 được anod hóa đóng vai trò kép: vừa là buồng cộng hưởng âm thanh cấu trúc, vừa là yếu tố thẩm mỹ cao cấp. Để đạt được độ rõ nét tối đa của âm thanh, đòi hỏi phải có các mảng lỗ siêu nhỏ truyền âm dày đặc — thường có đường kính từ 0,5 mm đến 1,2 mm — được khoan trên các bề mặt cong phức tạp.
Để đảm bảo độ thoát âm mà không làm ảnh hưởng đến độ bền cơ học, quá trình khoan lỗ siêu nhỏ CNC chính xác phải duy trì dung sai kích thước chặt chẽ (tiêu chuẩn dung sai tinh ISO 2768-m, dung sai vị trí trong khoảng ±0,01 mm).
+-----------------------------------------------------------------------+
|             THÔNG SỐ QUÁ TRÌNH CHÍNH (KHOAN LỖ SIÊU NHỎ)              |
+-------------------+---------------------------------------------------+
| Tốc độ trục chính | 45.000 vòng/phút (Trục chính trực tiếp tốc độ cao)|
| Lượng chạy dao    | F1500 mm/phút                                     |
| Mác vật liệu      | Hợp kim nhôm 6061-T6                              |
| Đường kính lỗ     | 0,70 mm (dung sai ±0,005 mm)                      |
| Chiều sâu khoan   | 2,32 mm (Tỷ lệ chiều sâu/đường kính ~3,3:1)       |
| Hệ thống làm mát  | Hệ thống bôi trơn tối thiểu (MQL) / Phun sương cồn|
| Ứng dụng mục tiêu | Loa Bluetooth, loa thanh (soundbar), lưới tiêu âm |
+-------------------+---------------------------------------------------+
1. Những thách thức kỹ thuật trong gia công đột lỗ âm thanh mật độ cao trên nhôm
Việc sản xuất hàng loạt các mảng lỗ tiêu âm mật độ cao trên vỏ nhôm gặp phải một số trở ngại về mặt luyện kim và cơ khí:
A. Hình thành ba via tại điểm thoát của lỗ
Các hợp kim nhôm như 6061-T6 có độ dẻo cao. Khi mũi khoan xuyên qua, sự dịch chuyển vật liệu tạo ra ba via ở lối ra vượt quá 0,05 mm, gây cản trở sự truyền âm và làm hỏng lớp hoàn thiện bề mặt anodized. Việc kiểm soát chiều cao ba via dưới 0,01 mm là cực kỳ quan trọng.
B. Mòn dụng cụ và gãy mũi khoan siêu nhỏ
Khoan hàng ngàn lỗ 0,7 mm liên tiếp khiến các mũi khoan siêu nhỏ bằng hợp kim cứng (tungsten carbide) phải chịu mỏi xoắn cực độ. Độ đảo hướng tâm quá mức (>0,003 mm) dẫn đến gãy mũi khoan ngay lập tức, làm gián đoạn chu kỳ tự động hóa liên tục.
C. Giãn nở nhiệt và sai lệch khoảng cách lỗ (Pitch)
Các biên dạng lỗ mật độ cao tạo ra nhiệt ma sát tập trung lớn. Nhiệt độ không được kiểm soát dẫn đến sự giãn nở nhiệt cục bộ của phôi nhôm, gây ra sai lệch tích lũy về khoảng cách giữa các tâm lỗ trên các mảng lỗ rộng.
[Mũi khoan siêu nhỏ ăn dao] ---> [Tích tụ phoi ở lưỡi cắt (BUE)] ---> [Kẹt dao / Gãy dao]
                                         │
                                         └--> Giải pháp: 45k RPM + MQL + Chu kỳ khoan nhấp (Peck Cycle)
2. Tại sao các phương pháp gia công truyền thống thất bại
Các phương pháp sản xuất truyền thống không đáp ứng được yêu cầu khi cân bằng giữa tốc độ, độ chính xác và độ linh hoạt trong sản xuất lưới loa tiêu âm:
| Phương pháp gia công | Tốc độ trục chính/dụng cụ | Độ chính xác định vị | Kiểm soát ba via | Độ linh hoạt khi thay đổi thiết kế |
|---|---|---|---|---|
| Gia công CNC tiêu chuẩn | 8.000–12.000 vòng/phút | Trung bình (±0,03 mm) | Kém (Ba via lớn ở lối ra) | Cao |
| Dập cơ khí | Không áp dụng (Dập khuôn) | Thấp (Làm biến dạng thành mỏng) | Kém (Biến dạng cạnh) | Thấp (Chi phí khuôn cao) |
| Đột lỗ siêu nhỏ bằng Laser | Tia nhiệt | Trung bình (±0,02 mm) | Vùng ảnh hưởng nhiệt (HAZ) | Cao |
| Khoan CNC tốc độ cao (DUOMI) | 45.000 vòng/phút | Cao (±0,005 mm) | Xuất sắc (Ba via <0,01 mm) | Cao (Mã CAD/CAM trực tiếp) |
- Máy CNC tiêu chuẩn thiếu tốc độ vòng quay (RPM) cần thiết để duy trì tốc độ cắt trên 100 m/phút cho các mũi khoan dưới 1 mm, dẫn đến hiện tượng xé rách vật liệu thay vì cắt gọt sạch sẽ.
- Công nghệ dập làm biến dạng các thanh nhôm định hình dạng cong và làm méo dạng thể tích buồng âm thanh bên trong.
- Cắt Laser để lại các cạnh bị oxy hóa và xỉ nóng chảy, làm ảnh hưởng đến quá trình anod hóa hóa học thứ cấp.
3. Giải pháp CNC tốc độ cao cho gia công đột lỗ siêu nhỏ
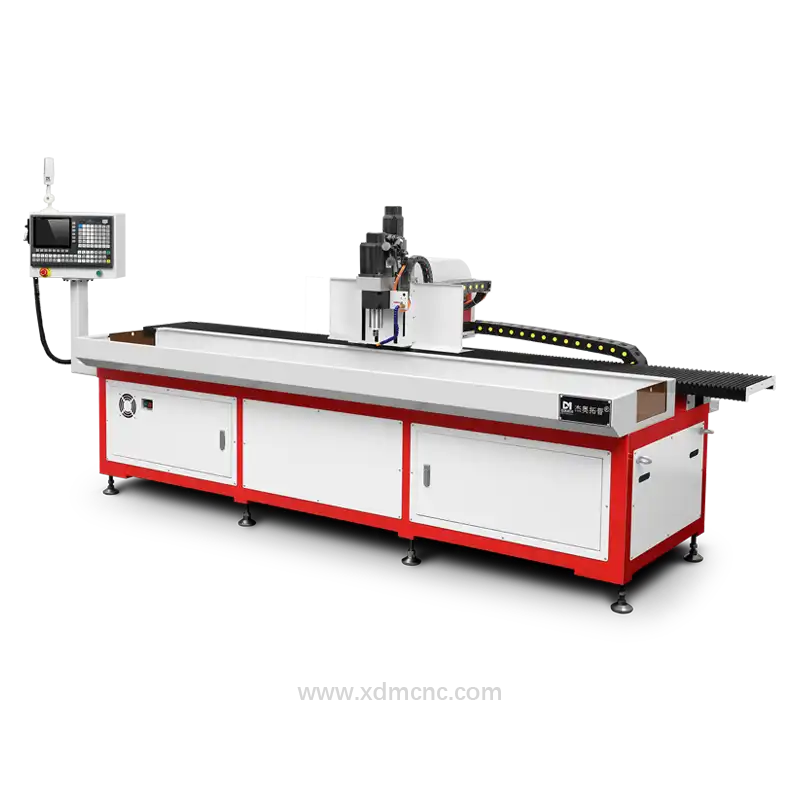
DUOMI CNC giải quyết các giới hạn trong sản xuất lưới loa tiêu âm bằng cách tích hợp động lực học trục chính siêu tốc độ, thuật toán khoan nhấp (peck-drilling) tối ưu và hệ thống đồ gá kẹp cứng vững trong một lần gá.
Trục chính siêu tốc độ (lên đến 45.000 vòng/phút)
Vận hành các mũi khoan siêu nhỏ ở tốc độ 45.000 vòng/phút mang lại tốc độ cắt bề mặt tối ưu (Vc ≈ 100 m/phút cho dụng cụ 0,7 mm). Tốc độ cắt cao hơn giúp giảm lực cắt hướng tâm lên đến 40%, ngăn ngừa độ lệch của mũi khoan, loại bỏ hiện tượng tích tụ phoi ở lưỡi cắt (BUE) và để lại thành lỗ nhẵn mịn (Ra < 0,4 µm).
Định vị đa trục trong một lần gá
Sử dụng các trung tâm khoan CNC đa trục nhiều đầu cho phép hoàn thành hàng ngàn lỗ trên các bề mặt phẳng và biên dạng 3D phức tạp chỉ trong một lần gá. Điều này loại bỏ sai số gá kẹp tích lũy, giữ cho định vị toàn bộ mảng lỗ trong khoảng ±0,01 mm.
Chu kỳ khoan nhấp kết hợp bôi trơn tối thiểu MQL
Chu kỳ khoan nhấp động rút dao theo từng bước (bước nhấp = 0,5×D) để thoát phoi ngay lập tức trước khi xảy ra hiện tượng kẹt phoi. Kết hợp với Hệ thống bôi trơn tối thiểu (MQL) sử dụng phun sương vi lượng gốc cồn, phoi được làm mát và thổi bay ngay lập tức mà không để lại cặn dầu nặng trên tấm tiêu âm.
Giám sát độ đảo động của dụng cụ
Duy trì độ đảo động của trục chính dưới 3 micron (≤0,003 mm) giúp tăng gấp đôi tuổi thọ của dụng cụ siêu nhỏ, cho phép gia công liên tục ổn định trên hàng ngàn lỗ liên tiếp mà không gặp sự cố gãy dao ngoài kiểm soát.
Tóm tắt lợi ích sản xuất
- Tỷ lệ đạt chất lượng >99,5%: Các lỗ siêu nhỏ đồng đều, không có ba via ở lối ra giúp loại bỏ công đoạn cạo ba via thủ công sau gia công.
- Tối ưu hóa thời gian chu kỳ: Lượng chạy dao cao (F1500/phút) giúp giảm tổng thời gian gia công đột lỗ hơn 60% so với các cấu hình CNC thông thường.
- Sẵn sàng cho quá trình Anod hóa: Bề mặt cắt sạch, không bị oxy hóa nhiệt hoặc nhiễm bẩn dầu mỡ giúp sản phẩm có thể chuyển thẳng sang dây chuyền sản xuất anod hóa.
Cần máy CNC khoan & taro hiệu suất cao?
Trao đổi với các kỹ sư ứng dụng cấp cao của chúng tôi để nhận mô phỏng thời gian chu kỳ và đề xuất máy theo yêu cầu trong vòng 24 giờ.