Microperfuração de Precisão em Carcaças de Alumínio para Caixas de Som Bluetooth
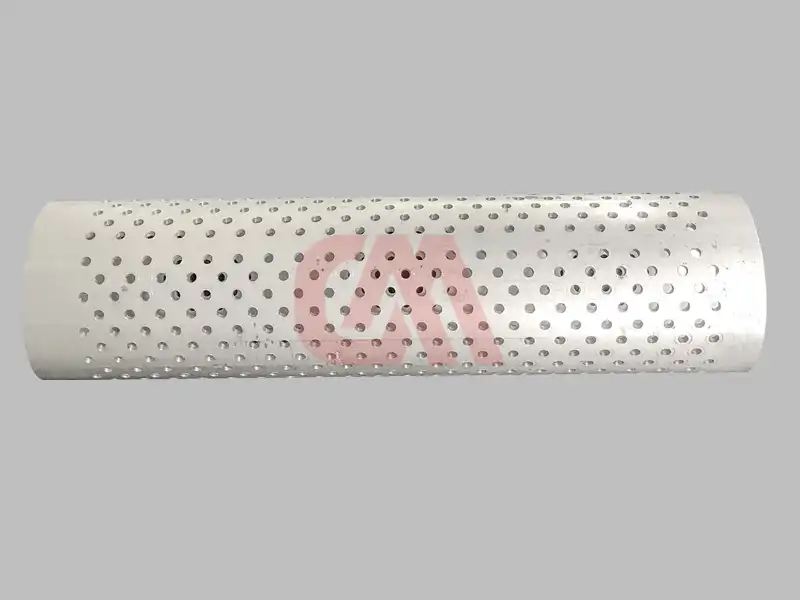
Na engenharia acústica moderna, uma carcaça de caixa de som Bluetooth em alumínio 6061 anodizado cumpre um papel duplo: atua como câmara acústica estrutural e elemento estético premium. Obter a máxima fidelidade sonora requer malhas densas de microfuros de transmissão sonora — frequentemente variando de 0,5 mm a 1,2 mm de diâmetro — usinados em geometrias com curvaturas complexas.
Para assegurar a transparência acústica sem comprometer a integridade mecânica, a microfuração CNC de precisão deve manter tolerâncias dimensionais rigorosas (padrão fino ISO 2768-m, com tolerância de posicionamento de ±0,01 mm).
+-----------------------------------------------------------------------+
|             PARÂMETROS CRÍTICOS DO PROCESSO (MICROFURAÇÃO)            |
+-------------------+---------------------------------------------------+
| Rotação do Spindle| 45.000 RPM (Spindle Direto de Alta Velocidade)     |
| Velocidade Avanço | F1500 mm/min                                      |
| Liga do Material  | Liga de Alumínio 6061-T6                          |
| Diâmetro do Furo  | 0,70 mm (tolerância de ±0,005 mm)                 |
| Profundidade Furo | 2,32 mm (Razão de Aspecto ~3,3:1)                 |
| Sistema Fluido    | Lubrificação por Mínima Quantidade (MQL) / Álcool |
| Aplicação Alvo    | Caixas Bluetooth, soundbars, grades acústicas     |
+-------------------+---------------------------------------------------+
1. Desafios Técnicos na Perfuração Acústica Densa em Alumínio
A produção em massa de padrões de microperfuração acústica de alta densidade em gabinetes de alumínio enfrenta diversos obstáculos metalúrgicos e mecânicos:
A. Formação de Rebarbas na Saída do Furo
Ligas de alumínio como o 6061-T6 exibem elevada ductilidade. Durante a saída da broca, a deformação do material cria rebarbas superiores a 0,05 mm, que bloqueiam a passagem do som e danificam o acabamento superficial da anodização. Manter a altura da rebarba abaixo de 0,01 mm é mandatório.
B. Desgaste Prematuro e Quebra de Microbrocas
Furar milhares de furos adjacentes de 0,7 mm submete as microbrocas de metal duro (carboneto de tungstênio) a severa fadiga por torção. Um batimento radial (runout) excessivo (>0,003 mm) provoca a quebra imediata da ferramenta, paralisando os ciclos automatizados contínuos.
C. Dilatação Térmica e Desalinhamento do Passo
Padrões de alta densidade concentram calor friccional excessivo. O calor acumulado gera expansão térmica localizada na peça de alumínio, provocando distorções acumuladas no passo centro a centro ao longo de grandes malhas de furação.
[Contato da Microbroca] ---> [Formação de Aresta Postiça (BUE)] ---> [Travamento / Quebra]
                                         │
                                         └--> Solução: 45k RPM + MQL + Ciclo Picapau (Peck)
2. Por que Métodos Convencionais Falham
Métodos convencionais de manufatura não conseguem balancear velocidade, precisão e flexibilidade na produção de grades acústicas:
| Método de Processamento | Rotação / Velocidade da Ferramenta | Precisão de Posicionamento | Controle de Rebarbas | Flexibilidade de Projeto |
|---|---|---|---|---|
| Centro de Usinagem CNC Padrão | 8.000–12.000 RPM | Moderada (±0,03 mm) | Ruim (Rebarbas Altas na Saída) | Alta |
| Estampagem Mecânica | N/D (Punção e Matriz) | Baixa (Deforma Paredes Finas) | Ruim (Deformação de Borda) | Baixa (Ferramental Caro) |
| Microperfuração a Laser | Feixe Térmico | Moderada (±0,02 mm) | Zona Afetada pelo Calor (ZTA) | Alta |
| Furação CNC de Alta Velocidade (DUOMI) | 45.000 RPM | Alta (±0,005 mm) | Excelente (Rebarba <0,01 mm) | Alta (Código Direto CAD/CAM) |
- Centros CNC convencionais não possuem o RPM necessário para atingir velocidades de corte acima de 100 m/min em brocas submilimétricas, gerando rasgamento do material em vez de corte por cisalhamento limpo.
- A estampagem deforma perfis extrudados curvos e compromete o volume exato das câmaras acústicas internas.
- O corte a laser gera bordas oxidadas e escória fundida, comprometendo os processos posteriores de anodização química.
3. Solução de Furação CNC de Alta Rotação para Microfuros
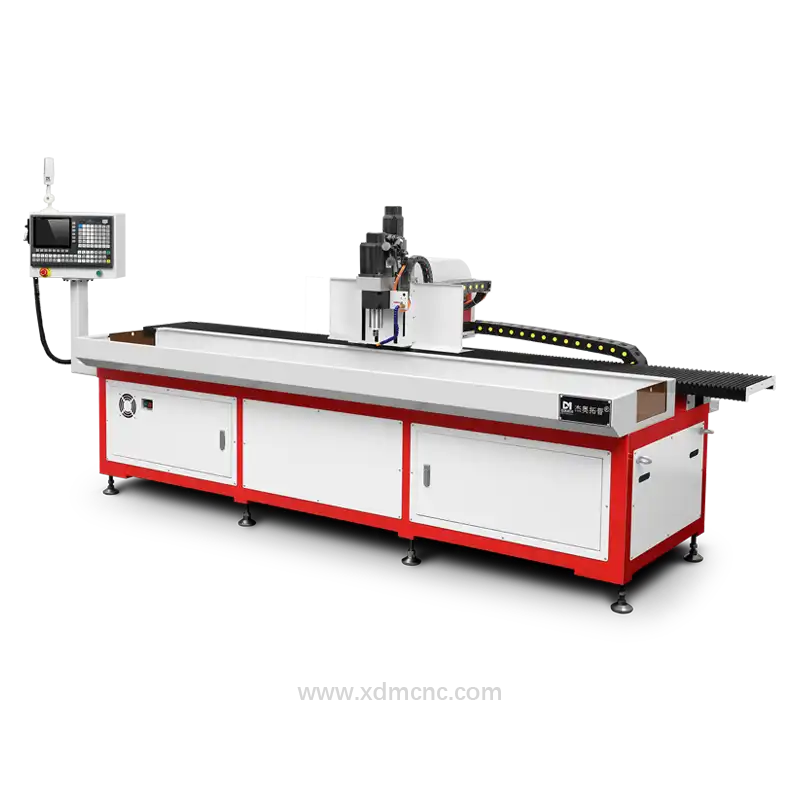
A DUOMI CNC supera as restrições na produção de malhas acústicas integrando spindles de ultra-alta rotação, algoritmos otimizados de ciclo picapau (peck drilling) e fixação rígida em setup único.
Spindles de Ultra-Alta Rotação (até 45.000 RPM)
Operar microbrocas a 45.000 RPM assegura a velocidade de corte periférica ideal (Vc ≈ 100 m/min para ferramentas de 0,7 mm). Maiores velocidades de corte reduzem a força radial de usinagem em até 40%, prevenindo o desvio da broca, eliminando a aresta postiça (BUE) e entregando paredes internas polidas (Ra < 0,4 µm).
Posicionamento Multieixos em Setup Único
Utilizando centros de furação CNC multieixos e multicabeçotes, milhares de furos distribuídos em superfícies planas ou com contornos 3D são usinados em uma única operação de fixação. Isso elimina erros cumulativos de reposicionamento, mantendo o alinhamento da malha dentro de ±0,01 mm.
Ciclos de Furação Picapau com Lubrificação MQL
O ciclo dinâmico de furação picapau retrai a ferramenta em passos calculados (passo de picapau = 0,5×D) para descarregar cavacos instantaneamente antes do empastamento. Em conjunto com a Lubrificação por Mínima Quantidade (MQL) por micronebulização à base de álcool, os cavacos são resfriados e ejetados sem deixar resíduos densos de óleo sobre a superfície acústica.
Monitoramento Dinâmico de Batimento Radial (Runout)
Manter o batimento radial dinâmico do eixo-árvore abaixo de 3 mícrons (≤0,003 mm) dobra a vida útil das microferramentas, permitindo usinagem ininterrupta e estável ao longo de milhares de furos consecutivos sem quebras imprevistas.
Vantagens Conquistadas na Produção Seriada
- Taxa de Conformidade >99,5%: Microfuros uniformes e livres de rebarbas dispensam operações manuais posteriores de rebarbação.
- Tempos de Ciclo Otimizados: Avanço acelerado (F1500 mm/min) reduz o tempo total de perfuração em mais de 60% em comparação a setups CNC convencionais.
- Pronto para Anodização: Superfícies de corte limpas, isentas de oxidação térmica ou contaminação pesada por óleo protetivo, permitindo encaminhamento direto para a linha de anodização.
Precisa de Centros de Furação e Rosqueamento de Alta Eficiência?
Consulte nossos engenheiros seniores de aplicação para obter simulação de tempo de ciclo e proposta de máquina customizada em 24h.