Microperforación de Precisión en Carcasas de Aluminio para Altavoces Bluetooth
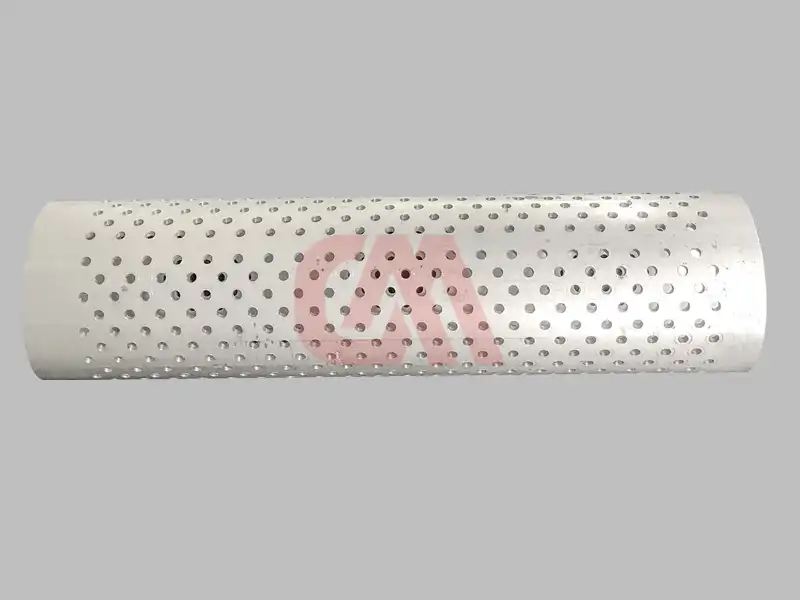
En la ingeniería acústica moderna, una carcasa de aluminio 6061 anodizado para altavoz Bluetooth cumple una doble función: actúa como caja de resonancia acústica estructural y como elemento estético prémium. Lograr la máxima claridad sonora exige matrices densas de microagujeros de transmisión acústica, generalmente de 0,5 mm a 1,2 mm de diámetro, taladrados sobre complejas geometrías curvas.
Para garantizar la transparencia acústica sin comprometer la rigidez mecánica, el microtaladrado CNC de precisión debe mantener estrictas tolerancias dimensionales (norma fina ISO 2768-m, con tolerancia posicional dentro de ±0,01 mm).
+-----------------------------------------------------------------------+
|             PARÁMETROS CLAVE DEL PROCESO (MICROTALADRADO)             |
+-------------------+---------------------------------------------------+
| Velocidad Husillo | 45.000 RPM (Husillo Directo de Alta Velocidad)    |
| Avance            | F1500 mm/min                                      |
| Aleación          | Aleación de Aluminio 6061-T6                      |
| Diámetro Taladro  | 0,70 mm (tolerancia ±0,005 mm)                    |
| Profundidad       | 2,32 mm (Relación de aspecto ~3,3:1)              |
| Refrigeración     | Lubricación MQL / Micronebulización con Alcohol   |
| Aplicación        | Altavoces Bluetooth, barras de sonido, rejillas   |
+-------------------+---------------------------------------------------+
1. Desafíos Técnicos en la Perforación Acústica Densa de Aluminio
La producción en serie de matrices de perforación acústica de alta densidad sobre carcasas de aluminio presenta múltiples retos metalúrgicos y mecánicos:
A. Formación de Rebabas a la Salida del Agujero
Las aleaciones de aluminio como el 6061-T6 presentan una elevada ductilidad. Al salir la broca, el desplazamiento del material genera rebabas de salida superiores a 0,05 mm, las cuales obstruyen la transmisión del sonido y arruinan los acabados superficiales anodizados. Mantener la altura de rebaba por debajo de 0,01 mm resulta imprescindible.
B. Desgaste y Rotura de Brocas de Microtaladrado
El taladrado continuo de miles de orificios contiguos de 0,7 mm somete a las microbrocas de carburo de tungsteno a una severa fatiga torsional. Una excentricidad radial excesiva (>0,003 mm) provoca la rotura inmediata de la herramienta, interrumpiendo los ciclos automatizados.
C. Dilatación Térmica y Desviación del Paso entre Agujeros
Los patrones de alta densidad concentran el calor generado por fricción. Un calentamiento descontrolado produce dilataciones térmicas locales en la pieza de aluminio, ocasionando errores acumulativos en la distancia entre centros a lo largo de extensas matrices de orificios.
[Contacto de Microbroca] ---> [Filo de Aportación (BUE)] ---> [Atasco / Rotura de Broca]
                                          │
                                          └--> Solución: 45k RPM + MQL + Ciclo de Taladrado Intermitente
2. Por Qué Fallan los Métodos Convencionales de Mecanizado
Los procesos de fabricación tradicionales resultan insuficientes al equilibrar velocidad, precisión y flexibilidad para la fabricación de rejillas acústicas:
| Método de Proceso | Velocidad Husillo / Herramienta | Precisión de Posicionamiento | Control de Rebabas | Flexibilidad ante Cambios de Diseño |
|---|---|---|---|---|
| Mecanizado CNC Estándar | 8.000–12.000 RPM | Moderada (±0,03 mm) | Deficiente (Rebabas Gruesas) | Alta |
| Estampado Mecánico | N/D (Troquelado) | Baja (Deforma Paredes Delgadas) | Deficiente (Deformación de Bordes) | Baja (Matrices Costosas) |
| Microperforación Láser | Haz Térmico | Moderada (±0,02 mm) | Zona Afectada Térmicamente (ZAT) | Alta |
| Taladrado CNC de Alta Velocidad (DUOMI) | 45.000 RPM | Alta (±0,005 mm) | Excelente (Rebaba <0,01 mm) | Alta (Directo desde Código CAD/CAM) |
- Los centros CNC estándar carecen de las revoluciones necesarias para mantener velocidades de corte superiores a 100 m/min en brocas submilimétricas, desgarrando el material en lugar de realizar un cizallamiento limpio.
- El estampado deforma las extrusiones de aluminio curvadas y distorsiona el volumen interno de las cámaras acústicas.
- El corte por láser deja bordes oxidados y restos fundidos que interfieren negativamente en el anodizado químico posterior.
3. Solución CNC de Alta Velocidad para Microperforación
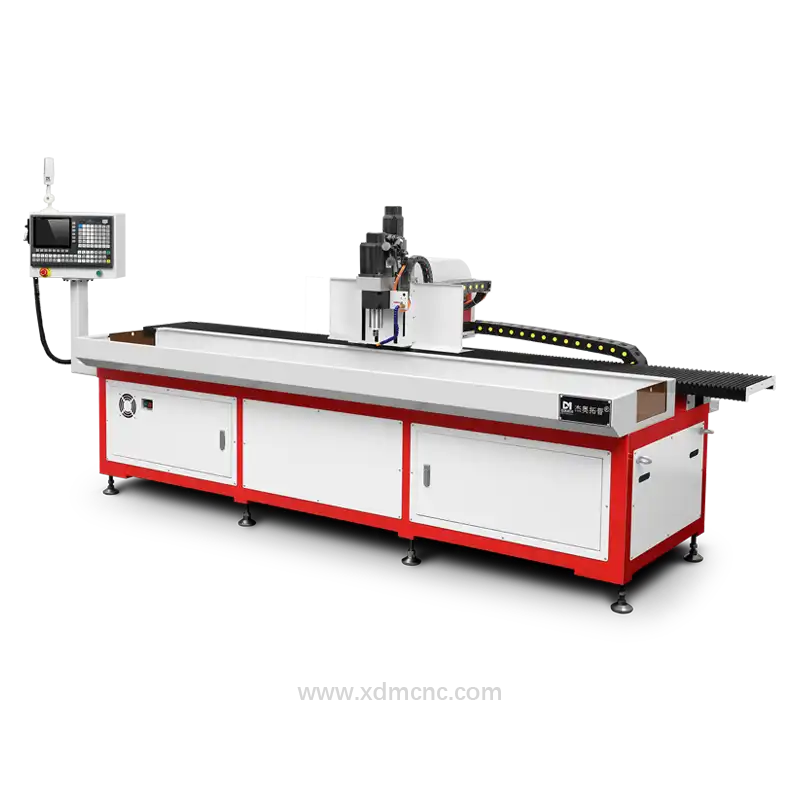
DUOMI CNC supera las limitaciones de producción de mallas acústicas combinando la dinámica de husillos de ultraalta velocidad, algoritmos optimizados de taladrado intermitente (peck drilling) y sistemas de fijación rígidos en un único amarre.
Husillos de Ultraalta Velocidad (hasta 45.000 RPM)
Trabajar con microbrocas a 45.000 RPM proporciona una velocidad de corte óptima (Vc ≈ 100 m/min para herramientas de 0,7 mm). Unas velocidades de corte más altas reducen la fuerza de corte radial hasta en un 40 %, previniendo la deflexión de la broca, evitando el filo recrecido (BUE) y garantizando paredes de orificio lisas (Ra < 0,4 µm).
Posicionamiento Multieje en una Sola Sujeción
El empleo de centros de taladrado CNC multieje y con cabezales múltiples permite completar miles de orificios sobre superficies planas y perfiles 3D contorneados en una sola sujeción o amarre. Esto elimina los errores acumulados por fijaciones repetidas, conservando el posicionamiento global de la matriz dentro de ±0,01 mm.
Ciclos de Taladrado Intermitente con Lubricación MQL
El ciclo de taladrado intermitente dinámico retrae la herramienta en pasos dosificados (paso de picoteo = 0,5×D) para desalojar virutas al instante antes de que se compriman. Junto con la Lubricación por Cantidad Mínima (MQL) mediante micronebulización de alcohol, las virutas se refrigeran y expulsan rápidamente sin dejar residuos grasos densos sobre el panel acústico.
Monitorización Dinámica de la Excentricidad de Herramienta
Mantener la excentricidad dinámica del husillo (runout) por debajo de 3 micras (≤0,003 mm) duplica la vida útil de las microherramientas, permitiendo un mecanizado continuo y estable a lo largo de miles de taladros consecutivos sin incidencias imprevistas.
Resumen de Beneficios de Fabricación
- Tasa de Rendimiento >99,5 %: Microorificios uniformes y libres de rebabas que evitan operaciones secundarias de desbarbado manual.
- Tiempos de Ciclo Optimizados: El alto avance (F1500 mm/min) reduce el tiempo de perforación en más del 60 % respecto a configuraciones CNC convencionales.
- Listo para Anodizado: Superficies de corte limpias sin oxidación térmica ni grasas residuales, aptas para su traspaso directo a líneas de anodizado.
¿Necesita Maquinaria de Taladrado y Roscado CNC de Alto Rendimiento?
Consulte a nuestros ingenieros de aplicaciones para recibir una simulación personalizada de tiempo de ciclo y propuesta de máquina en 24 horas.