Olağanüstü elektriksel iletkenliği, yüksek termal dayanımı (inert atmosferlerde 3000°C'ye kadar) ve kimyasal inertliği ile bilinen grafit malzemeler; lityum iyon batarya anotlarından dalma erozyon (EDM) elektrotlarına ve yarı iletken tek kristal termal alanlarına kadar kritik bileşenlerde temel yapı taşı olarak kullanılır. Bununla birlikte, sentetik ve doğal grafitin doğasında bulunan fiziksel özellikler—özellikle düşük kırılma tokluğu, anizotropik katmanlı mikroyapı ve aşındırıcı toz oluşumu—talaşlı imalat sürecinde ciddi engeller yaratır. Yüksek hassasiyetli CNC sistemleriyle desteklenen modern grafit delme teknolojisi, geleneksel proses kısıtlamalarını ortadan kaldırarak üretimi sıfır hatalı, yüksek verimli ve çevre normlarına tam uyumlu bir yapıya kavuşturmaktadır.
I. Hassas Grafit Delme Teknolojisinde Sektörün Karşılaştığı Temel Zorluklar
1. Malzeme Gevreğinden Kaynaklanan İşleme Kusurları
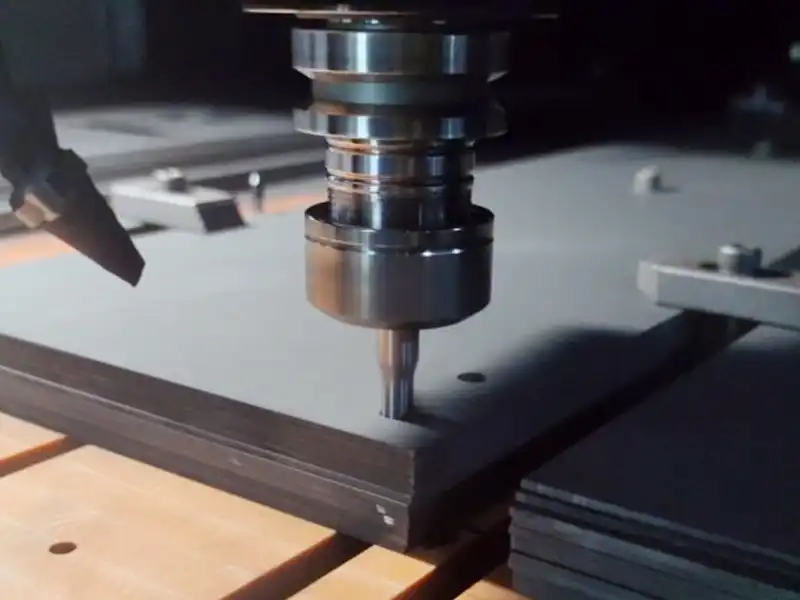
- Kenar Dökülmesi ve Mikro Çatlaklar: Katmanlar arası zayıf Van der Waals bağları nedeniyle geleneksel grafit delme teknolojisi uygulamalarında delik giriş ve çıkışlarında şiddetli kopmalar görülür. Kenar dökülme kusurları çoğunlukla nominal delik çapının %15 ila %20'sine ulaşabilir (örneğin φ3,0 mm'lik bir delikte çıkış dökülmesi >0,45 mm olabilir). EDM elektrot üretiminde bu tür kenar kusurları, deşarj kararlılığını bozar ve erozyon verimliliğini %30'a varan oranlarda düşürür.
- Yüksek Derinlik-Çap Oranlı Deliklerde Katman Ayrılması (Delaminasyon): Derin delik oranı 5:1 değerini aştığında, geleneksel eksenel baskı kuvvetleri içsel kademeli katman ayrılmalarını tetikler ve yüzey pürüzlülüğü Ra 3,2 μm seviyesinin üzerine çıkar.
2. Takım Aşınması ve Bozulma Mekanizmaları
- Aşırı Aşındırıcı (Abrasif) Aşınma: Sert kalıntılar (örneğin artık silisyum karbür, SiC veya metalik empüriteler), kesici kenarlarda hızlı mikro ufalanmalara ve serbest yüzey aşınmasına (flank wear) yol açar. Kaplamasız yekpare karbür matkap uçları genellikle 500 delikten daha kısa sürede körelir; bu da standart yapı çeliklerindeki kullanım ömrünün %10'undan daha azdır.
- Termal Yapışma ve Talaş Tahliye Başarısızlığı: Kesme bölgesinde sıcaklığın 200°C'yi aştığı durumlarda, ince grafit mikro tozları matkap helis kanallarında sıkışır. Bu durum şiddetli talaş tıkanmasına (>%40 kanal tıkanma oranı) yol açarak burulma torkunu aşırı derecede artırır ve takımın kırılmasıyla sonuçlanır.
3. Boyutsal Kararsızlık ve Geometrik Hatalar
- Koniklik ve Salgı Sapmaları: Hidrojen yakıt hücresi bipolar plakalarında veya yarı iletken termal bileşenlerinde derin delik delme işlemleri, çoğunlukla 0,05 mm ila 0,10 mm arasında değişen eksen kaçıklığı ve koniklik hatalarına maruz kalır; bu da homojen gaz veya sıvı dağılımını bozar.
- Konum Kayması: İş mili titreşimi ve termal genleşme, delik konumlama toleranslarını yarı iletken sektörünün katı sınırlarının (±0,005 mm) dışına çıkarabilir.
4. Ciddi Çevre, İş Sağlığı ve Güvenliği (İSG) Riskleri
- Yanıcı Toz Patlaması Tehlikesi: İnce grafit tozu düşük patlama eşiğine sahiptir (Alt Patlama Limiti / LEL yaklaşık 60 g/m³). Kontrolsüz toz birikimi ciddi endüstriyel yangın ve patlama riskleri taşır.
- Mesleki Sağlık Etkileri: 5 μm'den küçük havada asılı grafit partikülleri ciddi solunum yolu risklerine (pnömokonyoz) yol açar. Geleneksel ıslak soğutma sistemleri bertarafı güç aşındırıcı grafit çamuru üretirken, standart kuru egzoz filtrelerinin verimliliği çoğunlukla %90'ın altında kalır.
II. Grafit Delme Teknolojisinde Yüksek Hassasiyetli CNC İnovasyonları
1. Dinamik Hassasiyet Kompansasyonu ve Hareket Kontrolü
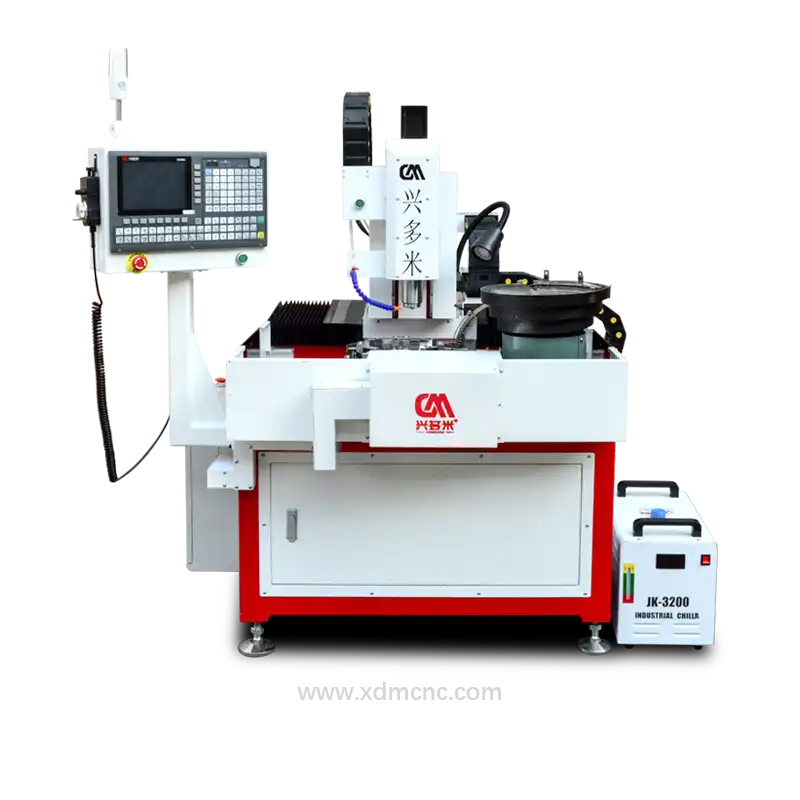
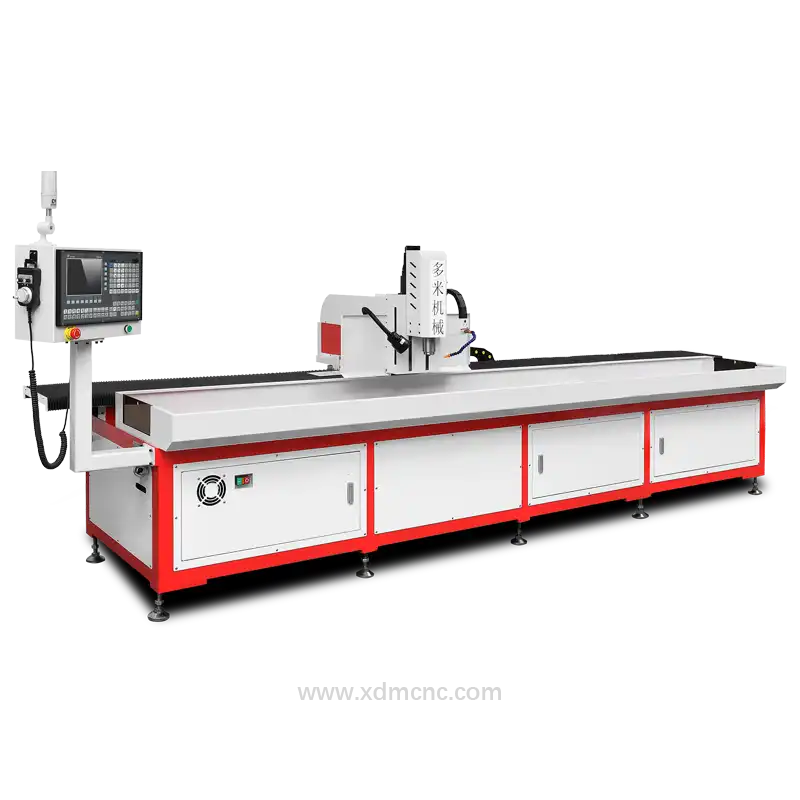
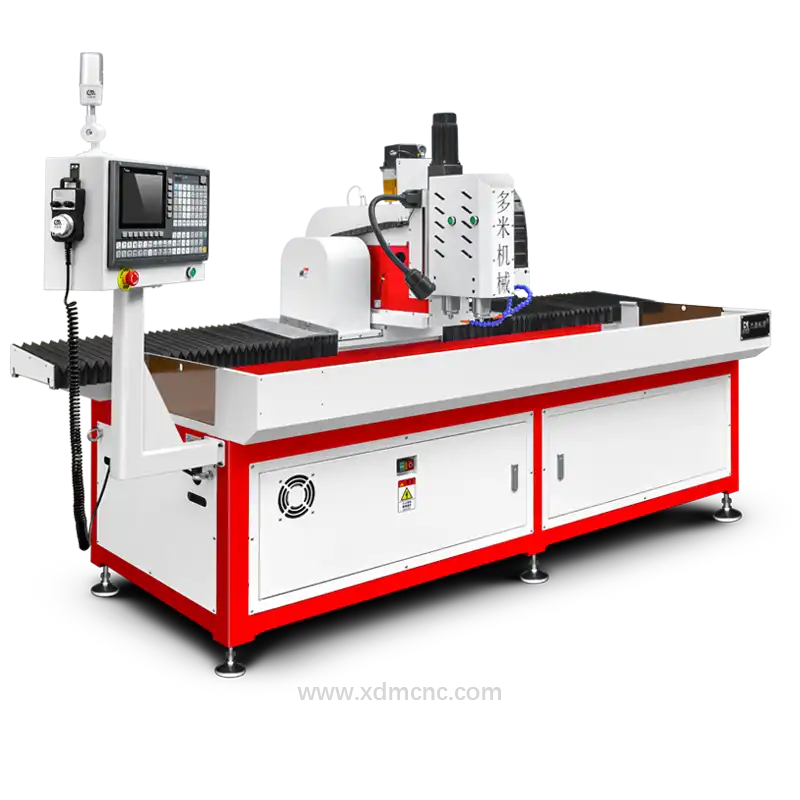
Özel grafit delme teknolojisi için tasarlanmış modern CNC işleme merkezleri, yüksek çözünürlüklü kapalı çevrim geri besleme sistemleriyle donatılmıştır: * Mikron Altı Enkoder Geri Beslemesi: Nano ölçekli lineer optik cetvel geri beslemesi, ±1,0 μm aralığında mutlak konumlama hassasiyeti sağlar. * Aktif Titreşim Sönümleme Algoritmaları: Dinamik balans ayarlı yüksek hızlı iş milleri (spindle), 30.000 dev/dak'ya varan hızlarda radyal salgıyı 0,5 μm'nin altına indirir. * Mikro Delik İşleme: Endüstriyel DUOMI CNC delme tezgâhları, mikro delik operasyonlarında (φ0,5 mm) delik çıkış kenar dökülmesini 0,02 mm'nin altında tutarak, lityum batarya anot akım toplayıcıları ve yakıt hücresi akış plakaları için yüksek yoğunluklu delik desenlerinin güvenle işlenmesini sağlar.
2. Yapay Zekâ Destekli Adaptif İlerleme ve Parametre Optimizasyonu
- Gerçek Zamanlı Malzeme Yoğunluğu Algılama: Makine öğrenimi algoritmaları, motor yükünü, tork dalgalanmalarını ve akustik emisyonları izleyerek yerel grafit yoğunluk değişimlerini (1,50 - 1,90 g/cm³) ve tane boyutlarını (5 - 20 μm) anlık olarak algılar.
- Dinamik Kesme Hızı Kontrolü: CNC kontrol üniteleri iş mili devrini (8.000–30.000 dev/dak) ve ilerleme hızını (0,5–5,0 μm/devir) dinamik olarak optimize eder; böylece delik çıkışında mikro kırılmaları önler ve toplam kesici takım ömrünü %200'ün üzerinde uzatır.
3. Entegre Vakumlu Emiş ve Kuru Toz Yönetimi
- Pozitif Basınçlı Hava Perdesi İzolasyonu: Yüksek hızlı hava jetleri iş mili burnu etrafında bir izolasyon bariyeri oluşturarak kabin içine kaçan toz oranını %5'in altına indirir.
- Çok Kademeli HEPA ve Elektrostatik Filtrasyon: Elektrostatik çöktürücüler ve H14 sınıfı HEPA filtreleme sistemleri, 0,3 μm'ye kadar olan partikülleri >%99,97 verimlilikle yakalar.
- Temiz Oda Uyumluluğu: İleri düzey DUOMI DNC serisi özel grafit CNC tezgâhları, atölye ortamındaki partikül seviyesini <1,0 mg/m³ seviyesinde tutarak OSHA ve EU-OSHA mesleki maruziyet standartlarını eksiksiz karşılar.
4. Özel Takım Malzemeleri, Kaplamalar ve Mikro Geometriler
| Takım Özelliği / Parametre | Standart Karbür Matkap | DLC Kaplamalı Mikro Matkap | CVD Elmas Kaplamalı Matkap |
|---|---|---|---|
| Sürtünme Katsayısı (Grafite Karşı) | ~0,60 | ~0,15 | ~0,10 |
| Termal Dayanım Limiti | 500°C | 600°C | >800°C |
| Ortalama Takım Ömrü (Delik Sayısı) | < 500 | 2.500 - 4.000 | > 10.000 |
| Kanal Geometrisi Optimizasyonu | Standart 30° Helis | Çift Helis Parlatılmış Kanal | Parabolik Değişken Helis |
| Temel Uygulama Alanı | Kaba İşleme / Genel Amaç | Hassas EDM Elektrotları | Yüksek Hacimli Anot Plakaları |
- CVD Elmas ve DLC Kaplamalar: Mikrokristalin elmas kaplamalar sürtünmeyi düşürür, aşırı aşınmaya direnir ve uzun operasyonel çevrimler boyunca keskin kesici kenar radyüsünü (<3 μm) korur.
- Kendi Kendini Merkezleyen Geometri: Çift açılı uç tasarımı, matkabın yanal kaymasını önler ve punta deliği delme ön işlemine gerek kalmadan toplam eşmerkezlilik hatasını 0,005 mm sınırları içinde tutar.
III. İleri Grafit Delme Teknolojisinin Endüstriyel Uygulama Alanları
1. Lityum İyon Batarya Anot Plakası İmalatı
- Teknik Hedef: Elektrolit ıslanmasını ve lityum iyon difüzyon hızını optimize etmek amacıyla gözenekli (%30–%50 porozite) yapay grafit levhalarda (1,2 mm kalınlık) φ0,8–1,5 mm boydan boya deliklerin hassas mikro delinmesi.
- Performans Çıktısı: Özel yüksek hızlı DUOMI CNC çok milli delme platformları, atölye toz seviyesini 0,5 mg/m³ altında tutarken 150 delik/dakika kesintisiz üretim hızına ulaşır.
2. Havacılık ve Otomotiv Kalıpları İçin EDM Elektrot Üretimi
- Teknik Hedef: Çok ince taneli (tane boyutu <5 μm) yüksek yoğunluklu grafit bloklarda dar yıkama kanallarının yüksek yoğunluklu matris dizilimiyle delinmesi.
- Performans Çıktısı: Hassas ince etli kanatlardaki makro dökülmeleri ortadan kaldırarak EDM deşarj boşluğu kararlılığını garanti eder ve kalıp dalma erozyon hızını %30 artırır.
3. Yarı İletken Termal Alan Bileşenleri İmalatı
- Teknik Hedef: Yüksek saflıktaki izotropik grafit ısıtıcılarda, süseptörlerde ve tek kristal CZ fırın termal kalkanlarında derin delik delme işlemleri.
- Performans Çıktısı: 8:1'i aşan derinlik-çap oranlarında delik doğrusallığını ve koniklik sapmalarını 0,02 mm'nin altında tutarak termal kaçakları önler ve silisyum kütük çekme bölgelerinde homojen sıcaklık dağılımı sağlar.
IV. Grafit Delme Teknolojisi İçin Optimize Edilmiş Kesme Parametreleri
Maksimum takım ömrü ve minimum kenar kırılması elde etmek için operatörlerin aşağıdaki optimize edilmiş parametreleri uygulaması önerilir:
- Çevresel Kesme Hızı ($V_c$): Elmas kaplamalı karbür takımlar için 120–250 m/dak.
- Devir Başına İlerleme ($f_n$): 0,002–0,015 mm/devir (delik girişi ve delikten çıkış aşamalarında ilerleme hızını %50 azaltın).
- Talaş Tahliyesi ve Toz Kontrol Stratejisi: Takım içi soğutma kanallarından uygulanan yüksek basınçlı hava üfleme (6–8 bar) ve kesme noktasındaki vakumlu emiş ağızları (>25 m/s hava hızı) ile desteklenen kuru kesme.
- Takım Bakım Çevrimi: Yüksek frekanslı iş mili akım profilini izleyin; ani iş parçası katman ayrılmalarını önlemek için serbest yüzey aşınması ($VB$) 0,15 mm'yi aştığında matkap uçlarını değiştirin veya yeniden kaplamaya gönderin.
Yüksek Verimli CNC Delme ve Kılavuz Çekme Tezgahına mı İhtiyacınız Var?
24 saat içinde özel bir çevrim süresi simülasyonu ve size özel tezgâh teklifi almak için kıdemli uygulama mühendislerimize danışın.