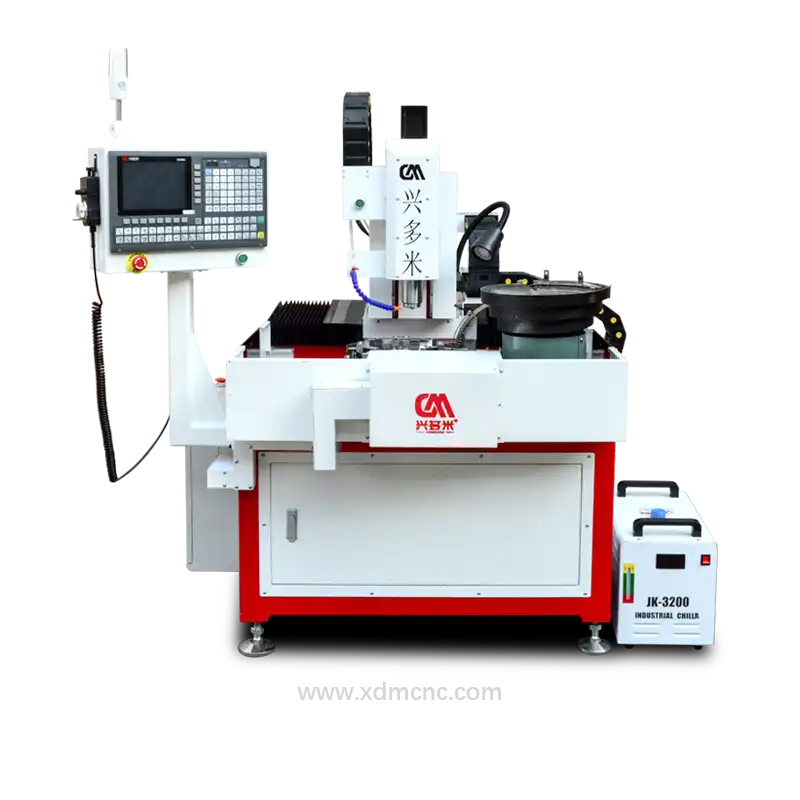
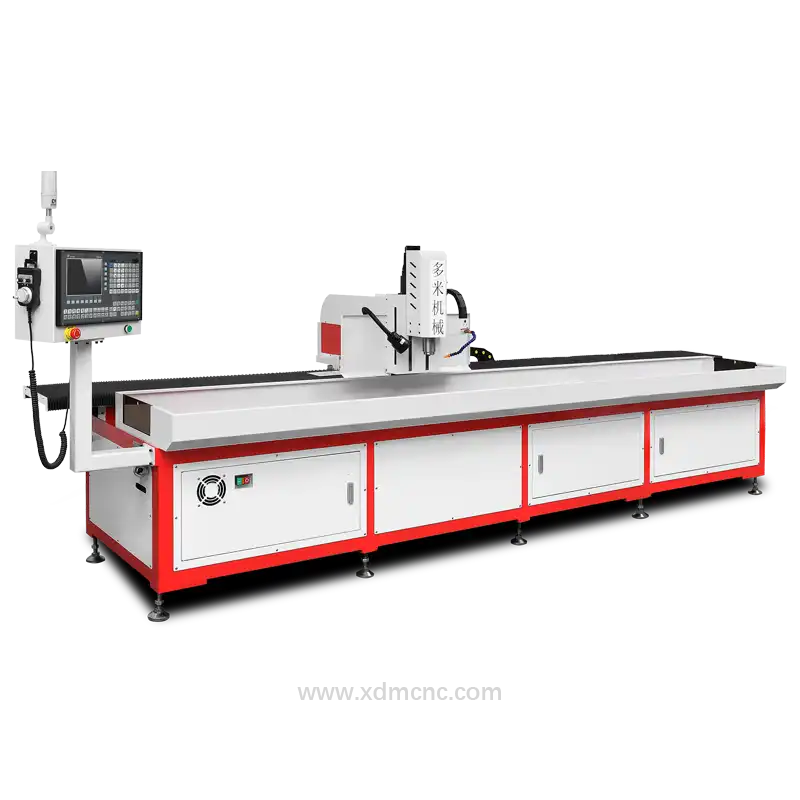
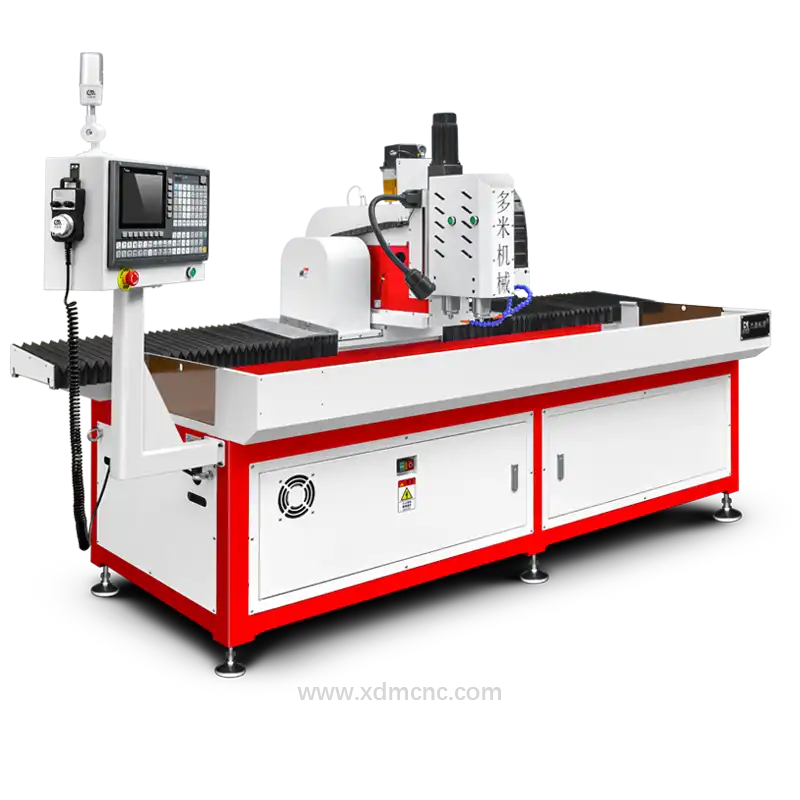
Vật liệu graphite (than chì), nổi tiếng với tính dẫn điện vượt trội, khả năng chịu nhiệt cực cao (lên đến 3000°C trong môi trường khí trơ) và tính trơ hóa học, đóng vai trò là vật liệu nền tảng trong sản xuất cực dương pin lithium, điện cực gia công tia lửa điện (EDM) và trường nhiệt đơn tinh thể bán dẫn. Tuy nhiên, các đặc tính vật lý vốn có của graphite tự nhiên và nhân tạo—cụ thể là độ dẻo dai phá hủy thấp, cấu trúc vi mô phân lớp dị hướng và sự phát sinh bụi mài mòn—gây ra những trở ngại nghiêm trọng trong quá trình gia công. Công nghệ khoan graphite hiện đại được hỗ trợ bởi các hệ thống máy CNC độ chính xác cao đang vượt qua những giới hạn của quy trình truyền thống, hướng sản xuất tới mục tiêu không lỗi, hiệu suất cao và tuân thủ các tiêu chuẩn bảo vệ môi trường.
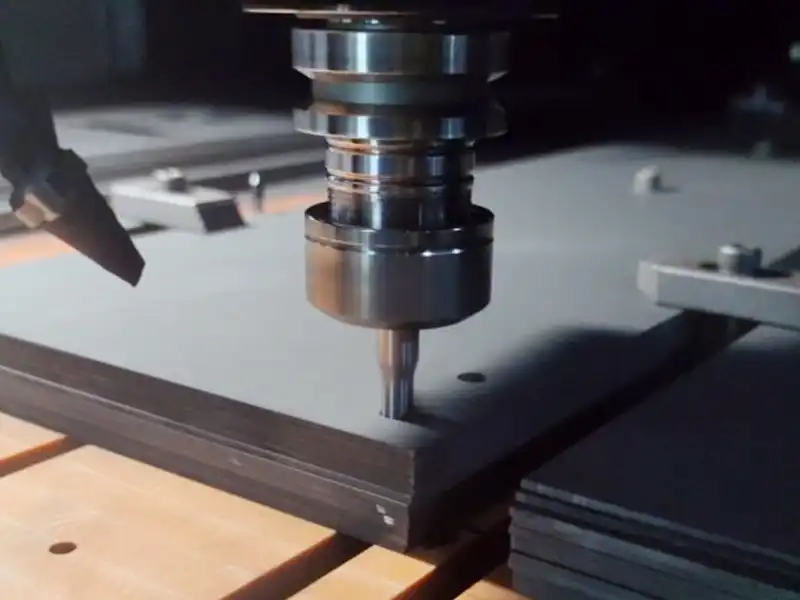
I. Những Điểm Nghẽn Lớn của Ngành Trong Công Nghệ Khoan Graphite Chính Xác
1. Khuyết Tật Gia Công Do Độ Giòn Của Vật Liệu
- Mẻ cạnh và nứt vi mô: Do lực liên kết Van der Waals giữa các lớp yếu, công nghệ khoan graphite truyền thống thường gây ra hiện tượng vỡ mép nghiêm trọng tại điểm vào và điểm ra của mũi khoan. Khuyết tật mẻ cạnh thường chiếm từ 15% đến 20% đường kính lỗ danh nghĩa (ví dụ: mẻ cạnh điểm ra >0.45 mm trên lỗ φ3.0 mm). Trong chế tạo điện cực EDM, các khuyết tật cạnh này làm giảm độ ổn định phóng điện và giảm hiệu suất ăn mòn tới 30%.
- Phân lớp trong các lỗ có tỷ lệ chiều sâu lớn (High-Aspect-Ratio): Khi tỷ lệ chiều sâu lỗ vượt quá 5:1, lực đẩy dọc trục truyền thống sẽ kích hoạt hiện tượng phân lớp dạng bậc bên trong, dẫn đến độ nhám bề mặt vượt quá Ra 3.2 μm.
2. Cơ Chế Mài Mòn Và Hỏng Dao Cắt
- Mài mòn cực độ: Các tạp chất cứng (như cacbua silic dư thừa, SiC, hoặc tạp chất kim loại) gây ra hiện tượng mẻ vi mô và mài mòn mặt sau (flank wear) cực nhanh trên lưỡi cắt. Các mũi khoan hợp kim nguyên khối (solid carbide) không phủ thường bị hỏng sau khi khoan chưa đầy 500 lỗ—chưa bằng 10% tuổi thọ hoạt động của chúng khi gia công thép kết cấu tiêu chuẩn.
- Bám dính nhiệt & Lỗi thoát phoi: Ở nhiệt độ vùng cắt vượt quá 200°C, bột mịn graphite bị nén chặt bên trong các rãnh xoắn của mũi khoan. Điều này tạo ra hiện tượng nghẹt phoi nghiêm trọng (tỷ lệ tắc nghẽn rãnh xoắn >40%), làm tăng đáng kể mô-men xoắn và dẫn đến gãy hỏng dao đột ngột.
3. Sai Lệch Kích Thước Và Lỗi Hình Học
- Độ côn và sai lệch độ đảo: Quá trình khoan lỗ sâu trên các tấm lưỡng cực pin nhiên liệu hydro hoặc các linh kiện trường nhiệt bán dẫn thường gặp phải hiện tượng lệch mũi khoan và lỗi độ côn dao động từ 0.05 mm đến 0.10 mm, làm gián đoạn sự khuếch tán đồng đều của khí hoặc chất lỏng.
- Độ lệch vị trí: Sự rung động của trục chính và sự giãn nở nhiệt có thể đẩy dung sai vị trí lỗ vượt ra ngoài yêu cầu nghiêm ngặt của ngành bán dẫn (±0.005 mm).
4. Rủi Ro Nghiêm Trọng Về Môi Trường, Sức Khỏe Và An Toàn (EHS)
- Nguy cơ cháy nổ bụi mịn: Bụi mịn graphite có giới hạn nổ dưới thấp (Giới hạn nổ dưới LEL khoảng 60 g/m³). Sự tích tụ bụi không được kiểm soát sẽ gây ra các nguy cơ tai nạn công nghiệp nghiêm trọng.
- Ảnh hưởng đến sức khỏe nghề nghiệp: Các hạt graphite lơ lửng trong không khí có kích thước nhỏ hơn 5 μm gây ra rủi ro nghiêm trọng cho hệ hô hấp (bệnh bụi phổi). Hệ thống tưới nguội ướt truyền thống tạo ra bùn thải graphite độc hại, trong khi các bộ lọc khí khô tiêu chuẩn thường có hiệu suất lọc dưới 90%.
II. Đột Phá Công Nghệ CNC Độ Chính Xác Cao Trong Khoan Graphite
1. Bù Độ Chính Xác Động Và Kiểm Soát Chuyển Động
Các trung tâm gia công CNC hiện đại được thiết kế chuyên dụng cho công nghệ khoan graphite tích hợp hệ thống phản hồi vòng lặp kín độ phân giải cao: * Phản hồi mã hóa vòng quay dưới micron (Sub-Micron): Thước đo tuyến tính quang học (grating scale) quy mô nano đảm bảo độ chính xác định vị tuyệt đối trong khoảng ±1.0 μm. * Thuật toán triệt tiêu rung động chủ động: Trục chính tốc độ cao sử dụng cân bằng động giúp giảm độ đảo hướng tâm xuống dưới 0.5 μm ở tốc độ quay lên tới 30,000 vòng/phút (RPM). * Khả năng gia công lỗ siêu nhỏ: Các dòng máy khoan CNC công nghiệp của DUOMI đạt được độ mẻ cạnh điểm ra dưới 0.02 mm trong các nguyên công khoan lỗ siêu nhỏ (φ0.5 mm), giúp việc khoan các mẫu lỗ mật độ cao trở nên khả thi đối với các tấm thu dòng cực dương pin lithium và tấm dòng chảy pin nhiên liệu.
2. Tối Ưu Hóa Lượng Chạy Dao & Thông Sế Thích Ứng Bằng AI
- Cảm biến mật độ vật liệu theo thời gian thực: Các mô hình học máy giám sát tải trọng động cơ, sự dao động mô-men xoắn và phát xạ âm thanh để phát hiện các biến đổi mật độ graphite cục bộ (1.50 đến 1.90 g/cm³) và kích thước hạt (5 đến 20 μm).
- Kiểm soát tốc độ cắt động: Bộ điều khiển CNC điều chỉnh động tốc độ trục chính (8,000–30,000 vòng/phút) và lượng chạy dao (0.5–5.0 μm/vòng), ngăn ngừa các vết nứt vi mô khi mũi khoan đi xuyên qua phôi và kéo dài tổng tuổi thọ dao cắt hơn 200%.
3. Hệ Thống Hút Chân Không Tích Hợp & Quản Lý Bụi Khô
- Màn khí áp suất dương ngăn bụi: Các tia khí tốc độ cao tạo ra một ranh giới cô lập xung quanh đầu trục chính, giảm lượng bụi thoát ra ngoài cabin máy xuống dưới 5%.
- Hệ thống lọc tĩnh điện & HEPA đa tầng: Sự kết hợp giữa bộ lọc tĩnh điện và hệ thống lọc HEPA cấp H14 giúp thu giữ các hạt bụi mịn có kích thước nhỏ tới 0.3 μm với hiệu suất >99.97%.
- Tuân thủ tiêu chuẩn phòng sạch: Các trung tâm gia công CNC chuyên dụng cho graphite dòng DUOMI DNC tiên tiến giới hạn nồng độ hạt bụi trong nhà xưởng xuống dưới <1.0 mg/m³, đáp ứng hoàn toàn các tiêu chuẩn về phơi nhiễm bụi trong không khí của OSHA và EU-OSHA.
4. Vật Liệu, Lớp Phủ Và Hình Học Vi Mô Của Dao Cắt Chuyên Dụng
| Thông số kỹ thuật / Tham số dao | Mũi khoan hợp kim tiêu chuẩn | Mũi khoan siêu nhỏ phủ DLC | Mũi khoan phủ kim cương CVD |
|---|---|---|---|
| Hệ số ma sát (với Graphite) | ~0.60 | ~0.15 | ~0.10 |
| Giới hạn chịu nhiệt | 500°C | 600°C | >800°C |
| Tuổi thọ trung bình của dao (Số lỗ) | < 500 | 2,500 - 4,000 | > 10,000 |
| Tối ưu hóa hình học rãnh xoắn | Rãnh xoắn tiêu chuẩn 30° | Rãnh xoắn kép đánh bóng | Rãnh xoắn parabol biến thiên |
| Mục tiêu ứng dụng chính | Gia công thô / Đa dụng | Điện cực EDM chính xác cao | Tấm cực dương sản lượng lớn |
- Lớp phủ kim cương CVD & DLC: Lớp phủ kim cương vi tinh thể giúp giảm ma sát, chống mài mòn cực độ và duy trì bán kính lưỡi cắt sắc bén (<3 μm) qua các chu kỳ vận hành kéo dài.
- Hình học tự định tâm: Thiết kế góc đỉnh kép loại bỏ hiện tượng lệch hướng tâm của mũi khoan, giữ cho tổng sai số đồng tâm trong khoảng 0.005 mm mà không cần nguyên công khoan định tâm trước.
III. Ứng Dụng Công Nghiệp Của Công Nghệ Khoan Graphite Tiên Tiến
1. Gia Công Tấm Cực Dương Pin Lithium-Ion
- Mục tiêu kỹ thuật: Khoan siêu nhỏ chính xác các lỗ thông suốt φ0.8–1.5 mm trên các tấm graphite nhân tạo có độ xốp cao (độ xốp 30%–50%, độ dày 1.2 mm) nhằm tối ưu hóa khả năng thấm dung dịch điện phân và tốc độ khuếch tán ion lithium.
- Kết quả đạt được: Các dòng máy khoan CNC nhiều trục chính tốc độ cao chuyên dụng của DUOMI đạt tốc độ gia công liên tục tới 150 lỗ/phút trong khi vẫn duy trì kiểm soát bụi nghiêm ngặt dưới 0.5 mg/m³.
2. Chế Tạo Điện Cực EDM Cho Khuôn Mẫu Ô Tô & Hàng Không Vũ Trụ
- Mục tiêu kỹ thuật: Khoan ma trận mật độ cao các kênh xả hẹp trên các khối graphite mật độ cao có kích thước hạt siêu mịn (kích thước hạt <5 μm).
- Kết quả đạt được: Loại bỏ hoàn toàn hiện tượng mẻ vỡ lớn trên các vách mỏng nhạy cảm, đảm bảo tính đồng nhất của khe hở phóng điện EDM và tăng tốc độ gia công tia lửa điện của khuôn mẫu thêm 30%.
3. Sản Xuất Linh Kiện Trường Nhiệt Bán Dẫn
- Mục tiêu kỹ thuật: Khoan lỗ sâu trên các bộ gia nhiệt graphite đẳng hướng độ tinh khiết cao, bệ đỡ (susceptor) và tấm chắn nhiệt của lò kéo đơn tinh thể CZ.
- Kết quả đạt được: Giữ sai số độ thẳng và độ côn của lỗ dưới 0.02 mm với tỷ lệ chiều sâu vượt quá 8:1, ngăn ngừa rò rỉ nhiệt và đảm bảo phân bổ nhiệt độ đồng đều trên các vùng kéo thỏi silicon.
IV. Thông Số Cắt Tối Ưu Cho Công Nghệ Khoan Graphite
Để đạt được tuổi thọ dao tối đa và giảm thiểu mẻ cạnh, các kỹ sư vận hành nên tuân thủ các thông số tối ưu hóa sau:
- Tốc độ cắt biên ($V_c$): 120–250 m/phút đối với dụng cụ hợp kim phủ kim cương.
- Lượng chạy dao trên mỗi vòng quay ($f_n$): 0.002–0.015 mm/vòng (giảm 50% lượng chạy dao trong giai đoạn bắt đầu khoan và giai đoạn mũi khoan đi xuyên qua phôi).
- Chiến lược thổi khí & Kiểm soát bụi: Cắt khô kết hợp với thổi khí áp suất cao bên trong (6–8 bar) qua các kênh làm mát của dụng cụ, kết hợp với các chụp hút chân không tại điểm cắt (tốc độ khí >25 m/s).
- Chu kỳ bảo dưỡng dụng cụ: Giám sát đặc tính dòng điện trục chính tần số cao; thay thế hoặc phủ lại mũi khoan khi độ mòn mặt sau ($VB$) vượt quá 0.15 mm để ngăn ngừa hiện tượng phân lớp phôi đột ngột gây hỏng chi tiết gia công.
Cần máy CNC khoan & taro hiệu suất cao?
Trao đổi với các kỹ sư ứng dụng cấp cao của chúng tôi để nhận mô phỏng thời gian chu kỳ và đề xuất máy theo yêu cầu trong vòng 24 giờ.