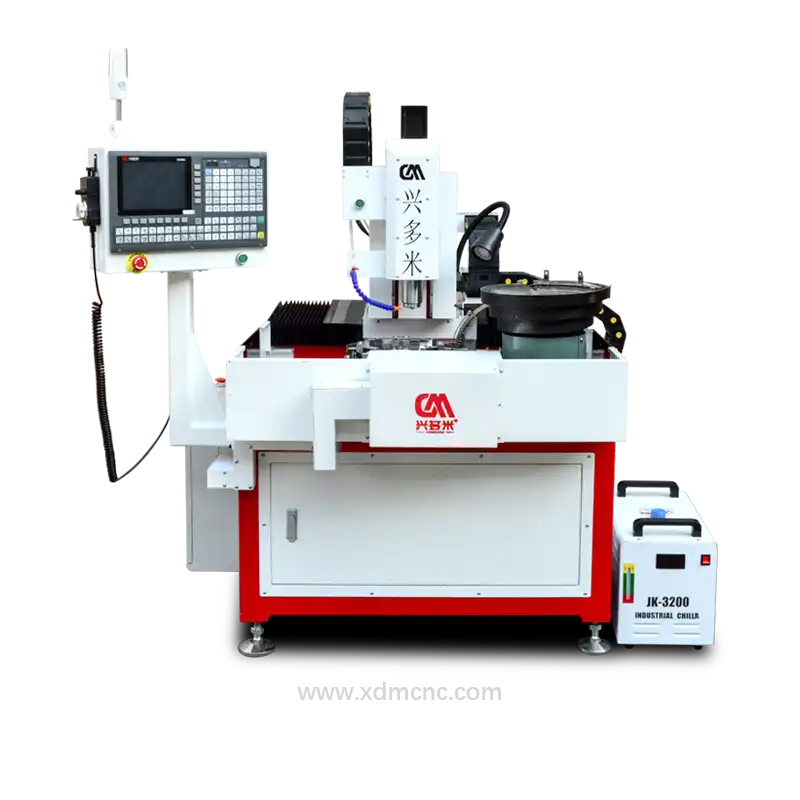
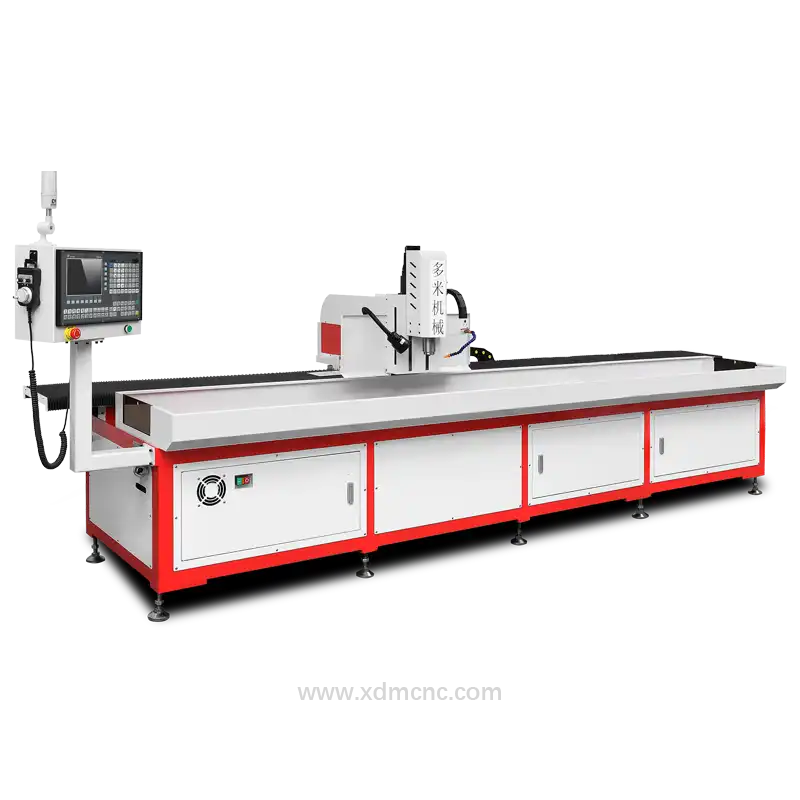
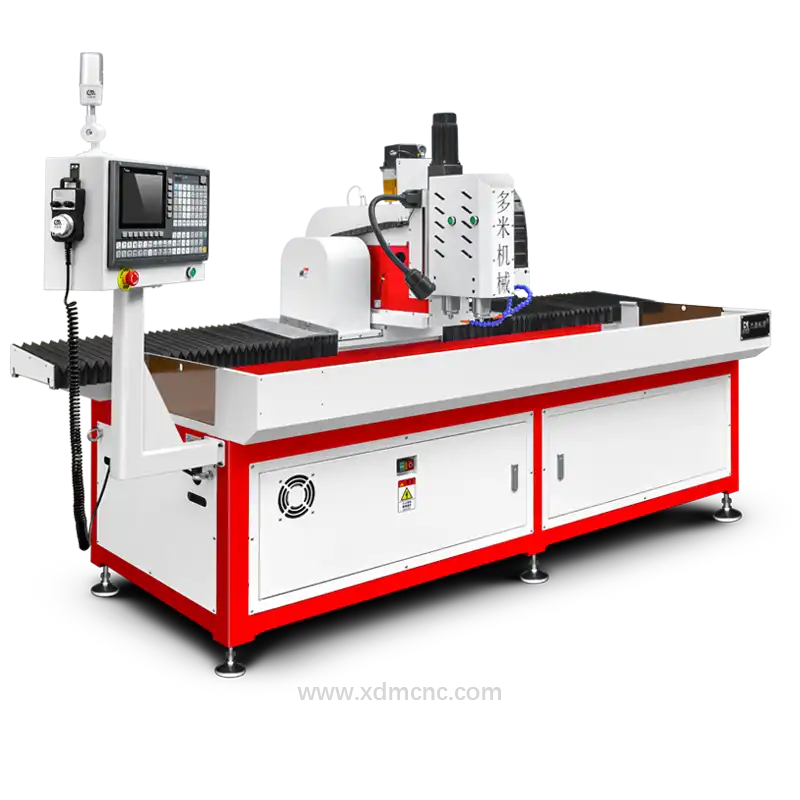
Os materiais de grafite, amplamente reconhecidos por sua excepcional condutividade elétrica, extrema resistência térmica (suportando até 3.000 °C em atmosferas inertes) e inércia química, são componentes estruturais indispensáveis em ânodos de baterias de íon-lítio, eletrodos para eletroerosão (EDM) e zonas térmicas de crescimento monocristalino de semicondutores. Entretanto, as propriedades físicas intrínsecas do grafite sintético e natural — especificamente a baixa tenacidade à fratura, a microestrutura lamelar anisotrópica e a dispersão contínua de particulados altamente abrasivos — geram graves desafios operacionais durante a usinagem. A moderna tecnologia de furação de grafite, impulsionada por centros de furação CNC de alta precisão, está superando as limitações dos processos convencionais, viabilizando uma produção com índice zero de refugos, alto rendimento operacional e rigorosa conformidade ambiental e de segurança ocupacional.
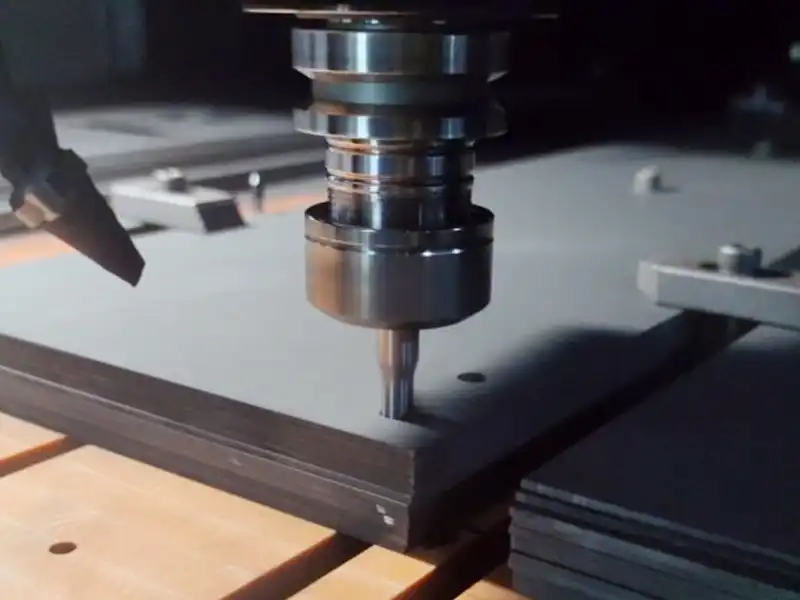
I. Principais Gargalos Industriais na Tecnologia de Furação de Grafite
1. Defeitos de Usinagem Decorrentes da Fragilidade Estrutural do Material
- Lascamento de Bordas e Microrrachaduras: Em virtude da fragilidade das forças interlamelares de Van der Waals, os métodos convencionais de furação de grafite resultam em severo esborcinamento nas arestas de entrada e, principalmente, na saída do furo. Defeitos de lascamento periférico frequentemente comprometem de 15% a 20% do diâmetro nominal (por exemplo, quebras de saída superiores a 0,45 mm em furos de φ3,0 mm). Na fabricação de eletrodos EDM, essas imperfeições afetam drasticamente a uniformidade da descarga de faísca, reduzindo a eficiência de erosão em até 30%.
- Delaminação em Furos de Alta Relação Profundidade/Diâmetro (Aspect Ratio): Quando a profundidade ultrapassa a proporção de 5:1, os esforços axiais desbalanceados dos eixos de avanço provocam microfissuras e delaminações internas escalonadas, elevando a rugosidade superficial para níveis acima de Ra 3,2 μm.
2. Mecanismos Críticos de Desgaste de Ferramentas
- Desgaste Abrasivo Extremo: Inclusões residuais de alta dureza (como carbeto de silício, SiC, ou micropartículas metálicas) causam rápido microlascamento e desgaste por atrito no flanco da aresta de corte. Brocas de metal duro inteiriço (carbide) sem revestimento específico frequentemente colapsam antes de perfurar 500 furos — menos de 10% da vida útil média obtida em aços estruturais comuns.
- Empastamento Térmico e Falha de Evacuação de Cavacos: Quando a temperatura na zona de corte ultrapassa 200 °C, os micropós de grafite sofrem compactação intensa nos canais helicoidais da broca. Esse acúmulo gera taxas de obstrução superiores a 40%, elevando de forma abrupta o torque torsional e culminando na quebra prematura da ferramenta.
3. Inconsistência Dimensional e Erros Geométricos
- Conicidade e Desvios de Batimento Radial (Runout): A furação profunda em placas bipolares para células a combustível de hidrogênio ou em componentes térmicos semicondutores frequentemente sofre com desvios direcionais da broca e variações de conicidade entre 0,05 mm e 0,10 mm, prejudicando a difusão homogênea de gases e fluidos.
- Deriva Posicional: A vibração excessiva do eixo-árvore e a dilatação térmica descontrolada podem ultrapassar com facilidade as tolerâncias de posicionamento micrométricas exigidas pelo setor de semicondutores (±0,005 mm).
4. Riscos Críticos de Segurança, Meio Ambiente e Saúde Ocupacional (SMS/EHS)
- Risco de Explosão por Poeira Combustível: O pó fino de grafite em suspensão aérea possui um baixo Limite Inferior de Explosividade (LEL em torno de 60 g/m³). O acúmulo não monitorado de particulados representa risco iminente de explosão industrial.
- Degradação da Saúde Ocupacional: Partículas inaláveis de grafite com diâmetro inferior a 5 μm apresentam risco severo de pneumoconiose para os operadores. Fluidos de corte líquidos convencionais criam uma pasta abrasiva prejudicial às guias da máquina e de descarte ambiental complexo, enquanto sistemas genéricos de filtragem a seco costumam apresentar eficiência inferior a 90%.
II. Inovações CNC de Alta Precisão Aplicadas à Furação de Grafite
1. Compensação Dinâmica de Precisão e Controle de Movimento
Os centros de usinagem modernos desenvolvidos especificamente para a tecnologia de furação de grafite incorporam sistemas de malha fechada com alta resolução: * Realimentação com Escalas Ópticas Lineares Submicrométricas: Réguas ópticas de precisão nanométrica garantem exatidão de posicionamento absoluto na faixa de ±1,0 μm. * Algoritmos de Supressão Ativa de Vibrações: Eixos-árvore (spindles de alta rotação) com balanceamento dinâmico rigoroso mantêm o batimento radial (runout) abaixo de 0,5 μm a velocidades de até 30.000 RPM. * Usinagem Confiável de Microfuros: As furadeiras CNC de alta velocidade DUOMI conseguem limitar o lascamento de borda na saída para patamares inferiores a 0,02 mm em furos ultrafinos (φ0,5 mm), tornando viável a produção em série de coletores de corrente para baterias e placas de fluxo para células a combustível.
2. Controle Adaptativo de Avanço por IA e Otimização Dinâmica de Parâmetros
- Monitoramento em Tempo Real da Densidade do Material: Modelos inteligentes monitoram a carga dos servomotores, as oscilações de torque e as emissões acústicas para identificar variações na densidade do bloco de grafite (1,50 a 1,90 g/cm³) e no tamanho dos grãos (5 a 20 μm).
- Modulação Dinâmica da Velocidade de Avanço: Os comandos CNC ajustam automaticamente a rotação do eixo-árvore (8.000 a 30.000 RPM) e o avanço (0,5 a 5,0 μm/rot), desacelerando no ponto de ruptura final (breakthrough) para impedir microfraturas e estender a durabilidade da ferramenta em mais de 200%.
3. Exaustão a Vácuo Integrada e Gestão de Particulados a Seco
- Barreira de Ar por Cortina de Pressão Positiva: Jatos de ar comprimido em alta velocidade criam uma zona de isolamento contínuo em torno do cone do eixo-árvore e do nariz da ferramenta, limitando a dispersão de pó dentro da cabine enclausurada a menos de 5%.
- Filtragem Multinível Eletrostática e HEPA: A combinação de precipitadores eletrostáticos e filtros absolutos HEPA classe H14 retém micropartículas de até 0,3 μm com eficiência superior a 99,97%.
- Compatibilidade com Salas Limpas: As máquinas especializadas DUOMI série DNC mantêm os níveis de particulado no ambiente fabril abaixo de 1,0 mg/m³, cumprindo rigorosamente as normas internacionais da OSHA e EU-OSHA.
4. Materiais de Ferramenta Especializados, Revestimentos e Microgeometrias
| Especificação da Ferramenta / Parâmetro | Broca de Metal Duro Padrão | Microbroca com Revestimento DLC | Broca com Revestimento de Diamante CVD |
|---|---|---|---|
| Coeficiente de Atrito (vs. Grafite) | ~0,60 | ~0,15 | ~0,10 |
| Limite de Resistência Térmica | 500 °C | 600 °C | >800 °C |
| Vida Útil Média (Quantidade de Furos) | < 500 | 2.500 - 4.000 | > 10.000 |
| Otimização da Geometria do Canal | Hélice Padrão de 30° | Canal Polido de Hélice Dupla | Hélice Parabólica Variável |
| Principal Campo de Aplicação | Desbaste / Uso Geral | Eletrodos Finos para EDM | Placas de Ânodo em Alta Escala |
- Revestimentos de Diamante CVD e DLC: Camadas microcristalinas de diamante reduzem drasticamente o atrito superficial, suportam a abrasão extrema e preservam arestas vivas com raio de corte inferior a 3 μm por longos ciclos de produção contínua.
- Geometria Autocentrante: Pontas com ângulo facetado duplo anulam o desvio lateral (walk) da broca, assegurando concentricidade dentro de 0,005 mm sem exigir furação de centro prévia.
III. Aplicações Industriais Estratégicas da Furação CNC em Grafite
1. Processamento de Placas de Ânodo para Baterias de Íon-Lítio
- Meta Técnica: Perfuração precisa de microfuros passantes de φ0,8 a 1,5 mm em lâminas de grafite artificial poroso (30% a 50% de porosidade, com 1,2 mm de espessura) para otimizar o umedecimento do eletrólito e acelerar as taxas de difusão iônica.
- Desempenho Alcançado: As plataformas de furação CNC multifuso de alta rotação da DUOMI alcançam produtividade constante de até 150 furos/minuto com contenção total de poeira abaixo de 0,5 mg/m³.
2. Fabricação de Eletrodos para Eletroerosão (EDM) em Matrizes Automotivas e Aeroespaciais
- Meta Técnica: Furação em matriz de alta densidade para canais de lavagem e circulação dielétrica em blocos de grafite isostático de grão ultrafino (<5 μm).
- Desempenho Alcançado: Elimina totalmente o lascamento em aletas e paredes finas, garantindo uniformidade na folga de centelhamento da eletroerosão e aumentando a velocidade do processo subsequente de abertura de moldes em 30%.
3. Componentes para Zonas Térmicas no Setor de Semicondutores
- Meta Técnica: Furação profunda em aquecedores de grafite isotrópico de alta pureza, susceptores e escudos térmicos utilizados em fornos de crescimento monocristalino (método Czochralski - CZ).
- Desempenho Alcançado: Mantém desvios de retilinidade e conicidade estritamente abaixo de 0,02 mm em relações de profundidade superiores a 8:1, prevenindo fugas de calor e assegurando gradiente térmico homogêneo na puxada dos lingotes de silício.
IV. Parâmetros de Usinagem Recomendados para a Furação de Grafite
Para maximizar a durabilidade do ferramental e assegurar bordas limpas sem rebarbas ou delaminações, os operadores devem aplicar as seguintes diretrizes técnicas:
- Velocidade Periférica de Corte ($V_c$): 120 a 250 m/min para brocas de metal duro revestidas com diamante CVD.
- Avanço por Rotação ($f_n$): 0,002 a 0,015 mm/rot (com redução de 50% na taxa de avanço durante as fases críticas de entrada e ruptura de saída do furo).
- Estratégia de Limpeza e Controle de Pó: Usinagem estritamente a seco, combinando sopro interno de ar comprimido de alta pressão (6 a 8 bar) pelos canais da broca com sucção pontual a vácuo na área de corte (velocidade do fluxo de ar >25 m/s).
- Critério de Troca Preventiva da Ferramenta: Acompanhar a curva de corrente elétrica do eixo-árvore; substituir ou retrabalhar a broca assim que a faixa de desgaste de flanco ($VB$) atingir 0,15 mm, evitando delaminações severas na peça usinada.
Precisa de Centros de Furação e Rosqueamento de Alta Eficiência?
Consulte nossos engenheiros seniores de aplicação para obter simulação de tempo de ciclo e proposta de máquina customizada em 24h.