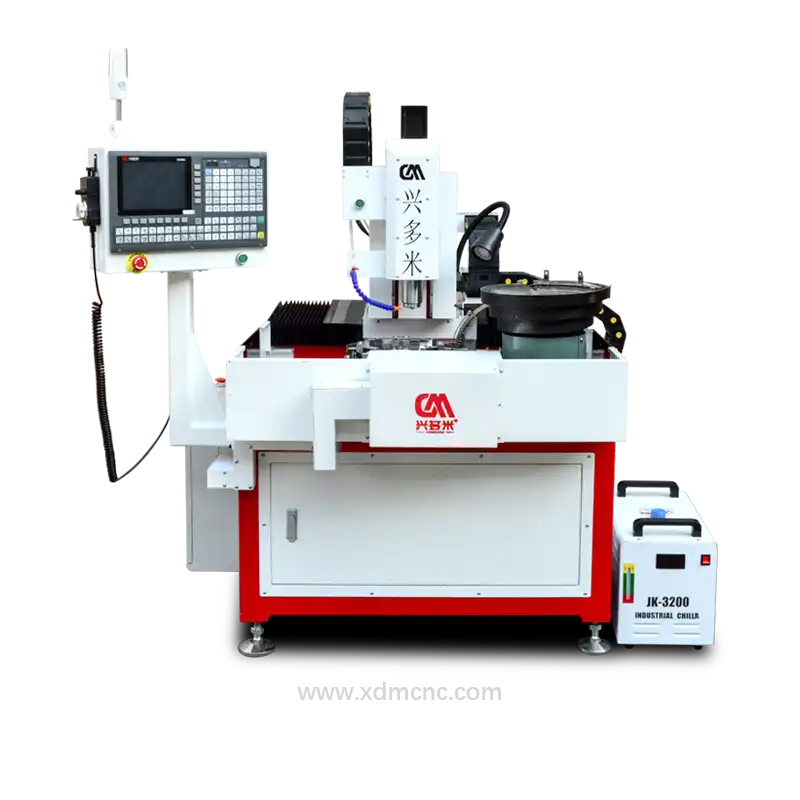
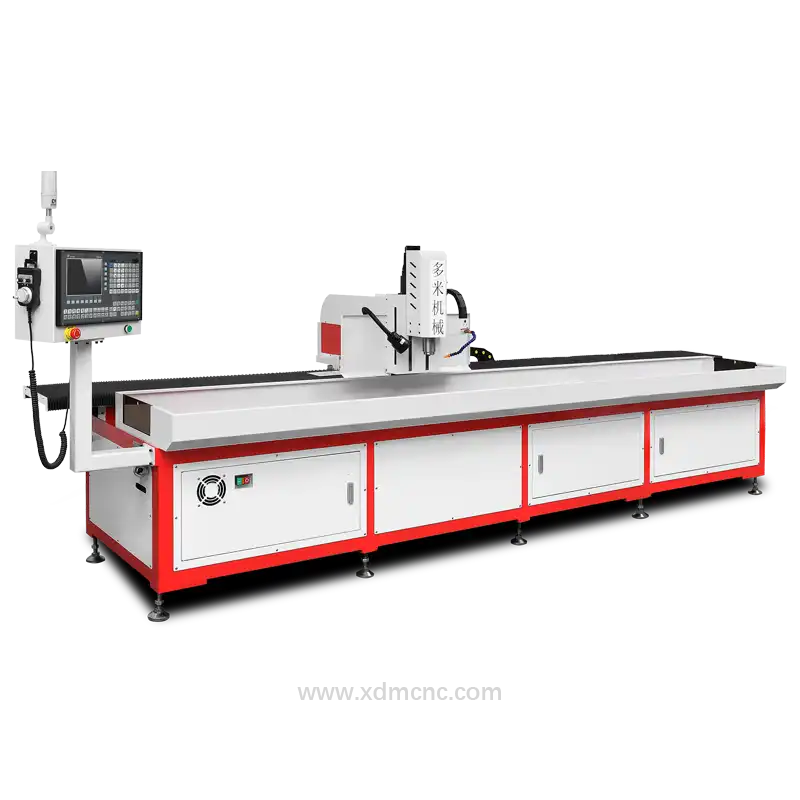
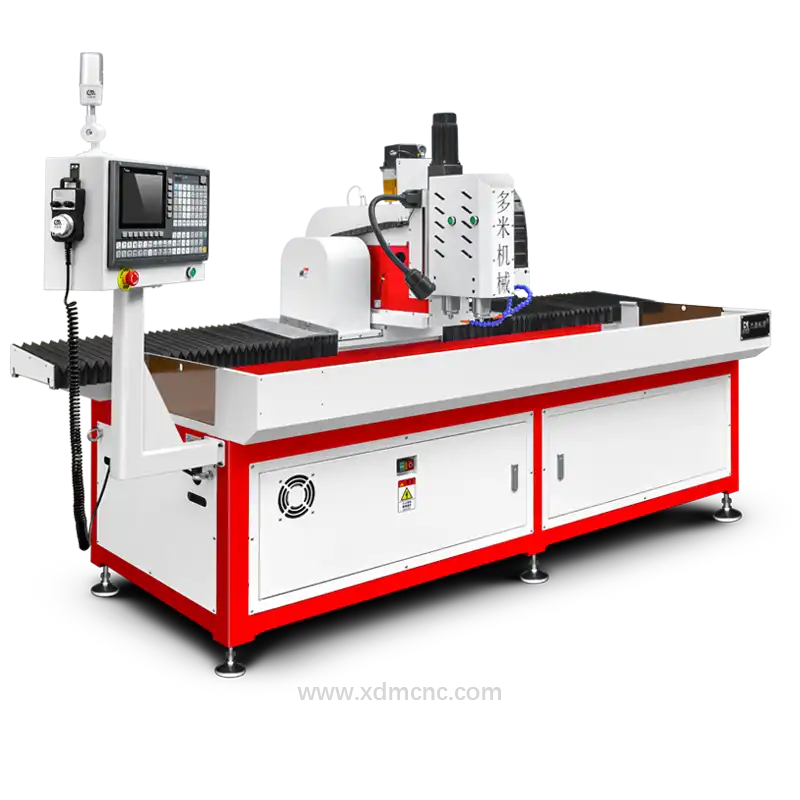
Los materiales de grafito, reconocidos por su sobresaliente conductividad eléctrica, elevada resistencia térmica (hasta 3000 °C en atmósferas inertes) e inercia química, constituyen componentes estructurales indispensables en ánodos de baterías de iones de litio, electrodos para electroerosión (EDM) y campos térmicos para el crecimiento de monocristales en semiconductores. Sin embargo, las propiedades físicas intrínsecas del grafito sintético y natural —en particular su baja tenacidad a la fractura, su microestructura laminar anisótropa y la generación de polvo altamente abrasivo— plantean severos obstáculos durante el mecanizado. La tecnología de taladrado de grafito moderna, impulsada por centros y taladradoras CNC de alta precisión, está derribando las limitaciones de los procesos convencionales para lograr una producción con cero defectos, alta eficiencia y estricto cumplimiento medioambiental.
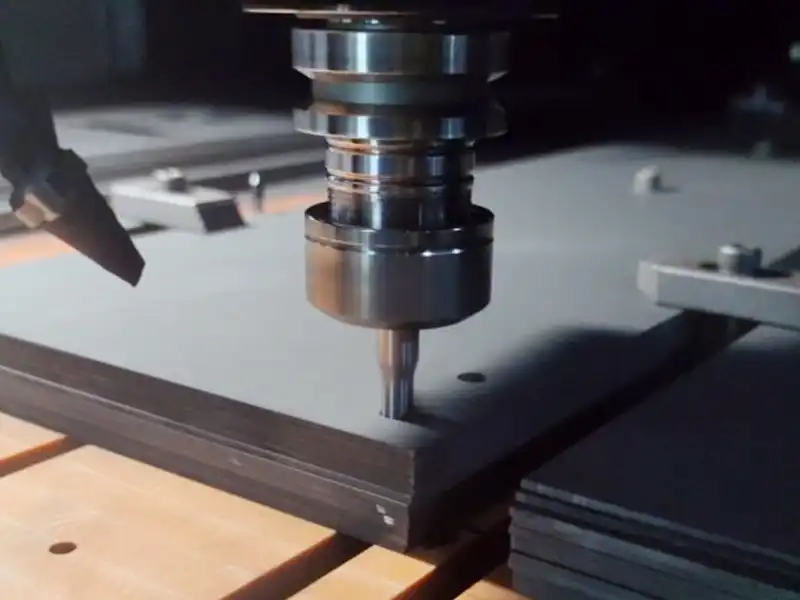
I. Puntos Críticos de la Industria en la Tecnología de Taladrado de Grafito de Precisión
1. Defectos de Mecanizado Inducidos por la Fragilidad del Material
- Astillamiento de Bordes y Microfisuras: Debido a las débiles fuerzas interlaminares de Van der Waals, la tecnología de taladrado de grafito convencional suele provocar un severo desportillado tanto a la entrada como a la salida del agujero. Los defectos de astillamiento a menudo alcanzan entre el 15 % y el 20 % del diámetro nominal del orificio (por ejemplo, desportillado de salida >0,45 mm en un agujero de φ3,0 mm). En la fabricación de electrodos de electroerosión (EDM), tales defectos en los bordes degradan la estabilidad de la descarga y reducen la eficiencia de erosión hasta en un 30 %.
- Delaminación en Agujeros de Alta Relación de Aspecto: Cuando la relación de aspecto en agujeros profundos supera 5:1, las fuerzas de empuje axial convencionales provocan una delaminación interna en forma de escalón, arrojando valores de rugosidad superficial que superan Ra 3,2 μm.
2. Mecanismos de Desgaste y Degradación de la Herramienta
- Desgaste Abrasivo Extremo: Las inclusiones duras (como carburo de silicio residual, SiC, o impurezas metálicas) causan un rápido microastillamiento y desgaste de flanco en los filos de corte. Las brocas de metal duro integral sin recubrimiento suelen fallar tras mecanizar menos de 500 agujeros, lo que representa menos del 10 % de su vida útil operativa en aceros estructurales estándar.
- Adhesión Térmica y Fallo en la Evacuación de Virutas: Con temperaturas en la zona de corte que superan los 200 °C, el micropolvo fino de grafito se compacta dentro de las hélices de la broca. Esto genera un grave embozamiento o atasco (>40 % de tasa de bloqueo de ranuras), elevando drásticamente el par torsional y provocando la rotura catastrófica de la herramienta.
3. Imprecisión Dimensional y Errores Geométricos
- Desviaciones de Conicidad y Descentramiento (Runout): El taladrado profundo en placas bipolares para pilas de combustible de hidrógeno o componentes térmicos de semiconductores a menudo sufre de desviación de la broca y errores de conicidad de entre 0,05 mm y 0,10 mm, lo que perturba la difusión homogénea de gases o fluidos.
- Deriva Posicional: Las vibraciones del husillo y la dilatación térmica pueden desplazar las tolerancias de posición del orificio fuera de los rigurosos requisitos del sector de semiconductores (±0,005 mm).
4. Graves Riesgos Ambientales, de Seguridad y Salud Ocupacional (EHS)
- Riesgo de Explosión por Polvo Combustible: El polvo fino de grafito presenta un bajo umbral de explosión (Límite Inferior de Explosividad, LEL, en torno a 60 g/m³). La acumulación descontrolada de partículas suspendidas genera riesgos industriales críticos.
- Impacto en la Salud Ocupacional: Las partículas de grafito suspendidas en el aire de tamaño inferior a 5 μm representan graves peligros respiratorios (neumoconiosis). Los sistemas convencionales de refrigeración líquida generan un lodo de grafito peligroso, mientras que los filtros de extracción seca convencionales a menudo rinden por debajo del 90 % de eficiencia de filtración.
II. Innovaciones CNC de Alta Precisión en la Tecnología de Taladrado de Grafito
1. Compensación Dinámica de Precisión y Control de Movimiento
Los centros CNC modernos diseñados para la tecnología de taladrado de grafito especializada integran sistemas de retroalimentación en bucle cerrado de alta resolución: * Retroalimentación por Reglas Ópticas Submicrónicas: Las escalas ópticas lineales a escala nanométrica garantizan una precisión de posicionamiento absoluta dentro de ±1,0 μm. * Algoritmos de Supresión Activa de Vibraciones: Los husillos de alta velocidad equilibrados dinámicamente reducen el descentramiento radial (runout) por debajo de 0,5 μm a regímenes de giro de hasta 30.000 RPM. * Ejecución de Microorificios: Las taladradoras CNC industriales DUOMI logran un desportillado de borde a la salida inferior a 0,02 mm en operaciones de microtaladrado (φ0,5 mm), permitiendo el mecanizado de patrones de orificios de alta densidad en colectores de corriente de ánodos de baterías de litio y placas de flujo para pilas de combustible.
2. Avance Adaptativo Impulsado por IA y Optimización de Parámetros
- Detección de Densidad del Material en Tiempo Real: Modelos de aprendizaje automático monitorizan la carga del servomotor, las fluctuaciones de par y las emisiones acústicas para detectar variaciones locales de densidad en el grafito (de 1,50 a 1,90 g/cm³) y tamaños de grano (de 5 a 20 μm).
- Control Dinámico de la Velocidad de Corte: El control numérico ajusta dinámicamente las RPM del husillo (8.000–30.000 RPM) y las velocidades de avance (0,5–5,0 μm/rev), previniendo microfracturas durante el punto de ruptura a la salida y prolongando la vida útil total de la herramienta de corte en más de un 200 %.
3. Extracción por Vacío Integrada y Gestión de Polvo en Seco
- Confinamiento por Cortina de Aire a Presión Positiva: Chorros de aire a alta velocidad crean una barrera aislante alrededor de la nariz del husillo, reduciendo la fuga de polvo hacia la cabina a menos del 5 %.
- Filtración Electrostática y HEPA Multietapa: La combinación de precipitadores electrostáticos y filtros HEPA de clase H14 retiene partículas de hasta 0,3 μm con una eficiencia superior al 99,97 %.
- Cumplimiento para Salas Limpias: Las taladradoras CNC especializadas de la serie DNC de DUOMI mantienen los niveles de partículas suspendidas en planta por debajo de 1,0 mg/m³, satisfaciendo plenamente las normativas OSHA y EU-OSHA de exposición laboral.
4. Materiales Especiales de Herramienta, Recubrimientos y Microgeometrías
| Parámetro / Especificación de Herramienta | Broca de Metal Duro Estándar | Microbroca con Recubrimiento DLC | Broca con Recubrimiento de Diamante CVD |
|---|---|---|---|
| Coeficiente de Fricción (vs. Grafito) | ~0,60 | ~0,15 | ~0,10 |
| Límite de Resistencia Térmica | 500 °C | 600 °C | >800 °C |
| Vida Útil Media de la Herramienta (Agujeros) | < 500 | 2.500 - 4.000 | > 10.000 |
| Optimización de Geometría de Ranura | Hélice estándar de 30° | Doble hélice pulida | Hélice parabólica variable |
| Objetivo Principal de Aplicación | Desbaste / Uso general | Electrodos EDM de precisión | Placas de ánodo de gran volumen |
- Recubrimientos de Diamante CVD y DLC: Las películas de diamante microcristalino reducen la fricción, soportan una abrasión extrema y conservan filos vivos con radios de corte inferiores a 3 μm durante prolongados ciclos de trabajo.
- Geometría Autocentrante: Los diseños de punta con doble ángulo eliminan el desvío lateral de la broca, conteniendo los errores de concentricidad dentro de 0,005 mm sin requerir operaciones previas de punteado.
III. Aplicaciones Industriales de la Tecnología Avanzada de Taladrado de Grafito
1. Procesamiento de Placas de Ánodo para Baterías de Iones de Litio
- Objetivo Técnico: Microtaladrado de precisión de agujeros pasantes de φ0,8–1,5 mm en láminas de grafito artificial poroso (30 %–50 % de porosidad, 1,2 mm de espesor) para optimizar la impregnación del electrolito y las tasas de difusión de iones de litio.
- Rendimiento Logrado: Las plataformas CNC multihusillo de alta velocidad de DUOMI alcanzan cadencias de producción continua de hasta 150 agujeros/min manteniendo una contención de polvo rigurosa inferior a 0,5 mg/m³.
2. Fabricación de Electrodos EDM para Matrices Aeroespaciales y Automotrices
- Objetivo Técnico: Taladrado en matriz de alta densidad para canales de lavado estrechos en bloques de grafito de grano ultrafino (tamaño de grano <5 μm) y alta densidad.
- Rendimiento Logrado: Elimina el macroastillamiento en aletas de pared delgada, garantizando la uniformidad del entrehierro de descarga EDM y aumentando la velocidad de electroerosión en matrices posteriores en un 30 %.
3. Fabricación de Componentes para Campos Térmicos de Semiconductores
- Objetivo Técnico: Taladrado profundo en calefactores de grafito isotrópico de alta pureza, susceptores y pantallas térmicas para hornos monocristalinos CZ.
- Rendimiento Logrado: Mantiene errores de rectitud y conicidad inferiores a 0,02 mm en relaciones de aspecto que superan 8:1, evitando fugas térmicas y asegurando una distribución homogénea de temperatura en la zona de estirado de lingotes de silicio.
IV. Parámetros de Corte Optimizados para la Tecnología de Taladrado de Grafito
Para maximizar la vida útil de la herramienta y minimizar el astillamiento de bordes, los operarios técnicos deben aplicar los siguientes parámetros recomendados:
- Velocidad de Corte Periférica ($V_c$): 120–250 m/min para herramientas de metal duro con recubrimiento de diamante.
- Avance por Revolución ($f_n$): 0,002–0,015 mm/rev (reducir la velocidad de avance un 50 % durante las fases de embocadura inicial y de penetración/ruptura a la salida).
- Estrategia de Evacuación y Control de Polvo: Mecanizado en seco acompañado de soplado interno de aire a alta presión (6–8 bar) a través de los conductos de refrigeración de la herramienta, combinado con campanas de aspiración por vacío en el punto de corte (velocidad del aire >25 m/s).
- Ciclo de Mantenimiento de Herramientas: Monitorizar la firma de corriente de alta frecuencia del husillo; sustituir o recubrir las brocas cuando el desgaste de flanco ($VB$) supere 0,15 mm para evitar la delaminación catastrófica de la pieza.
¿Necesita Maquinaria de Taladrado y Roscado CNC de Alto Rendimiento?
Consulte a nuestros ingenieros de aplicaciones para recibir una simulación personalizada de tiempo de ciclo y propuesta de máquina en 24 horas.