İnce etli sac metaller, kare profiller ve boru konstrüksiyonlar için güçlü ve dayanıklı iç dişler açmak, geleneksel imalat yöntemlerinde her zaman ciddi bir darboğaz olmuştur. Kör perçin somunları (somun perçinler), çakma somunlar ve kaynaklı kovan somunları gibi geleneksel bağlantı yöntemleri çok adımlı manuel montaj gerektirir, hammadde maliyetlerini artırır ve cıvata sıkımı sırasında perçinin kendi ekseni etrafında dönerek sıyırması ya da kaynak çapağı kirliliği gibi ciddi kalite kusurlarına yol açar.
Sürtünmeli delme (termal delme veya Flowdrill/Formdrill olarak da bilinir), tek bağlamada işleme sağlayan gelişmiş bir termo-mekanik alternatif sunar. Yüksek iş mili dönüş hızı ve kontrollü eksenel baskı gücünden yararlanarak ortaya çıkan sürtünme ısısı, iş parçasını bölgesel olarak plastikleştirir; konik karbür takım ise ana malzemeden hiçbir talaş çıkarmadan doğrudan tek parça, masif bir kovan oluşturur.

Şekil 1: Çelik boru üzerinde mukavemetli bir dişli kovan oluşturan yüksek hızlı sürtünmeli delme ve ekstrüzyon çevrimi.
Sürtünmeli Delme Bilimi: 4 Adımlı Şekillendirme Çevrimi
Sürtünmeli delme (Flowdrill) prosesi, talaş kaldırma yerine yüksek sıcaklıklarda (tipik olarak 600°C–800°C) gerçekleşen plastik deformasyona dayanır. Bu son derece hızlı çevrim delik başına yalnızca 2 ila 6 saniye sürer:
- Temas ve Sürtünmeyle Ön Isıtma: Masif tungsten karbür konik takım, yüksek iş mili devrinde (1.500 ila 4.000 RPM) metal yüzeyle temas eder. Eksenel baskı ve sürtünme kuvveti, 1 saniyeden daha kısa sürede temas alanını plastikleşme sıcaklığına kadar ısıtır.
- Malzemenin Yer Değiştirmesi ve Penetrasyon: İş parçası yumuşadıkça (ergime noktasına ulaşmadan), takım kontrollü CNC ilerlemesi altında malzemenin içine doğru ilerler ve plastikleşen metali hem yukarı hem de aşağı doğru öteler.
- Kovanın Ekstrüzyonu: Aşağıya doğru gerçekleşen malzeme akışı, et kalınlığı orijinal sac kalınlığının 2,5 ila 3,5 katına ulaşan silindirik bir yaka veya kovan oluşturarak tam diş adımı kavraması için yeterli derinlik sağlar.
- Talaşsız Kılavuz Çekme (Ovalama ile Diş Açma): Şekillendirilen kovan içerisine daha sonra talaşsız ovalama kılavuzu (roll tap) sürülür. Metal liflerini kesip talaş üretmek yerine iç dişleri soğuk deformasyonla ovarak şekillendirir ve maksimum yorulma mukavemeti için metalin tane yapısını pekleştirir (soğuk sertleşme).

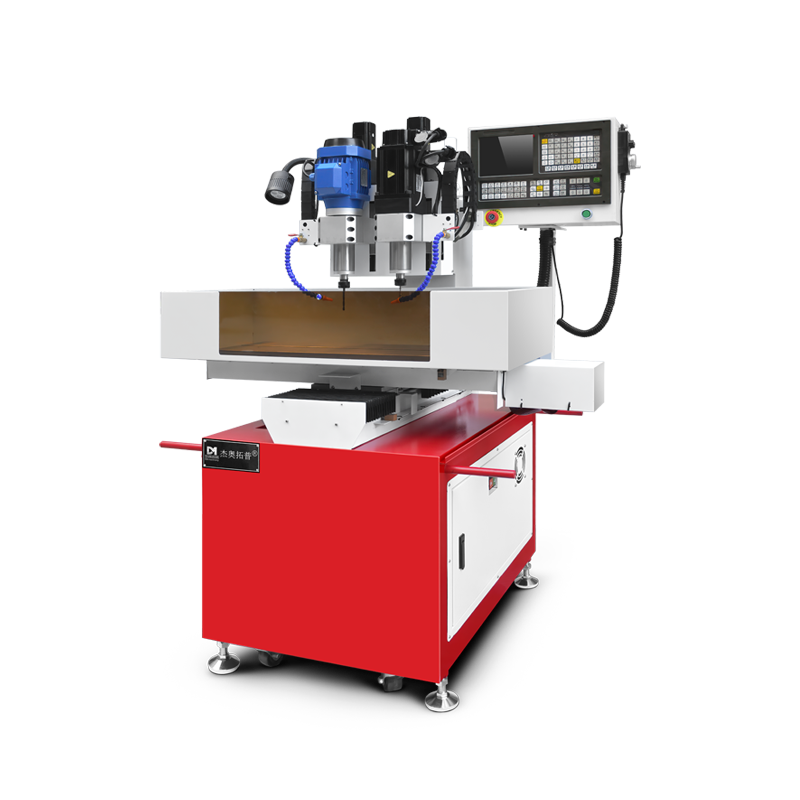
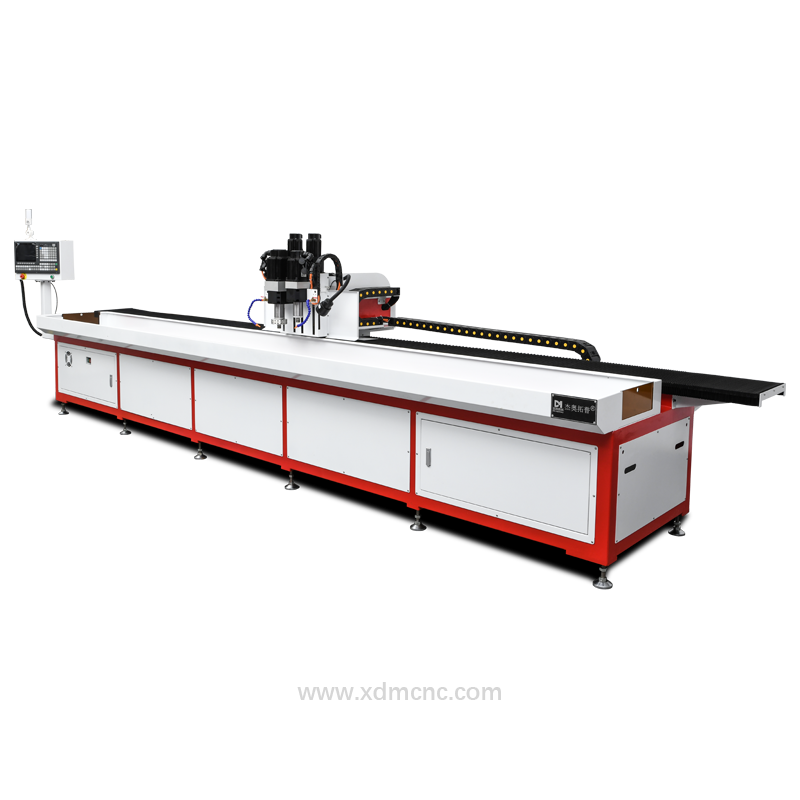
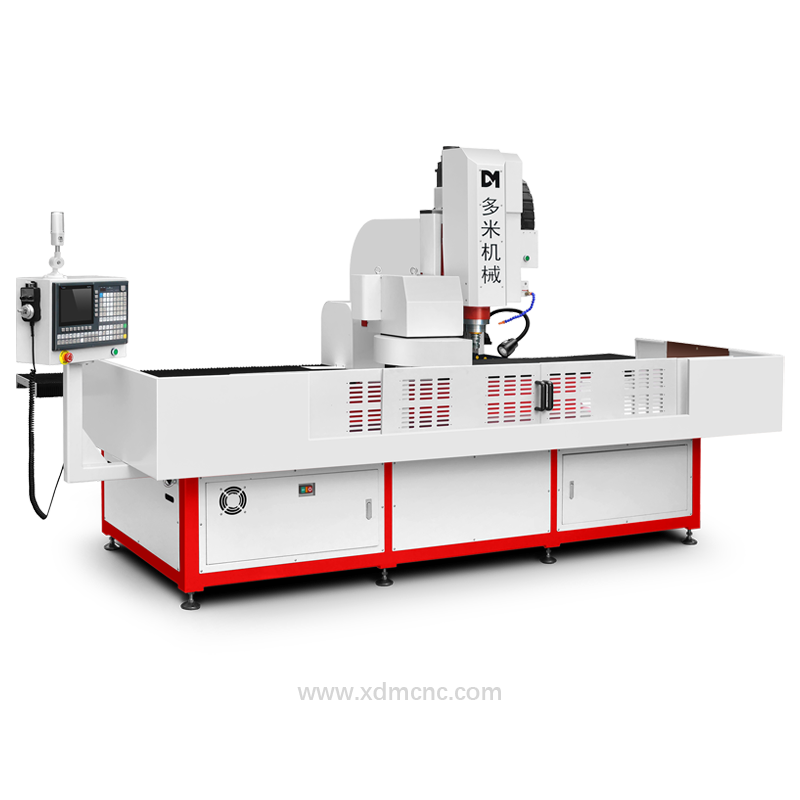
Şekil 2: Sürekli profil işleme için tasarlanmış DUOMI yüksek hızlı CNC sürtünmeli delme ve kılavuz çekme işleme merkezi.
Sürtünmeli Delme İçin Tavsiye Edilen CNC İşleme Parametreleri
Maksimum takım ömrü (karbür uç başına 5.000 ila 15.000 delik) sağlamak ve ISO/DIN standartlarında diş kavraması elde etmek için sürtünmeli delme işlemi, rijit CNC ekipmanı ve hassas hız-ilerleme kontrolü gerektirir:
| Parametre | Tipik Çalışma Aralığı | Mühendislik Notları |
|---|---|---|
| İş Parçası Et Kalınlığı | 0,8 mm – 12,0 mm | 1,2 mm – 4,0 mm boru ve profiller için idealdir |
| İş Mili Devri (RPM) | 1.500 – 4.000 dev/dak | Küçük çaplar daha yüksek devir gerektirir (ör. M4 için 3.500 dev/dak) |
| İşlem Çevrim Süresi | Delik başına 2 – 6 saniye | 5 saniyenin altında eksiksiz sürtünmeli delme ve kılavuz çekme |
| Sürtünme Bölgesi Sıcaklığı | 600°C – 800°C | Malzemeyi faz değişimine veya ergimeye uğratmadan yumuşatır |
| Takım Malzemesi | Mikro Taneli Tungsten Karbür (WC-Co) | Yüksek ısı direnci ve aşırı aşınma dayanımı |
| Kovan Boyu Kazancı | Sac kalınlığının 2,5x – 3,5x katı | Örn: 1,5 mm et kalınlığındaki boru 4,5 mm diş boyu oluşturur |
| Yağlama / Macun | Yüksek sıcaklık ayırıcı macun | Metal yapışmasını önlemek için her 4–5 delikte bir uygulanır |
Teknik ve Ekonomik Karşılaştırma: Sürtünmeli Delme vs. Perçin Somunlar ve Kaynak Somunları
Otomotiv şasi üreticileri ve metal imalatçıları neden hızla sürtünmeli delme (flowdrill) teknolojisine geçiş yapıyor? Aşağıdaki karşılaştırma tablosu ölçülebilir üretim avantajlarını özetlemektedir:
| Değerlendirme Kriteri | Sürtünmeli Delme ve Kılavuz Çekme | Kör Perçin Somunları (Nutserts) | Kaynaklı Somunlar |
|---|---|---|---|
| Toplam Çevrim Süresi | 2 – 6 saniye (tam otomatik CNC) | 15 – 30 saniye (delme + manuel montaj) | 30 – 60 saniye (kaynak + çapak temizleme) |
| Ek Bağlantı Elemanı Maliyeti | 0,00 $ (ana metalden şekillendirilir) | Bağlantı elemanı başına 0,05 $ – 0,25 $ | Somun, kaynak teli ve koruyucu gaz maliyeti |
| Sıyırma / Dönme Riski (Tork) | %0 sıyırma riski (yekpare ana metal) | Yüksek torklu sıkımlarda yüksek risk | Soğuk kaynak veya yorulma kaynaklı orta risk |
| İç Talaş / Çapak Oluşumu | %100 Talaşsız (profil içi tertemiz) | Ön delme sırasında talaş oluşur | Kaynak çapağı, tufal ve zehirli dumanlar |
| Çekme Mukavemeti (Pull-Out) | Ek parçalara göre %30–%50 daha yüksek | İnce flanş yakası ile sınırlıdır | Tamamen operatörün kaynak kalitesine bağlıdır |
| Otomasyona Uygunluk | %100 tek bağlamada CNC entegrasyonu | Özel robotik perçin tabancaları gerektirir | Ayrılmış robotik kaynak hücresi gerektirir |
İş Parçası Malzeme Uyumluluğu
Sürtünmeli delme prosesi, sünek yapıdaki neredeyse tüm demir içeren ve içermeyen mühendislik metallerinde başarıyla uygulanabilir:
- Yumuşak ve Yapı Çelikleri: S235, S355, AISI 1018, Q235, Q345. Mükemmel süneklik ve hızlı termal tepki.
- Paslanmaz Çelikler: AISI 304, AISI 316, AISI 430. Yüksek sıcaklık karbür macunu kullanımıyla kusursuz kovan ekstrüzyonu.
- Alüminyum Alaşımları: 6061-T6, 6063-T5, 5052. Düz yakalı özel takımlar ve yağlama ile talaş sarma ve malzeme sıvanması önlenir.
- Bakır ve Pirinç Alaşımları: Lehimli T-bağlantı parçalarına gerek kalmadan HVAC manifoldları, ısı eşanjörleri ve soğutma boruları için idealdir.
- Önceden Kaplanmış ve Galvanizli Borular: Bitişik koruyucu yüzey katmanlarını bozmadan temiz bir şekilde şekillendirilir.
Sürtünmeli Delme Tezgâhlarının Endüstriyel Uygulama Alanları
- Otomotiv ve Elektrikli Araç (EV) Şasisi: Batarya taşıyıcı muhafazaları, amortisör braketleri, koltuk kızakları ve boru tipi tamponlar.
- Ticari Fitness Ekipmanları: Dinamik yüklere maruz kalan 40x80 mm ve 50x100 mm çelik boru konstrüksiyonlardaki ağır hizmet bağlantı noktaları.
- HVAC ve Sıvı Soğutma Sistemleri: Lehimli manşon veya T-parça kullanmadan ince etli bakır/pirinç kollektörlerde branşman çıkışları.
- Mimari Metal İşleri ve Mobilya: Paslanmaz çelik korkuluklar, kapı kasaları ve modüler boru tipi raf sistemleri.
DUOMI Yüksek Hızlı CNC Sürtünmeli Delme Çözümleri
Endüstriyel sürtünmeli delme uygulaması; yüksek iş mili rijitliği, yüksek torklu ve yüksek devirli motorlar ile senkronize rijit kılavuz çekme kabiliyeti gerektirir.
DUOMI CNC Sürtünmeli Delme ve Kılavuz Çekme İşleme Merkezleri; BT40/BT50 rijit iş milleri (4.000 dev/dakikaya kadar), ovalama ile kılavuz çekme için hızlı servo yön değiştirme, 16–24 istasyonlu otomatik takım değiştirici (ATC) ve 6.500 mm'ye varan yatak boyları sunarak boru ve profillerin tek bir bağlamada, kesintisiz ve çok istasyonlu olarak işlenmesini sağlar.
Yüksek Verimli CNC Delme ve Kılavuz Çekme Tezgahına mı İhtiyacınız Var?
24 saat içinde özel bir çevrim süresi simülasyonu ve size özel tezgâh teklifi almak için kıdemli uygulama mühendislerimize danışın.