En chapas metálicas de pared delgada, tubos cuadrados y estructuras tubulares, generar roscas internas resistentes y duraderas ha sido tradicionalmente un gran cuello de botella en la fabricación. Los métodos convencionales de fijación, tales como tuercas remachables ciegas, tuercas de remache por presión y tuercas soldadas, requieren ensamblajes manuales en múltiples pasos, incrementan el coste de materia prima y conllevan graves riesgos de fallo, tales como el giro en falso del remache durante el apriete del perno o la contaminación por proyecciones de soldadura.
El taladrado por fricción térmica (también conocido como termoperforación o Flowdrill) ofrece una alternativa termomecánica avanzada en una sola sujeción. Al combinar una elevada velocidad de rotación y una presión axial controlada, el calor por fricción plastifica localmente el metal de la pieza, permitiendo que la herramienta cónica extruya un casquillo cilíndrico macizo y continuo directamente del material base sin producir virutas.

Figura 1: Ciclo de taladrado y extrusión térmica por fricción a alta velocidad formando un casquillo roscado estructural en un tubo de acero.
La Ciencia del Taladrado por Fricción Térmica: Ciclo de Conformado en 4 Etapas
El proceso de taladrado por fricción térmica (Flowdrill) se basa en la deformación plástica a temperaturas elevadas (típicamente entre 600 °C y 800 °C) en lugar del corte tradicional de material. Este rápido ciclo requiere únicamente de 2 a 6 segundos por orificio:
- Contacto y Precalentamiento por Fricción: Una herramienta cónica de carburo de tungsteno macizo entra en contacto con la superficie metálica a altas velocidades de husillo (1.500 a 4.000 RPM). El empuje axial y la fricción calientan rápidamente el área de contacto hasta alcanzar su temperatura de plastificación en menos de 1 segundo.
- Desplazamiento y Penetración del Material: A medida que el metal se reblandece (sin llegar a su punto de fusión), la herramienta penetra en el material bajo un avance CNC controlado, desplazando el metal plastificado tanto hacia arriba como hacia abajo.
- Extrusión del Casquillo: El desplazamiento descendente forma un casquillo o cuello cilíndrico cuyo espesor de pared total alcanza de 2,5 a 3,5 veces el grosor original de la chapa, proporcionando una profundidad idónea para un roscado estructural completo.
- Roscado por Laminación en Frío (Sin Viruta): Posteriormente, se introduce un macho de roscar por deformación (laminador sin estrías). En lugar de cortar las fibras metálicas y generar virutas, deforma plásticamente las roscas internas en frío, endureciendo la estructura del grano por acritud para alcanzar una resistencia máxima a la fatiga.

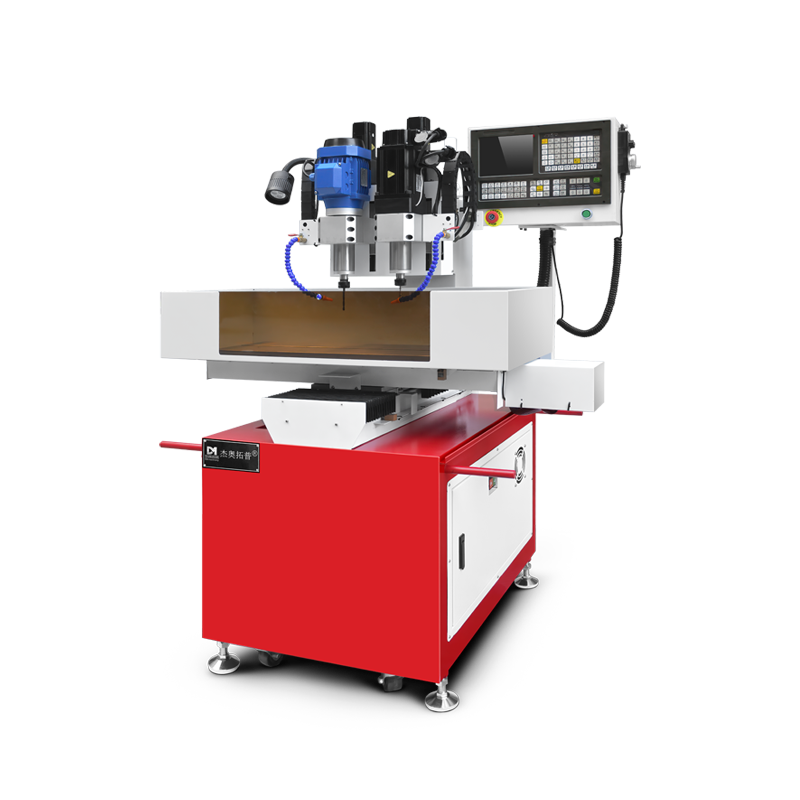
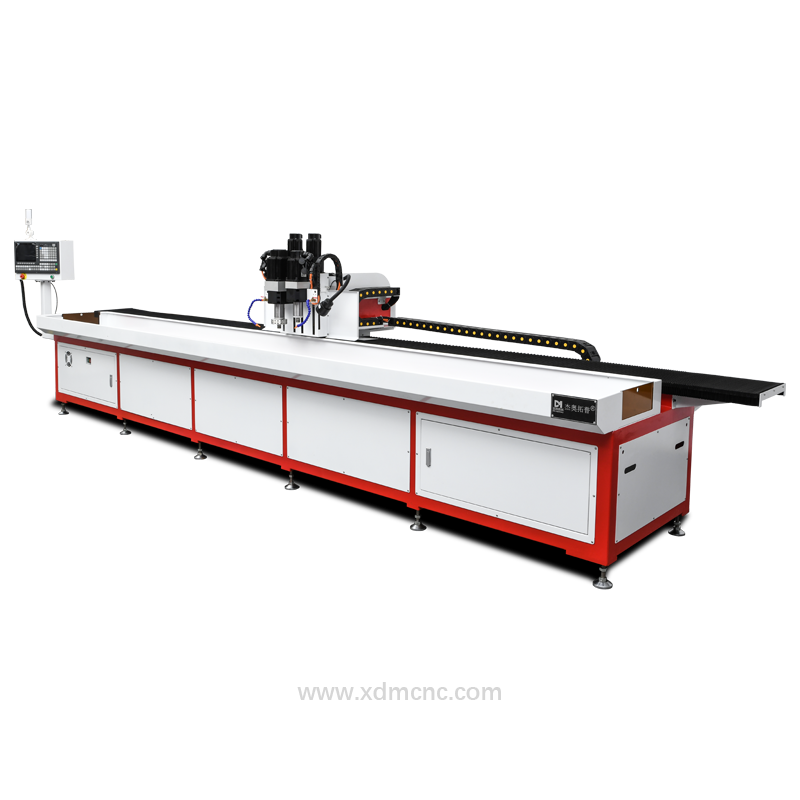
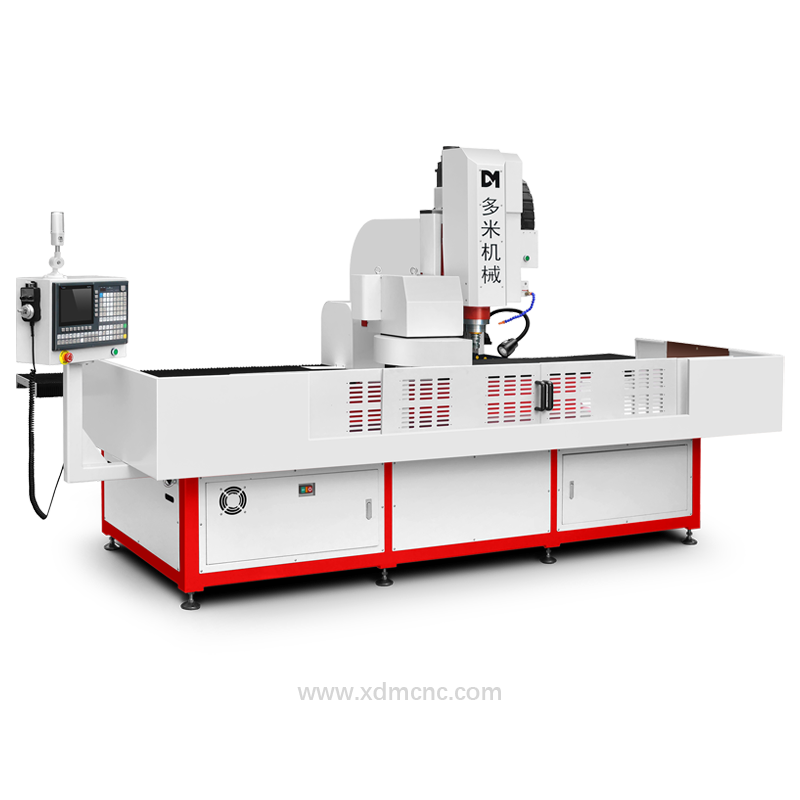
Figura 2: Centro de taladrado y roscado CNC de alta velocidad DUOMI diseñado para el mecanizado continuo de perfiles.
Parámetros de Mecanizado CNC Recomendados para Flowdrill
Para garantizar la máxima vida útil de la herramienta (de 5.000 a 15.000 orificios por broca de carburo) y cumplir con los estándares de rosca métrica ISO/DIN, el taladrado por fricción requiere máquinas CNC de gran rigidez y un control preciso de avance y velocidad:
| Parámetro | Rango Operativo Típico | Notas de Ingeniería |
|---|---|---|
| Espesor de Pared de la Pieza | 0,8 mm – 12,0 mm | Idóneo para perfiles tubulares de 1,2 mm a 4,0 mm |
| Velocidad del Husillo (RPM) | 1.500 – 4.000 RPM | Diámetros menores requieren mayor RPM (p. ej., M4 a 3.500 RPM) |
| Tiempo de Ciclo del Proceso | 2 – 6 segundos / orificio | Taladrado por fricción y roscado completo en menos de 5 segundos |
| Temperatura en Zona de Fricción | 600 °C – 800 °C | Reblandece el metal sin degradación de fase ni fusión |
| Material de la Herramienta | Carburo de tungsteno micrograno (WC-Co) | Excelente resistencia térmica y máxima durabilidad al desgaste |
| Incremento de Longitud del Cuello | 2,5x – 3,5x el espesor de la chapa | P. ej., una pared de 1,5 mm conforma un casquillo de 4,5 mm |
| Lubricación / Pasta Desmoldante | Pasta para altas temperaturas | Aplicada cada 4–5 orificios para evitar la adherencia del metal |
Comparativa Técnica y Económica: Flowdrill vs. Tuercas Remachables y Tuercas Soldadas
¿Por qué los fabricantes de chasis para automoción y estructuras metálicas están adoptando el taladrado por fricción térmica? La siguiente matriz resalta las ventajas operativas y cuantitativas:
| Criterio de Evaluación | Taladrado y Roscado Flowdrill | Tuercas Remachables (Insertos) | Tuercas para Soldar |
|---|---|---|---|
| Tiempo de Ciclo Total | 2 – 6 segundos (CNC 100% automatizado) | 15 – 30 segundos (taladrado + remachado manual) | 30 – 60 segundos (soldadura + desescoriado) |
| Coste de Elementos de Fijación | 0,00 $ (formado del propio material base) | 0,05 $ – 0,25 $ por tuerca remachable | Coste de tuercas, hilo de soldar y gas inerte |
| Riesgo de Giro en Falso (Par de Apriete) | 0% de riesgo (monolítico con el metal base) | Alto riesgo ante aprietes de par elevado | Riesgo medio por soldaduras frías o fatiga |
| Virutas Internas / Rebabas | 100% Libre de viruta (interior del tubo limpio) | Se generan virutas durante el pretaladrado | Proyecciones de soldadura, escoria y humos tóxicos |
| Resistencia a la Tracción (Pull-Out) | 30%–50% superior a los insertos | Limitada por la pestaña del remache | Dependiente de la destreza del soldador |
| Capacidad de Automatización | Integración 100% CNC en una sola sujeción | Requiere remachadoras robóticas complejas | Demanda celdas robóticas de soldadura dedicadas |
Compatibilidad de Materiales
El proceso de termoperforación por fricción es altamente versátil en casi todos los metales maleables férreos y no férreos:
- Aceros al Carbono y Estructurales: S235, S355, AISI 1018, Q235, Q345. Excelente ductilidad y rápida respuesta térmica.
- Aceros Inoxidables: AISI 304, AISI 316, AISI 430. Extrusión impecable del cuello utilizando pasta de desmoldeo para alta temperatura.
- Aleaciones de Aluminio: 6061-T6, 6063-T5, 5052. El uso de herramientas con cuello plano y lubricación adecuada evita el agarrotamiento del material.
- Cobre y Latón: Idóneo para colectores de climatización (HVAC), intercambiadores de calor y tuberías de refrigeración sin racores soldados.
- Tubos Galvanizados y Pre-revestidos: Extruye limpiamente sin dañar las capas protectoras superficiales circundantes.
Aplicaciones Industriales de las Máquinas Flowdrill
- Chasis de Automoción y Vehículos Eléctricos (VE): Bandejas de baterías, soportes de amortiguadores, correderas de asientos y parachoques tubulares.
- Equipamiento Comercial de Fitness: Nudos y uniones estructurales de alta exigencia en tubos de acero de 40x80 mm y 50x100 mm sometidos a esfuerzos dinámicos.
- Sistemas HVAC y de Refrigeración Líquida: Conexiones de derivación en tuberías y colectores de cobre o latón sin necesidad de piezas en T soldadas.
- Carpintería Metálica y Mobiliario: Barandillas de acero inoxidable, marcos para puertas y estanterías tubulares modulares.
Soluciones CNC de Taladrado por Fricción Térmica de Alta Velocidad DUOMI
Implementar el taladrado por fricción térmica a nivel industrial requiere husillos de gran rigidez, servomotores de alto par a alta velocidad y roscado rígido sincronizado.
Los centros de taladrado y roscado por fricción CNC DUOMI incorporan husillos rígidos BT40/BT50 (hasta 4.000 RPM), inversión servocontrolada ultrarrápida para roscado por deformación, cambiadores automáticos de herramientas (ATC) de 16 a 24 posiciones y bancadas de hasta 6.500 mm, facilitando el mecanizado multiestación continuo de tubos y perfiles en una sola sujeción.
¿Necesita Maquinaria de Taladrado y Roscado CNC de Alto Rendimiento?
Consulte a nuestros ingenieros de aplicaciones para recibir una simulación personalizada de tiempo de ciclo y propuesta de máquina en 24 horas.