对于薄壁金属板材、方管及管材框架而言,加工坚固耐用的内螺纹历来是金属制造中的一大技术瓶颈。传统的紧固连接方式——如盲拉铆螺母(拉铆螺栓)、压铆螺母及焊接螺母——不仅需要多道工序的人工装配,增加了原材料成本,还存在严重的质量隐患,例如螺栓拧紧时拉铆螺母打滑打转,或者焊接飞溅污染工件等问题。
热熔钻孔(又称热熔摩擦钻孔或Formdrill热熔钻工艺) 提供了一种先进的高效热机械替代方案。通过利用高速旋转与受控轴向压力产生的摩擦热,使工件局部金属快速塑性化,从而利用锥形热熔钻头直接从母材上挤压出坚固一体的螺纹衬套凸台,整个过程完全无切屑产生。

图1:钢管上高速热熔钻孔与挤压成形结构螺纹凸台的加工循环图。
热熔钻孔的科学原理:4步成形循环
热熔钻孔工艺依赖于高温(通常为600°C–800°C)下的金属塑性变形,而非传统的切削去毛刺加工。该高效循环每个孔仅需 2 到 6 秒:
- 接触与摩擦预热:整体硬质合金热熔钻头在高速主轴(1,500 至 4,000 RPM)带动下接触金属表面。轴向推力与摩擦力在不到1秒的时间内将接触区域迅速加热至金属塑性变形温度。
- 材料位移与穿透:随着工件软化(并未达到熔点),热熔钻头在数控系统的精密进给控制下穿透材料,将塑性化的金属向上下两个方向推移。
- 衬套翻边挤压:向下位移的金属形成一个圆柱形衬套(翻边凸台),其总壁厚达到原始板厚的2.5至3.5倍,为完整螺纹啮合提供了充足的深度。
- 无屑挤压攻牙(冷作挤压攻丝):随后将无容屑槽的挤压丝锥驱动进入成形的衬套中。挤压攻牙不破坏金属纤维也不产生切屑,而是通过冷挤压形成内螺纹,强化金属晶粒结构,获得极高的抗疲劳强度。

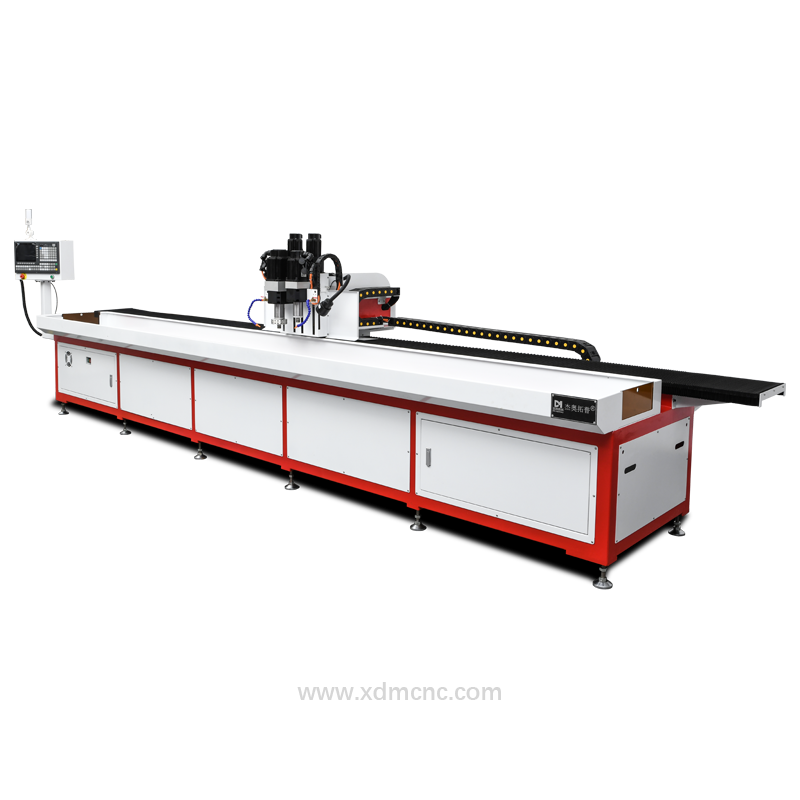
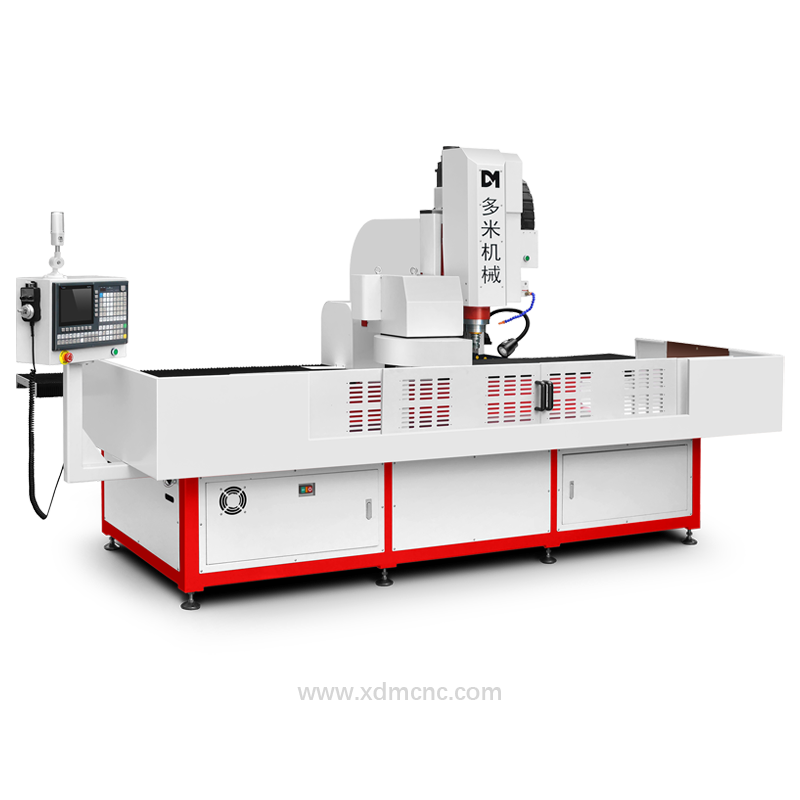
图2:多米数控(DUOMI)专为管材型材连续加工设计的高速数控热熔钻攻一体机。
热熔钻孔推荐数控加工参数
为确保刀具最大使用寿命(单个硬质合金钻头可加工5,000至15,000个孔)并保持符合ISO/DIN标准的螺纹啮合深度,热熔钻孔需要高刚性的数控钻床及精准的转速进给控制:
| 加工参数 | 典型操作范围 | 工程技术说明 |
|---|---|---|
| 工件壁厚 | 0.8 mm – 12.0 mm | 非常适合 1.2 mm – 4.0 mm 的管材与型材加工 |
| 主轴转速 (RPM) | 1,500 – 4,000 RPM | 孔径越小所需转速越高(例如 M4 需 3,500 RPM) |
| 单孔加工周期 | 2 – 6 秒 / 孔 | 5秒内即可完成热熔钻孔与挤压攻牙全过程 |
| 摩擦区温度 | 600°C – 800°C | 软化金属而不破坏材料相变结构或发生熔化 |
| 钻头材料 | 细颗粒硬质合金 (WC-Co) | 极高的耐热性与超强耐磨损性能 |
| 衬套长度增幅 | 原始壁厚的2.5倍 – 3.5倍 | 例如:1.5 mm 壁厚的管材可挤压形成 4.5 mm 的螺纹凸台 |
| 润滑 / 膏体 | 高温防粘结热熔膏 | 每加工4–5个孔涂抹一次,防止金属粘结刀具 |
技术与经济效益对比:热熔钻孔 VS 拉铆螺母与焊接螺母
为什么汽车车身结构件厂家与金属加工企业纷纷转向热熔钻孔工艺?以下对比表展示了可量化的生产效益:
| 评估指标 | 热熔钻孔与挤压攻牙 | 盲拉铆螺母 (Nutserts) | 焊接螺母 |
|---|---|---|---|
| 总单件循环时间 | 2 – 6 秒(全自动数控加工) | 15 – 30 秒(钻孔 + 人工拉铆) | 30 – 60 秒(焊接 + 清理焊渣) |
| 紧固件材料成本 | ¥0.00(由母材直接挤压成形) | 每只紧固件约 0.3 – 1.5 元 | 螺母成本、焊丝及保护气体费用 |
| 打滑/滑牙风险(扭矩) | 零打滑风险(与母材一体成形) | 高扭矩锁紧时易打滑打转 | 冷焊或疲劳开裂导致中等风险 |
| 内部切屑/毛刺 | 100% 无切屑(管材内部洁净) | 预钻孔工序会产生切屑毛刺 | 焊渣、飞溅物及有害烟尘污染 |
| 螺纹抗拉拔强度 | 比拉铆螺母高 30%–50% | 受限于薄弱的拉铆翻边厚度 | 取决于手工焊接人员的技术水平 |
| 自动化适配度 | 100% 一次装夹数控集成 | 需要专用的机器人拉铆枪 | 需要专用的机器人焊接工作站 |
工件材料兼容性
热熔钻孔工艺广泛适用于绝大多数延展性良好的黑色金属与有色金属工程材料:
- 低碳钢与结构钢:S235、S355、AISI 1018、Q235、Q345等。具有出色的延展性与快速热响应能力。
- 不锈钢:AISI 304、AISI 316、AISI 430等。配合高温硬质合金防粘膏,可挤压出完美的螺纹衬套。
- 铝合金:6061-T6、6063-T5、5052等。配合专用平边刀具与润滑膏,可有效防止铝合金粘刀。
- 铜及黄铜合金:非常适合暖通空调集水管、换热器及水冷散热管路加工,无需焊接三通接头。
- 预镀锌及涂层管材:清洁挤压成形,不会破坏邻近防腐保护涂层。
热熔钻攻一体机工业应用领域
- 新能源汽车及底盘结构件:电池托盘边框、减震器支架、座椅滑轨及管状防撞梁。
- 商用健身器材制造:承受动态载荷的 40x80 mm 及 50x100 mm 钢管重型结构连接节点。
- 暖通空调与液冷系统:薄壁铜/黄铜集水管支路连接,取代传统钎焊三通接头。
- 建筑金属构件与家具:不锈钢扶手栏杆、门窗框架以及模块化管状货架。
多米数控(DUOMI)高速数控热熔钻攻一体机解决方案
实现工业级热熔钻孔需要极高的主轴刚性、大扭矩高速电机以及同步刚性攻牙功能。
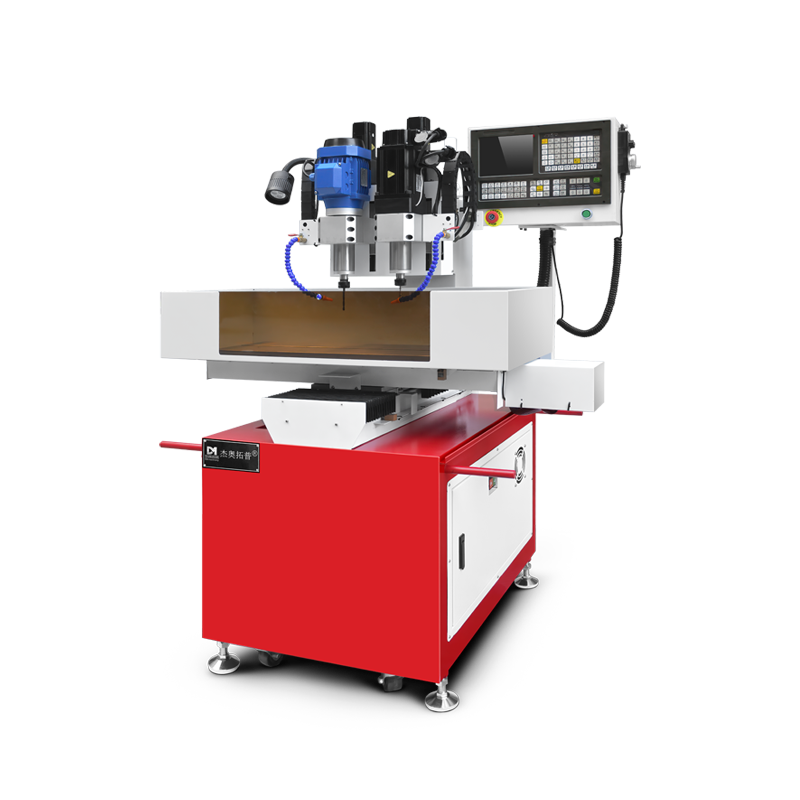
多米数控(DUOMI CNC)热熔钻攻加工中心 配备 BT40/BT50 刚性主轴(转速可达 4,000 RPM)、伺服快速反转挤压攻牙系统、16–24工位伺服刀库,工作台长度最大可达 6,500 mm,可在一次装夹下实现管材与型材的高效多工位连续钻攻加工。