Đối với kim loại tấm thành mỏng, thép hộp và khung sườn dạng ống, việc tạo ren trong chắc chắn và bền bỉ từ trước đến nay luôn là một điểm nghẽn lớn trong sản xuất cơ khí. Các phương pháp gắn kết truyền thống—như đai ốc tán (rivet nut/nutserts), đai ốc ép clinching, hoặc đai ốc hàn—đòi hỏi quy trình lắp ráp thủ công nhiều bước, làm tăng chi phí nguyên vật liệu và tiềm ẩn rủi ro khuyết tật nghiêm trọng như xoay đai ốc khi siết bu-lông hoặc xỉ hàn văng bám bẩn bề mặt.
Khoan ma sát (hay còn gọi là khoan nóng chảy - Thermal Friction Drilling hoặc Formdrill) mang đến một giải pháp nhiệt - cơ học tiên tiến trong một lần gá. Nhờ tận dụng tốc độ quay cao và lực nén dọc trục được kiểm soát, nhiệt ma sát sẽ làm mềm dẻo cục bộ kim loại phôi, cho phép mũi khoan dạng nón đùn ép trực tiếp một cổ lỗ liền khối từ chính vật liệu mẹ mà không sinh ra phoi cắt.

Hình 1: Chu kỳ khoan ma sát và đùn ép tốc độ cao tạo cổ lỗ ren chịu lực trên ống thép.
Nguyên Lý Khoa Học Của Khoan Ma Sát: Chu Kỳ Biến Dạng 4 Bước
Quy trình khoan ma sát dựa trên sự biến dạng dẻo ở nhiệt độ cao (thường từ 600°C–800°C) thay vì cắt gọt vật liệu. Chu kỳ nhanh chóng này chỉ mất từ 2 đến 6 giây cho mỗi lỗ:
- Tiếp xúc & Gia nhiệt ma sát ban đầu: Mũi khoan dạng nón làm bằng hợp kim Vôn-fram (Tungsten Carbide) tiếp xúc với bề mặt kim loại ở tốc độ trục chính cao (1,500 đến 4,000 vòng/phút). Lực nén dọc trục và ma sát nhanh chóng làm nóng vùng tiếp xúc đạt đến nhiệt độ hóa dẻo trong chưa đầy 1 giây.
- Dịch chuyển vật liệu & Đột xuyên: Khi vật liệu phôi mềm ra (chưa đạt đến điểm nóng chảy), mũi khoan tiến sâu dưới sự điều khiển lượng chạy dao CNC, dịch chuyển phần kim loại đã hóa dẻo theo cả hướng lên trên và hướng xuống dưới.
- Đùn ép tạo cổ lỗ (Bushing): Sự dịch chuyển vật liệu xuống dưới tạo thành một cổ lỗ trụ có tổng độ dày thành gấp 2.5 đến 3.5 lần độ dày tấm ban đầu, cung cấp đủ độ sâu cho chiều dài ăn khớp ren hoàn hảo.
- Taro ép không phoi (Cold Form Tapping): Mũi taro ép (mũi taro không rãnh) sau đó được gia công vào cổ lỗ vừa tạo. Thay vì cắt đứt xơ kim loại và tạo phoi, nó nén ép nguội để định hình ren trong, làm biến cứng bề mặt tinh thể kim loại giúp đạt độ bền mỏi tối đa.

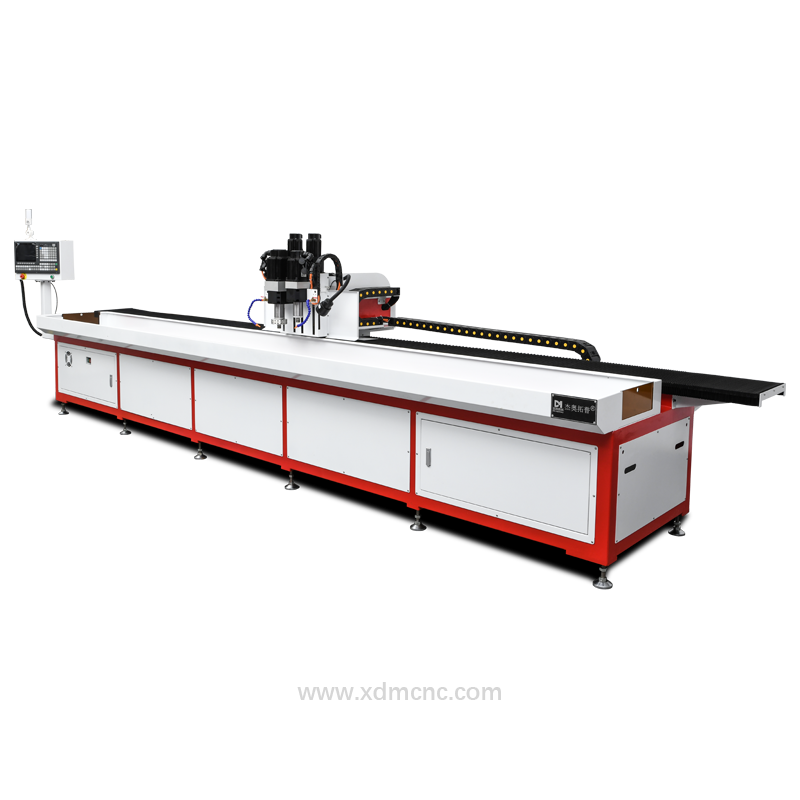
Hình 2: Trung tâm khoan ma sát và taro CNC tốc độ cao DUOMI được thiết kế cho gia công thanh định hình liên tục.
Thông Số Gia Công CNC Khuyến Nghị Cho Khoan Ma Sát
Để đảm bảo tuổi thọ dụng cụ cắt tối đa (5,000 đến 15,000 lỗ trên mỗi mũi khoan hợp kim) và duy trì độ sâu ăn khớp ren theo tiêu chuẩn ISO/DIN, công nghệ khoan ma sát yêu cầu thiết bị CNC có độ cứng vững cao cùng khả năng kiểm soát chính xác tốc độ và lượng chạy dao:
| Thông số gia công | Phạm vi vận hành tiêu chuẩn | Ghi chú kỹ thuật |
|---|---|---|
| Độ dày thành phôi | 0.8 mm – 12.0 mm | Lý tưởng nhất cho ống định hình dày 1.2 mm – 4.0 mm |
| Tốc độ trục chính (RPM) | 1,500 – 4,000 vòng/phút | Đường kính nhỏ hơn yêu cầu RPM cao hơn (Ví dụ: M4 ở 3,500 RPM) |
| Thời gian chu kỳ gia công | 2 – 6 giây / lỗ | Hoàn thành toàn bộ quy trình khoan ma sát và taro dưới 5 giây |
| Nhiệt độ vùng ma sát | 600°C – 800°C | Làm mềm kim loại mà không gây biến đổi pha hay nóng chảy |
| Vật liệu dụng cụ cắt | Hợp kim Tungsten Carbide hạt mịn (WC-Co) | Chịu nhiệt độ cao và độ bền chống mài mòn vượt trội |
| Tăng chiều dài cổ lỗ | Gấp 2.5x – 3.5x độ dày tấm | Ví dụ: Thành ống 1.5 mm tạo ra cổ lỗ ren dài 4.5 mm |
| Bôi trơn / Kem làm mát | Kem bôi trơn tách khuôn chịu nhiệt cao | Tra kem sau mỗi 4–5 lỗ để chống dính kim loại |
So Sánh Kỹ Thuật & Kinh Tế: Khoan Ma Sát vs. Đai Ốc Tán (Rivet Nut) & Đai Ốc Hàn
Tại sao các nhà sản xuất khung sườn ô tô và gia công kim loại đang chuyển sang công nghệ khoan ma sát? Bảng so sánh dưới đây làm nổi bật các lợi ích sản xuất có thể định lượng được:
| Tiêu chí đánh giá | Khoan ma sát & Taro ép | Đai ốc tán (Rivet Nut / Nutserts) | Đai ốc hàn (Weld Nut) |
|---|---|---|---|
| Tổng thời gian chu kỳ | 2 – 6 giây (Tự động hóa CNC hoàn toàn) | 15 – 30 giây (Khoan mồi + Bắn đai ốc thủ công) | 30 – 60 giây (Hàn + Làm sạch xỉ hàn) |
| Chi phí vật tư phụ kiện | 0.00 VNĐ (Tạo trực tiếp từ kim loại mẹ) | 0.05 – 0.25 USD / hạt đai ốc tán | Chi phí đai ốc, dây hàn & khí bảo vệ |
| Rủi ro trượt xoay (Mô-men siết) | 0% rủi ro trượt xoay (Liền khối với kim loại mẹ) | Rủi ro cao khi siết bu-lông lực lớn | Rủi ro trung bình do mối hàn lạnh hoặc mỏi |
| Phoi & Ba via bên trong | 100% Không phoi (Sạch sẽ bên trong lòng ống) | Phát sinh phoi trong quá trình khoan lỗ mồi | Bụi mài, xỉ hàn văng & khí độc hại |
| Lực kéo nhổ (Pull-Out) | Cao hơn 30%–50% so với đai ốc tán | Bị giới hạn bởi vành đai ốc mỏng | Phụ thuộc vào tay nghề thợ hàn thủ công |
| Khả năng tự động hóa | 100% Tích hợp máy CNC gia công 1 lần gá | Yêu cầu súng bắn đai ốc robot chuyên dụng | Yêu cầu trạm robot hàn chuyên dụng |
Khả Năng Tương Thích Với Các Loại Vật Liệu Phôi
Công nghệ khoan ma sát cực kỳ linh hoạt trên hầu hết các loại kim loại kỹ thuật dẻo, từ kim loại đen đến kim loại màu:
- Thép dẻo & Thép kết cấu: S235, S355, AISI 1018, Q235, Q345. Độ dẻo tuyệt vời và phản ứng nhiệt nhanh chóng.
- Thép không gỉ (Inox): AISI 304, AISI 316, AISI 430. Tạo cổ lỗ đùn ép hoàn hảo khi kết hợp kem bôi trơn mạ carbide chịu nhiệt.
- Hợp kim nhôm: 6061-T6, 6063-T5, 5052. Sử dụng dụng cụ cắt vạt mép phẳng chuyên dụng và bôi trơn giúp chống dính nhôm.
- Hợp kim đồng đỏ & đồng thau: Lý tưởng cho ống chia HVAC, bộ trao đổi nhiệt và ống làm mát mà không cần mối nối hàn đồng.
- Ống mạ kẽm & Sơn phủ trước: Đùn ép sạch vẽ mà không làm hư hại lớp mạ bảo vệ bề mặt xung quanh.
Ứng Dụng Công Nghiệp Của Máy Khoan Ma Sát
- Khung gầm Ô tô & Xe điện (EV): Hộp chứa pin, gá giảm xóc, ray trượt ghế ngồi và thanh cản dạng ống.
- Thiết Bị Tập Gym Thương Mại: Các mối liên kết chịu lực động trong thép hộp 40x80 mm và 50x100 mm.
- Hệ Thống HVAC & Chiller Làm Mát: Các đường nhánh kết nối trên ống chia bằng đồng/đồng thau thành mỏng mà không cần tê nối hàn.
- Kiến Trúc Kim Loại & Nội Thất: Lan can inox, khung cửa kim loại và kệ giá dạng ống lắp ghép.
Giải Pháp Máy Khoan Ma Sát CNC Tốc Độ Cao DUOMI
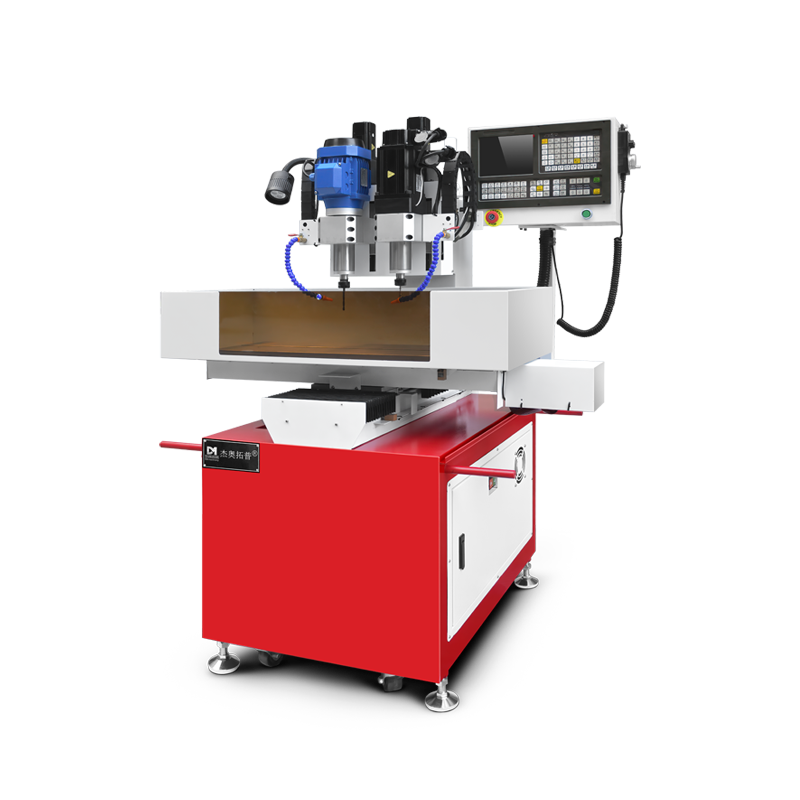
Để ứng dụng công nghệ khoan ma sát trong sản xuất công nghiệp, hệ thống yêu cầu độ cứng vững của trục chính cao, động cơ mô-men xoắn lớn ở tốc độ cao và khả năng taro cứng đồng bộ.
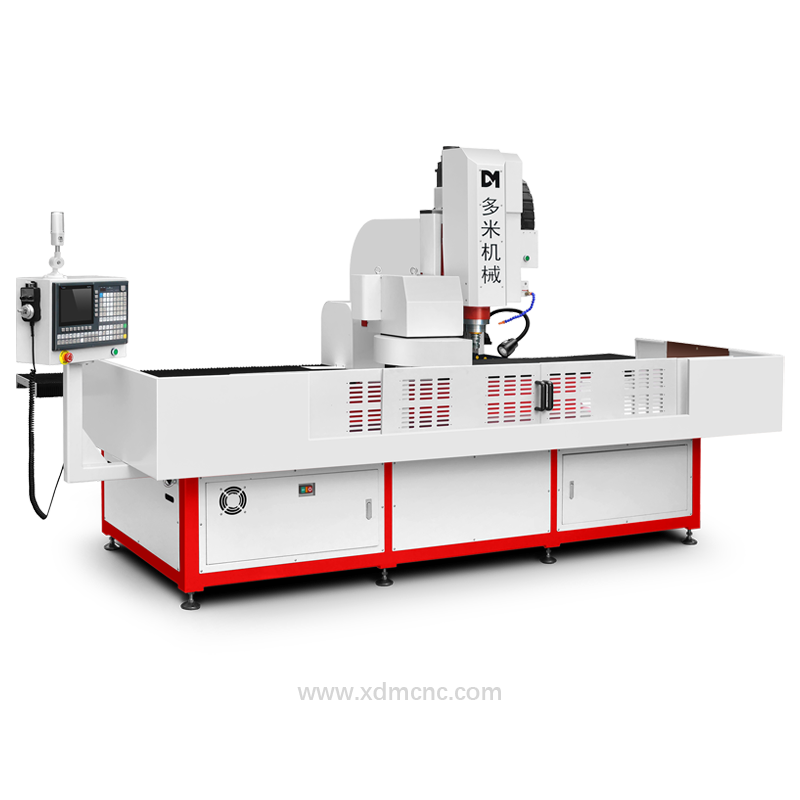
Trung Tâm Khoan Ma Sát & Taro CNC DUOMI sở hữu trục chính cứng vững BT40/BT50 (tốc độ lên tới 4,000 vòng/phút), động cơ Servo đảo chiều nhanh phục vụ taro ép, bộ thay dao tự động (ATC) từ 16–24 vị trí, cùng chiều dài bàn máy lên tới 6,500 mm—cho phép gia công luân phiên nhiều trạm liên tục cho ống và thanh nhôm định hình trong một lần gá.
Cần máy CNC khoan & taro hiệu suất cao?
Trao đổi với các kỹ sư ứng dụng cấp cao của chúng tôi để nhận mô phỏng thời gian chu kỳ và đề xuất máy theo yêu cầu trong vòng 24 giờ.