Создание прочных и надежных внутренних резьбовых соединений в тонкостенных листах, профильных трубах и трубчатых каркасах долгое время оставалось сложной технологической задачей. Традиционные методы крепежа — такие как вытяжные заклёпки-гайки, запрессовочные гайки и приварные бобышки — требуют многостадийной ручной сборки, увеличивают себестоимость материалов и создают риски брака, включая проворачивание заклёпки при затяжке болта или загрязнение сварочными брызгами.
Фрикционное сверление (также известное как термосверление, сверление трением или Flowdrill) представляет собой передовую термомеханическую альтернативу, выполняемую за один установ. За счёт высокой частоты вращения шпинделя и регулируемой осевой подачи выделяющееся тепло трения локально пластифицирует металл заготовки. Конусный твердосплавный пуансон выдавливает прочную монолитную втулку непосредственно из основного материала без образования стружки.

Рисунок 1: Цикл высокоскоростного термосверления и раскатки, формирующий несущую резьбовую бобышку на стальной трубе.
Физика процесса термосверления: 4 этапа пластического формообразования
Процесс фрикционного сверления основан на пластической деформации металла при повышенных температурах (обычно от 600 °C до 800 °C), а не на снятии стружки резанием. Быстрый цикл занимает всего от 2 до 6 секунд на одно отверстие:
- Контакт и разогрев трением: Твердосплавный конусный инструмент (пуансон) вступает в контакт с поверхностью металла при высокой частоте вращения шпинделя (от 1 500 до 4 000 об/мин). Осевое усилие и трение мгновенно разогревают зону контакта до температуры пластичности менее чем за 1 секунду.
- Пластическое смещение и внедрение: По мере размягчения металла (без достижения точки плавления) инструмент проникает в материал под управлением системы ЧПУ, пластически смещая металл как вверх, так и вниз.
- Вытягивание втулки: Смещение металла вниз образует цилиндрический буртик (втулку), суммарная толщина стенки которой в 2,5–3,5 раза превышает исходную толщину листа, обеспечивая достаточную длину свинчивания для нарезания полноценной резьбы.
- Раскатка резьбы (бесстружечное накатывание): Затем в сформированную втулку вводится раскатник (бесстружечный метчик). Вместо срезания волокон и образования стружки он пластически деформирует материал, накатывая внутреннюю резьбу и наклепывая структуру металла для максимальной усталостной прочности.

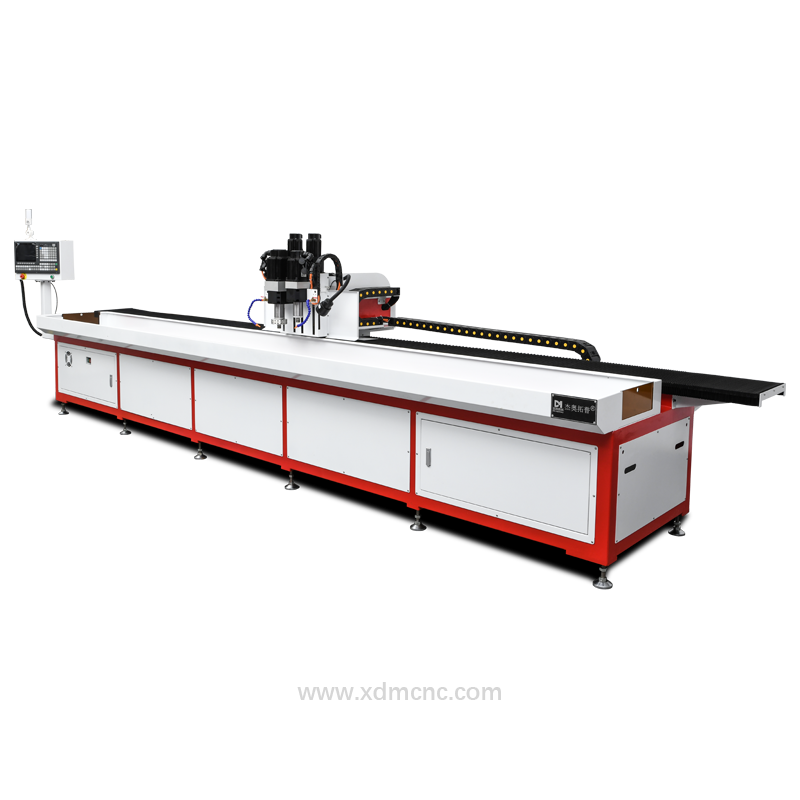
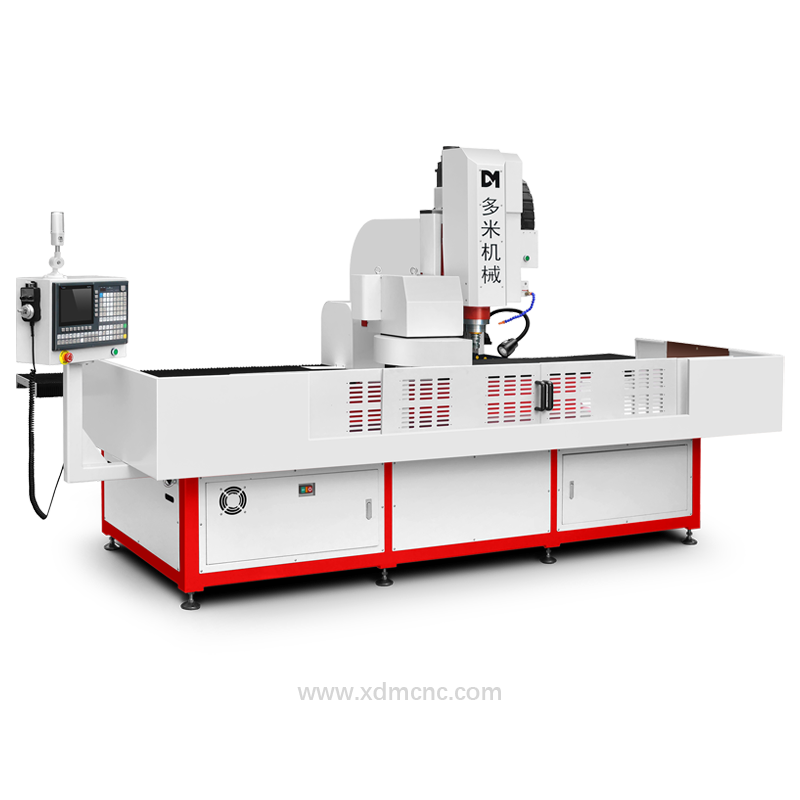
Рисунок 2: Высокоскоростной сверлильно-резьбонарезной станок с ЧПУ DUOMI для непрерывной обработки профильного проката.
Рекомендуемые параметры обработки на станках с ЧПУ при термосверлении
Для обеспечения максимального ресурса инструмента (от 5 000 до 15 000 отверстий на одну твердосплавную фрезу/пуансон) и выдерживания стандартов резьбы ISO/DIN при термосверлении требуется жесткое оборудование с ЧПУ и точный контроль частоты вращения и подачи:
| Параметр | Типичный рабочий диапазон | Инженерные примечания |
|---|---|---|
| Толщина стенки заготовки | 0,8 мм – 12,0 мм | Идеально подходит для трубных профилей 1,2 мм – 4,0 мм |
| Частота вращения шпинделя (об/мин) | 1 500 – 4 000 об/мин | Для меньших диаметров требуется более высокая частота (например, M4 при 3 500 об/мин) |
| Время цикла обработки | 2 – 6 секунд / отверстие | Полный цикл термосверления и нарезания резьбы менее чем за 5 секунд |
| Температура в зоне трения | 600 °C – 800 °C | Размягчает металл без разрушения структуры фазы и без плавления |
| Материал инструмента | Мелкозернистый твердый сплав (WC-Co) | Высокая термостойкость и износостойкость |
| Увеличение длины втулки | в 2,5 – 3,5 раза больше толщины листа | Например, в трубе со стенкой 1,5 мм формируется резьбовая бобышка длиной 4,5 мм |
| Смазка / Термопаста | Высокотемпературная разделительная паста | Наносится каждые 4–5 отверстий для предотвращения налипания металла |
Технико-экономическое сравнение: Термосверление vs. Вытяжные заклёпки-гайки и Приварные гайки
Почему производители автомобильных шасси, металлоконструкций и профилей массово переходят на технологию термосверления? Таблица ниже наглядно демонстрирует экономический и технологический эффект:
| Оцениваемый показатель | Термосверление и нарезание резьбы (Flowdrill) | Вытяжные заклёпки-гайки (резьбовые заклёпки) | Приварные гайки |
|---|---|---|---|
| Суммарное время цикла | 2 – 6 секунд (полностью автоматизированная обработка на ЧПУ) | 15 – 30 секунд (сверление + ручная установка заклёпки) | 30 – 60 секунд (приварка + зачистка от грата и брызг) |
| Затраты на крепежные метизы | 0,00 ₽ (формируется из материала самой заготовки) | Покупка резьбовых заклёпок на каждое отверстие | Затраты на гайки, сварочную проволоку и защитный газ |
| Риск проворачивания (крутящий момент) | 0% риска проворачивания (монолитное соединение с базовым металлом) | Высокий риск при затяжке с повышенным моментом | Средний риск из-за непровара или усталости сварного шва |
| Внутренняя стружка / Заусенцы | 100% без стружки (чистая внутренняя полость трубы) | Стружка образуется на этапе предварительного сверления | Огарок, сварочные брызги и токсичные выделения |
| Прочность на вырыв | на 30%–50% выше, чем у заклёпок | Ограничена прочностью фланца тонкостенной заклёпки | Зависит от квалификации сварщика и режима сварки |
| Пригодность к автоматизации | 100% интеграция в ЧПУ за один установ | Требуются специализированные заклёпочные автоматы | Требуется отдельная роботизированная сварочная ячейка |
Совместимость с материалами заготовок
Технология фрикционного сверления применима для большинства пластичных черных и цветных конструкционных металлов:
- Конструкционные и углеродистые стали: Ст3, Steel 20, S235, S355, Q235, Q345. Обладают отличной пластичностью и быстрым откликом на нагрев трением.
- Нержавеющие стали: AISI 304, AISI 316, AISI 430, 08Х18Н10. Обеспечивается идеальное вытягивание втулки при использовании высокотемпературной разделительной пасты.
- Алюминиевые сплавы: 6061-T6, 6063-T5, 5052, АД31, АМг3. Специальная геометрия инструмента с подрезным буртиком и смазка предотвращают налипание сплава.
- Медь и медные сплавы (латунь): Идеально подходит для коллекторов HVAC, теплообменников и распределительных трубок без необходимости пайки фитингов.
- Трубы с защитным и оцинкованным покрытием: Формирует втулку без повреждения и отслаивания защитного слоя на прилегающих участках.
Промышленное применение станков термосверления
- Автомобилестроение и шасси электромобилей (EV): Корпуса и лотки аккумуляторных батарей, кронштейны амортизаторов, направляющие сидений и трубчатые бамперы.
- Коммерческое спортивное и тренажерное оборудование: Силовые узлы и соединения профильных труб 40x80 мм и 50x100 мм, подверженные динамическим нагрузкам.
- Системы вентиляции, кондиционирования (HVAC) и жидкостного охлаждения: Тройниковые отводы и штуцерные соединения на тонкостенных медных/латунных коллекторах без паяных соединений.
- Архитектурные металлоконструкции и мебель: Перила и ограждения из нержавеющей стали, дверные коробки, модульные стеллажи и несущие каркасы.
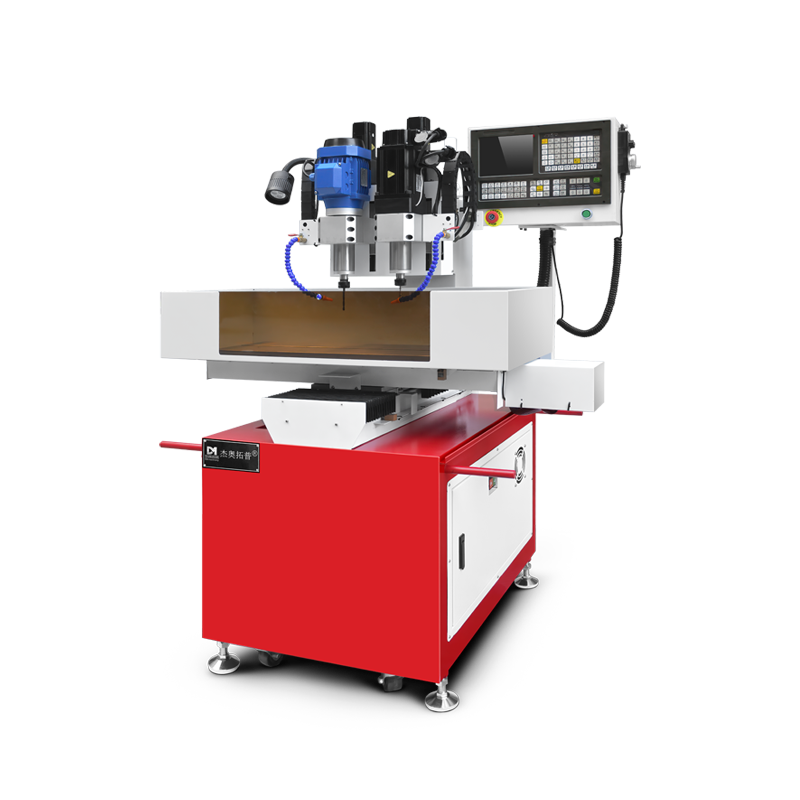
Высокоскоростные сверлильно-резьбонарезные станки с ЧПУ DUOMI для термосверления
Внедрение промышленной технологии термосверления требует высокой жесткости шпиндельного узла, высокомоментных высокоскоростных приводов и синхронизированного жесткого нарезания резьбы.
Сверлильно-резьбонарезные обрабатывающие центры с ЧПУ DUOMI оснащаются жесткими шпинделями BT40/BT50 (до 4 000 об/мин), сервоприводами с быстрым реверсом для резьбонарезания раскатниками, устройствами автоматической смены инструмента (ATC) на 16–24 позиции и рабочей зоной длиной до 6 500 мм. Это позволяет выполнять многопозиционную непрерывную обработку труб и профилей за один установ.
Требуется высокопроизводительный станок для сверления и нарезания резьбы?
Свяжитесь с инженерной командой DUOMI для моделирования времени цикла и подбора конфигурации под ваши задачи.