Na fabricação com chapas metálicas finas, tubos quadrados e estruturas tubulares, criar roscas internas resistentes e duráveis sempre foi um gargalo crítico de produção. Os métodos convencionais de fixação — como porcas rebite cegadas, porcas de prensagem e porcas soldadas — exigem processos manuais em múltiplas etapas, elevam o custo de insumos e introduzem sérios riscos de falha, tais como giro falso da porca rebite durante o aperto de parafusos ou contaminação por respingos de solda.
A furação por fricção térmica (também conhecida como Flowdrill ou Formdrill) oferece uma alternativa termomecânica avançada em usinagem com setup único. Através de rotação ultraelevada e pressão axial controlada, o calor gerado por atrito plastifica localmente o metal da peça, permitindo que a broca cônica de metal duro conforme uma bucha cilíndrica monolítica diretamente a partir do próprio material-base, sem gerar cavacos.

Figura 1: Ciclo de alta velocidade de furação e repuxo térmico por fricção conformando uma bucha roscada estrutural em tubo de aço.
A Ciência da Furação por Fricção: Ciclo de Conformação em 4 Etapas
O processo de furação por fricção térmica (Flowdrill) baseia-se na deformação plástica a quente (geralmente entre 600 °C e 800 °C), dispensando o corte com remoção de cavacos. Este ciclo ultrarrápido requer apenas 2 a 6 segundos por furo:
- Contato e Pré-aquecimento por Fricção: A ferramenta cônica de metal duro integral (carboneto de tungstênio) entra em contato com a superfície metálica sob alta rotação (1.500 a 4.000 RPM). O empuxo axial combinado ao atrito aquece a área de contato até a temperatura de plastificação em menos de 1 segundo.
- Deslocamento e Penetração do Material: À medida que o metal amolece (sem atingir o ponto de fusão), a broca penetra sob avanço CNC controlado, deslocando o metal plastificado tanto para cima quanto para baixo.
- Extrusão da Bucha (Repuxo): O deslocamento descendente forma um colar cilíndrico ou bucha cuja espessura total de parede atinge de 2,5 a 3,5 vezes a espessura original da chapa ou tubo, oferecendo profundidade suficiente para o engrenamento pleno dos filetes de rosca.
- Rosqueamento por Conformação a Frio (Sem Cavacos): Um macho conformador/laminador (sem canais) é então acionado na bucha formada. Em vez de romper as fibras do metal gerando cavacos, ele conforma a frio os filetes internos, encruando a microestrutura granular do metal para garantir máxima resistência à fadiga e tração.

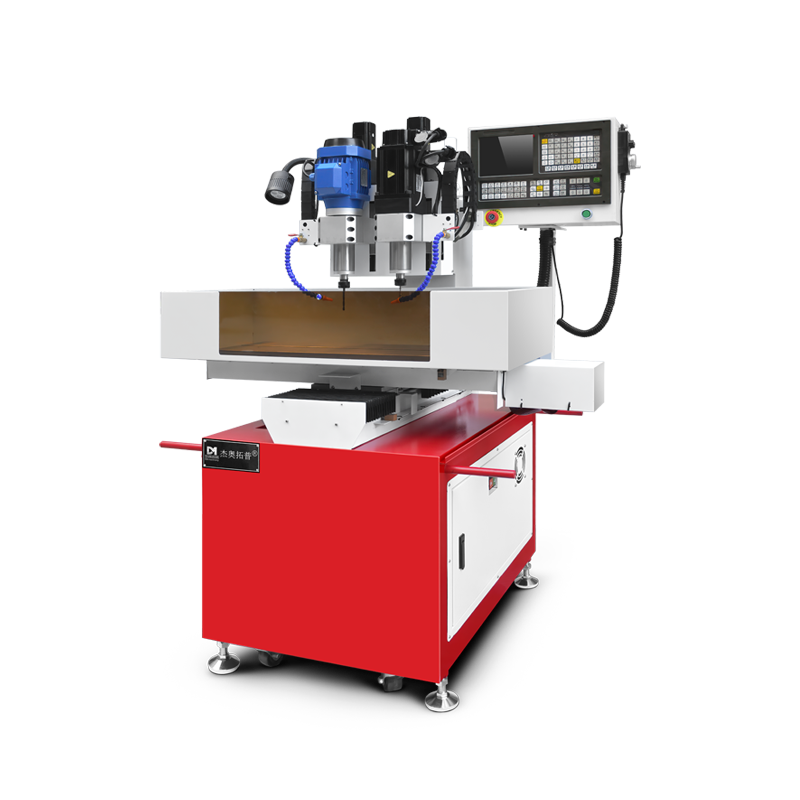
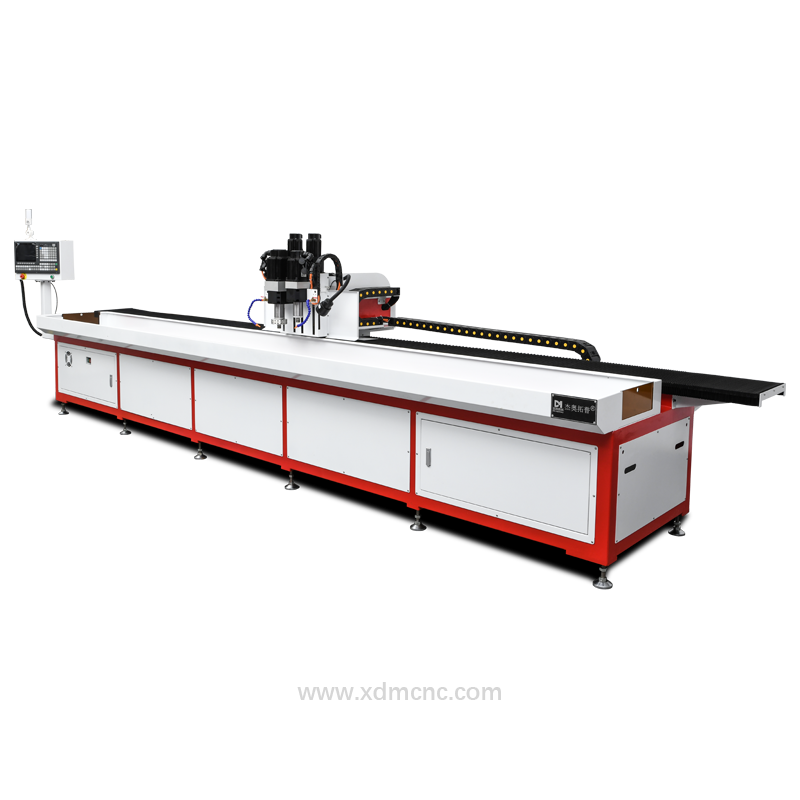
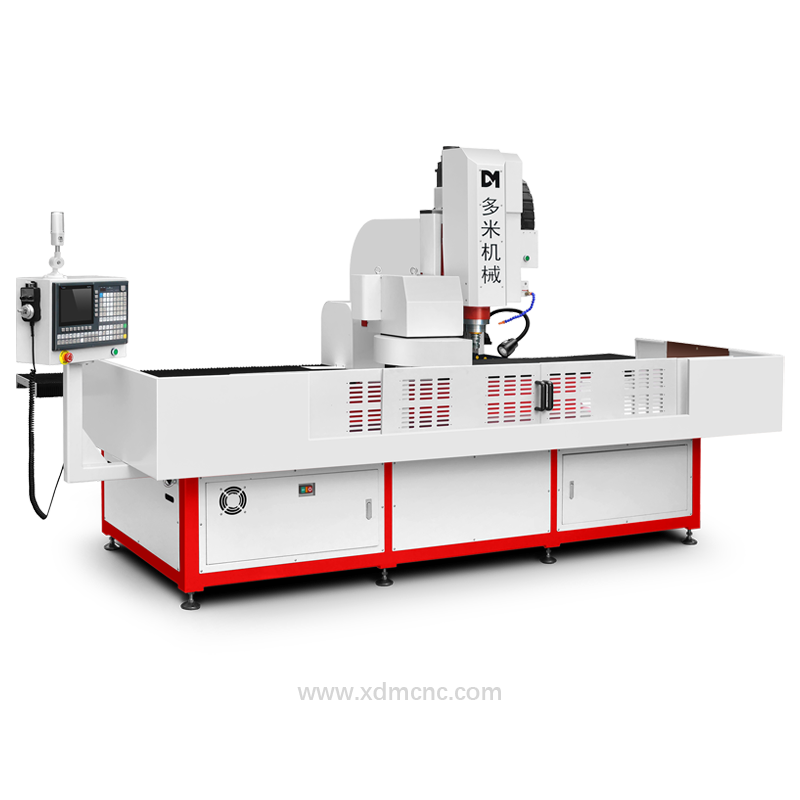
Figura 2: Centro de furação e rosqueamento CNC de alta velocidade DUOMI desenvolvido para processamento contínuo de perfis e tubos industriais.
Parâmetros de Usinagem CNC Recomendados para Furação Térmica
Para assegurar a máxima vida útil da ferramenta (5.000 a 15.000 furos por broca de metal duro) e atender às tolerâncias normatizadas ISO/DIN de roscas, o processo exige máquinas CNC rígidas e controle apurado de avanço e rotação:
| Parâmetro | Faixa Típica de Operação | Notas de Engenharia |
|---|---|---|
| Espessura da Parede da Peça | 0,8 mm – 12,0 mm | Ideal para perfis e tubos entre 1,2 mm e 4,0 mm |
| Rotação do Eixo-Árvore (RPM) | 1.500 – 4.000 RPM | Diâmetros menores demandam maior RPM (ex.: M4 a 3.500 RPM) |
| Tempo de Ciclo do Processo | 2 – 6 segundos / furo | Ciclo completo de furação e rosqueamento em menos de 5 segundos |
| Temperatura na Zona de Atrito | 600 °C – 800 °C | Plastifica o metal sem degradação de fase ou fusão |
| Material da Ferramenta | Metal Duro Microgrão (WC-Co) | Resistência térmica extrema e durabilidade contra desgaste |
| Ganho de Comprimento da Bucha | 2,5x – 3,5x a espessura da chapa | Ex.: parede de 1,5 mm conforma uma bucha roscada de 4,5 mm |
| Lubrificação / Pasta Desmoldante | Pasta especial para altas temperaturas | Aplicada a cada 4–5 ciclos para evitar adesão do metal |
Comparativo Técnico e Econômico: Flowdrill vs. Porcas Rebite e Porcas de Solda
Por que montadoras automobilísticas e fabricantes de estruturas metálicas estão migrando para a furação por fricção térmica? O comparativo técnico a seguir comprova as vantagens operacionais e financeiras quantificáveis:
| Critério de Avaliação | Furação e Rosqueamento Flowdrill | Porcas Rebite Cegas (Nutserts) | Porcas Soldadas |
|---|---|---|---|
| Tempo Total de Ciclo | 2 – 6 segundos (100% automatizado em CNC) | 15 – 30 segundos (pré-furo + inserção manual) | 30 – 60 segundos (solda + limpeza de escória) |
| Custo de Fixadores / Insumos | R$ 0,00 (conformado no próprio metal-base) | Custo contínuo por inserto metálico | Custo de porcas, arame de solda e gás de proteção |
| Risco de Giro Falso (Torque) | 0% de risco (bucha monolítica integrada) | Alto risco durante aperto com alto torque | Risco moderado por solda fria ou fadiga térmica |
| Cavacos e Resíduos Internos | 100% Livre de Cavacos (tubo interno limpo) | Cavacos produzidos na furação prévia | Respingos de solda, escória e fumos tóxicos |
| Resistência ao Arrancamento | 30% a 50% superior aos insertos | Limitada pela flange fina do colar rebitado | Depende da habilidade manual do soldador |
| Prontidão para Automação | 100% integrado em setup único CNC | Exige rebitadeiras pneumáticas ou robóticas | Requer célula robotizada de soldagem dedicada |
Compatibilidade com Materiais de Engenharia
A tecnologia de furação por fricção térmica adapta-se com excelência a praticamente todos os metais ferrosos e não ferrosos dúcteis:
- Aços Carbono e Estruturais: S235, S355, AISI 1020, AISI 1045, Q235, Q345. Excelente ductilidade e rápida resposta térmica.
- Aços Inoxidáveis: AISI 304, AISI 316, AISI 430. Extrusão precisa de buchas com uso de pasta lubrificante para altas temperaturas.
- Ligas de Alumínio: 6061-T6, 6063-T5, 5052. Ferramental especial com colar plano e lubrificação dedicada impedem o engripamento da liga.
- Cobre e Latão: Perfeito para coletores de HVAC, trocadores de calor e linhas de arrefecimento sem necessidade de conexões brasadas em T.
- Tubos Galvanizados e Pré-revestidos: Repuxa de forma limpa sem queimar ou comprometer camadas protetoras adjacentes.
Principais Aplicações Industriais das Máquinas Flowdrill
- Chassis Automotivos e Veículos Elétricos (EV): Caixas e bandejas de bateria para VE, suportes de amortecedor, trilhos de assentos e barras de proteção tubular.
- Equipamentos para Linha Fitness e Ginástica: Junções estruturais de alta resistência em tubos de aço 40x80 mm e 50x100 mm sujeitos a esforços dinâmicos intensos.
- Sistemas de Refrigeração e HVAC: Ramificações em coletores e distribuidores de cobre/latão de parede fina sem solda brasagem.
- Construção Civil, Fachadas e Mobiliário: Parapeitos em aço inox, esquadrias de alumínio, esteiras de cabos e estruturas tubulares modulares.
Soluções DUOMI em Máquinas CNC de Furação por Fricção Térmica
A aplicação industrial robusta do processo de furação térmica exige alta rigidez estrutural no eixo-árvore, motores com torque vigoroso em altas rotações e rosqueamento rígido sincronizado com reversão rápida.
Os Centros de Furação e Rosqueamento CNC DUOMI incorporam fusos rígidos BT40/BT50 (com até 4.000 RPM), reversão ultrarrápida por servomotores para machos conformadores, magazine trocador automático de ferramentas (ATC) de 16 a 24 posições e cursos de barramento longo de até 6.500 mm — proporcionando usinagem contínua multiestações para perfis e tubos com fixação única.
Precisa de Centros de Furação e Rosqueamento de Alta Eficiência?
Consulte nossos engenheiros seniores de aplicação para obter simulação de tempo de ciclo e proposta de máquina customizada em 24h.