1. Sektöre Genel Bakış ve Yapısal Profil İşleme Zorlukları
Kare çelik boru ve profiller (örneğin Q235, Q345, AISI 1020 ve AISI 304 Paslanmaz Çelik); mobilya iskeletleri, perakende mağaza teşhir rafları ve ticari fitness ekipmanları genelinde temel taşıyıcı yapı malzemesidir. Yüksek burulma mukavemeti ve pürüzsüz estetik hatlar sunan kare profiller, modern modüler tasarımın vazgeçilmez bileşenleridir.
Bununla birlikte, geleneksel çok adımlı imalat iş akışları ciddi operasyonel darboğazlar doğurur:
- Süreç Dağınıklığı: Bağımsız delik delme tezgâhları, manuel kılavuz çekme istasyonları ve frezeler arasındaki parça transferleri; malzeme taşıma risklerini ve kümülatif eksen kaçıklığı hatalarını artırır.
- Yetersiz Diş Derinliği: İnce etli kare profiller (1,2 mm ila 3,0 mm et kalınlığı), yeterli diş kavrama derinliği sağlayamaz. Bu durum tarihsel olarak kaynak somunları veya kör perçin somunları (pop somun) gibi maliyetli ikincil işlemleri zorunlu kılmıştır.
- Boyutsal Tutarsızlık: Manuel konumlandırma ve takım değişiklikleri, mühendislik tolerans sınırlarını sıklıkla aşarak ISO 2768-m standart limitlerinin dışına çıkar.
- Yüksek İşletme Maliyetleri: Aşırı iş gücü bağımlılığı ve uzayan çevrim süreleri, seri üretimde kâr marjlarını ciddi oranda eritir.
2. Entegre CNC Profil İşleme Çözümlerine Yönelik Pazar Talebi
Endüstri 4.0 otomasyonuna geçiş hızlandıkça üreticiler; kare ve dikdörtgen profiller üzerinde sürtünmeli delme (Flowdrill), diş açma/kılavuz çekme ve hafif kontur frezeleme işlemlerini tek bağlamada gerçekleştirebilen çok işlevli CNC sistemlerine ihtiyaç duymaktadır.
Temel İmalat Parametreleri ve Karşılaştırma
| Parametre | Standart İmalat Gereksinimleri | Entegre Delme Çözümü |
|---|---|---|
| İşleme Hassasiyeti | ISO 2768-m (±0,1 mm) | Yüksek hassasiyetli servo kontrol (±0,03 mm) |
| Diş Derinliği Oranı | 1,0× Anma Çapı | 3,0× Anma Çapı (Sürtünmeli Şekillendirme Kovanı ile) |
| Delik Başına Çevrim Süresi | 18–30 saniye (Çok makineli) | 3–6 saniye (Tek bağlamada sürtünmeli delme + kılavuz çekme) |
| Malzeme Et Kalınlığı | 1,0 mm – 6,0 mm | 1,0 mm – 8,0 mm (İmalat Çeliği, Paslanmaz Çelik, Alüminyum) |
3. Entegre Delme Çözümünün Teknik Mimarisi
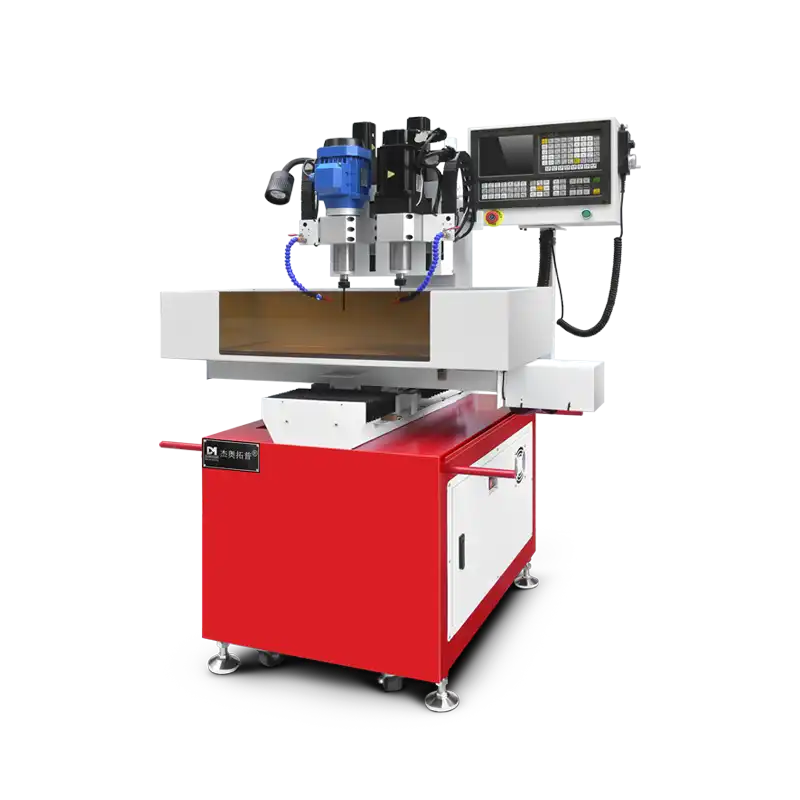
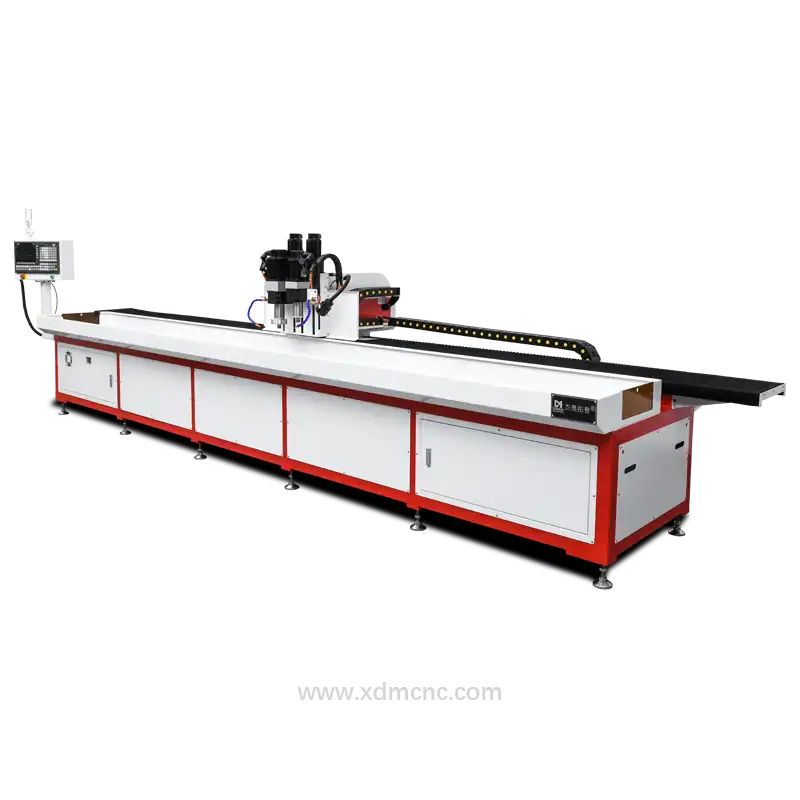
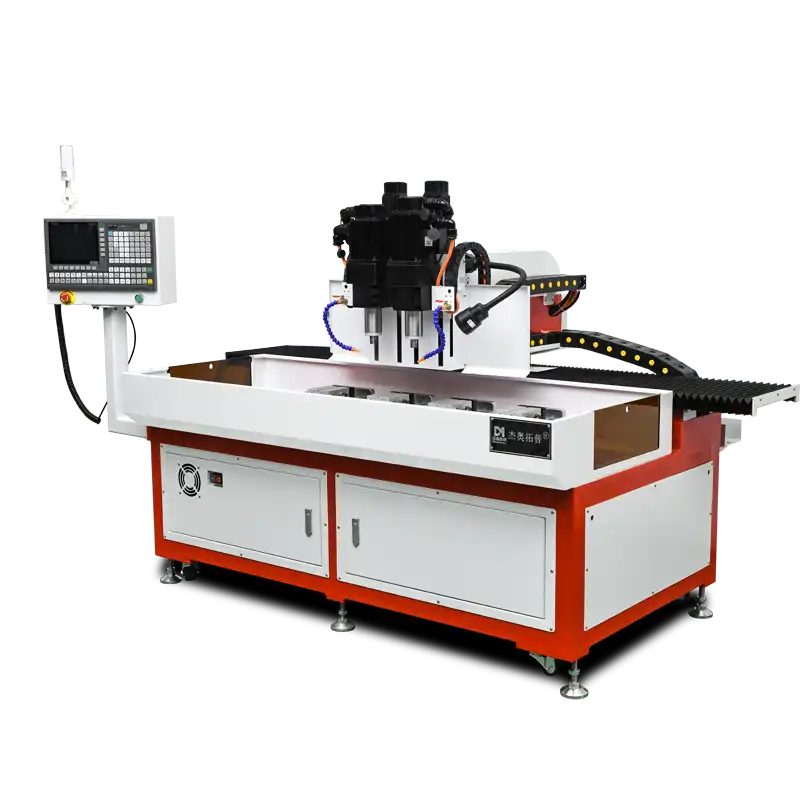
DUOMI CNC Entegre Delme Çözümü; sürtünmeli termal delme teknolojisini, talaşsız ovalama kılavuz çekme ve çok eksenli CNC servo konumlandırmayla tek gövdede birleştirir.
3.1 Temel Alt Sistemler
- Yüksek Hızlı Sürtünmeli Delme Kafası: 2.000–4.000 dev/dak devirde çalışan tungsten karbür sürtünme uçları kullanır. Oluşan sürtünme ısısı (~600°C–700°C) yapısal çeliği bölgesel olarak plastikleştirerek aşağıya doğru uzanan yakalı bir kovan formu oluşturur; bu sayede yerel et kalınlığı %300'e varan oranda artar.
- Senkronize Ovalama ile Diş Açma İş Mili: DIN 13 / ISO 965 standartlarına uygun ovalama kılavuzları (talaşsız kılavuz çekme) kullanarak talaş üretmeden, deformasyon sertleşmesiyle güçlendirilmiş iç dişler açar. Bu dişler, geleneksel talaş kaldırarak açılan dişlere kıyasla %50'ye kadar daha yüksek sıyrılma mukavemetine sahiptir.
- Otomatik Takım Değiştirici (ATC) ve Takım Magazini: Sürtünmeli matkaplar, kılavuzlar ve bölgesel kanal açma veya boşaltma frezeleme operasyonları için karbür parmak frezeler arasında 2 saniyenin altında hızlı takım değişimi sağlar.
- Çok Eksenli CNC Hareket Kontrolörü: Endüstriyel dokunmatik ekran programlama, G-kodu CAD/CAM entegrasyonu ve boru/profil yüzeyindeki bombe veya çekme toleranslarını dengelemek için otomatik iş parçası yükseklik algılama özelliğine sahiptir.
3.2 Entegre İş Akışı Sıralaması
- Adım 1: İş parçasının yüklenmesi ve otomatik pnömatik/hidrolik bağlama aparatları ile sabitlenmesi.
- Adım 2: Yüksek hızlı sürtünmeli delme ile ana metalden ekstrüde kovan yapısının oluşturulması.
- Adım 3: Talaşsız kılavuz çekme iş miline otomatik takım değişimi.
- Adım 4: Saniyeler içinde talaşsız, mukavemetli iç diş açma işlemi.
- Adım 5: Aynı koordinat sisteminde opsiyonel form frezeleme / montaj kanalı açma işlemi.
- Adım 6: Parçanın serbest bırakılması ve otomatik parça indeksleme/tahliyesi.
4. Operasyonel Avantajlar ve Performans Kriterleri
4.1 Ek Bağlantı Elemanı Olmadan Üstün Diş Mukavemeti
Entegre delme çözümü, doğrudan ana malzemeden kovan formunda yaka oluşturarak kaynak somunları ve perçin somunları gibi ikincil bağlantı elemanlarını tamamen ortadan kaldırır. Bağlantı elemanı malzeme maliyetini sıfırlarken, ticari fitness ekipmanlarındaki yüksek dinamik yüklere ve titreşimlere kolaylıkla dayanan M4–M12 dişler üretir.
4.2 Alan ve İş Gücü Optimizasyonu
Üç bağımsız tezgâhın (sütunlu matkap, kılavuz çekme ünitesi, freze tezgâhı) tek bir entegre CNC tezgâhta birleştirilmesi; atölye taban alanı kullanımını %60'a kadar azaltır ve doğrudan iş gücü ihtiyacını 3 operatörden 1 denetim operatörüne düşürür.
5. Endüstriyel Uygulama Vaka Analizleri
5.1 Modüler Ofis Mobilyası İmalatı
- Malzeme: 30 × 30 mm kare çelik profil (1,5 mm et kalınlığı).
- Sonuç: Kör perçin somunlarından sürtünmeli delmeyle açılan M6 dişlere geçildi. Birim üretim çevrim süresi %35, doğrudan iş gücü maliyetleri ise %42 oranında azaldı.
5.2 Ağır Hizmet Tipi Perakende Teşhir Rafları
- Malzeme: Yüksek delik sıklığına sahip 40 × 40 mm Q235 çelik profiller.
- Sonuç: 2,5 metre uzunluğundaki profiller boyunca eksenel konumlandırma hassasiyeti ±0,04 mm seviyesine ulaştı; montaj kaçıklığı kaynaklı hurda oranı %8,5'ten %0,3'e geriledi.
5.3 Ticari Fitness Ekipmanı İskeletleri
- Malzeme: 50 × 100 mm dikdörtgen yapısal çelik profil (3,0 mm et kalınlığı).
- Sonuç: Yapılan dinamik çekme testleri, diş sıyrılma mukavemetinin 18,5 kN değerini aştığını doğruladı. Ekipman dayanıklılık standartları yükseltilirken toplam tezgâh yatırım amortisman süresi 14 ay olarak gerçekleşti.
6. Finansal Analiz ve Yatırım Geri Dönüşü (ROI) Tablosu
| Maliyet Kalemi / Metrik | Geleneksel Yöntem | Entegre Delme Çözümü |
|---|---|---|
| Perçin Somunu / Bağlantı Elemanı Maliyeti (100.000 delik) | 8.500 $/yıl | 0 $ |
| Doğrudan İş Gücü (3 Operatör vs 1 Operatör) | 120.000 $/yıl | 40.000 $/yıl |
| İkincil Hata / Hurda Oranı | %3,5 | < %0,5 |
| Tahmini Yatırım Geri Dönüş Süresi (ROI) | Yok | 11,4 Ay |
7. Kurulum Kılavuzu ve Entegrasyon Adımları
- İş Parçası Hazırlığı: Ham kare profillerin EN 10219 veya ASTM A500 dış boyut toleranslarına uygun olduğunu teyit edin.
- Takım Seçimi: İşlenecek malzeme türüne (karbon çeliği vs. paslanmaz çelik) uygun özel tungsten karbür sürtünmeli delme uçları belirleyin.
- Yazılım Konfigürasyonu: Farklı delik eksen aralıkları ve desenler arasında hızlı geçiş yapmak için sisteme önceden yüklenmiş parametrik program şablonlarından faydalanın.
Yüksek Verimli CNC Delme ve Kılavuz Çekme Tezgahına mı İhtiyacınız Var?
24 saat içinde özel bir çevrim süresi simülasyonu ve size özel tezgâh teklifi almak için kıdemli uygulama mühendislerimize danışın.