1. Tổng quan ngành & Thách thức trong gia công thép hộp
Thép hộp (ví dụ: Q235, Q345, AISI 1020 và inox 304) là vật liệu cấu trúc nền tảng trong sản xuất khung đồ nội thất, kệ trưng bày bán lẻ và thiết bị thể thao thương mại. Nhờ độ bền xoắn cao và tính thẩm mỹ gọn gàng, thép hộp đóng vai trò quan trọng trong thiết kế mô-đun hiện đại.
Tuy nhiên, quy trình gia công nhiều bước truyền thống đang gặp phải những nút thắt lớn về vận hành:
- Quy trình bị phân mảnh: Việc luân chuyển phôi giữa các máy khoan độc lập, trạm taro thủ công và máy phay làm tăng rủi ro va đập, trầy xước và tích lũy sai số vị trí.
- Độ sâu ren không đủ: Thép hộp thành mỏng (độ dày từ 1.2 mm đến 3.0 mm) không đủ chiều sâu để tạo ren liên kết chắc chắn, trước đây thường phải sử dụng các giải pháp phụ trợ tốn kém như hàn đai ốc (tán hàn) hoặc dùng đai ốc rút (rivnut).
- Kích thước không đồng đều: Việc định vị thủ công và thay dao bằng tay thường vượt quá dung sai kỹ thuật cho phép (không đạt tiêu chuẩn ISO 2768-m).
- Chi phí vận hành cao: Phụ thuộc quá nhiều vào nhân công và thời gian chu kỳ gia công kéo dài làm giảm biên lợi nhuận trong sản xuất hàng loạt.
2. Nhu cầu thị trường về giải pháp gia công thép hộp CNC tích hợp
Khi xu hướng tự động hóa Công nghiệp 4.0 ngày càng tăng tốc, các nhà sản xuất đòi hỏi các hệ thống CNC đa năng, gia công trong một lần gá có khả năng thực hiện đồng thời các nguyên công khoan nóng chảy, taro tạo ren và phay biên dạng trên các thanh thép hộp vuông và chữ nhật.
Thông số kỹ thuật gia công chính
| Thông số | Yêu cầu tiêu chuẩn | Giải pháp gia công tích hợp |
|---|---|---|
| Độ chính xác gia công | ISO 2768-m (±0.1 mm) | Điều khiển Servo độ chính xác cao (±0.03 mm) |
| Tỷ lệ độ sâu ren | 1.0× Đường kính danh nghĩa | 3.0× Đường kính danh nghĩa (Nhờ cổ ren tạo ra từ khoan nóng chảy) |
| Thời gian chu kỳ mỗi lỗ | 18–30 giây (Qua nhiều máy) | 3–6 giây (Khoan nóng chảy + taro trong một lần gá) |
| Độ dày vật liệu | 1.0 mm – 6.0 mm | 1.0 mm – 8.0 mm (Thép cacbon thấp, Thép không gỉ, Nhôm) |
3. Cấu trúc kỹ thuật của giải pháp gia công khoan taro tích hợp
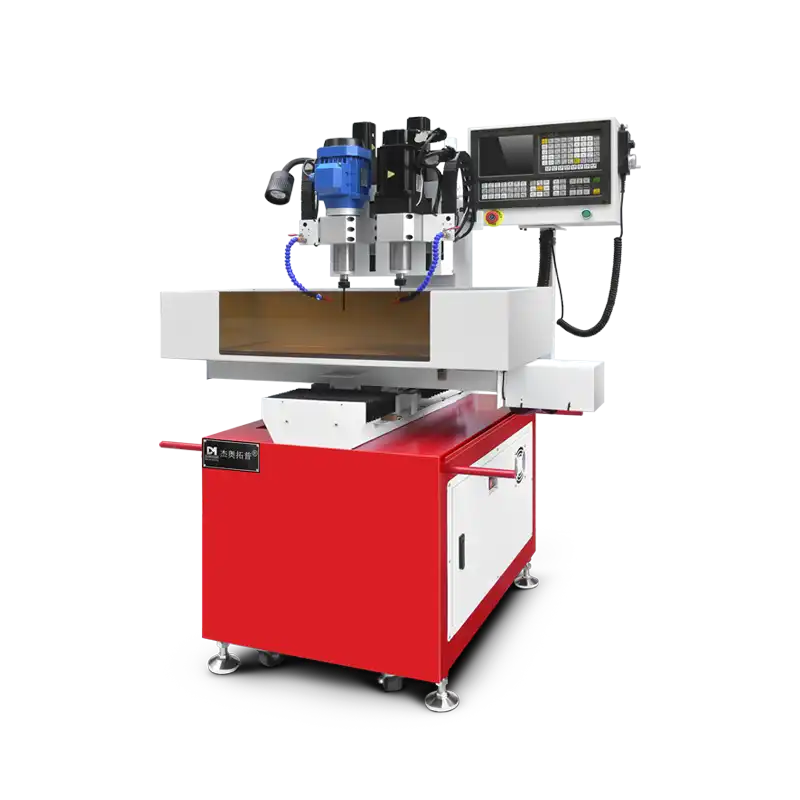
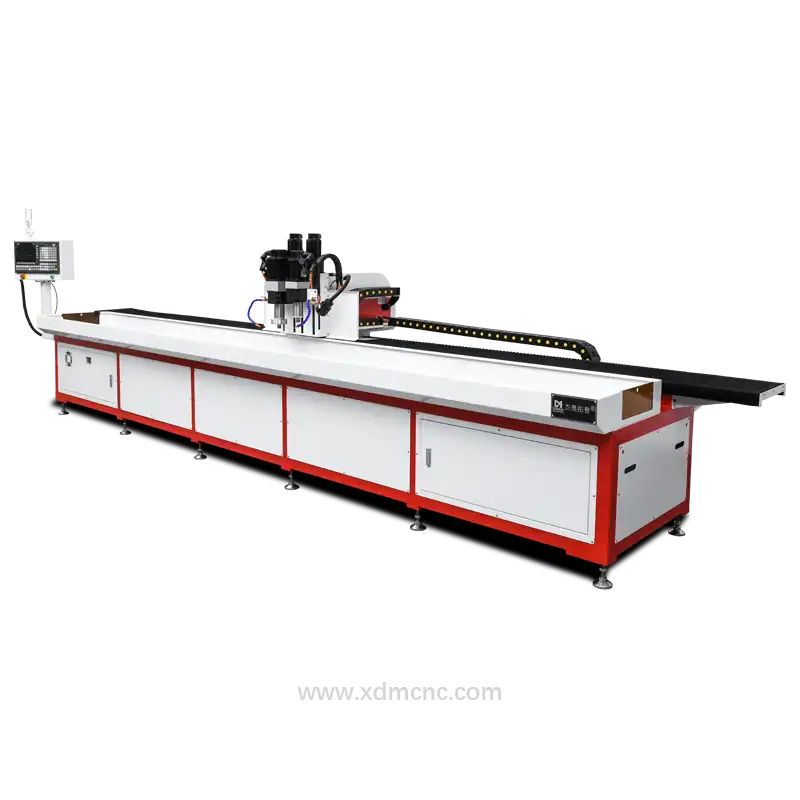
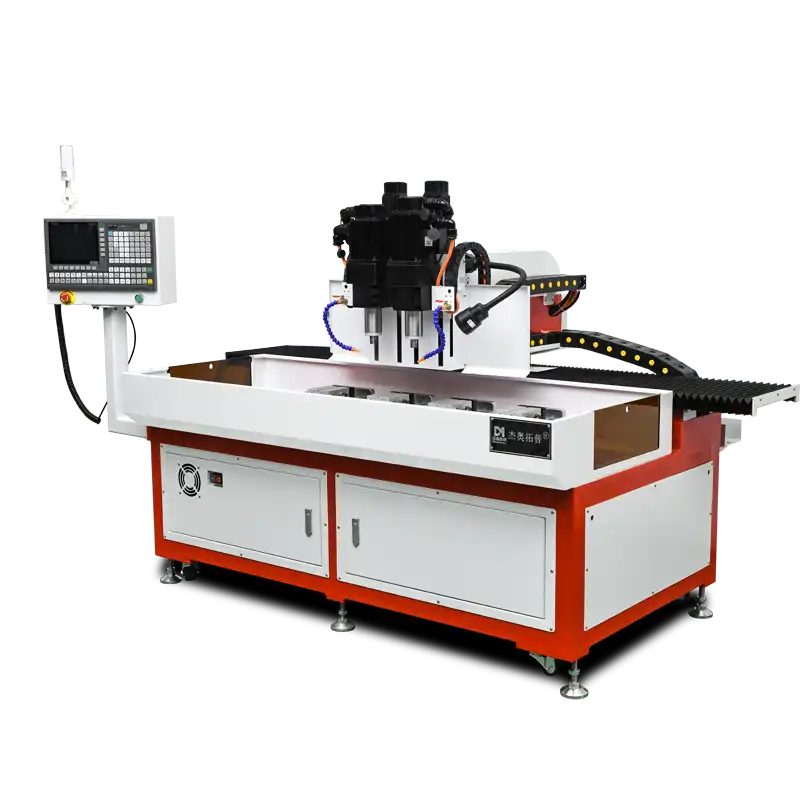
Giải pháp gia công khoan taro tích hợp DUOMI CNC kết hợp công nghệ khoan ma sát nóng chảy với taro ép không phoi và hệ thống định vị CNC đa trục.
3.1 Các hệ thống cốt lõi
- Đầu khoan nóng chảy tốc độ cao: Sử dụng mũi khoan ma sát bằng hợp kim vonfram (tungsten carbide) hoạt động ở tốc độ 2.000–4.000 vòng/phút. Nhiệt lượng ma sát cực cao (~600°C–700°C) làm dẻo hóa cục bộ thép kết cấu, tạo ra một cổ ống hướng xuống dưới giúp tăng độ dày thành lỗ lên tới 300%.
- Trục chính taro ép đồng bộ: Sử dụng mũi taro ép (tạo ren không phoi) tuân theo tiêu chuẩn DIN 13 / ISO 965, tạo ra các ren trong được làm cứng nguội, không sinh phoi và có lực chống nhổ (pull-out strength) cao hơn tới 50% so với ren taro cắt thông thường.
- Bộ thay dao tự động (ATC) & Đài gá dao: Cho phép chuyển đổi dụng cụ cắt dưới 2 giây giữa mũi khoan nóng chảy, mũi taro và dao phay ngón hợp kim để phay rãnh hoặc phay mặt đầu.
- Bộ điều khiển chuyển động CNC đa trục: Trang bị màn hình cảm ứng công nghiệp, tích hợp mã G-code CAD/CAM và cảm biến tự động đo chiều cao phôi để bù trừ độ cong vênh của thành ống hoặc sai số phôi.
3.2 Quy trình gia công tích hợp tuần tự
- Bước 1: Gá đặt phôi & kẹp chặt tự động bằng hệ thống khí nén/thủy lực.
- Bước 2: Khoan nóng chảy tốc độ cao tạo cổ ống đùn từ chính vật liệu nền.
- Bước 3: Tự động thay dao sang trục chính taro ép.
- Bước 4: Hoàn thành nguyên công tạo ren trong vài giây mà không sinh phoi.
- Bước 5: Phay rãnh hoặc phay biên dạng tùy chọn trên cùng một hệ tọa độ.
- Bước 6: Nhả kẹp và tự động chuyển phôi/đẩy thành phẩm.
4. Ưu thế vận hành và các chỉ số hiệu suất
4.1 Tăng cường độ bền ren không cần linh kiện liên kết phụ trợ
Bằng cách tạo ra một cổ ống đùn từ chính vật liệu nền, giải pháp gia công tích hợp loại bỏ hoàn toàn các linh kiện phụ trợ (như đai ốc hàn, đai ốc rút), giảm chi phí vật tư liên kết về mức bằng không, đồng thời tạo ra các bước ren M4–M12 có khả năng chịu lực động cực tốt trong các thiết bị thể thao thương mại.
4.2 Tối ưu hóa diện tích nhà xưởng & nhân công
Việc thay thế ba máy độc lập (máy khoan bàn, máy taro và máy phay) bằng một máy CNC tích hợp duy nhất giúp giảm tới 60% diện tích nhà xưởng và giảm yêu cầu nhân công trực tiếp từ 3 người vận hành xuống chỉ còn 1 người giám sát.
5. Các dự án thực tế trong công nghiệp
5.1 Sản xuất đồ nội thất văn phòng dạng mô-đun
- Vật liệu: Thép hộp vuông 30 × 30 mm (độ dày thành ống 1.5 mm).
- Kết quả: Chuyển đổi từ đai ốc rút sang ren M6 khoan nóng chảy trực tiếp. Giảm 35% thời gian chu kỳ gia công sản phẩm và giảm 42% chi phí nhân công trực tiếp.
5.2 Kệ trưng bày bán lẻ chịu tải trọng cao
- Vật liệu: Thép hình Q235 kích thước 40 × 40 mm với mật độ lỗ khoan dày đặc.
- Kết quả: Độ chính xác vị trí đạt ±0.04 mm trên suốt chiều dài thanh 2.5 mét, giảm tỷ lệ lỗi do lệch cấu trúc từ 8.5% xuống chỉ còn 0.3%.
5.3 Khung thiết bị thể thao thương mại
- Vật liệu: Thép hộp chữ nhật kết cấu 50 × 100 mm (độ dày thành ống 3.0 mm).
- Kết quả: Thử nghiệm lực chống nhổ động xác nhận khả năng giữ ren vượt quá 18.5 kN. Độ bền kết cấu thiết bị được nâng cao rõ rệt, đồng thời thời gian thu hồi vốn đầu tư máy chỉ mất 14 tháng.
6. Phân tích tài chính & Khung hoàn vốn (ROI)
| Chi phí / Chỉ số | Quy trình truyền thống | Giải pháp gia công tích hợp |
|---|---|---|
| Chi phí đai ốc rút / Linh kiện liên kết (100.000 lỗ) | 8.500 USD / năm | 0 USD |
| Nhân công trực tiếp (3 người vận hành so với 1) | 120.000 USD / năm | 40.000 USD / năm |
| Tỷ lệ phế phẩm thứ cấp | 3.5% | < 0.5% |
| Thời gian hoàn vốn ước tính | Không áp dụng | 11.4 tháng |
7. Hướng Hướng dẫn triển khai & Tích hợp
- Chuẩn bị phôi: Đảm bảo thép hộp thô tuân thủ các tiêu chuẩn dung sai kích thước ngoài (EN 10219 / ASTM A500).
- Lựa chọn dụng cụ cắt: Chọn mũi khoan ma sát bằng hợp kim vonfram chuyên dụng phù hợp với vật liệu phôi (thép cacbon thấp so với thép không gỉ).
- Cấu hình phần mềm: Sử dụng các mẫu chương trình tham số được tải sẵn để chuyển đổi nhanh chóng giữa các sơ đồ khoảng cách lỗ khác nhau.
Cần máy CNC khoan & taro hiệu suất cao?
Trao đổi với các kỹ sư ứng dụng cấp cao của chúng tôi để nhận mô phỏng thời gian chu kỳ và đề xuất máy theo yêu cầu trong vòng 24 giờ.