1. Visão Geral da Indústria e Desafios Estruturais em Tubos
Tubos quadrados de aço (como Q235, Q345, AISI 1020 e Aço Inoxidável AISI 304) representam a matéria-prima estrutural fundamental na manufatura de estruturas de móveis corporativos, gôndolas e expositores comerciais, e equipamentos profissionais de musculação e fitness. Oferecendo excelente resistência à torção e um perfil estético moderno, os tubos quadrados são peças-chave em projetos modulares contemporâneos.
No entanto, os fluxos convencionais de fabricação divididos em múltiplas etapas acarretam gargalos operacionais críticos:
- Fragmentação do Processo: O transporte de peças entre furadeiras de bancada manuais, postos avulsos de rosqueamento e fresadoras eleva o risco de manuseio e gera erros posicionais acumulados.
- Profundidade de Rosca Insuficiente: Tubos quadrados de parede fina (1,2 mm a 3,0 mm de espessura de parede) não dispõem de filetes de rosca suficientes para garantir aperto estrutural seguro, exigindo historicamente operações secundárias onerosas como solda de porcas ou aplicação de porcas rebite (rivnuts).
- Inconsistência Dimensional: O posicionamento manual e as trocas de ferramentas com frequência extrapolam as tolerâncias mecânicas aceitáveis (reprovando nos limites padrão da norma ISO 2768-m).
- Altos Custos Operacionais: A excessiva dependência de mão de obra e os tempos de ciclo dilatados comprometem severamente as margens de lucro na produção seriada.
2. Demanda do Mercado por Soluções CNC Integradas para Processamento de Tubos
Com o avanço da automação na Indústria 4.0, fabricantes exigem sistemas CNC multifuncionais em setup único, capazes de executar furação por fricção térmica (Flowdrill), rosqueamento e fresamento de contorno em perfis tubulares quadrados e retangulares.
Especificações Chave de Fabricação
| Parâmetro | Requisitos Padrão de Mercado | Solução Integrada de Furação |
|---|---|---|
| Precisão de Usinagem | ISO 2768-m (±0,1 mm) | Controle servo de alta precisão (±0,03 mm) |
| Razão de Profundidade de Rosca | 1,0× Diâmetro Nominal | 3,0× Diâmetro Nominal (via Colar por Conformação Térmica) |
| Tempo de Ciclo por Furo | 18–30 segundos (Múltiplas máquinas) | 3–6 segundos (Furação térmica + rosqueamento em setup único) |
| Espessura do Material | 1,0 mm – 6,0 mm | 1,0 mm – 8,0 mm (Aço Carbono, Aço Inox, Alumínio) |
3. Arquitetura Técnica da Solução Integrada de Furação
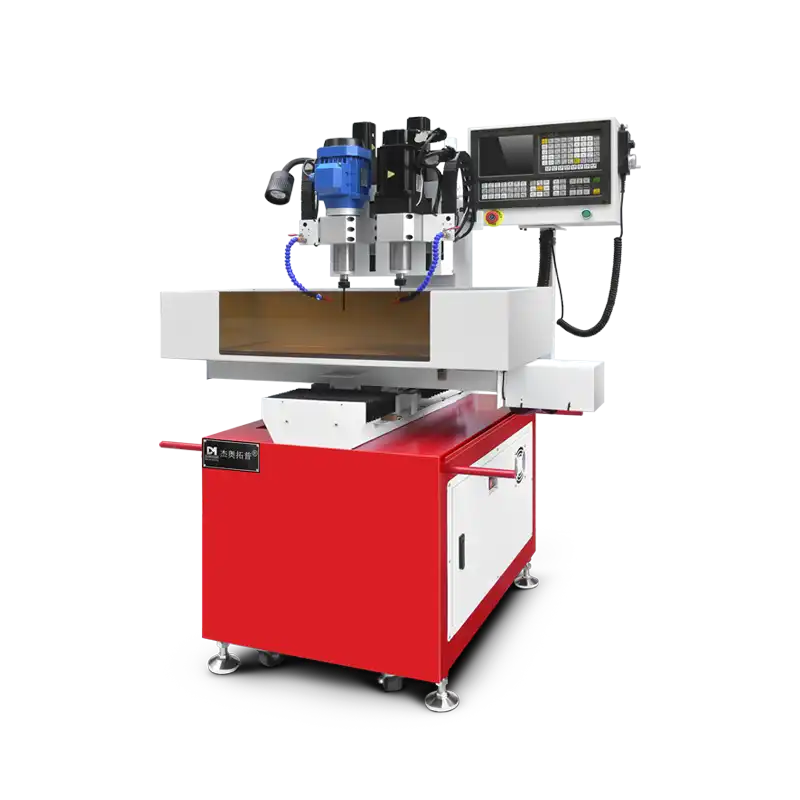
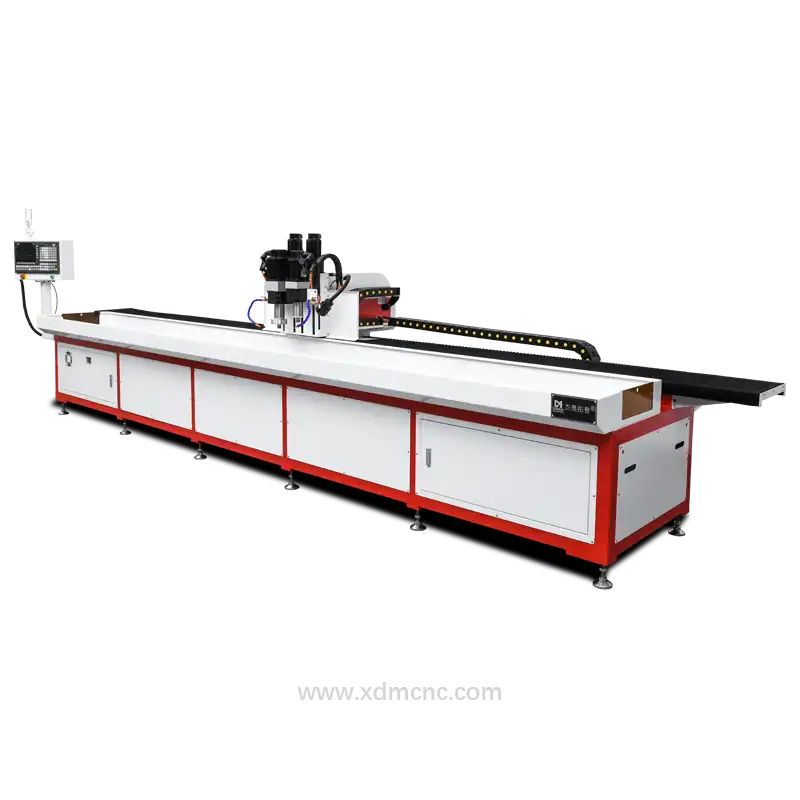
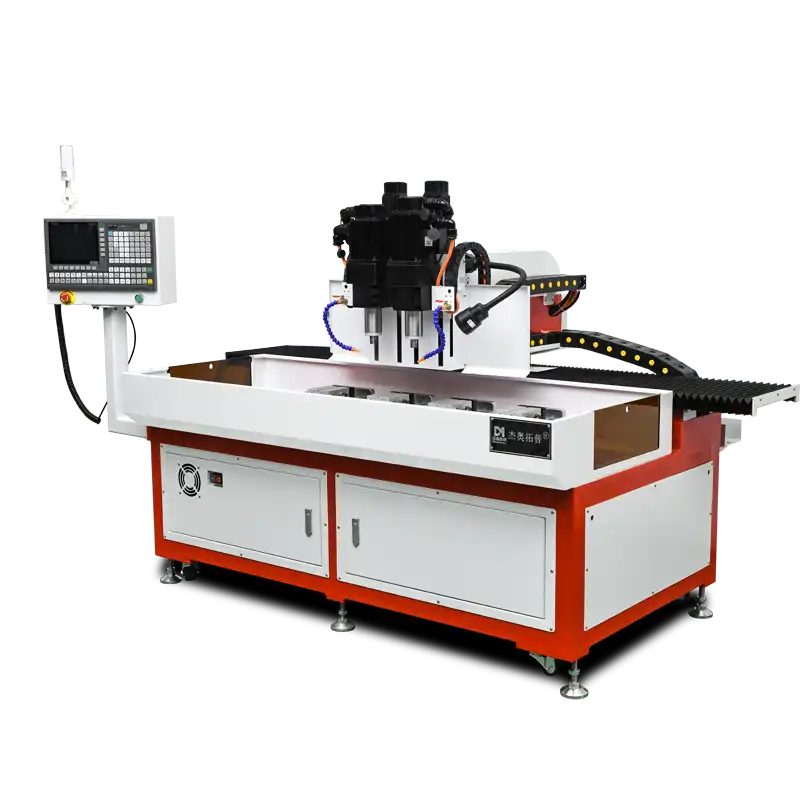
A Solução Integrada de Furação DUOMI CNC combina tecnologia de furação por fricção térmica com rosqueamento por conformação a frio e posicionamento multieixos acionado por comando numérico computadorizado.
3.1 Subsistemas Principais
- Cabeçote de Furação Térmica de Alta Rotação: Utiliza ferramentas cônicas de metal duro (carboneto de tungstênio) operando entre 2.000 e 4.000 RPM. O atrito em alta temperatura (~600°C–700°C) plasticiza localmente o aço estrutural, formando uma bucha/colar expandido para baixo que eleva a espessura de parede útil em até 300%.
- Eixo-Árvore Sincronizado para Rosqueamento por Conformação: Opera com machos conformadores/laminadores (sem cavaco) conforme normas DIN 13 / ISO 965, gerando roscas internas encruadas com resistência mecânica ao arrancamento até 50% superior em relação a roscas cortadas convencionais.
- Trocador Automático de Ferramentas (ATC) e Magazine: Permite a troca rápida de ferramenta em menos de 2 segundos entre brocas térmicas, machos laminadores e fresas de topo de metal duro para a abertura de rasgos e canais de encaixe.
- Controlador de Movimento CNC Multieixos: Interface gráfica industrial sensível ao toque (touch-screen), integração direta CAD/CAM via G-code e sensor automático de apalpamento de altura da peça para compensar empenamentos ou variações de laminação do tubo.
3.2 Sequência do Fluxo de Trabalho Integrado
- Etapa 1: Alimentação da peça e fixação automatizada por dispositivos pneumáticos/hidráulicos.
- Etapa 2: Furação por atrito térmico em alta velocidade extruda o colar estrutural no próprio metal base.
- Etapa 3: Troca automática de ferramenta com posicionamento do fuso para macho conformador.
- Etapa 4: Conformação da rosca concluída em poucos segundos sem produção de cavacos.
- Etapa 5: Fresamento complementar ou abertura de rasgos usinados no mesmo sistema de coordenadas.
- Etapa 6: Desfixação e ejeção/indexação automatizada do tubo processado.
4. Vantagens Operacionais e Parâmetros de Desempenho
4.1 Maior Resistência de Rosca Sem Elementos Adicionais de Fixação
Ao conformar uma bucha integral a partir do próprio metal base do tubo, a solução integrada elimina componentes adicionais (como porcas de solda ou rebites roscados), reduzindo a zero os custos com fixadores e produzindo roscas de M4 a M12 que suportam com folga as altas cargas dinâmicas exigidas em equipamentos de ginástica.
4.2 Otimização do Layout Fabril e Redução de Mão de Obra
A substituição de três máquinas operadas individualmente (furadeira de coluna, rosqueadeira manual e fresadora) por uma única célula CNC integrada reduz a ocupação do chão de fábrica em até 60% e diminui a necessidade de mão de obra direta de 3 operadores para apenas 1 supervisor de célula.
5. Estudos de Caso em Aplicações Industriais
5.1 Fabricação de Móveis Corporativos Modulares
- Material: Tubo quadrado de aço 30 × 30 mm (espessura de parede de 1,5 mm).
- Resultado: Substituição de porcas rebite por roscas M6 conformadas termicamente por flowdrill. Redução no tempo de ciclo de produção da unidade em 35% e corte de 42% nos custos de mão de obra direta.
5.2 Expositores e Gôndolas Comerciais para Cargas Pesadas
- Material: Perfis de aço Q235 de 40 × 40 mm com malha de furação de alta densidade.
- Resultado: Precisão posicional alcançada de ±0,04 mm ao longo de perfis com 2,5 metros de comprimento, derrubando o índice de refugo por desalinhamento estrutural de 8,5% para apenas 0,3%.
5.3 Estruturas de Aparelhos Profissionais de Musculação
- Material: Tubo de aço estrutural retangular de 50 × 100 mm (espessura de 3,0 mm).
- Resultado: Ensaios dinâmicos de tração comprovaram retenção da rosca superior a 18,5 kN. O índice de durabilidade estrutural do equipamento aumentou expressivamente, gerando um payback total da máquina em apenas 14 meses.
6. Análise Financeira e Retorno sobre Investimento (ROI)
| Despesa / Indicador | Processo Tradicional | Solução Integrada de Furação |
|---|---|---|
| Custo com Porcas Rebite / Fixadores (100 mil furos) | $8.500 / ano | $0 |
| Mão de Obra Direta (3 Operadores vs 1) | $120.000 / ano | $40.000 / ano |
| Taxa de Refugo Secundário | 3,5% | < 0,5% |
| Período Estimado de Retorno (Payback) | N/A | 11,4 Meses |
7. Diretrizes de Implementação e Integração
- Preparação da Peça de Trabalho: Certifique-se de que o tubo de aço bruto atenda às tolerâncias dimensionais padrão para perfis estruturais (EN 10219 / ASTM A500).
- Seleção do Ferramental: Utilize brocas de fricção térmica em carboneto de tungstênio com geometrias dedicadas ao tipo de material (aço carbono vs aço inoxidável).
- Configuração de Software: Carregue modelos de programas paramétricos predefinidos para agilizar trocas rápidas de setup entre lotes com diferentes distâncias entre centros de furos.
Precisa de Centros de Furação e Rosqueamento de Alta Eficiência?
Consulte nossos engenheiros seniores de aplicação para obter simulação de tempo de ciclo e proposta de máquina customizada em 24h.