1. Panorama del Sector y Desafíos en el Procesamiento de Tubos Estructurales
El tubo cuadrado de acero (por ejemplo, Q235, Q345, AISI 1020 y acero inoxidable AISI 304) es un material estructural fundamental en estructuras de mobiliario, estanterías comerciales para retail y equipamiento comercial de fitness. Gracias a su alta resistencia a la torsión y a su estética limpia y geométrica, los tubos cuadrados son esenciales en el diseño modular contemporáneo.
Sin embargo, los flujos de trabajo tradicionales basados en múltiples pasos presentan cuellos de botella operativos críticos:
- Fragmentación del Proceso: Los traslados de piezas entre taladros de columna independientes, estaciones de roscado manual y fresadoras convencionales incrementan los riesgos de manipulación y acumulan errores de posicionamiento.
- Profundidad de Rosca Insuficiente: Los tubos cuadrados de pared delgada (de 1,2 mm a 3,0 mm de espesor) carecen de suficiente material para alojar hilos de rosca resistentes, lo que históricamente ha obligado a utilizar costosas operaciones secundarias como tuercas soldadas o tuercas remachables ciegas.
- Inconsistencia Dimensional: El posicionamiento manual y el cambio manual de herramientas a menudo superan las tolerancias dimensionales aceptables (incumpliendo los límites de la norma ISO 2768-m).
- Elevados Costes Operativos: La excesiva dependencia de la mano de obra directa y los prolongados tiempos de ciclo reducen sustancialmente los márgenes de beneficio en producciones de alto volumen.
2. Demanda del Mercado: Soluciones Integradas de Mecanizado CNC de Tubos
Con la aceleración de la automatización enmarcada en la Industria 4.0, los fabricantes demandan centros CNC multifunción que operen en una sola sujeción y ejecuten taladrado por fricción térmica, roscado por deformación y fresado de contornos en perfiles cuadrados y rectangulares.
Especificaciones Clave de Fabricación
| Parámetro | Requisitos Estándar | Solución Integrada de Taladrado |
|---|---|---|
| Precisión de Mecanizado | ISO 2768-m (±0,1 mm) | Control por servomotor de alta precisión (±0,03 mm) |
| Relación de Profundidad de Rosca | 1,0× Diámetro nominal | 3,0× Diámetro nominal (mediante casquillo conformado térmicamente) |
| Tiempo de Ciclo por Orificio | 18–30 segundos (múltiples máquinas) | 3–6 segundos (taladrado térmico + roscado en una sola sujeción) |
| Espesor de Pared Procesable | 1,0 mm – 6,0 mm | 1,0 mm – 8,0 mm (acero al carbono, acero inoxidable, aluminio) |
3. Arquitectura Técnica de la Solución Integrada de Taladrado
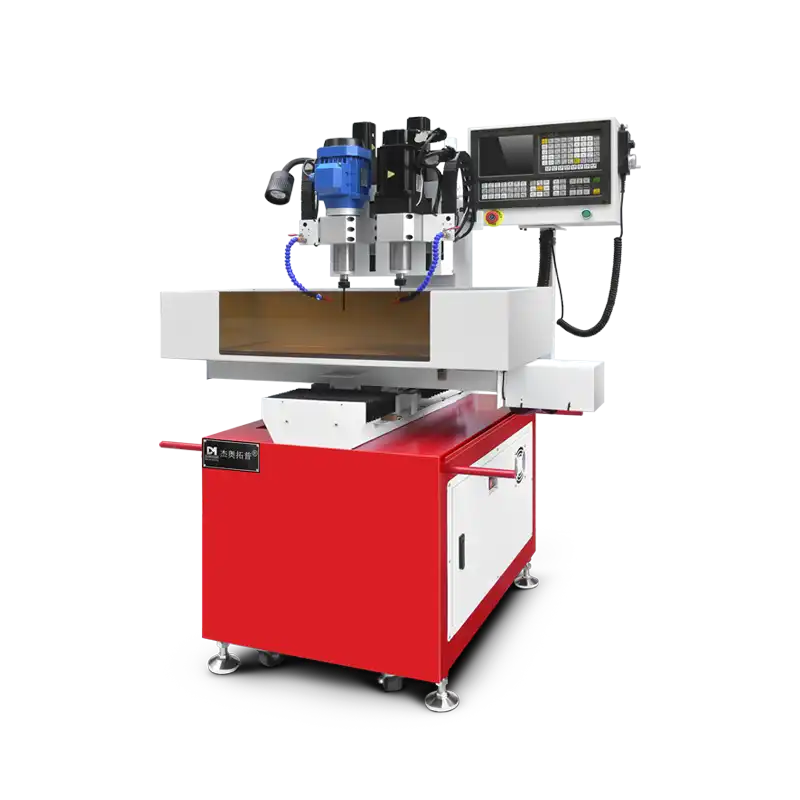
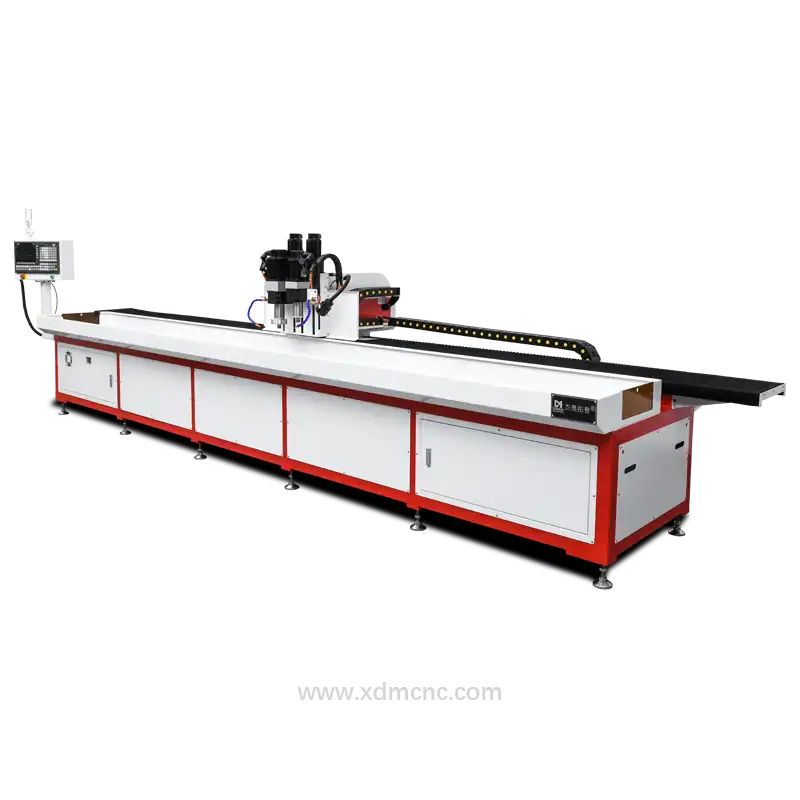
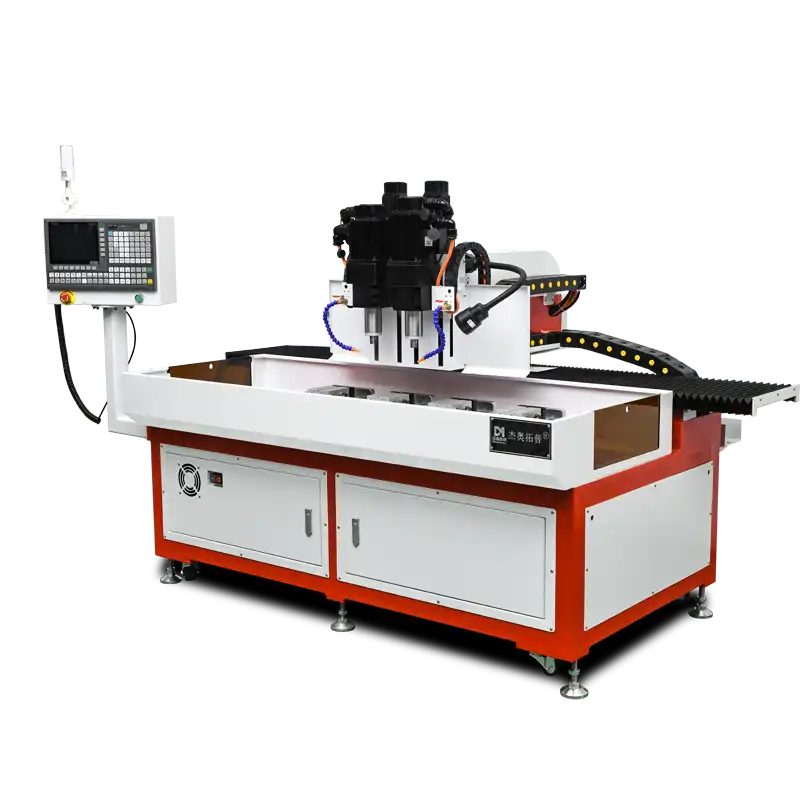
La Solución Integrada de Taladrado de DUOMI CNC combina la tecnología de taladrado por fricción térmica con el roscado por laminación en frío y el posicionamiento multieje de control numérico.
3.1 Subsistemas Principales
- Cabezal de Taladrado Térmico de Alta Velocidad: Utiliza brocas de fricción de carburo de tungsteno que operan entre 2.000 y 4.000 RPM. El calor generado por fricción (~600 °C–700 °C) plastifica localmente el acero estructural, desplazando el material hacia el interior para formar un casquillo cilíndrico que triplica el espesor de pared útil (hasta un 300%).
- Husillo de Roscado Sincronizado por Laminación en Frío: Aplica machos de laminación (roscado sin viruta) bajo normas DIN 13 / ISO 965, generando roscas internas endurecidas por acritud, libres de virutas y con una resistencia a la tracción hasta un 50% mayor que las roscas generadas por corte.
- Cambiador Automático de Herramientas (ATC) y Almacén: Permite cambios de herramienta en menos de 2 segundos entre brocas de fricción térmica, machos de roscar y fresas de ranurado de carburo para mecanizado de colisos o ranuras de montaje.
- Controlador de Movimiento CNC Multieje: Integra pantalla táctil industrial, compatibilidad con código G desde CAD/CAM y palpado automático de altura de pieza para compensar desviaciones o tolerancias de extrusión y laminación del tubo.
3.2 Secuencia Operativa del Flujo Integrado
- Paso 1: Carga de pieza y amarre automático mediante mordazas neumáticas o hidráulicas.
- Paso 2: El taladrado por fricción a alta velocidad conforma el casquillo tubular extruido en el metal base.
- Paso 3: Cambio automático de herramienta hacia el husillo con macho de laminación.
- Paso 4: Operación de roscado por deformación completada en pocos segundos y totalmente libre de virutas.
- Paso 5: Fresado opcional de ranuras o desahogos en el mismo sistema de coordenadas.
- Paso 6: Desamarre y expulsión/indexado automático de la pieza terminada.
4. Ventajas Operativas y Rendimiento Comparativo
4.1 Mayor Resistencia de Rosca sin Elementos de Fijación Externos
Al extruir un casquillo resistente a partir del propio metal base, esta solución integrada elimina por completo componentes auxiliares (tuercas para soldar, pernos remachables), reduciendo a cero el coste de material de fijación y generando roscas de M4 a M12 capaces de soportar cargas dinámicas severas en aparatos comerciales de gimnasio.
4.2 Optimización de Espacio en Planta y Mano de Obra
Al reemplazar tres máquinas convencionales (taladro de columna, unidad de roscado y fresadora) por un único centro integrado, se reduce el espacio ocupado en planta hasta un 60% y se disminuyen las necesidades de personal directo de 3 operarios a 1 único supervisor.
5. Casos Prácticos de Aplicación Industrial
5.1 Fabricación de Mobiliario Modular de Oficina
- Material: Tubo cuadrado de acero de 30 × 30 mm (espesor de pared de 1,5 mm).
- Resultado: Sustitución de tuercas remachables por roscas M6 termoconformadas. Reducción del tiempo de ciclo por unidad en un 35% y disminución de costes de mano de obra directa en un 42%.
5.2 Estanterías Comerciales de Gran Resistencia (Retail Racks)
- Material: Perfiles de acero Q235 de 40 × 40 mm con alta densidad de perforaciones repetitivas.
- Resultado: Precisión de paso de taladros alcanzada de ±0,04 mm a lo largo de perfiles de 2,5 metros de longitud, recortando la tasa de rechazo por desalineación estructural del 8,5% al 0,3%.
5.3 Estructuras para Equipos Profesionales de Fitness
- Material: Perfiles estructurales rectangulares de 50 × 100 mm (espesor de pared de 3,0 mm).
- Resultado: Las pruebas de fuerza de extracción dinámica confirmaron una retención de rosca superior a 18,5 kN. La durabilidad estructural del equipo final aumentó considerablemente, logrando un periodo de amortización de la máquina de 14 meses.
6. Análisis Financiero y Retorno de Inversión (ROI)
| Partida / Métrica | Proceso Convencional | Solución Integrada de Taladrado |
|---|---|---|
| Coste de Tuercas Remachables / Sujetadores (100.000 taladros) | 8.500 USD / año | 0 USD |
| Mano de Obra Directa (3 operarios vs. 1) | 120.000 USD / año | 40.000 USD / año |
| Tasa de Rechazos y Retrabajos | 3,5% | < 0,5% |
| Periodo Estimado de Retorno de Inversión | N/A | 11,4 Meses |
7. Pautas de Implementación e Integración en Planta
- Preparación del Material: Verificar que el tubo cuadrado cumpla con las tolerancias de dimensiones exteriores estándar (EN 10219 / ASTM A500).
- Selección de Herramientas: Emplear brocas de carburo de tungsteno diseñadas específicamente para el tipo de aleación (acero al carbono frente a acero inoxidable).
- Configuración del Software: Emplear plantillas de programación paramétrica precargadas en el control numérico para alternar rápidamente entre diferentes patrones de paso de taladros.
¿Necesita Maquinaria de Taladrado y Roscado CNC de Alto Rendimiento?
Consulte a nuestros ingenieros de aplicaciones para recibir una simulación personalizada de tiempo de ciclo y propuesta de máquina en 24 horas.