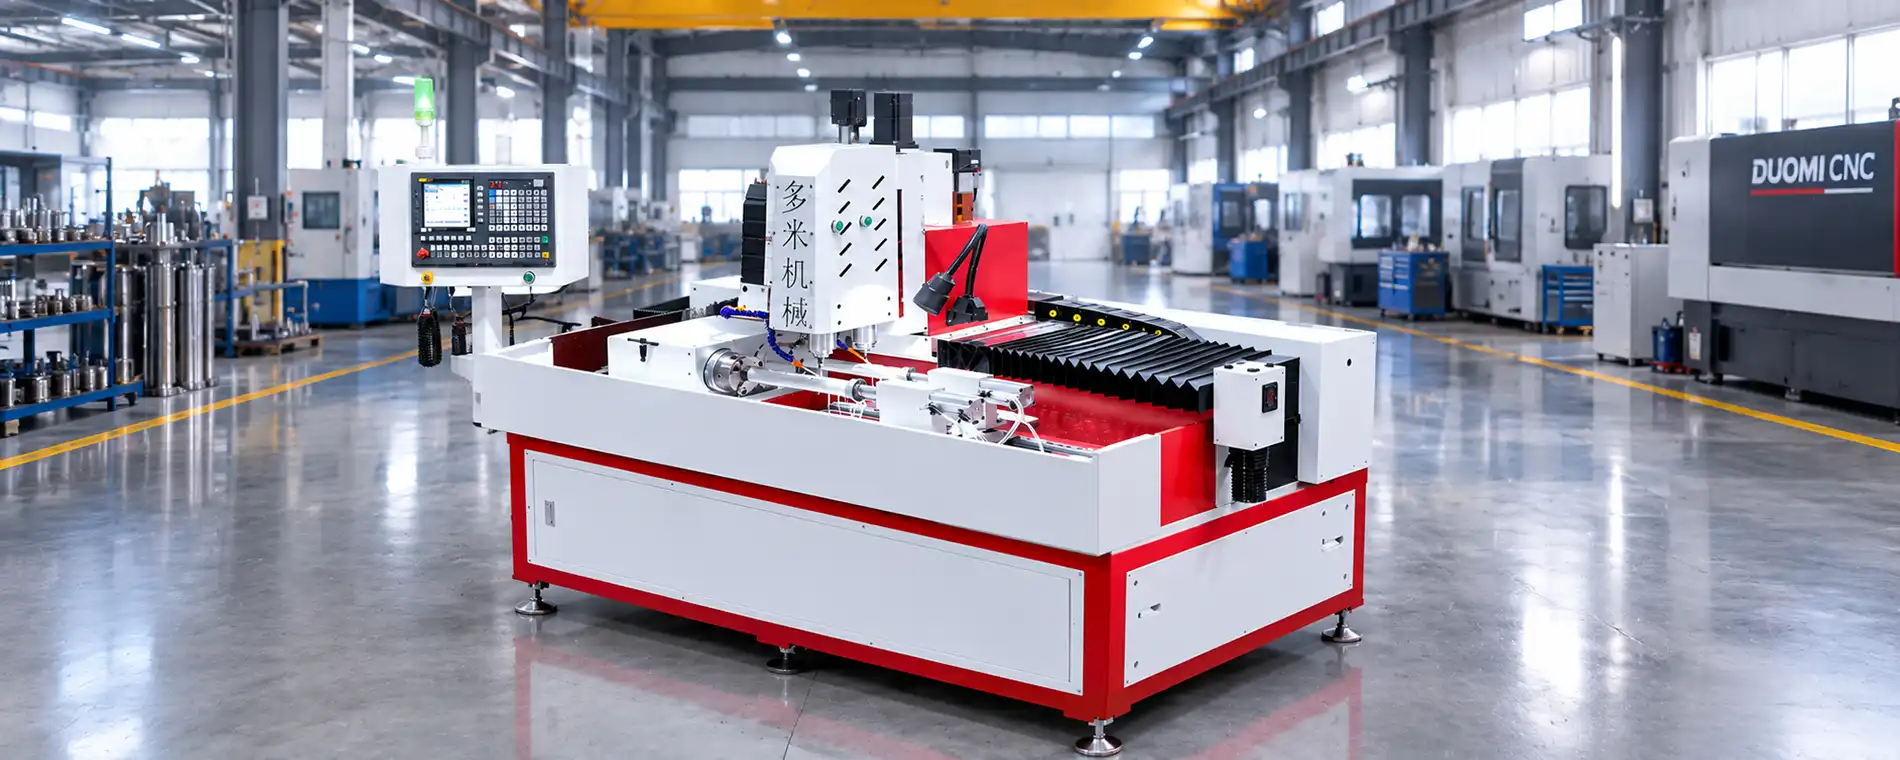
Синхронное двухшпиндельное сверление микроотверстий в круглых алюминиевых трубах систем охлаждения и акустики
Станок спроектирован для высокоскоростной сверловки массивов акустических и теплоотводящих отверстий Ø1,0 мм в круглых алюминиевых трубах со стенкой 2,0 мм. Два электрошпинделя с частотой 60 000 об/мин и синхронные поворотные зажимные патроны 360° удваивают объем производства и на 100% исключают ручную зачистку заусенцев.
5 шагов технологии высокоскоростного двухшпиндельного сверления микроотверстий
Как станок DUOMI DNC-500DD(R2) синхронизирует работу двух электрошпинделей (60 000 об/мин) и поворотных патронов 360° для получения чистого отверстия без заусенцев на круглых алюминиевых трубах за один непрерывный цикл.
Одновременная загрузка и концентрический зажим двух заготовок
Оператор устанавливает две алюминиевые трубы (диаметром до Ø70 мм) в синхронные пневматические поворотные патроны. Регулируемое радиальное усилие зажима надежно удерживает тонкостенный профиль без овализации и деформации.
Настройка цифровых координат и выбор управляющей программы
Оператор вызывает нужную программу сверления сетки отверстий из памяти станка (до 10 000 программ). Смещения инструмента по оси Z и углы поворота позиционируются автоматически без ручной розмітки.
Сверхскоростное прошивание отверстий без заусенцев
Два электрошпинделя мощностью 2,2 кВт мгновенно разгоняются до 60 000 об/мин. Твердосплавное микросверло входит в цилиндрическую стенку трубы на предельной скорости резания, осуществляя сдвиговое резание без термического налипания материала.
Синхронное глубокое сверление с прерыванием и поворот на 360°
Постоянные циклы ЧПУ для сверления с периодическим выводом инструмента прошивают стенку 2,0 мм (соотношение глубина/диаметр 2:1), эффективно удаляя стружку до ее перегрева. Оси A синхронно поворачивают обе трубы на заданный угол.
Выгрузка готовых деталей и прямая сборка
Обе готовые трубы выгружаются с 100% контролем количества отверстий, идеальной чистотой внутренней поверхности на выходе и точным шагом между отверстиями. Детали сразу отправляются на анодирование или сборку.
На протяжении всего цикла оба шпинделя (60 000 об/мин) и поворотные приводы работают параллельно, удваивая производительность и превращая прецизионное сверление труб в автоматизированный процесс для одного оператора.
Повышение эффективности: Синхронное двухшпиндельное сверление микроотверстий в круглых алюминиевых трубах
Заказчик: Huizhou Qiqi Pulian'ai Hardware Products Co., Ltd.
Обрабатываемая деталь: Круглые алюминиевые трубы для сетки акустических динамиков и теплоотводящих трубок фенов (отверстия Ø1,0 мм при толщине стенки 2,0 мм, макс. диаметр трубы Ø70 мм).
Старая технология: Одношпиндельное сверление + низкая скорость резания + ручная зачистка заусенцев
Ранее предприятие использовало стандартные одношпиндельные сверлильные станки, работавшие на низких и средних оборотах для сверления микроотверстий в мягких алюминиевых трубах. При стандартных скоростях резания вязкий алюминий сминался и разрывался вместо чистого среза, что приводило к образованию стойких заусенцев на внутренней стенке и интенсивному налипанию металла на микросверла. Сверление по цилиндрической поверхности часто вызывало увод и поломку инструмента при соотношении глубины к диаметру 2:1. Каждая деталь требовала последующей ручной слесарной обработки микроскальпелями под лупой, что вызывало появление царапин на лицевых поверхностях, высокий уровень брака и создавало критическое узкое место при выполнении серийных заказов.
Решение DUOMI: Специализированный 4-осевой сверлильный станок с ЧПУ DNC-500DD(R2)
Специализированный 4-осевой сверлильный станок с ЧПУ DUOMI DNC-500DD(R2), оснащенный двумя высокоскоростными электрошпинделями 2,2 кВт (60 000 об/мин), двумя синхронными поворотными зажимными патронами 360° (емкость до Ø70 мм), виброустойчивой литой станиной массой 800 кг и высокоточными направляющими (параллельность ≤0,01 мм/1000 мм).
Подтвержденное сравнение показателей: Старая технология vs. DUOMI DNC-500DD(R2)
| Критерий оценки | Старый станок с 1 шпинделем + ручная зачистка | Двухшпиндельный станок DUOMI DNC-500DD(R2) |
|---|---|---|
| Конфигурация и частота вращения шпинделя | Один шпиндель с низкими/средними оборотами; риск разрыва материала | Два электрошпинделя 2,2 кВт с регулировкой 0–60 000 об/мин |
| Производительность зажима заготовок | Зажим одной трубы; 1 деталь за цикл | Два синхронных поворотных патрона 360° (2 детали Ø70 мм параллельно) |
| Объем выпуска за цикл | Базовая производительность на одну деталь | +100% к производительности (удвоение готовых деталей за цикл) |
| Качество отверстий и заусенцы на выходе | Сильные заусенцы на внутренней стенке, нарост на кромках сверла | Чистый срез без заусенцев (отверстия Ø1,0 мм при стенке 2,0 мм) |
| Вспомогательные слесарные операции | 100% ручная опиловка под лупой; риск царапин на поверхности | Не требуется ручная зачистка; прямая отправка на анодирование/сборку |
| Точность позиционирования и шага | Зависит от квалификации оператора, отклонения в шаге | Точность позиционирования и повторяемость ≤0,02 мм |
| Загрузка операторов | Высокая трудоемкость; 1 оператор на станок + слесари-зачистники | 1 оператор обслуживает автоматизированную ячейку без финишной обработки |
| Переналадка и хранение программ | Длительная ручная поднастройка под разные сетки отверстий | Память на ~10 000 программ; мгновенное переключение с НИОКР на серию |
Окупаемость для заказчика: Выше выпуск. Меньше операций. Ниже себестоимость. Переход на двухшпиндельный сверлильный станок DUOMI DNC-500DD(R2) позволил компании Huizhou Qiqi Pulian'ai Hardware удвоить объем выпуска (+100%), полностью исключить ручной труд по снятию заусенцев, сохранить идеальный внешний вид алюминиевого профиля и гибко переходить от отработки опытных образцов к серийным заказам.
Примечание: Данные основаны на фактических производственных показателях при изготовлении метизов и акустических компонентов. Реальное время цикла и стойкость инструмента зависят от толщины стенки трубы, марки сплава, плотности сетки отверстий и геометрии микросверла.
Спроектировано специально для высокоскоростного прецизионного сверления микроотверстий в круглых трубах
Стандартные вертикальные фрезерные центры и сверлильные станки не обладают необходимой частотой вращения и синхронной двойной оснасткой для тонкостенных труб. DNC-500DD(R2) сочетает скорость резания 60 000 об/мин с производительностью двух осей.
Два высокоскоростных электрошпинделя 60 000 об/мин
Два независимых электрошпинделя мощностью 2,2 кВт разгоняются до 60 000 об/мин, обеспечивая высокую скорость резания для чистого сверления пластичного алюминия без пластической деформации и заусенцев.
Синхронные поворотные станции 360°
Два повортных зажимных приспособления (до Ø70 мм) одновременно индексируются с высокой точностью, обеспечивая параллельное сверление двух труб на ходе оси X 500 мм.
Сверление микроотверстий без заусенцев
Высокая скорость резания переводит процесс обработки алюминия в режим чистого сдвига, исключая налипание материала на микросверла и обеспечивая идеальные края отверстий.
Прецизионная механика с точностью до 0,02 мм
Жесткая литая станина (~800 кг) с параллельностью направляющих ≤0,01 мм/1000 мм и точностью позиционирования ≤0,02 мм гасит вибрации при 60 000 об/мин.
Двойное программирование и память на 10 000 программ
Поддержка управляющих программ в G-кодах из CAM-систем и диалогового ввода с пульта ЧПУ. Память на 10 000 файлов позволяет переналаживать станок за считанные минуты.
Ячейка для одного оператора и отмена зачистки заусенцев
Полностью автоматизированный цикл обработки двух деталей освобождает оператора для обслуживания соседних станков и исключает до 100% ручных слесарных операций.
Вопросы и ответы (FAQ)
Практическая инженерия, качество и ответы на операционные вопросы для производителей метизов и электроники.
Почему при стандартной скорости сверления в алюминиевых трубах образуются сильные заусенцы и разрывы материала?
Алюминий — мягкий, пластичный сплав с высокой теплопроводностью и низкой температурой плавления. При стандартных скоростях сверления скорость резания недостаточно высока для обеспечения чистого сдвига. В результате инструмент давит и пластически деформирует металл, формируя нарост на кромке сверла и выдавливая заусенцы на выходе из внутренней стенки трубы. Работа на 60 000 об/мин обеспечивает сверхвысокую скорость, позволяющую скалывать стружку до возникновения термической деформации.
Как двухшпиндельная архитектура позволяет удвоить выпуск без привлечения второго оператора?
Станок DNC-500DD(R2) оснащен двумя электрошпинделями мощностью 2,2 кВт и двумя синхронными поворотными патронами 360° на единой жесткой станине весом 800 кг. Оба шпинделя одновременно сверлят две одинаковые трубы на площади всего 1400×1600 мм. Оператор загружает обе детали за один раз, запускает программу и автоматический цикл — вы получаете удвоенный объем продукции без увеличения штата.
Как станок предотвращает увод сверла и его поломку на цилиндрической поверхности трубы?
Сверление микроотверстий Ø1,0 мм на выпуклой цилиндрической поверхности вызывает сильные радиальные отжимающие усилия. Двухшпиндельный станок DNC-500DD(R2) сочетает высокую частоту вращения (60 000 об/мин), жесткие линейные направляющие (параллельность ≤0,01 мм/1000 мм) и автоматические циклы глубокого сверления с периодическим выводом инструмента (micro-pecking). Сверло врезается на высокой скорости без проскальзывания, а быстрые выводы стружки предотвращают поломку при соотношении глубины к диаметру 2:1.
Подходит ли DNC-500DD(R2) для тонкостенных труб без риска деформации при зажиме?
Да. Поворотные станции оснащены точными зажимными патронами, разработанными специально для тонкостенных hollow-профилей диаметром до Ø70 мм. Усилие зажима равномерно распределяется по окружности, предотвращая овализацию заготовки при сохранении надежной фиксации во время поворота на 360°.
Насколько легко переналаживать станок при переходе от опытных образцов к серийному производству?
Система ЧПУ оснащена внутренней памятью на 10 000 программ и поддерживает как загрузку G-кодов из CAM-систем, так и диалоговое программирование на стойке. Оператор может изменить диаметр трубы, шаг между отверстиями или конфигурацию акустической сетки за считанные минуты без механической перенастройки станка.
DNC-500DD(R2) Dual-Spindle High-Speed CNC Micro-Drilling Machine — Технические характеристики
Развернуть полные технические характеристики (19)
| Модель станка | DNC-500DD(R2) |
| Тип оборудования | Двухшпиндельный 4-осевой высокоскоростной сверлильный станок с ЧПУ |
| Рабочий ход (X * Z * A) | X: 500 мм, Z: 200 мм, A: 360° непрерывное вращение |
| Емкость зажима поворотных станций | ≤ Ø70 мм × 2 синхронные станции (двойное приспособление) |
| Конфигурация шпинделей | Два высокоскоростных электрошпинделя (2 шт.) |
| Мощность шпинделя | 2,2 кВт × 2 шпинделя (высокомоментные электродвигатели) |
| Диапазон частоты вращения шпинделя | 0 – 60 000 об/мин × 2 (бесступенчатое инверторное управление) |
| Диапазон диаметров сверления | Ø0,3 мм – Ø3,0 мм (диапазон прецизионных микроотверстий) |
| Параллельность направляющих | ≤ 0,01 мм / 1000 мм |
| Плоскостность направляющих | ≤ 0,02 мм / 1000 мм |
| Точность позиционирования | ≤ 0,02 мм |
| Повторяемость позиционирования | ≤ 0,02 мм / 1000 мм |
| Люфт (с компенсацией) | 0,02 мм |
| Рабочее напряжение | AC 220В (однофазное / стандартная промсеть) |
| Объем памяти программ | Память приблизительно на 10 000 программ |
| Режим программирования | Двухрежимный: CAM / ПК-программирование и диалоговый ввод с пульта |
| Габариты станка | 1 400 × 1 600 × 1 700 мм (Ш × Г × В) |
| Масса станка | Около 800 кг (высокожесткая виброгасящая литая станина) |
| Стандарты безопасности и качества | Сертификат CE (Директива по машинному оборудованию), закрытый защитный кабинет |
Запросите бесплатную пробную обработку и технико-экономический анализ
Пожалуйста, укажите размеры трубы, марку материала и параметры резьбы. Наши инженеры оценят выполнимость задачи, рассчитают время цикла и проведут реальное тестовое фрезерование и нарезание резьбы по вашим спецификациям.