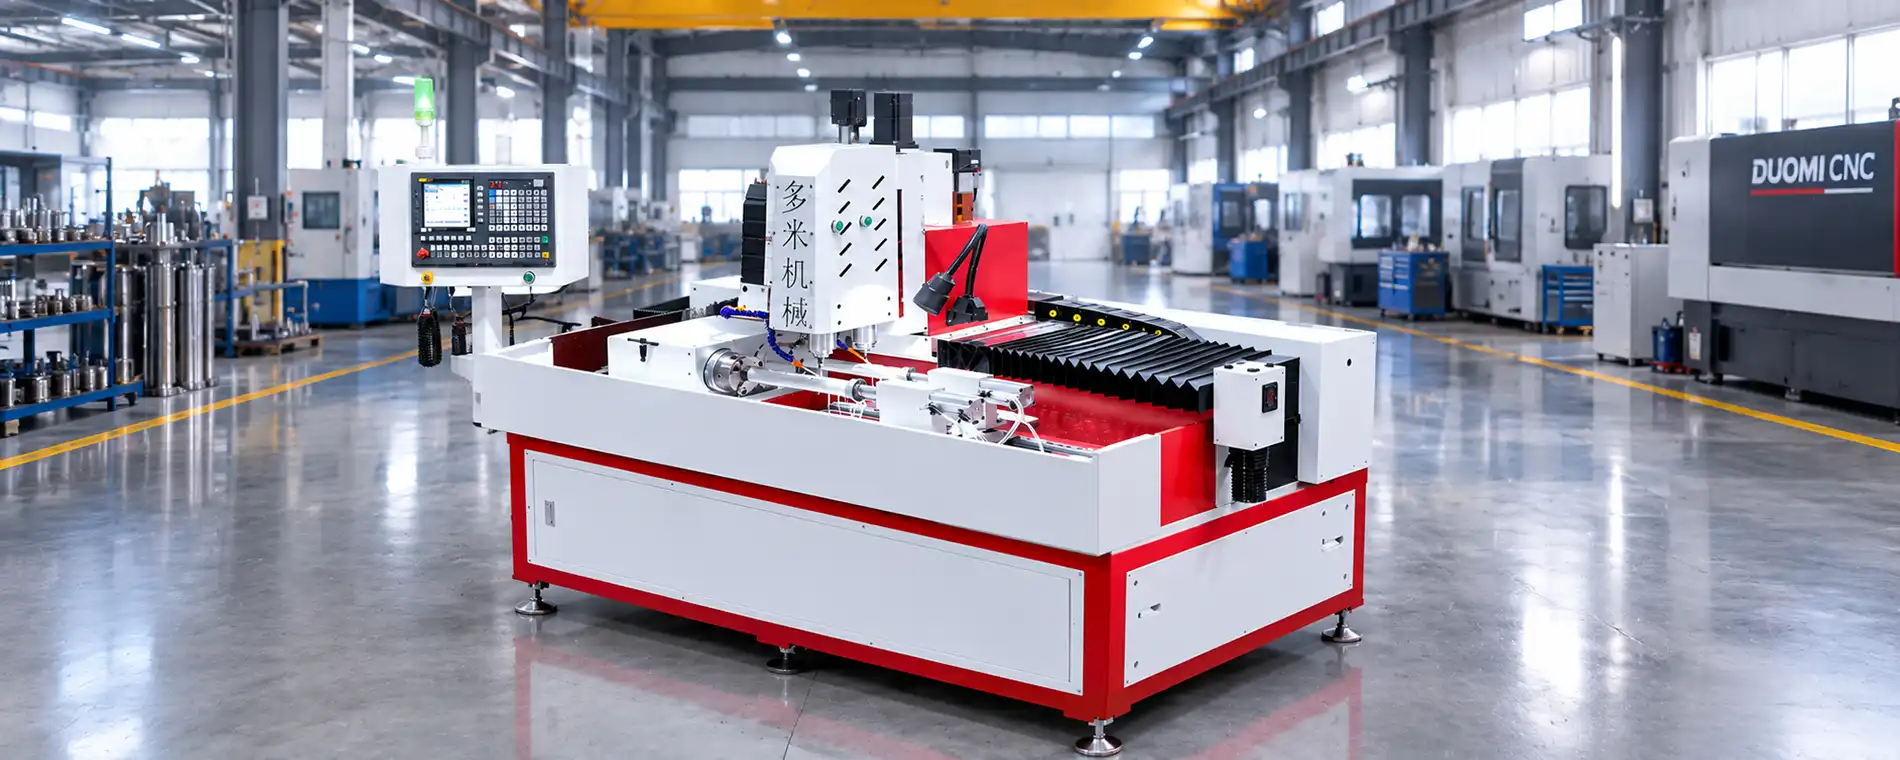
Microtaladrado Síncrono de Doble Husillo para Tubos Redondos de Aluminio de Disipación Térmica y Acústicos
Diseñado para patrones de orificios acústicos y de ventilación térmica de Φ1,0 mm a través de tubos redondos de aluminio de 2,0 mm en electrónica de consumo. Dos electrohusillos gemelos de 60.000 RPM y platos giratorios síncronos dobles de 360° duplican la producción por lote eliminando el 100% del desbarbado manual.
El Proceso de Microtaladrado de Alta Velocidad y Doble Husillo en 5 Pasos
Cómo la DUOMI DNC-500DD(R2) sincroniza dos electrohusillos gemelos de 60.000 RPM y platos giratorios dobles de 360° para producir microorificios libres de rebabas en tubos redondos de aluminio en un único ciclo continuo.
Carga simultánea de piezas y amarre concéntrico
El operario monta dos tubos de aluminio en bruto (hasta Ø70 mm) en los platos giratorios neumáticos duales sincronizados. La fuerza de amarre radial controlada sujeta perfiles de pared delgada firmemente sin deformaciones de redondez.
Ajuste digital de coordenadas y selección de programa
El operario selecciona el programa de la matriz de orificios desde la memoria interna de 10.000 programas. Las compensaciones de herramienta en el eje Z dual y los ángulos de referencia rotativos se alinean automáticamente sin necesidad de trazado manual.
Penetración a ultraalta velocidad sin rebabas
Los dos husillos gemelos de accionamiento directo de 2,2 kW alcanzan de inmediato 60.000 RPM. Al penetrar en la pared cilíndrica convexa a una velocidad periférica lineal extrema, las microbrocas de metal duro cortan por cizallamiento puro en lugar de por desgarro térmico.
Picoteado sincronizado e indexación dual de 360°
Los ciclos fijos CNC de micro-picoteado perforan la pared de 2,0 mm (relación de aspecto 2:1), evacuando la viruta limpiamente antes de que se concentre calor. De forma síncrona, los ejes A rotativos de 360° indexan ambos tubos en perfecta armonía angular.
Descarga de piezas acabadas y ensamblaje directo
Ambos tubos mecanizados se descargan con el 100% de los orificios comprobados, un interior perfectamente limpio y una estricta simetría en el paso de taladros. Las piezas pasan directamente a anodizado o ensamblaje acústico sin desbarbado secundario.
A lo largo de todo el ciclo, los dos husillos de 60.000 RPM y los accionamientos rotativos sincronizados operan en paralelo coordinado, duplicando el rendimiento y convirtiendo el microtaladrado de tubos de precisión en una celda automatizada atendida por un solo operario.
Transformación Operativa: Microtaladrado Síncrono de Doble Husillo para Tubos Redondos de Aluminio
Cliente: Huizhou Qiqi Pulian'ai Hardware Products Co., Ltd.
Pieza de Trabajo: Tubos redondos de aluminio para mallas de altavoces acústicos y tubos de disipación térmica para secadores de pelo (orificios de Φ1,0 mm a través de pared de 2,0 mm de espesor, diámetro exterior máx. Ø70 mm).
Proceso anterior: Taladrado monohusillo + Baja velocidad de corte + Desbarbado manual en banco
El fabricante dependía anteriormente de taladros convencionales monohusillo a velocidades medias-bajas para mecanizar orificios de microventilación en tubos de aluminio blando. A velocidades de corte estándar, el aluminio dúctil se desgarraba y deformaba en lugar de cortarse limpiamente, dejando rebabas de salida rebeldes en el interior del tubo y un acusado filo recrecido en las puntas de las microbrocas. El taladrado sobre la superficie cilíndrica curvada provocaba frecuentes desvíos y roturas de broca con una relación profundidad-diámetro de 2:1. Cada pieza exigía un desbarbado manual bajo lupa realizado por operarios con micro-rascadores, lo que causaba arañazos en las superficies exteriores decorativas, altas tasas de rechazo y un grave cuello de botella durante las entregas en volumen.
Solución DUOMI: Taladradora CNC de Microtaladrado de Alta Velocidad y Doble Husillo DNC-500DD(R2)
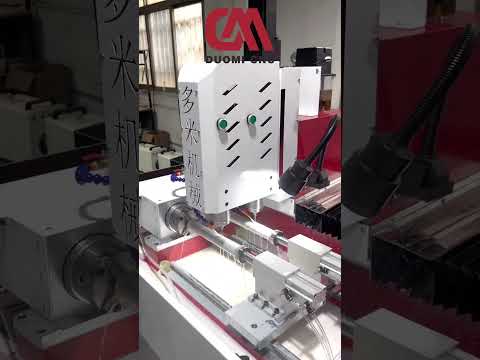
Taladradora CNC de 4 ejes dedicada DUOMI DNC-500DD(R2) equipada con dos electrohusillos gemelos de alta velocidad de 2,2 kW y 60.000 RPM, dos dispositivos de amarre rotativos continuos de 360° sincronizados (capacidad de sujeción ≤Ø70 mm), una bancada de fundición con amortiguación de vibraciones de 800 kg y guías lineales de alta precisión (paralelismo ≤0,01 mm/1000 mm).
Comparativa Operativa Verificada: Proceso Tradicional Monohusillo vs. DUOMI DNC-500DD(R2)
| Métrica | Monohusillo tradicional + Desbarbado manual | Doble husillo DUOMI DNC-500DD(R2) |
|---|---|---|
| Configuración y velocidad del husillo | Un solo husillo a RPM medias-bajas; propenso a desgarros de material | Dos husillos motorizados gemelos de 2,2 kW de 0 a 60.000 RPM |
| Capacidad de amarre de piezas | Fijación de un solo tubo; 1 pieza mecanizada por ciclo | Platos giratorios síncronos dobles de 360° (≤Ø70 mm × 2 piezas en paralelo) |
| Rendimiento y producción por ciclo | Capacidad base de producción unitaria | Aumento del rendimiento del +100% (el doble de piezas acabadas por ciclo) |
| Calidad del orificio y rebabas de salida | Graves rebabas interiores y filo recrecido (BUE) en los canales de la broca | Corte limpio por cizallamiento sin rebabas en orificios de Φ1,0 mm × 2,0 mm de espesor |
| Mano de obra secundaria post-mecanizado | 100% de desbarbado manual con lupa; riesgo de arañazos superficiales | Cero desbarbado manual requerido; paso directo a anodizado/ensamblaje |
| Precisión de posicionamiento y paso | Sujeta a derivas del amarre manual y paso de taladros irregular | Precisión de posicionamiento y repetibilidad ≤0,02 mm |
| Asignación de operarios por máquina | Alta intensidad de mano de obra; 1 operario por máquina más desbarbadores | 1 operario supervisa la celda automatizada sin acabado secundario |
| Agilidad de preparación y almacenamiento | Ajustes manuales lentos para matrices de orificios distintas | Memoria para aprox. 10.000 programas; cambio instantáneo entre I+D y series |
Retorno de Inversión (ROI) para el cliente: Mayor producción. Menos operaciones. Menor coste por pieza. Al incorporar la plataforma de microtaladrado de doble husillo DUOMI DNC-500DD(R2), Huizhou Qiqi Pulian'ai Hardware duplicó su producción de piezas acabadas (+100%), eliminó por completo el desbarbado manual, protegió los acabados exteriores de aluminio contra arañazos y consiguió una transición ágil entre el desarrollo rápido de prototipos y las entregas de pedidos en gran volumen.
Los datos corresponden a métricas de producción verificadas en fabricación de herrajes y componentes acústicos. Los tiempos de ciclo y la vida útil de las herramientas reales varían en función del espesor de pared del tubo, temple de la aleación, densidad de la matriz de taladros y geometría de la microbroca.
Diseñado Específicamente para Microtaladrado de Alta Velocidad y Precisión en Tubos Redondos
Los centros de mecanizado vertical convencionales y los taladros estándar carecen de la velocidad angular y de los sistemas de doble amarre sincronizado requeridos para tubos de pared delgada. La DNC-500DD(R2) combina 60.000 RPM de velocidad de corte con la productividad de doble eje.
Dos electrohusillos gemelos de alta velocidad de 60.000 RPM
Dos electrohusillos independientes de 2,2 kW alcanzan hasta 60.000 RPM, proporcionando la elevada velocidad periférica de corte necesaria para mecanizar aluminio dúctil limpiamente sin desgarros ni rebabas de salida.
Estaciones rotativas dobles sincronizadas de 360°
Dos dispositivos de amarre rotativos dedicados (capacidad ≤Ø70 mm) indexan simultáneamente con bloqueo angular síncrono, permitiendo el taladrado paralelo de dos tubos a lo largo de los 500 mm de carrera del eje X.
Integridad superficial del microorificio libre de rebabas
Las altas velocidades de corte inducen un régimen de cizallamiento puro en el aluminio, eliminando el filo recrecido en las microbrocas de metal duro y dejando paredes y bordes de salida impecables.
Mecánica cinemática de alta precisión inferior a 0,02 mm
Bancada de fundición rígida (~800 kg) con paralelismo en guías ≤0,01 mm/1000 mm y precisión de posicionamiento ≤0,02 mm, eliminando vibraciones dinámicas a 60.000 RPM.
Programación dual y memoria de 10.000 programas
Combina programación por código G mediante CAM y programación conversacional directa en el control CNC, con capacidad de memoria para aprox. 10.000 programas para transiciones rápidas de producción.
Celda de un solo operario y eliminación total del desbarbado
El ciclo automatizado de dos piezas libera a los operarios para gestionar celdas contiguas, prescindiendo del 100% de los trabajos manuales de desbarbado y rascado.
Preguntas Frecuentes (FAQ)
Claridad técnica, de calidad y operativa práctica para fabricantes OEM de componentes metálicos y electrónica.
¿Por qué las velocidades de taladrado estándar generan severas rebabas de salida y desgarros en tubos de aluminio?
El aluminio es una aleación blanda y dúctil con alta conductividad térmica y bajo punto de fusión. A velocidades de taladrado estándar, la velocidad de corte periférica es insuficiente para inducir una fractura limpia por cizallamiento. En consecuencia, la herramienta empuja y deforma plásticamente el metal, creando filo recrecido (BUE) en la broca y rebabas por laminación al salir por la pared interior del tubo. Trabajar a 60.000 RPM proporciona la velocidad superficial extrema necesaria para cizallar la viruta al instante antes de que se produzca deformación térmica.
¿Cómo duplica el rendimiento la arquitectura de doble husillo sin requerir dos operarios?
La DNC-500DD(R2) incorpora dos husillos de 2,2 kW emparejados con platos rotativos dobles sincronizados de 360° sobre una única bancada rígida de 800 kg. Ambos husillos mecanizan dos tubos idénticos en paralelo dentro de un espacio compacto de 1.400 × 1.600 mm. El operario sujeta ambos tubos en una sola fijación, selecciona el programa e inicia el ciclo automático, duplicando la producción sin aumentar la plantilla de mano de obra.
¿Cómo previene la máquina el desvío y la rotura de broca sobre superficies cilíndricas curvadas?
Mecanizar un microorificio de Φ1,0 mm en una superficie cilíndrica convexa genera elevadas fuerzas de deflexión radial. La DNC-500DD(R2) combina una velocidad de husillo ultraalta (60.000 RPM) con guías lineales de alta rigidez (paralelismo ≤0,01 mm/1000 mm) y ciclos de micro-picoteado programados. La broca penetra con gran velocidad superficial, cortando el material limpiamente sin patinar sobre la curvatura, mientras que los micro-retrocesos rápidos evacuan la viruta en orificios con una relación profundidad-diámetro de 2:1.
¿Puede la DNC-500DD(R2) sujetar tubos de pared delgada sin deformarlos por aplastamiento?
Sí. Las estaciones rotativas dobles cuentan con platos de precisión diseñados específicamente para perfiles huecos de pared delgada de hasta Ø70 mm. La presión de amarre se reparte uniformemente en toda la circunferencia para evitar ovalizaciones o pérdidas de redondez, manteniendo una sujeción rígida frente a las fuerzas de corte durante la indexación en 360°.
¿Qué flexibilidad ofrece la máquina para alternar entre prototipos de I+D y fabricación de grandes series?
El sistema de control dispone de una memoria interna para aproximadamente 10.000 programas y permite transferir archivos de código G mediante CAM o programar manualmente a pie de máquina en modo conversacional. Los operarios pueden cambiar entre diferentes diámetros de tubo, patrones de orificios o mallas acústicas en pocos minutos sin necesidad de reconfigurar la estructura mecánica.
Taladradora CNC de Microtaladrado de Alta Velocidad y Doble Husillo DNC-500DD(R2) — Especificaciones Técnicas
Clic para Expandir las Especificaciones Técnicas (19)
| Modelo de la máquina | DNC-500DD(R2) |
| Tipo de máquina | Taladradora CNC de alta velocidad de 4 ejes y doble husillo para microtaladrado |
| Recorrido de mecanizado (X * Z * A) | X: 500 mm, Z: 200 mm, A: 360° continuo rotativo |
| Capacidad de amarre rotativo | ≤ Ø70 mm × 2 estaciones sincronizadas (dispositivos de amarre dobles) |
| Configuración del husillo | Dos electrohusillos gemelos de alta velocidad (2 unidades) |
| Potencia del husillo | 2,2 kW × 2 husillos (motores eléctricos de alto par) |
| Rango de velocidad del husillo | 0 – 60.000 RPM × 2 (control continuo por variador de frecuencia) |
| Rango de diámetro de taladrado | Ø0,3 mm – Ø3,0 mm (rango de microtaladrado de precisión) |
| Paralelismo de las guías | ≤ 0,01 mm / 1000 mm |
| Planitud de las guías | ≤ 0,02 mm / 1000 mm |
| Precisión de posicionamiento | ≤ 0,02 mm |
| Repetibilidad de posicionamiento | ≤ 0,02 mm / 1000 mm |
| Holgura (pre-compensación) | 0,02 mm |
| Tensión de funcionamiento | 220 V CA (monofásica / red industrial estándar) |
| Capacidad de almacenamiento de programas | Memoria para aprox. 10.000 programas |
| Modo de programación | Modo dual: Programación por ordenador / CAM e introducción manual en pantalla |
| Dimensiones exteriores de la máquina | 1.400 × 1.600 × 1.700 mm (Ancho × Fondo × Alto) |
| Peso de la máquina | Aprox. 800 kg (base de fundición de alta rigidez con absorción de vibraciones) |
| Normas de seguridad y calidad | Certificación CE conforme a la Directiva de Máquinas, cerramiento metálico completo |
Request a Free Sample Machining & Feasibility Analysis
Send your tube dimensions, material grade, and thread specifications. Our tooling engineers will verify feasibility, calculate cycle time, and run a live machining test on your spec.