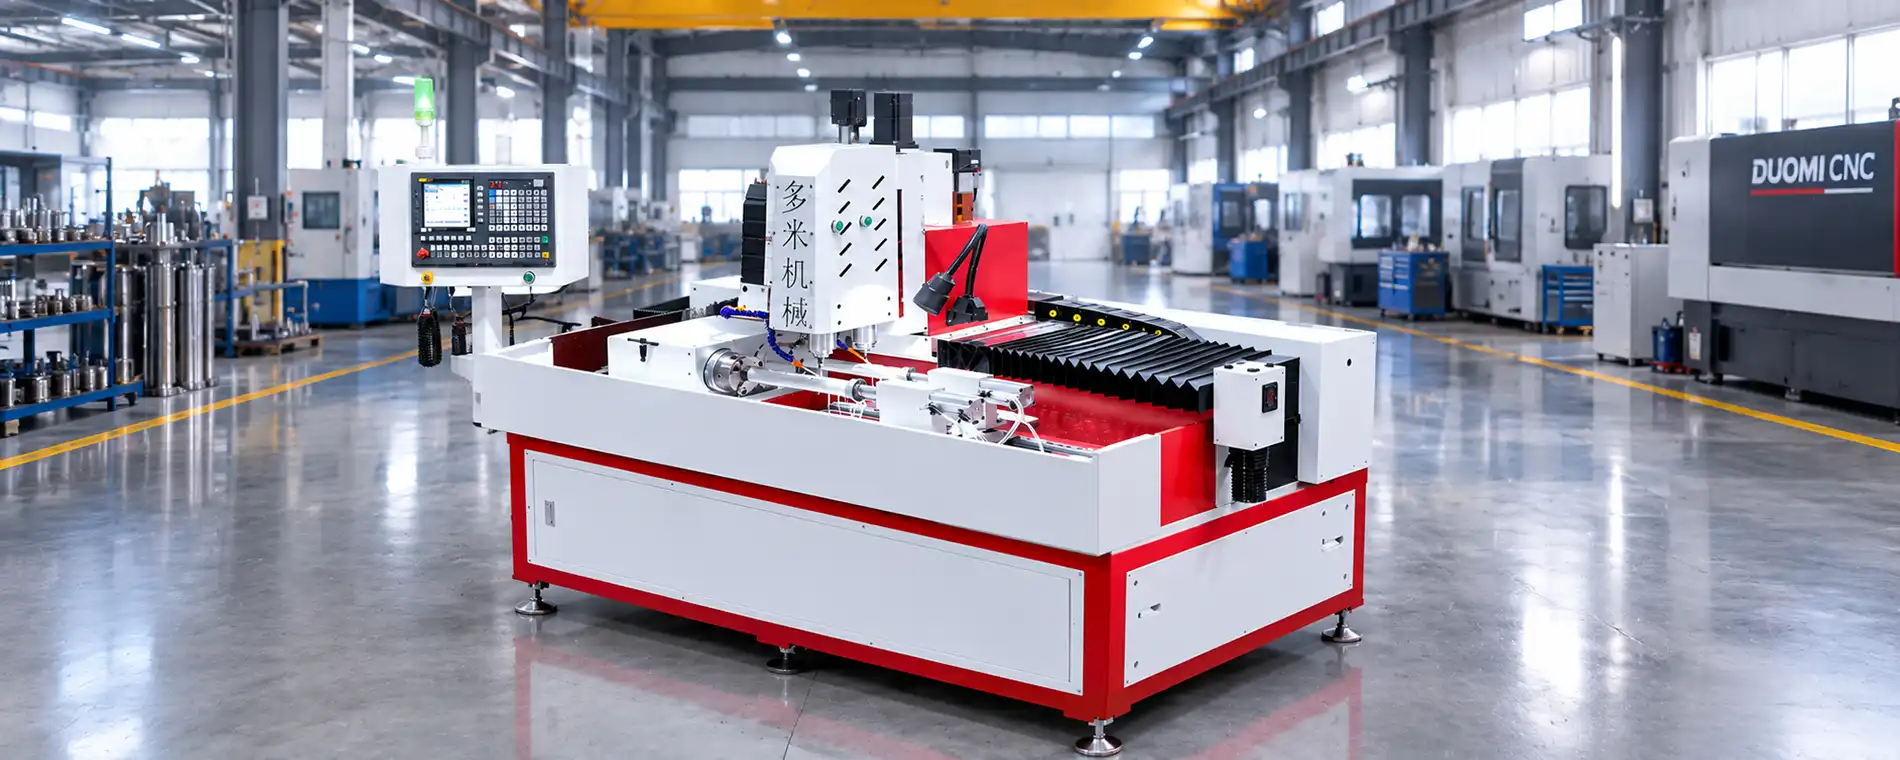
圆铝管散热孔与音响网孔 双主轴同步微孔数控钻孔机
专为消费电子圆铝管壁厚2.0mm穿透Φ1.0mm音响透气孔及散热排孔设计。搭载双2.2kW 60,000 RPM电主轴与双360°同步分度气动夹头,实现双管并行加工,产能翻倍并100%剔除人工去毛刺工序。
双主轴高速微孔加工 5 步法
了解多米 DNC-500DD(R2) 如何通过同步双 60,000 RPM 电主轴与双 360° 旋转夹头,在单次连续循环中完成圆铝管无毛刺微孔钻削。
工件双管同时装载与同轴紧固
操作员将两根铝圆管(最大外径 Ø70mm)装入双同步气动旋转夹头。通过可调径向夹紧力牢固固定薄壁管材,杜绝变形失圆。
数字坐标设定与加工程序选择
操作员从 10,000 组程序存储库中快速调出目标孔阵列程序。双 Z 轴刀偏与旋转参考角自动对齐,无需人工打样画线。
超高速无毛刺贯穿切削
双 2.2kW 直驱电主轴瞬间升至 60,000 RPM。整体硬质合金微孔钻头以极高线速度切入凸圆弧管壁,通过纯剪切模式切削而非热撕裂。
同步微啄钻与双 360° 分度旋转
数控微啄钻循环贯穿 2.0mm 管壁(深径比 2:1),在热量积聚前将切屑排出。同时,双 360° A 轴严格同步联动分度,完成圆周各角度钻孔。
无毛刺成品卸载与直接组装
完成加工的两根铝管卸载,孔数 100% 精准,内壁出孔干净无毛刺,孔距对称性严丝合缝。零件无需二次去毛刺即可直接送去阳极氧化或音响组装。
在整个加工循环中,双 60,000 RPM 电主轴与同步旋转驱动平行联动,产能翻倍的同时,将高精度管材微孔钻削转化为单人操作的自动化单元。
运营转型案例:圆铝管同步双主轴微孔数控钻削方案
合作客户: 惠州市启启普联爱五金制品有限公司
加工工件: 用于音响喇叭网罩及电吹风散热管的圆铝管(壁厚 2.0mm,穿透 Φ1.0mm 孔,外径最大 Ø70mm)。
传统工艺:单主轴钻床 + 低速切削 + 人工台式去毛刺
客户此前依赖传统的单主轴钻床以中低转速加工软质铝管上的微型散热/透气孔。在常规切削速度下,韧性铝材产生撕裂变形而非干净切削,导致内壁出孔处产生严重的翻边毛刺,且微孔钻头极易产生积屑瘤。在圆弧管壁上钻削(深径比 2:1)频繁引发钻头偏摆与断钻。每个零件都需要专职钳工在放大镜下用微型刮刀进行二次人工去毛刺,导致外观管件表面易被划伤、报废率高,在订单交付高峰期形成严重的产能瓶颈。
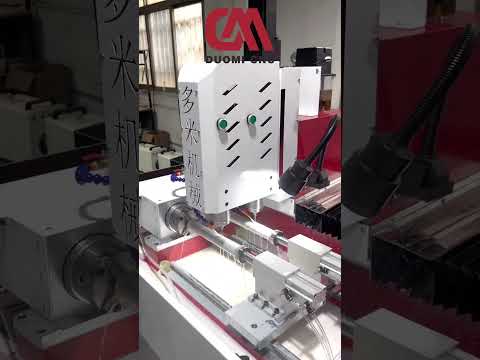
多米解决方案:DNC-500DD(R2) 双主轴高速微孔数控钻孔机
专用 多米 DNC-500DD(R2) 4轴数控钻孔机,配备双 2.2kW 60,000 RPM 高速电主轴、双同步 360° 连续旋转工装夹具(夹持范围 ≤Ø70mm)、800kg 高刚性减震铸件床身及高精度导轨(平行度 ≤0.01mm/1000mm)。
实际运营效益对比:传统单主轴 vs 多米 DNC-500DD(R2)
| 评估指标 | 传统单主轴 + 手工去毛刺 | 多米 DNC-500DD(R2) 双主轴 |
|---|---|---|
| 主轴配置与转速 | 单主轴中低转速;容易导致材料撕裂 | 双 2.2kW 电主轴,转速 0 – 60,000 RPM 无级调速 |
| 工件加工装夹能力 | 单管装夹;每加工循环产出 1 件 | 双同步 360° 气动旋转夹头(≤Ø70mm × 双管并行加工) |
| 加工节拍与产能输出 | 基准单件生产产能 | 产能提升 +100%(单循环成品产出翻倍) |
| 孔质量与出孔毛刺 | 内壁出孔翻边毛刺严重,钻头容易积屑 | Φ1.0mm 孔 × 2.0mm 壁厚,纯剪切无毛刺 |
| 钻孔后二次加工人工 | 100% 需要放大镜下人工去毛刺;表面有刮伤风险 | 无需人工去毛刺;直接进入阳极氧化/组装工序 |
| 定位精度与孔距一致性 | 受人工装夹偏差影响,孔距不均匀 | ≤0.02mm 定位精度与重复定位精度 |
| 机床操作人员配置 | 劳动强度高;1 人看 1 台机,另需多名去毛刺人员 | 1 人看管自动化加工单元,无需后道去毛刺 |
| 换线换模敏捷度与存储 | 换打不同孔阵列时,人工调整繁琐耗时 | 约 10,000 组程序存储;打样与大批量生产即时切换 |
客户投资回报:产量翻倍 · 工序精简 · 单件成本大幅降低。 通过升级至多米 DNC-500DD(R2) 双主轴微孔钻孔平台,惠州市启启普联爱五金制品有限公司成品产能提升翻倍(+100%),彻底剔除了人工去毛刺工序,保护了铝管外观不被刮伤,并实现了新产品快速打样与大批量订单交付之间的敏捷切换。
数据来源于五金及声学配件制造真实生产验证。实际循环节拍与刀具寿命会因管材壁厚、材质硬度、孔阵列密度及微钻几何形状的不同而有所差异。
专为圆管高速精密微孔钻削打造
普通立式加工中心和通用台钻缺乏薄壁圆管加工所需的高转速与双工位同步夹具。DNC-500DD(R2) 将 60,000 RPM 的切削速度与双轴生产力完美结合。
双 60,000 RPM 高速电主轴
两台独立的 2.2kW 电主轴最高转速达 60,000 RPM,提供高线速度剪切切削,使韧性铝材切口平整,无塑性撕裂或出孔毛刺。
双同步 360° 旋转工位
两个专用旋转工装(夹持范围 ≤Ø70mm)在锁定角度下同步分度,可在 500mm X 轴行程内实现双管并行钻孔。
无毛刺微孔表面质量
超高切削速度使铝材切削转化为纯剪切模式,消除硬质合金微钻上的积屑瘤,使孔壁和出孔口极为光洁。
小于 0.02mm 高精度运动机械结构
重达 ~800kg 的高刚性铸铁床身,导轨平行度 ≤0.01mm/1000mm,定位精度 ≤0.02mm,有效消除 60,000 RPM 下的动态震动。
双编程模式 & 1万组程序存储
融合 CAM 电脑 G 代码编程与现场对话式 CNC 手动输入,配备约 10,000 组程序存储,产品换线轻松无缝。
单人操作单元 & 彻底取消去毛刺
全自动双件加工循环让操作员可兼顾邻近单元,同时 100% 省去二次人工去毛刺与刮毛刺工序。
常见问题解答 (FAQ)
为五金与电子零部件制造企业提供实用的工程、质量与生产解答。
为什么常规钻孔转速会导致铝管出孔产生严重毛刺和材料撕裂?
铝材是一种软而韧的合金,热导率高且熔点低。在常规钻孔转速下,切削线速度过低,无法产生干脆的剪切断裂;刀具会推挤金属并使其发生塑性变形,从而在钻头上形成严重的积屑瘤(BUE),并在穿透管内壁时挤出翻边毛刺。以 60,000 RPM 的高转速运行可提供超高的表面线速度,在发生热变形之前瞬间剪切切屑。
双主轴结构如何在无需增加操作员的情况下使产能翻倍?
DNC-500DD(R2) 在单台 800kg 床身上配置了双 2.2kW 电主轴,并配合双同步 360° 旋转夹具。两根主轴在紧凑的 1400×1600mm 占地面积内,同时对两根相同的铝管进行钻孔。操作员只需在单次装夹中装入两根管材,选择程序并启动自动化循环,即可在不增加人工成本的情况下使生产输出翻倍。
机床如何防止在圆弧管壁上钻孔时发生钻头偏摆和折断?
在凸圆弧曲面上钻削 Φ1.0mm 微孔会产生严重的径向偏摆力。DNC-500DD(R2) 将超高主轴转速 (60,000 RPM) 与高刚性直线导轨(平行度 ≤0.01mm/1000mm)以及数控微啄钻循环相结合。钻头以极高线速度切入,平稳吃刀而不打滑,同时快速微退刀将切屑从 2:1 深径比的深孔中顺畅排出。
DNC-500DD(R2) 能否装夹薄壁管材而不产生夹压变形?
可以。双旋转工位配备了专为最长 Ø70mm 薄壁空心型材设计的精密夹头。夹紧力沿圆周均匀分布,可防止圆管夹扁或失圆,同时在 360° 分度旋转和切削力作用下保持稳固夹持。
机床在研发打样和大批量生产之间切换的灵活性如何?
控制系统内置约 10,000 组程序存储空间,同时支持 CAM G 代码文件传输和屏幕对话式手动编程。操作员可以在几分钟内完成不同管径、孔距图案或透气网孔布局的切换,无需对机械结构进行重新改动。
DNC-500DD(R2) 双主轴高速数控微孔钻孔机 — 技术参数与规格
点击展开完整技术规格参数 (19)
| 机床型号 | DNC-500DD(R2) |
| 机床类型 | 双主轴 4 轴数控高速微孔钻孔机 |
| 加工行程 (X * Z * A) | X: 500 mm, Z: 200 mm, A: 360° 连续旋转 |
| 旋转装夹能力 | ≤ Ø70 mm × 2 同步工位(双工装夹头) |
| 主轴配置 | 双高速电主轴(2 台) |
| 主轴功率 | 2.2 kW × 2 台(高扭矩电主轴) |
| 主轴转速范围 | 0 – 60,000 RPM × 2(变频无级调速) |
| 钻孔直径范围 | Ø0.3 mm – Ø3.0 mm(精密微孔范围) |
| 导轨平行度 | ≤ 0.01 mm / 1000 mm |
| 导轨平面度 | ≤ 0.02 mm / 1000 mm |
| 定位精度 | ≤ 0.02 mm |
| 重复定位精度 | ≤ 0.02 mm / 1000 mm |
| 反向间隙(预补偿) | 0.02 mm |
| 工作电压 | AC 220V(单相 / 标准工业电网) |
| 程序存储容量 | 约 10,000 组程序内存 |
| 编程模式 | 双模式:CAM 电脑编程 & 现场手动输入 |
| 机床占地与外形尺寸 | 1,400 × 1,600 × 1,700 mm (宽 × 深 × 高) |
| 机床重量 | 约 800 kg(高刚性减震铸件底座) |
| 安全与质量标准 | 欧盟 CE 认证,全封闭钣金防护 |
申请免费样品加工及可行性分析
请提供您的管材尺寸、材料等级和螺纹规格。我们的模具工程师将验证可行性,计算加工周期,并根据您的规格进行实际加工测试。