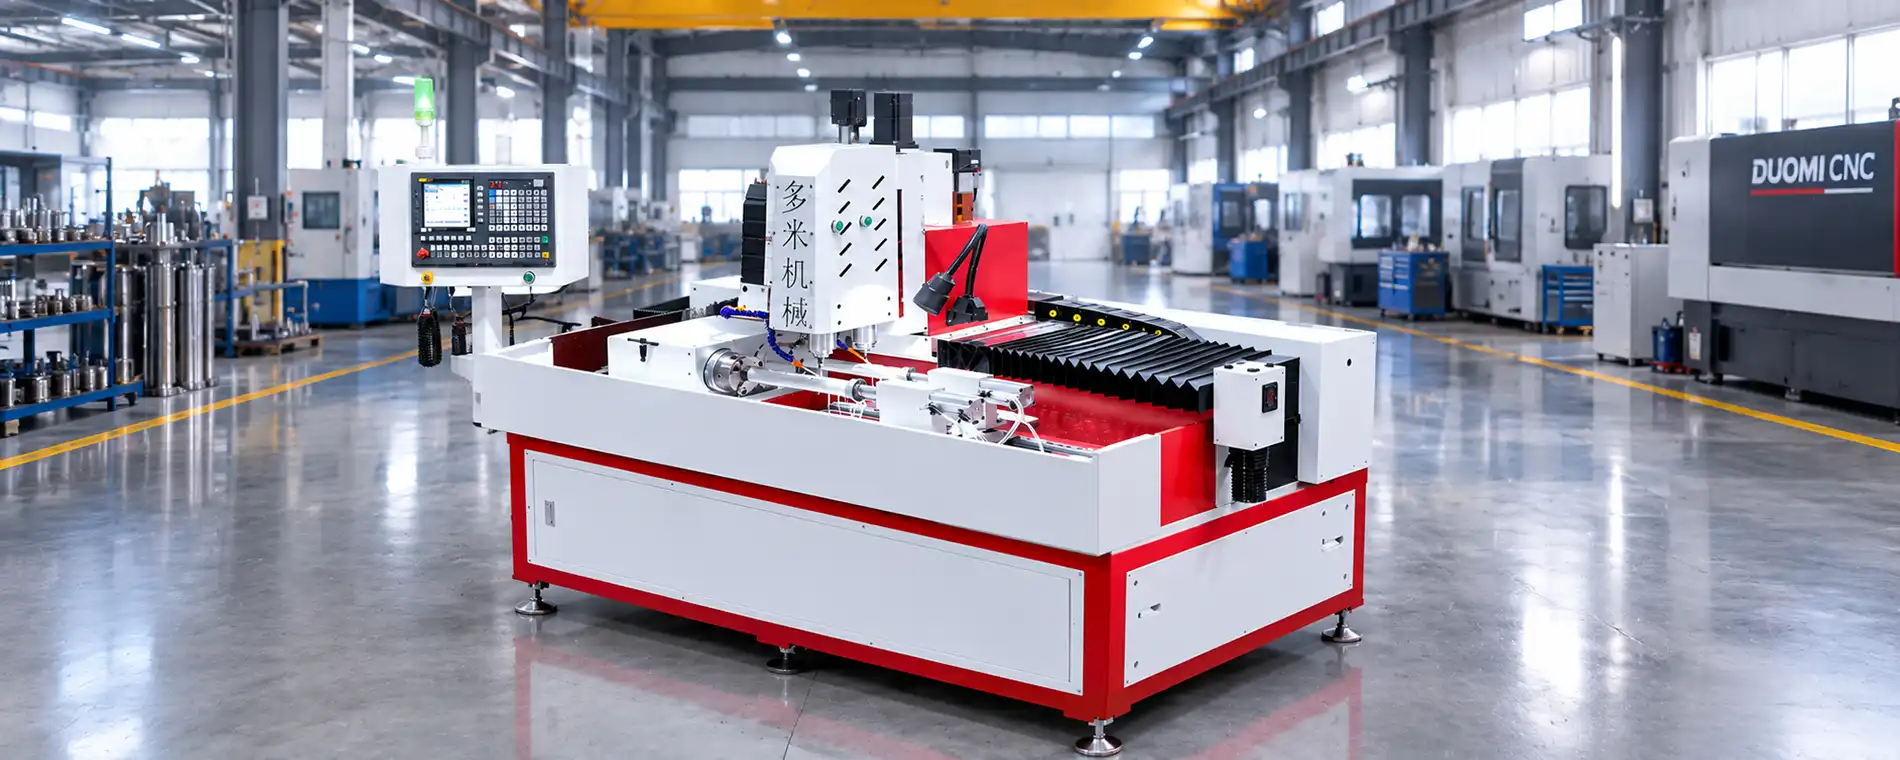
Microfuração Síncrona com Duplo Spindle para Tubos Redondos de Alumínio Acústicos e de Dissipação Térmica
Projetada para matrizes de furos acústicos e de ventilação térmica de Φ1,0 mm através de tubos redondos de alumínio de 2,0 mm de parede para eletrônicos de consumo. Spindles elétricos duplos de 60.000 RPM e placas rotativas duplas sincronizadas de 360° dobram a produção do lote eliminando 100% da rebarbação manual.
O Processo de Microfuração em Alta Velocidade de 5 Etapas com Duplo Spindle
Como a DUOMI DNC-500DD(R2) sincroniza dois spindles elétricos de 60.000 RPM e duas placas rotativas de 360° para usinar microfuros sem rebarbas em tubos redondos de alumínio em um único ciclo contínuo.
Carregamento Simultâneo e Fixação Concêntrica
O operador carrega dois tubos brutos de alumínio (até Ø70 mm) nas placas rotativas pneumáticas sincronizadas. A força de fixação radial controlada prende perfis de parede fina com firmeza, sem causar deformação ou ovalização.
Configuração Digital de Coordenadas e Seleção de Tarefa
O operador seleciona o programa da matriz de furos no banco de memória com capacidade para 10.000 programas. Os corretores de ferramenta dos eixos Z duplos e os ângulos de referência rotativos se alinham de modo automático, sem qualquer traçagem manual.
Penetração em Velocidade Ultra-Alta Sem Rebarbas
Os dois spindles direct-drive de 2,2 kW aceleram instantaneamente para 60.000 RPM. Ao penetrarem na parede cilíndrica convexa com velocidade linear periférica extrema, as microbrocas de metal duro realizam o corte por cisalhamento puro, evitando o rasgamento térmico.
Microbicagem Sincronizada e Indexação Dupla em 360°
Ciclos fixos de microbicagem do CNC perfuram os 2,0 mm de espessura de parede (relação profundidade/diâmetro de 2:1), expelindo cavacos rapidamente antes da concentração de calor. Em sincronia total, os eixos rotativos A duplos de 360° indexam ambos os tubos em cada ângulo circunferencial de forma travada e harmônica.
Descarregamento de Peças Sem Rebarbas para Montagem Direta
Ambos os tubos usinados são retirados com 100% dos furos verificados, limpeza interna impecável na saída dos furos e rigorosa simetria de passo. As peças seguem diretamente para a anodização ou montagem acústica, sem qualquer necessidade de rebarbação secundária.
Durante todo o ciclo, os dois spindles de 60.000 RPM e os acionamentos rotativos sincronizados operam em paralelo harmônico, dobrando a taxa de produção e transformando a microfuração de precisão de tubos em uma célula automatizada de operador único.
Transformação Operacional: Microfuração Síncrona com Duplo Spindle para Tubos Redondos de Alumínio
Cliente: Huizhou Qiqi Pulian'ai Hardware Products Co., Ltd.
Peça: Tubos Redondos de Alumínio para Telas Acústicas de Caixas de Som e Tubos de Dissipação Térmica de Secadores de Cabelo (furos de Φ1,0 mm através de parede de 2,0 mm de espessura, diâmetro externo máximo do tubo de Ø70 mm).
Processo Anterior: Furação com Spindle Único + Baixa Velocidade de Corte + Rebarbação Manual de Bancada
Anteriormente, o fabricante dependia de configurações convencionais de furação com spindle único operando em rotações baixas a médias para produzir microfuros de ventilação em tubos de alumínio maleável. Em velocidades de corte padrão, o alumínio dúctil rasgava e deformava em vez de cortar limpamente, resultando em rebarbas internas tenazes na saída do furo e forte formação de aresta postiça nas pontas das microbrocas. A furação na superfície cilíndrica do tubo causava desvio frequente da ferramenta e quebra de brocas na relação profundidade/diâmetro de 2:1. Cada peça exigia rebarbação manual secundária sob lentes de aumento por ajustadores dedicados usando microrraspadores, o que gerava riscos superficiais nos tubos de acabamento estético, altas taxas de refugo e um severo gargalo de capacidade durante as entregas em escala.
Solução DUOMI: Máquina de Microfuração CNC de Alta Velocidade Duplo Spindle DNC-500DD(R2)
Máquina de Microfuração CNC 4 Eixos DUOMI DNC-500DD(R2) dedicada, equipada com dois spindles elétricos de alta velocidade de 2,2 kW e 60.000 RPM, duas placas de fixação rotativas contínuas sincronizadas de 360° (capacidade de fixação ≤Ø70 mm), estrutura fundida de 800 kg com amortecimento de vibrações e guias lineares de alta precisão (paralelismo ≤0,01 mm/1000 mm).
Comparativo Operacional Comprovado: Spindle Único Tradicional vs. DUOMI DNC-500DD(R2)
| Métrica | Spindle Único Tradicional + Rebarbação Manual | DUOMI DNC-500DD(R2) com Duplo Spindle |
|---|---|---|
| Configuração do Eixo-Árvore e Rotação | Spindle único em rotação baixa a média; propenso a rasgar o material | Dois spindles elétricos de 2,2 kW operando de 0 a 60.000 RPM |
| Capacidade de Processamento de Peças | Fixação de tubo único; 1 peça furada por ciclo da máquina | Duas placas rotativas sincronizadas 360° (≤Ø70 mm × 2 peças em paralelo) |
| Produção e Vazão por Ciclo | Capacidade básica de produção unitária | Aumento de +100% na capacidade produtiva (dobro de peças prontas por ciclo) |
| Qualidade do Furo e Rebarbas de Saída | Fortes rebarbas na saída interna e aresta postiça (BUE) nos canais da broca | Cisalhamento limpo sem rebarbas em furos de Φ1,0 mm × 2,0 mm de profundidade de parede |
| Mão de Obra Secundária Pós-Usinagem | 100% de rebarbação manual com ampliação; risco de arranhões no acabamento | Zero rebarbação manual necessária; fluxo direto para anodização/montagem |
| Precisão de Posicionamento e Consistência de Passo | Sujeito a desvios de fixação manual e passo irregular entre furos | Precisão de posicionamento e repetibilidade rigorosa de ≤0,02 mm |
| Alocação de Operadores de Máquina | Alta intensidade de trabalho; 1 operador por máquina além de equipe de rebarbação | 1 operador gerencia a célula automatizada sem necessidade de acabamento secundário |
| Agilidade de Setup e Armazenamento | Ajustes demorados de setup manual para diferentes matrizes de furação | Memória para ~10.000 programas; troca instantânea entre P&D e grandes lotes |
ROI para o Cliente: Mais Produção. Menos Operações. Menor Custo por Peça. Ao modernizar a fábrica com a plataforma de microfuração duplo spindle DUOMI DNC-500DD(R2), a Huizhou Qiqi Pulian'ai Hardware dobrou a produção de peças acabadas (+100%), eliminou integralmente a mão de obra de rebarbação manual, protegeu a superfície externa de alumínio contra arranhões e alcançou extrema agilidade de setup na transição entre protótipos de novos produtos e entregas de pedidos em larga escala.
Os dados refletem métricas operacionais comprovadas na fabricação de componentes de ferragens e áudio. Os tempos de ciclo reais e a vida útil da ferramenta variam conforme a espessura da parede do tubo, têmpera da liga, densidade da matriz de furos e geometria da microbroca.
Projetada Especificamente para Microfuração de Alta Velocidade e Precisão em Tubos Redondos
Centros de usinagem verticais convencionais e furadeiras genéricas não oferecem a velocidade de rotação e os dispositivos de fixação dupla sincronizada exigidos para tubos redondos de parede fina. A DNC-500DD(R2) une 60.000 RPM de velocidade de corte com a produtividade de dois eixos simultâneos.
Dois Spindles Elétricos de Alta Velocidade de 60.000 RPM
Dois spindles elétricos independentes de 2,2 kW atingem até 60.000 RPM, proporcionando a alta velocidade linear periférica necessária para furar o alumínio maleável de forma limpa, sem deformação plástica nem rebarbas de saída.
Duas Estações Rotativas Sincronizadas em 360°
Dois dispositivos de fixação rotativos dedicados (capacidade ≤Ø70 mm) indexam simultaneamente em sincronismo angular rigoroso, viabilizando a furação paralela de dois tubos ao longo do curso de 500 mm do eixo X.
Integridade Superficial com Microfuros Sem Rebarbas
As velocidades de corte ultra-altas colocam a usinagem do alumínio em regime de cisalhamento puro, prevenindo a aresta postiça em microbrocas de metal duro e garantindo paredes e saídas de furo perfeitamente nítidas.
Mecânica de Movimentação de Alta Precisão Abaixo de 0,02 mm
Estrutura fundida rígida (~800 kg) com paralelismo de guias ≤0,01 mm/1000 mm e precisão de posicionamento ≤0,02 mm, eliminando vibrações dinâmicas a 60.000 RPM.
Programação Dupla e Memória para 10.000 Programas
Integra programação via código G por software CAM externo e entrada direta conversacional no comando CNC, suportada por armazenamento para cerca de 10.000 arquivos de trabalho para trocas rápidas de produção.
Célula com Operador Único e Eliminação Total da Rebarbação
O ciclo automatizado de duas peças libera o operador para monitorar postos adjacentes enquanto elimina 100% das etapas manuais secundárias de raspagem e rebarbação.
Perguntas Frequentes (FAQ)
Esclarecimentos práticos de engenharia, qualidade e eficiência operacional para fabricantes OEM de ferragens e eletrônicos.
Por que as velocidades normais de furação geram rebarbas severas na saída e rasgam o alumínio em tubos?
O alumínio é uma liga dúctil, macia, com alta condutividade térmica e baixo ponto de fusão. Em velocidades convencionais de furação, a velocidade periférica de corte é insuficiente para provocar uma fratura por cisalhamento nítida. Em vez de cortar, a ferramenta empurra e deforma plasticamente o metal, gerando forte aresta postiça (BUE) na broca e rebarbas projetadas para dentro na saída da parede do tubo. Trabalhar a 60.000 RPM fornece a velocidade superficial ultra-alta necessária para cisalhar o cavaco instantaneamente, antes que ocorra a deformação plástica térmica.
Como a arquitetura de duplo spindle dobra a produção sem exigir a contratação de mais um operador?
A DNC-500DD(R2) possui dois spindles de 2,2 kW integrados a duas fixações rotativas de 360° sincronizadas em um único barramento fundido rígido de 800 kg. Ambos os spindles furam dois tubos idênticos de forma simultânea dentro de uma área compacta de 1.400 × 1.600 mm. O operador fixa os dois tubos em um único setup, seleciona o programa e aciona o ciclo automático, dobrando a capacidade de produção sem acréscimo de mão de obra.
Como a máquina evita o desvio da broca e quebras ao usinar a superfície cilíndrica de tubos?
Furar microfuros de Φ1,0 mm em superfícies convexas gera forças intensas de deflexão radial. A DNC-500DD(R2) associa rotação ultra-alta (60.000 RPM) a guias lineares de altíssima rigidez (paralelismo ≤0,01 mm/1000 mm) e ciclos fixos automáticos de microbicagem. A microbroca penetra com velocidade tangencial elevada, cortando o material sem deslizar na superfície curva, enquanto recuos rápidos de bicagem limpam os cavacos em furações com razão 2:1 de profundidade sobre diâmetro.
A DNC-500DD(R2) consegue fixar tubos de parede fina sem amassar ou ovalizar o perfil?
Sim. As estações rotativas duplas utilizam placas de fixação de precisão desenvolvidas sob medida para perfis tubulares ocos de parede fina de até Ø70 mm. A pressão de aperto é distribuída uniformemente pela circunferência, impedindo ovalizações ou deformações dimensionais enquanto mantém a rigidez requerida contra os esforços de corte durante a indexação contínua de 360°.
Qual a flexibilidade da máquina para alternar entre prototipagem de P&D e manufatura seriada?
O sistema CNC possui memória interna para aproximadamente 10.000 programas e aceita tanto o envio de arquivos de código G via software CAM quanto a programação direta na tela da máquina. Os operadores conseguem alternar entre diâmetros de tubo variados, espaçamentos entre furos ou novos layouts de telas acústicas em poucos minutos, sem necessidade de alterações mecânicas no chassi da máquina.
Furadeira CNC de Alta Velocidade Duplo Spindle para Microfuração DNC-500DD(R2) — Especificações Técnicas
Clique para Expandir Especificações Técnicas Completas (19)
| Modelo da Máquina | DNC-500DD(R2) |
| Tipo de Máquina | Máquina de Microfuração CNC de Alta Velocidade Duplo Spindle 4 Eixos |
| Cursos de Usinagem (X * Z * A) | X: 500 mm, Z: 200 mm, A: 360° Rotativo Contínuo |
| Capacidade de Fixação Rotativa | ≤ Ø70 mm × 2 Estações Sincronizadas (Fixações Duplas) |
| Configuração do Eixo-Árvore | Dois Spindles Elétricos de Alta Rotação (2 Unidades) |
| Potência do Eixo-Árvore | 2,2 kW × 2 Spindles (Motores Elétricos de Alto Torque) |
| Faixa de Rotação do Eixo-Árvore | 0 – 60.000 RPM × 2 (Controle Contínuo por Inversor de Frequência) |
| Faixa de Diâmetro de Furação | Ø0,3 mm – Ø3,0 mm (Faixa de Microfuração de Precisão) |
| Paralelismo das Guias | ≤ 0,01 mm / 1000 mm |
| Planeza das Guias | ≤ 0,02 mm / 1000 mm |
| Precisão de Posicionamento | ≤ 0,02 mm |
| Repetibilidade de Posicionamento | ≤ 0,02 mm / 1000 mm |
| Folga Invertida (Pré-compensada) | 0,02 mm |
| Tensão de Alimentação | AC 220V (Monofásico / Rede Industrial Padrão) |
| Capacidade de Armazenamento de Programas | Banco de Memória para Aprox. 10.000 Programas |
| Modo de Programação | Modo Duplo: Programação CAM / Computador e Entrada Manual em Chão de Fábrica |
| Dimensões e Área Ocupada | 1.400 × 1.600 × 1.700 mm (L × P × A) |
| Peso da Máquina | Aprox. 800 kg (Base Fundida de Alta Rigidez com Amortecimento de Vibrações) |
| Normas de Segurança e Qualidade | Certificação CE Diretiva de Máquinas, Enclausuramento Metálico com Proteção Total |
Request a Free Sample Machining & Feasibility Analysis
Send your tube dimensions, material grade, and thread specifications. Our tooling engineers will verify feasibility, calculate cycle time, and run a live machining test on your spec.