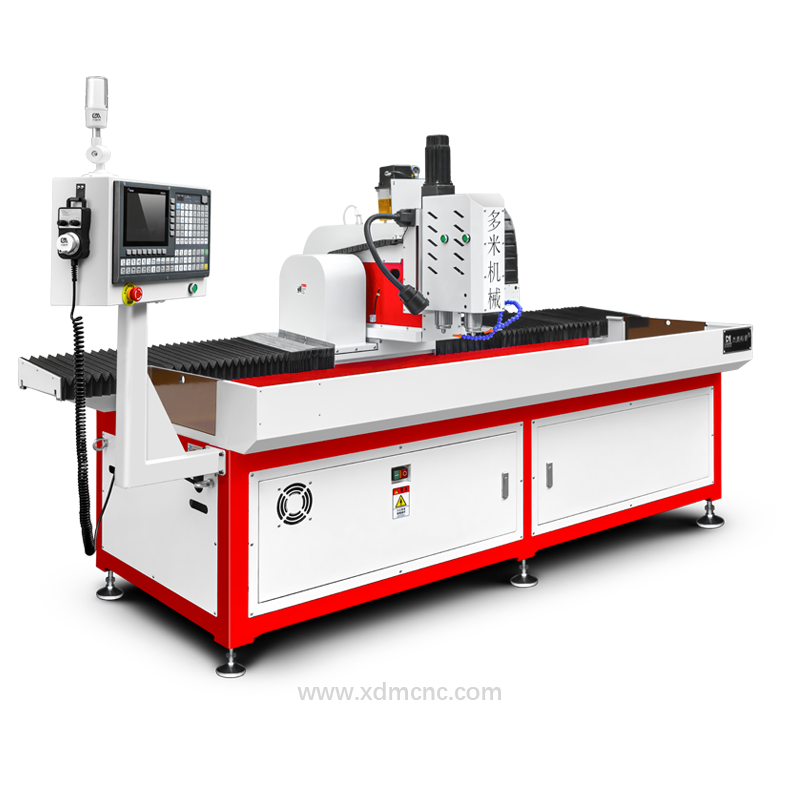
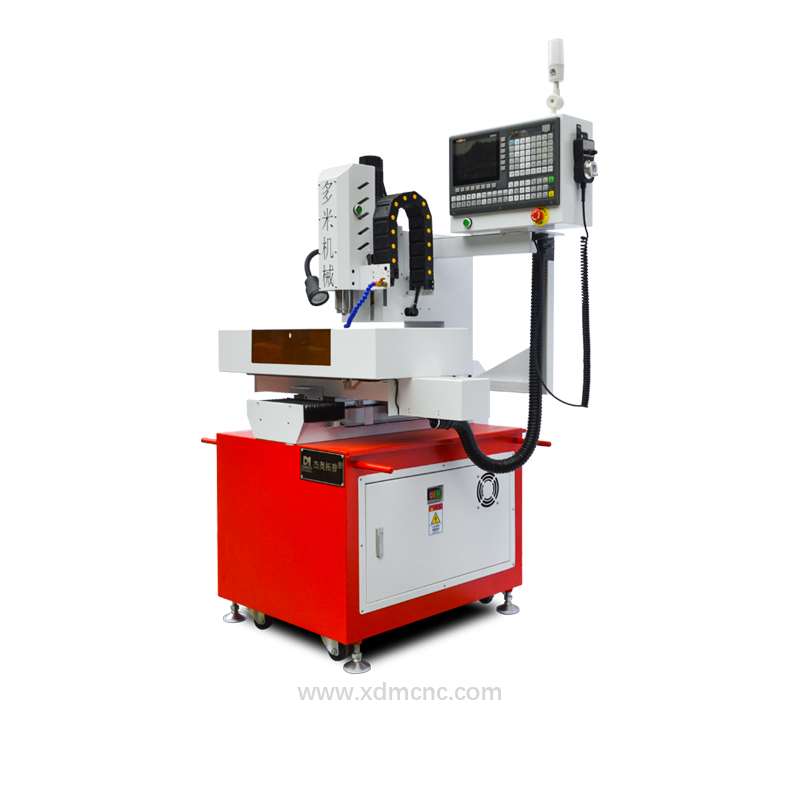
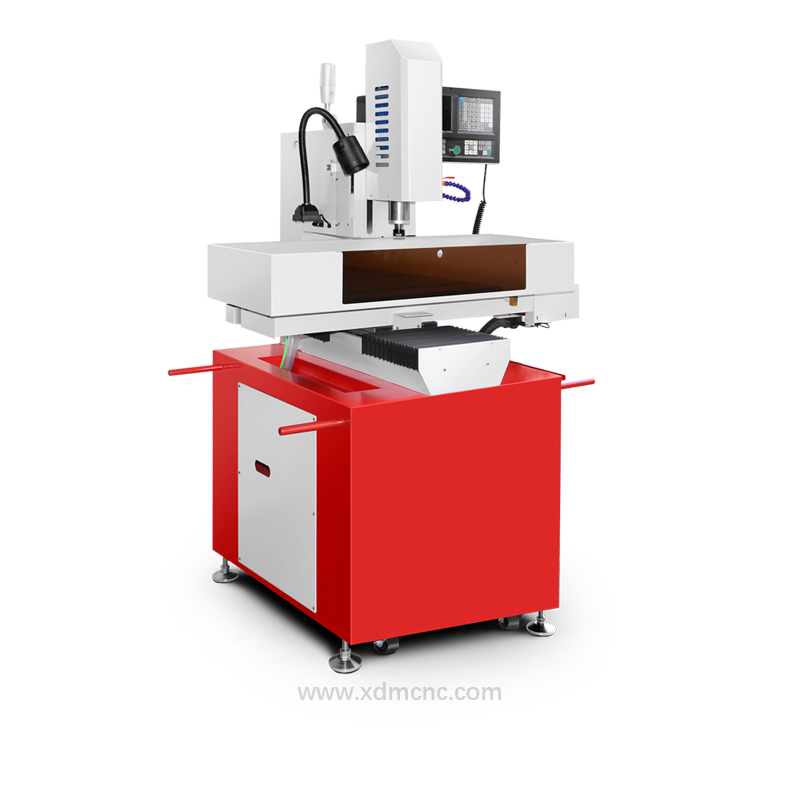
Trong sản xuất cơ khí chính xác, thiết bị y tế, linh kiện hàng không vũ trụ và vi điện tử, việc thu nhỏ kích thước lỗ khoan đã trở thành yêu cầu kỹ thuật mang tính sống còn. Mặc dù các dòng máy khoan CNC truyền thống đáp ứng hoàn hảo cho các đường kính lỗ trên 3.0 mm, công nghệ khoan siêu nhỏ (micro drilling) (thường định nghĩa là các lỗ có đường kính từ 0.05 mm đến 1.0 mm, mở rộng đến 3.0 mm trong vi gia công) lại vận hành dựa trên các nguyên lý vật lý hoàn toàn khác biệt — nơi hiện tượng võng dao, độ đảo ly tâm và nghẽn phoi có thể làm gãy mũi khoan chỉ trong tích tắc.
Để đạt được chất lượng khoan lỗ siêu nhỏ (micro hole drilling) ổn định, không ba via (burr-free) trong sản xuất hàng loạt đòi hỏi máy công cụ phải có động lực học chuyên dụng: trục chính motor tốc độ cực cao (24.000–60.000 RPM), độ đảo đầu dao (T.I.R.) dưới 0.003 mm, chu trình khoan nhấp vi mô tần số cao và hệ thống tự động phát hiện gãy dụng cụ.
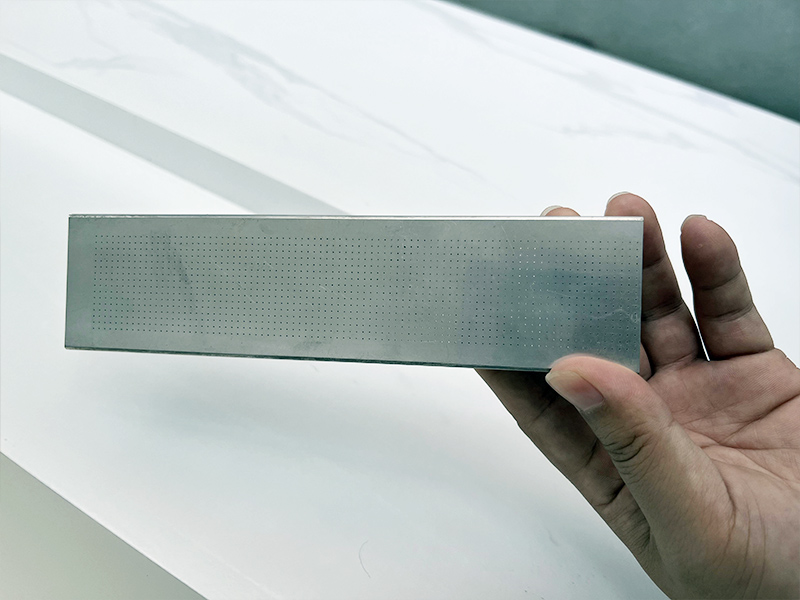
Hình 1: Gia công mảng lỗ siêu nhỏ đường kính 0.3 mm độ chính xác cao trên hợp kim nhôm hàng không bằng máy khoan micro CNC DUOMI.
Khoan Lỗ Siêu Nhỏ Là Gì Và Tại Sao Lại Đầy Thách Thức?
Khoan lỗ siêu nhỏ (Micro hole drilling) là quá trình cắt gọt cơ khí để tạo ra các hốc rỗng và lỗ thông suốt kích thước vi mô bằng cách sử dụng mũi khoan xoắn cacbua vonfram (carbure solid) hạt siêu mịn. Khác với khoan kích thước thông thường, vi gia công đối mặt với các rào cản vật lý đặc thù:
- Chênh Lệch Tốc Độ Cắt Cực Lớn: Ở đường kính cực nhỏ (ví dụ 0.2 mm), để duy trì vận tốc cắt bề mặt khuyến nghị từ 30–50 m/phút cho vật liệu carbide, trục chính bắt buộc phải quay từ 45.000 đến 80.000 RPM. Các trục chính máy khoan thông thường (3.000–12.000 RPM) hoạt động ở tốc độ cắt quá thấp, gây tải trọng cắt quá mức lên mũi khoan, phát sinh ma sát trượt và gãy cán dao ngay lập tức.
- Nhạy Cảm Tuyệt Đối Với Độ Đảo Hướng Tâm (Runout): Trong khoan siêu nhỏ, độ đảo của dụng cụ không được vượt quá 5% đường kính mũi khoan. Đối với mũi khoan 0.1 mm, độ đảo chỉ 0.005 mm đã đủ gây mỏi uốn nghiêm trọng và làm gãy dao ngay khi tiếp xúc phôi.
- Hiện Tượng Nghẽn Phoi Vi Mô & Giãn Nở Nhiệt: Do diện tích rãnh thoát phoi quá nhỏ, phoi không thể tự thoát ra liên tục khi ăn dao thẳng. Nếu không có chu trình khoan nhấp vi mô (micro-pecking) tốc độ cao cùng hệ thống phun sương bôi trơn tối thiểu (MQL), mạt phoi sẽ hàn dính vào rãnh xoắn, dẫn đến gãy dao ngay lập tức.
Bảng Thông Số Gia Công & Dụng Cụ Cắt Khoan Lỗ Siêu Nhỏ
Để đảm bảo chất lượng thành lỗ ổn định và tối đa hóa tuổi thọ của dụng cụ carbide liền khối, kỹ sư gia công CNC nên tuân thủ các thông số vận hành tiêu chuẩn sau:
| Thông Số Gia Công | Dải Giá Trị Vận Hành Khuyến Nghị | Ý Nghĩa Kỹ Thuật & Giải Pháp Tối Ưu |
|---|---|---|
| Dải Đường Kính Lỗ | 0.05 mm – 1.0 mm (Mở rộng đến 3.0 mm) | Sử dụng mũi khoan carbide liền khối chuyên dụng với chuôi tăng cứng 3.0 mm hoặc 4.0 mm |
| Tốc Độ Vòng Quay Trục Chính | 24.000 – 60.000 RPM | Trục chính motor điện tần số cao duy trì vận tốc cắt tuyến tính tiêu chuẩn |
| Độ Đảo Trục Chính (T.I.R.) | < 0.003 mm (3 μm) tại đầu mũi dao | Đầu kẹp chính xác HSK-E25 hoặc collet cấp chính xác cao triệt tiêu rung động hướng tâm |
| Lượng Chạy Dao Mỗi Răng (fz) | 0.001 mm – 0.008 mm/vòng | Kiểm soát lượng tiến dao vi mô ngăn uốn dọc trục mà vẫn duy trì lực cắt trượt ổn định |
| Chiến Lược Khoan Nhấp (Peck) | Chu trình nhấp tần số cao G73 / G83 | Chiều sâu mỗi lần nhấp thiết lập từ 0.5D – 1.5D để ngắt phoi và tránh tích tụ nhiệt |
| Làm Mát & Bôi Trơn | Hệ thống bôi trơn tối thiểu MQL áp lực cao | Áp suất 4–8 bar tạo sương dầu bôi trơn len lỏi vào lỗ nhỏ, làm mát lưỡi cắt và đẩy phoi |
| Cảm Biến Phát Hiện Gãy Dao | Cảm biến quang học Laser không tiếp xúc | Kiểm tra tình trạng dao dưới 1 giây giữa các chu trình, loại bỏ nguy cơ hỏng phôi hàng loạt |
| Dung Sai Lỗ & Vị Trí | Độ lặp lại ±0.005 mm | Thước quang tuyến tính vòng lặp kín bù trừ biến dạng nhiệt trong chu kỳ gia công dài |
Các Giải Pháp Kỹ Thuật Đột Phá Trên Máy Khoan Siêu Nhỏ DUOMI CNC
Để giải quyết triệt để các rào cản vật lý trong sản xuất lỗ siêu nhỏ, dòng Máy khoan CNC gia công lỗ siêu nhỏ và lỗ nhỏ DUOMI tích hợp bốn giải pháp công nghệ độc quyền:
1. Trục Chính Motor Điện Tần Số Siêu Cao
DUOMI trang bị cho các trạm khoan micro trục chính dẫn động trực tiếp tần số cao đạt từ 40.000 đến 60.000 RPM. Kết hợp vòng bi gốm ceramic hybrid và áo làm mát bằng dung dịch tuần hoàn kín, trục chính luôn duy trì trạng thái cân bằng nhiệt trong suốt ca làm việc 24/7 liên tục.
2. Thân Máy Đúc Giảm Chấn Độ Chính Xác Cao
Rung động là nguyên nhân số một gây gãy mũi khoan micro. DUOMI sử dụng bệ máy đúc bằng gang Meehanite ủ nhiệt khử ứng suất tải trọng lớn, kết hợp ray dẫn hướng tuyến tính dạng con lăn bản rộng để hấp thụ toàn bộ vi rung động, duy trì độ ổn định định vị dưới micromet.
3. Năng Lực Sản Xuất Đồng Bộ Đa Trục Chính
Đối với nhu cầu gia công số lượng lớn (như tấm tản nhiệt, lưới lọc công nghiệp và khay linh kiện điện tử), DUOMI cung cấp cấu hình máy khoan CNC nhiều trục chính (2 trục, 3 trục và 4 trục). Các đầu trục khoan đồng thời các cụm lỗ giống hệt nhau, nâng cao năng suất từ 200% đến 400% mà không phát sinh thêm chi phí nhân công.
4. Hệ Thống Bảo Vệ Chống Gãy Mũi Khoan Trực Tuyến
Mũi khoan gãy nằm lại trong các lỗ sâu nếu không được phát hiện sẽ làm hỏng toàn bộ chi tiết và bẻ gãy mũi taro ở nguyên công tiếp theo. Máy khoan micro của chúng tôi tích hợp cảm biến laser quang học kiểm tra tính nguyên vẹn của mũi khoan sau mỗi chu trình khoan chỉ trong vòng 0.3 giây.
Các Ứng Dụng Công Nghiệp Trọng Yếu
Gia công khoan lỗ siêu nhỏ chính xác cao đóng vai trò sống còn trong nhiều lĩnh vực công nghệ cao hiện nay:
- Thiết Bị Y Tế & Cấy Ghép: Vi rãnh trong dụng cụ phẫu thuật nội soi, vít xương titan, đường dẫn dung dịch ống nội soi và ống thông phân phối thuốc.
- Điện Tử & Đóng Gói Bán Dẫn: Lỗ vi mạch (microvia) và lỗ chân đế kiểm thử IC (bản mạch pogo pin) trên nhựa kỹ thuật (Torlon, PEEK, Vespel) và vật liệu composite gốm.
- Hệ Thống Phun Nhiên Liệu & Cảm Biến Ô Tô: Lỗ phun nhiên liệu trực tiếp động cơ xăng (GDI), kim phun dầu diesel common-rail và thân cảm biến áp suất phanh ABS.
- Hàng Không Vũ Trụ & Quốc Phòng: Lỗ làm mát vi mô trên cánh turbine, van tiết lưu vi chất lỏng vệ tinh và vỏ hệ thống dẫn đường quán tính chính xác.
- Lọc Chính Xác & Năng Lượng: Tấm đỡ lưới thép không gỉ SUS316L mật độ lỗ cao và tấm lưỡng cực pin nhiên liệu với ma trận lỗ siêu nhỏ.
Lựa Chọn Dòng Máy Khoan Siêu Nhỏ CNC Phù Hợp
Khi đánh giá lựa chọn máy khoan siêu nhỏ, các nhà quản lý sản xuất nên căn cứ vào sản lượng và biên dạng chi tiết gia công:
- Đối với mảng lỗ siêu nhỏ mật độ dày trên các linh kiện tinh xảo, tham khảo dòng Máy khoan CNC chuyên dụng cho lỗ siêu nhỏ (Micro Holes).
- Đối với linh kiện ô tô và điện tử sản lượng lớn cần gia công song song, tham khảo dòng Máy khoan CNC hai trục chính gia công lỗ siêu nhỏ.
- Để tìm hiểu cấu trúc cơ khí, các tùy chọn trục chính và hệ trục chuyển động, hãy đọc bài viết phân tích kiến trúc phần cứng máy khoan lỗ siêu nhỏ, hoặc xem xét động lực học tỷ lệ chiều sâu lỗ trong hướng dẫn kỹ thuật máy khoan lỗ nhỏ.
Yêu Cầu Giải Pháp Khoan Siêu Nhỏ Chìa Khóa Trao Tay Từ DUOMI CNC
Với hơn 20 năm kinh nghiệm trong lĩnh vực tự động hóa máy khoan và taro CNC, DUOMI CNC cung cấp dịch vụ tư vấn kỹ thuật trọn gói, thiết kế đồ gá kẹp chuyên dụng, tối ưu hóa chương trình G-code gia công và bàn giao thiết bị trực tiếp từ nhà máy trên toàn cầu.
Liên hệ với đội ngũ kỹ sư của chúng tôi ngay hôm nay để gửi bản vẽ chi tiết, đánh giá thời gian chu kỳ gia công (Cycle Time) và chạy thử mẫu khoan lỗ siêu nhỏ miễn phí.
Cần máy CNC khoan & taro hiệu suất cao?
Trao đổi với các kỹ sư ứng dụng cấp cao của chúng tôi để nhận mô phỏng thời gian chu kỳ và đề xuất máy theo yêu cầu trong vòng 24 giờ.