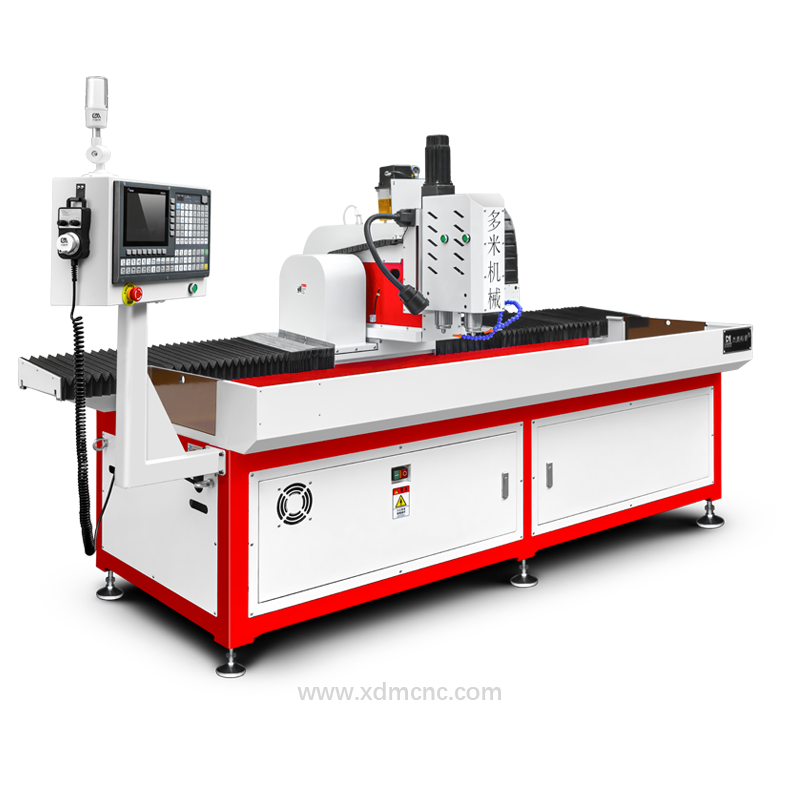
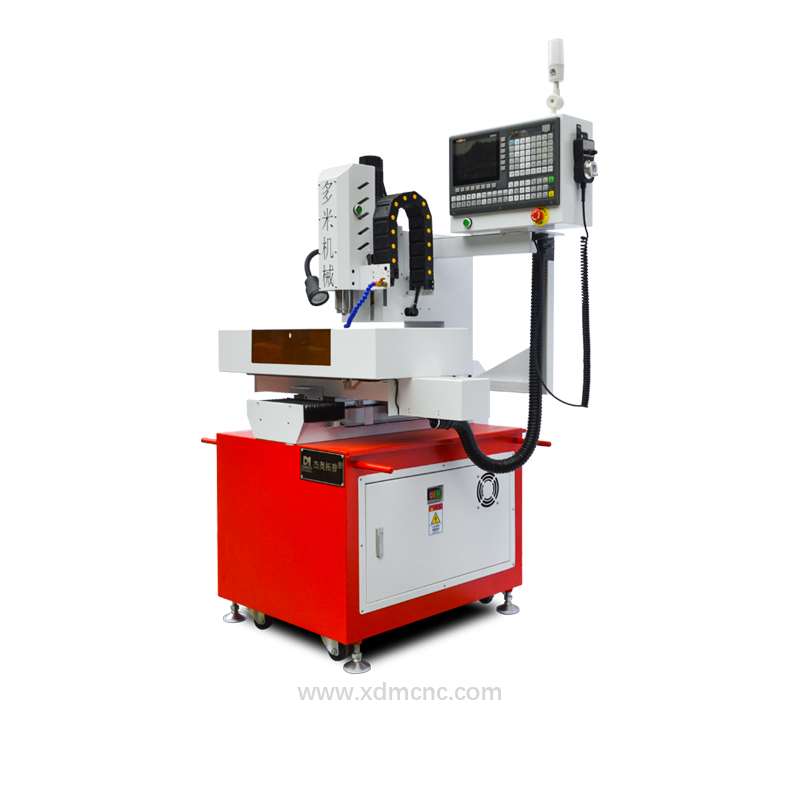
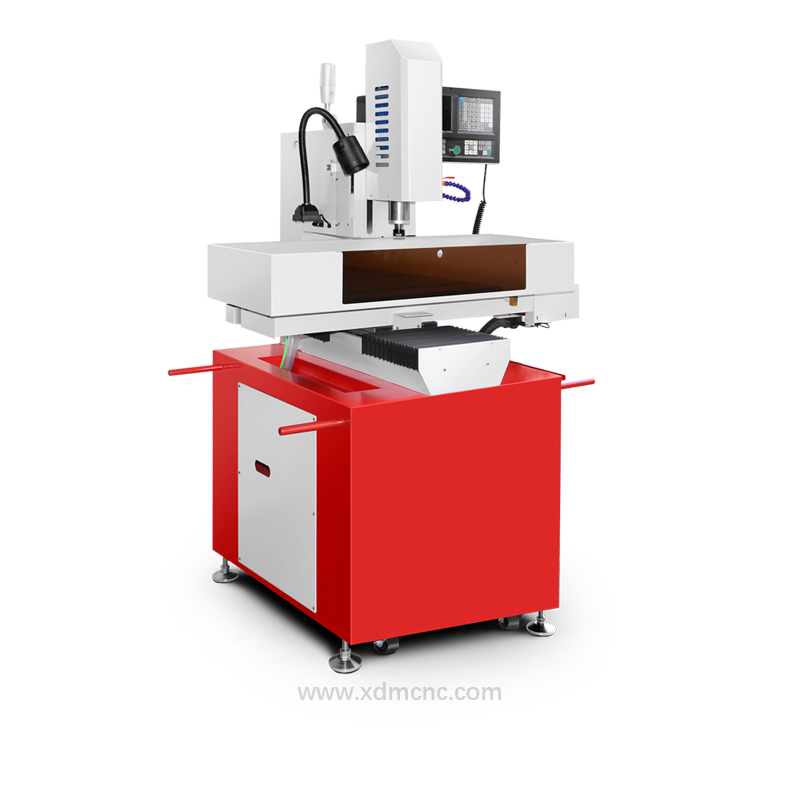
В прецизионном приборостроении, производстве медицинских изделий, аэрокосмической промышленности и микроэлектронике миниатюризация отверстий стала важнейшим инженерным требованием. Если традиционное сверление на станках с ЧПУ эффективно справляется с диаметрами от 3,0 мм и выше, то микросверление (охватывающее диапазон диаметров от 0,05 мм до 1,0 мм и вплоть до 3,0 мм в прецизионной микрообработке) подчиняется совершенно другим законам физики резания, где малейший прогиб инструмента, центробежное биение и пакетирование стружки приводят к мгновенной поломке сверла.
Серийное получение повторяемых отверстий без заусенцев методом сверления микроотверстий требует специализированной жесткой кинематики станка: сверхвысокооборотных мотор-шпинделей (24 000–60 000 об/мин), суммарного радиального биения менее 0,003 мм, высокочастотных циклов микрошагового глубокого сверления с выводом сверла и автоматического бесконтактного контроля целостности инструмента.
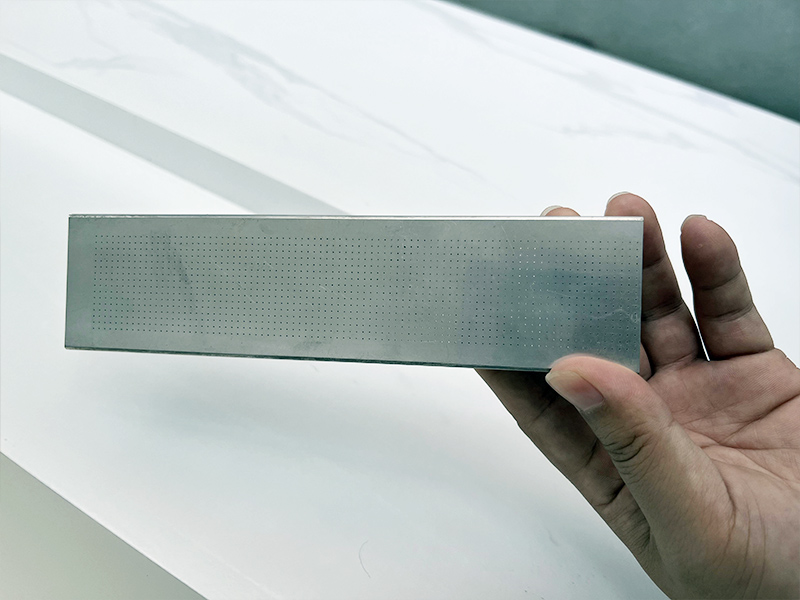
Рис. 1: Прецизионное сверление массива микроотверстий диаметром 0,3 мм в авиационном алюминиевом сплаве на станке с ЧПУ DUOMI.
Что такое сверление микроотверстий и какие технологические сложности оно вызывает?
Сверление микроотверстий — это процесс механической обработки резанием микрополостей и сквозных каналов с применением цельных монолитных твердосплавных микросверл из субмикронного карбида вольфрама. В отличие от стандартного сверления, микрообработка сталкивается со следующими барьерами:
- Критическая разница в скоростях резания: При микродиаметрах (например, 0,2 мм) для поддержания оптимальной скорости резания твердого сплава (30–50 м/мин) требуется частота вращения шпинделя от 45 000 до 80 000 об/мин. Обычные шпиндели (3 000–12 000 об/мин) обеспечивают недопустимо низкую скорость резания, вызывая повышенное радиальное давление, трение вместо резания и мгновенный излом хвостовика сверла.
- Сверхчувствительность к радиальному биению: При микросверлении биение режущей кромки не должно превышать 5% от диаметра инструмента. Для сверла Ø0,1 мм биение всего в 0,005 мм вызывает катастрофические циклические усталостные нагрузки на изгиб и поломку.
- Пакетирование микростружки и температурное расширение: Из-за микроскопического сечения стружечных канавок стружка не может свободно выходить при непрерывной врезной подаче. Без быстродействующих циклов прерывистого сверления (peck drilling) и подачи смазочно-охлаждающего тумана (MQL) стружка налипает на канавки, вызывая заклинивание и поломку сверла в детали.
Технологические параметры микросверления и режимы резания
Для обеспечения стабильного качества отверстий и продления ресурса монолитного твердосплавного инструмента инженерам-технологам рекомендуется применять следующие технологические параметры:
| Параметр обработки | Рекомендуемый рабочий диапазон | Инженерное назначение и рекомендации |
|---|---|---|
| Диапазон диаметров отверстий | 0,05 мм – 1,0 мм (до 3,0 мм) | Специализированные микросверла из микрозернистого твердого сплава с усиленным хвостовиком 3,0 или 4,0 мм |
| Частота вращения шпинделя | 24 000 – 60 000 об/мин | Высокочастотные электрические мотор-шпиндели поддерживают требуемую линейную скорость резания |
| Радиальное биение (T.I.R.) | < 0,003 мм (3 мкм) на вылете сверла | Прецизионные конусы HSK-E25 или высокоточные цанговые патроны исключают биение и микровибрации |
| Подача на оборот / зуб (fz) | 0,001 мм – 0,008 мм/об | Микроподачи предотвращают осевую потерю устойчивости инструмента, сохраняя устойчивое резание |
| Стратегия сверления | Высокочастотные циклы G73 / G83 | Глубина шага 0,5D – 1,5D для своевременного дробления микростружки и снижения перегрева |
| Охлаждение и смазка | Система микрораспыления СОЖ (MQL, масло-воздух) | Атомизированная масляная смесь под давлением 4–8 бар проникает в микроотверстия и выдувает микростружку |
| Контроль поломки инструмента | Бесконтактный лазерный датчик | Проверка сверла менее чем за 0,3 секунды между проходами предотвращает брак дорогостоящих деталей |
| Точность позиционирования | Повторяемость ±0,005 мм | Замкнутый контур с оптическими линейками компенсирует температурные дрейфы станка |
Инженерные решения в станках для микросверления с ЧПУ DUOMI
Чтобы преодолеть физические ограничения сверления микроотверстий, станки для сверления микро- и малых отверстий DUOMI CNC объединяют комплекс специализированных конструктивных решений:
1. Высокочастотные электрошпиндели прямого привода
Станки DUOMI оснащаются прямыми мотор-шпинделями с частотой вращения от 40 000 до 60 000 об/мин. За счет гибридных керамических подшипников и контура принудительного жидкостного охлаждения шпиндель сохраняет тепловое равновесие даже при непрерывной работе в 3 смены.
2. Тяжелая виброустойчивая литая станина
Вибрация — главный фактор поломки микроинструмента. Станки DUOMI производятся на массивных станинах из модифицированного чугуна высокой плотности (Meehanite) с широко расставленными роликовыми направляющими качения, что демпфирует микроколебания и гарантирует субмикронную стабильность.
3. Синхронная многошпиндельная конфигурация
Для серийного производства деталей с сотнями отверстий (теплоотводящие радиаторы, фильтрационные сетки, держатели электроники) DUOMI производит многошпиндельные станки с ЧПУ (двух-, трех- и четырехшпиндельные). Синхронное сверление одинаковых групп отверстий увеличивает производительность на 200–400% без роста фонда оплаты труда.
4. Встроенный оптический контроль целостности сверл
Сломанное сверло в закрытой полости приводит к браку всей заготовки и поломке метчиков на последующих операциях. В наших станках лазерный оптический датчик выполняет проверку инструмента после каждого перехода менее чем за 0,3 секунды.
Ключевые области применения в промышленности
Прецизионное сверление микроотверстий востребовано в высокотехнологичных отраслях:
- Медицинская техника и импланты: микроканалы лапароскопического инструмента, титановые костные винты, трубки эндоскопов, распылители катетеров.
- Электроника и полупроводники: микроотверстия и матрицы тест-адаптеров (платы pogo-pin) из конструкционных полимеров (Torlon, PEEK, Vespel) и композитной керамики.
- Топливная аппаратура и автомобильные датчики: распылительные микросопла форсунок прямого впрыска (GDI, Common Rail), корпуса датчиков давления тормозных систем ABS.
- Авиакосмическая отрасль: микроотверстия контуров охлаждения лопаток турбин, дросселирующие клапаны спутниковых систем, компоненты инерциальной навигации.
- Фильтрационные системы и энергетика: микроперфорированные опорные пластины из нержавеющей стали AISI 316L, биполярные пластины водородных топливных элементов.
Как выбрать сверлильный станок с ЧПУ для микроотверстий
При подборе станка для микросверления важно учитывать объем серии и конструктивные особенности деталей:
- Для компактных массивов микроотверстий высокой точности ознакомьтесь со станком для сверления микроотверстий с ЧПУ.
- Для крупносерийного производства автокомпонентов и электроники с параллельной обработкой обратите внимание на двухшпиндельный сверлильный станок с ЧПУ для микроотверстий.
- Чтобы изучить компоновку оборудования и варианты шпинделей, прочитайте материал про конструктивные особенности станков для микросверления или ознакомьтесь с аспектами глубокого сверления малых диаметров в техническом руководстве по станкам для сверления малых отверстий.
Закажите комплексное решение по микросверлению под ключ от DUOMI CNC
Обладая более чем 20-летним опытом в сфере автоматизации сверления и нарезания резьбы, DUOMI CNC предлагает инженерный консалтинг, проектирование технологической оснастки под ваши заготовки, разработку управляющих программ и прямые поставки оборудования с завода из Китая.
Свяжитесь с нашими инженерами прямо сейчас: отправьте чертежи деталей для бесплатного расчета времени цикла обработки и тестового микросверления образцов.
Требуется высокопроизводительный станок для сверления и нарезания резьбы?
Свяжитесь с инженерной командой DUOMI для моделирования времени цикла и подбора конфигурации под ваши задачи.