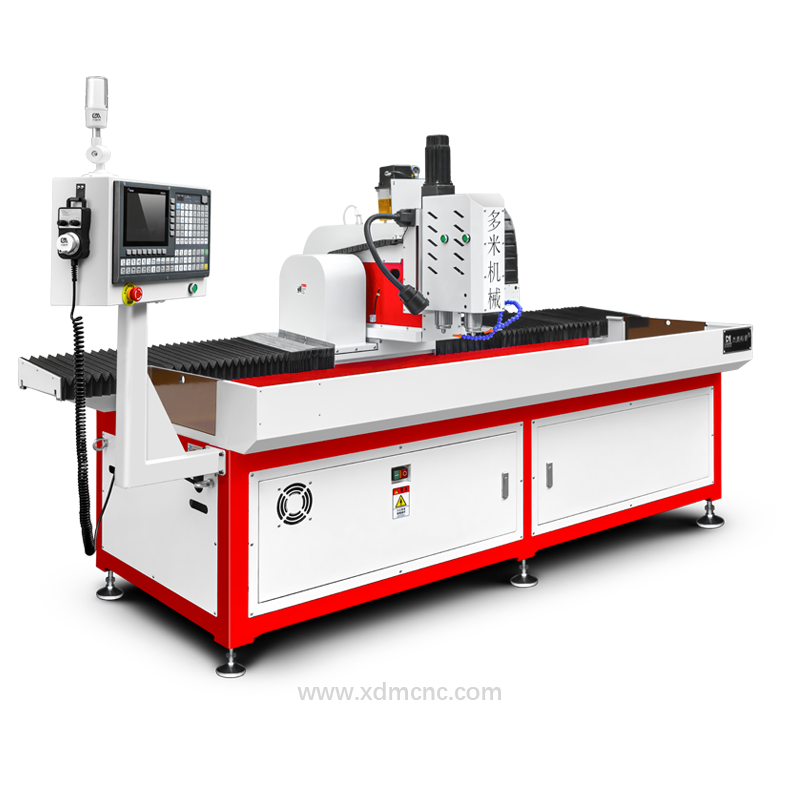
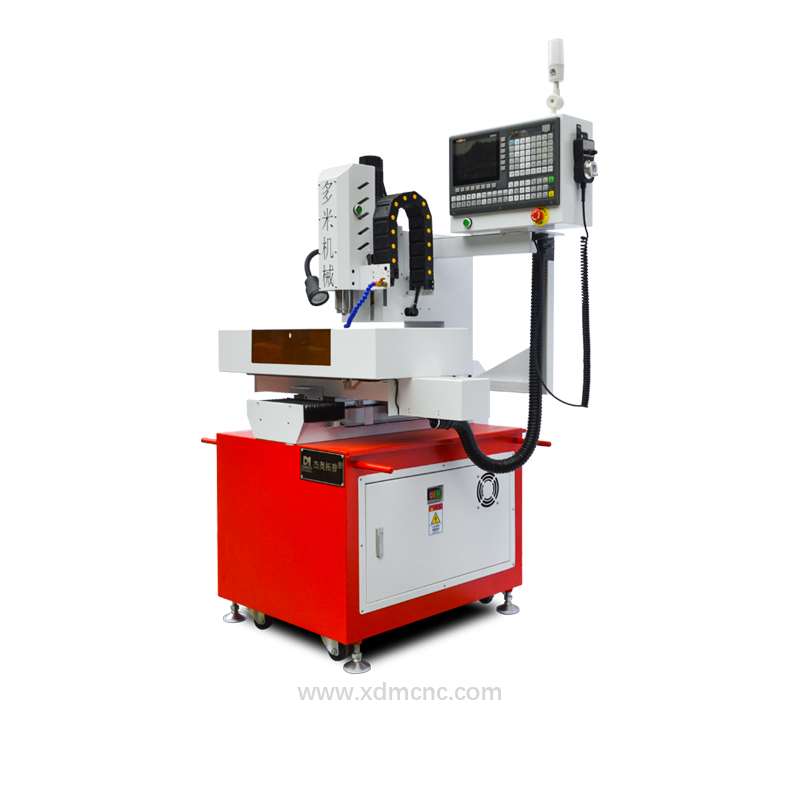
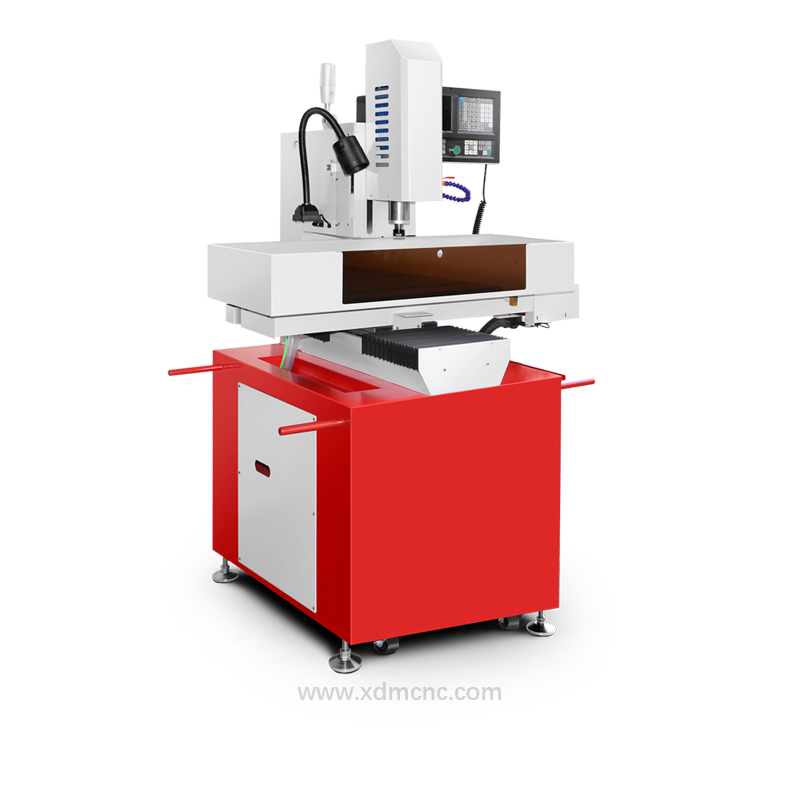
En la fabricación de precisión, instrumental médico, componentes aeroespaciales y microelectrónica, la miniaturización de orificios se ha convertido en un requisito técnico de primer orden. Mientras que el taladrado CNC convencional es idóneo para diámetros superiores a 3,0 mm, el microtaladrado (definido habitualmente para orificios de entre 0,05 mm y 1,0 mm, extendiéndose hasta 3,0 mm en micromecanizado) opera bajo principios físicos completamente diferentes, donde la flexión de la herramienta, la excentricidad centrífuga y la acumulación de virutas provocan la rotura inmediata de la broca.
Lograr un taladrado de microagujeros repetible, libre de rebabas y en series de alto volumen exige una cinemática de máquina específicamente diseñada: electrohusillos de ultraalta velocidad (24.000–60.000 RPM), un descentramiento radial (T.I.R.) inferior a 0,003 mm, ciclos de microdesahogo de alta frecuencia y sistemas automáticos de detección de rotura de herramienta.
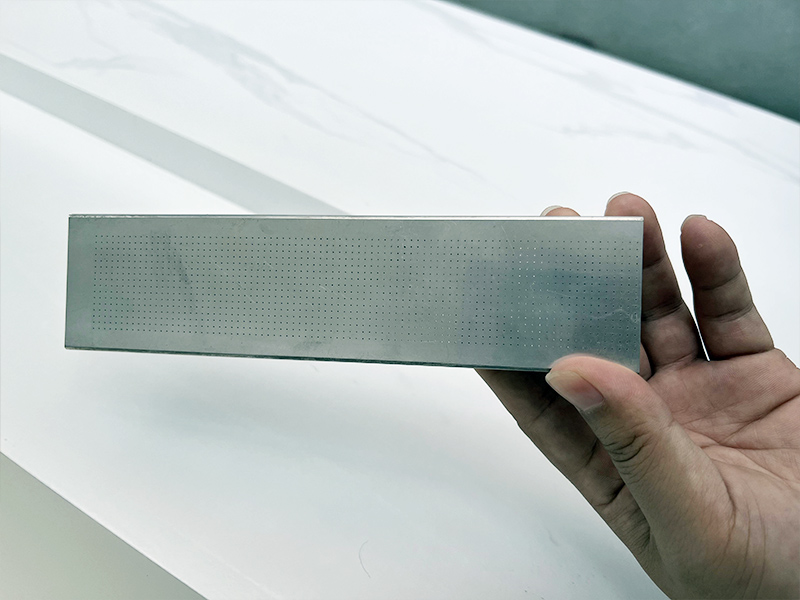
Figura 1: Matriz de microagujeros de 0,3 mm de alta precisión en aleación de aluminio de grado aeronáutico, ejecutada en una taladradora CNC para microagujeros DUOMI.
¿Qué es el taladrado de microagujeros y por qué supone un reto técnico?
El taladrado de microagujeros es el proceso de mecanizado por arranque de viruta destinado a producir cavidades y agujeros pasantes a escala micrométrica mediante brocas helicoidales de carburo de tungsteno micrograno macizo. A diferencia del taladrado macroscópico, el micromecanizado presenta obstáculos mecánicos muy particulares:
- Gran disparidad en la velocidad de corte: En diámetros sumamente pequeños (p. ej., 0,2 mm), mantener una velocidad de corte periférica recomendada de 30–50 m/min para metal duro exige velocidades de husillo de entre 45.000 y 80.000 RPM. Los husillos convencionales (3.000–12.000 RPM) trabajan a velocidades de corte excesivamente bajas, provocando una sobrecarga en el filo, fricción excesiva y la fractura instantánea del mango.
- Sensibilidad extrema al descentramiento radial (runout): En el microtaladrado, el descentramiento de la herramienta no debe superar el 5 % de su diámetro. Para una broca de 0,1 mm, una excentricidad de apenas 0,005 mm genera fatiga por flexión catastrófica y fallo prematuro.
- Empaquetamiento de microviruta y dilatación térmica: Debido a la sección transversal microscópica de las ranuras helicoidales de la broca, la viruta no puede evacuarse libremente en avance continuo. Sin ciclos de taladrado a pasos (peck drilling) de alta frecuencia y una lubricación por cantidad mínima (MQL) optimizada, las virutas se microsueldan a los canales de evacuación, partiendo la herramienta al instante.
Tabla de parámetros de mecanizado y herramientas para taladrado de microagujeros
Para conseguir una calidad de orificio constante y prolongar la vida útil de las herramientas de metal duro integral, los maquinistas CNC e ingenieros de procesos deben seguir estos parámetros normalizados:
| Parámetro de mecanizado | Rango operativo recomendado | Relevancia técnica y mejores prácticas |
|---|---|---|
| Rango de diámetro de orificio | 0,05 mm – 1,0 mm (ampliable a 3,0 mm) | Brocas de carburo sólido para microagujeros con mango reforzado de 3,0 mm o 4,0 mm |
| Velocidad de trabajo del husillo | 24.000 – 60.000 RPM | Los electrohusillos motorizados de alta frecuencia proporcionan la velocidad de corte lineal requerida |
| Descentramiento del husillo (T.I.R.) | < 0,003 mm (3 μm) en punta de herramienta | Portaherramientas HSK-E25 de alta precisión o pinzas de ultraprecisión que suprimen la vibración radial |
| Avance por diente (fz) | 0,001 mm – 0,008 mm/rev | Avances micrométricos controlados para evitar pandeo axial sin perder la capacidad de cizallamiento |
| Estrategia de taladrado a pasos (Peck) | Ciclos G73 / G83 de alta frecuencia | Profundidad de paso fijada entre 0,5D y 1,5D para evacuar microvirutas y evitar el sobrecalentamiento |
| Refrigeración y lubricación | MQL de alta presión (micronebulización aire-aceite) | La mezcla atomizada a 4–8 bar penetra en los microorificios, enfriando el filo y expulsando la viruta |
| Detección de rotura de herramienta | Sensor óptico por láser sin contacto | Verificación de herramienta en menos de 0,3 s entre ciclos; previene el desecho de piezas multiposición |
| Tolerancia posicional y de orificio | Repetibilidad de ±0,005 mm | Reglas ópticas lineales en bucle cerrado que compensan las dilataciones térmicas en ciclos prolongados |
Soluciones de ingeniería DUOMI CNC para microtaladrado
Para superar las limitaciones físicas inherentes al mecanizado de microorificios, las taladradoras CNC DUOMI para orificios pequeños y microagujeros incorporan cuatro tecnologías patentadas:
1. Electrohusillos de ultraalta frecuencia
DUOMI equipa sus estaciones de microtaladrado con electrohusillos de accionamiento directo que alcanzan de 40.000 a 60.000 RPM. Con rodamientos híbridos cerámicos y camisas de refrigeración líquida en circuito cerrado, el husillo mantiene su equilibrio térmico incluso en turnos continuos 24/7.
2. Bancada de fundición con amortiguación de vibraciones
La vibración es la causa principal de rotura en brocas miniatura. DUOMI emplea robustas bancadas de fundición gris perlítica Meehanite estabilizada con guías lineales de rodillos de amplio apoyo, diseñadas para disipar microvibraciones y asegurar una estabilidad submicrométrica.
3. Capacidad de producción sincronizada multihusillo
Para la fabricación en serie de componentes como disipadores térmicos, placas filtrantes y bastidores electrónicos, DUOMI ofrece configuraciones CNC multihusillo (cabezal doble, triple o cuádruple). Estos husillos mecanizan patrones de microagujeros idénticos en paralelo, multiplicando la productividad entre un 200 % y un 400 % sin requerir más operarios.
4. Detección y protección en línea contra rotura de brocas
Una broca rota que permanezca oculta en una cavidad profunda inutiliza la pieza y rompe los machos de roscar posteriores. Nuestras taladradoras para microagujeros integran sensores láser de inspección óptica que comprueban la integridad de la broca tras cada ciclo en apenas 0,3 segundos.
Aplicaciones industriales de alta exigencia
El microtaladrado de alta precisión es fundamental en los sectores más avanzados de la industria:
- Dispositivos médicos e implantes: Microcanales en instrumental laparoscópico, tornillos óseos de titanio, conductos para endoscopia y cánulas de dosificación farmacológica.
- Encapsulado de semiconductores y electrónica: Microvías y orificios para placas de prueba (matrices pogo pin) en plásticos de ingeniería (Torlon, PEEK, Vespel) y materiales cerámicos.
- Sistemas de inyección de combustible y sensores automotrices: Orificios de pulverización en inyección directa de gasolina (GDI), toberas de common-rail diésel y cuerpos para sensores de presión de frenos ABS.
- Sector aeroespacial y defensa: Microorificios de refrigeración en alabes de turbina, válvulas estranguladoras de satélites y carcasas para sistemas de navegación inercial.
- Filtración de precisión y energía: Mallas de soporte en acero inoxidable AISI 316L y placas bipolares con microorificios para pilas de combustible.
Selección de la taladradora CNC adecuada para microagujeros
Al evaluar equipos de microtaladrado, los responsables de planta deben asegurarse de que la máquina responda a sus volúmenes y geometrías de pieza:
- Para matrices ultracompactas de orificios en piezas complejas o de reducidas dimensiones, conozca la Taladradora CNC para microagujeros.
- Para piezas automotrices o electrónicas de gran serie que requieran mecanizado en paralelo, examine la Taladradora CNC de doble husillo para microagujeros.
- Para conocer las diferencias estructurales en detalle, tipos de husillo y configuraciones de ejes, consulte nuestra comparativa sobre la arquitectura de hardware en taladradoras de microagujeros, o analice las relaciones de aspecto en taladrado profundo en nuestra guía técnica sobre taladradoras de orificios pequeños.
Solicite una solución llave en mano de microtaladrado con DUOMI CNC
Con más de 20 años de experiencia especializada en automatización de taladrado y roscado CNC, DUOMI CNC ofrece asesoría técnica integral, diseño a medida de mordazas y sistemas de sujeción, optimización de programas en código G y suministro directo de maquinaria a nivel global.
Póngase en contacto hoy mismo con nuestro departamento de ingeniería para remitir sus planos de pieza, calcular tiempos de ciclo y programar ensayos reales de microtaladrado.
¿Necesita Maquinaria de Taladrado y Roscado CNC de Alto Rendimiento?
Consulte a nuestros ingenieros de aplicaciones para recibir una simulación personalizada de tiempo de ciclo y propuesta de máquina en 24 horas.