在精密制造、医疗器械、航空航天零部件以及微电子行业中,孔径微型化已成为核心工程技术指标。常规数控钻床通常适用于直径3.0 mm以上的加工,而微孔加工(孔径范围通常定义为0.05 mm至1.0 mm,在精密微机械加工中可延伸至3.0 mm)则处于截然不同的物理加工范畴。在微孔加工中,微小的刀具挠度、离心跳动及切屑堵塞都会瞬间导致专用钻头疲劳折断。
实现大批量稳定、无毛刺的微孔数控钻孔,必须依靠针对微孔工况专门定制的机床动力学架构:超高速电主轴(主轴转速24000–60000 RPM)、刀尖径向跳动控制在0.003 mm以内、高频微啄钻深孔循环以及断刀自动光学检测系统。
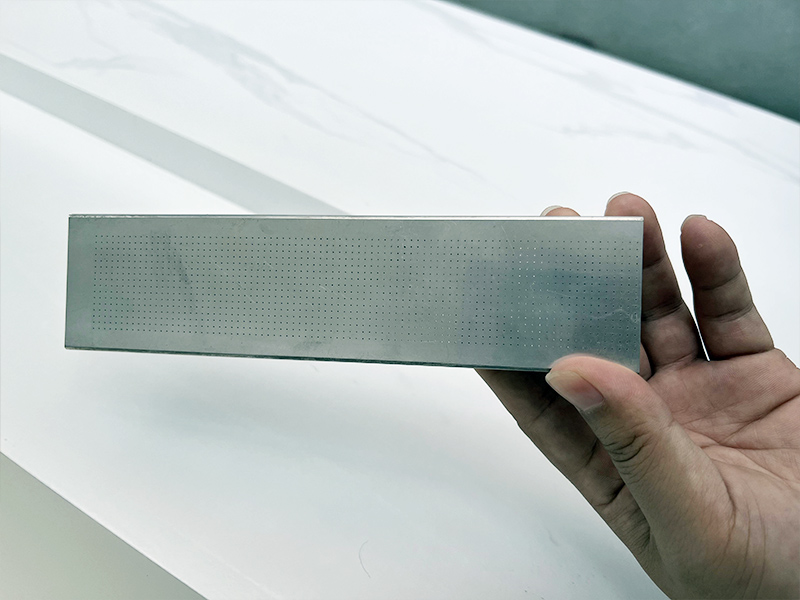
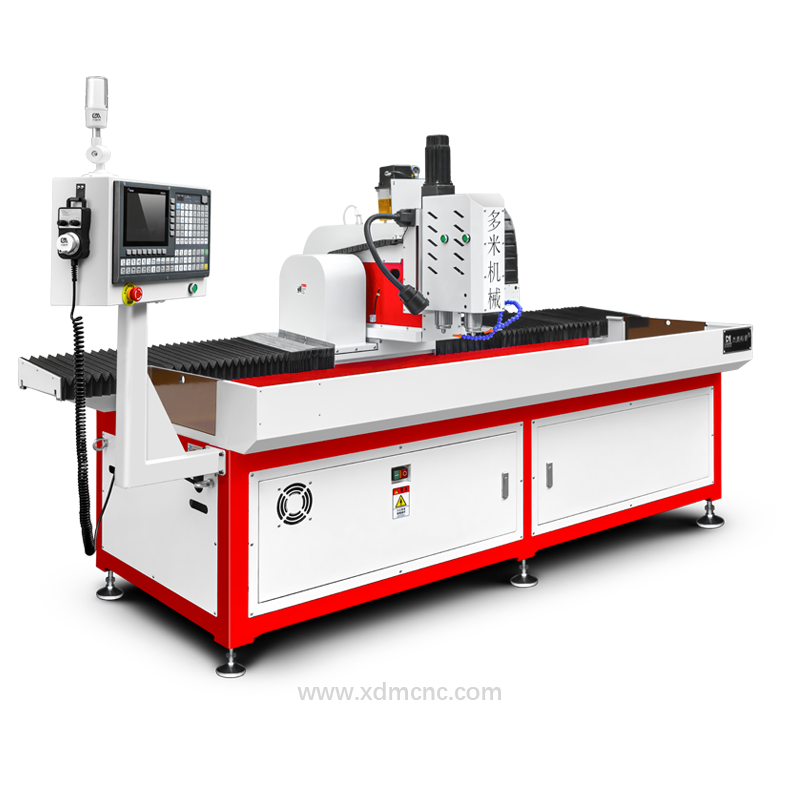
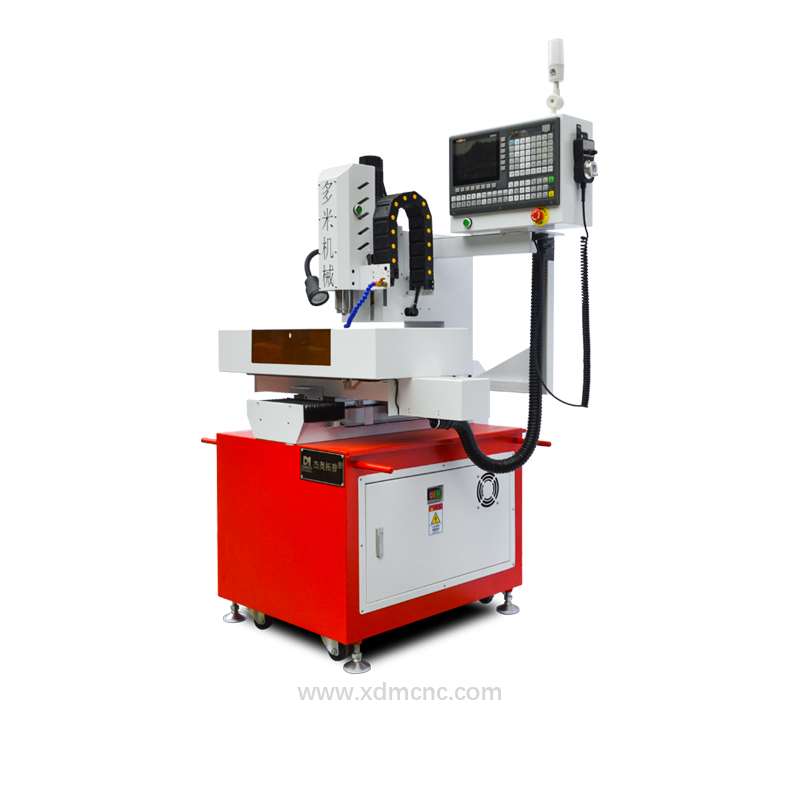
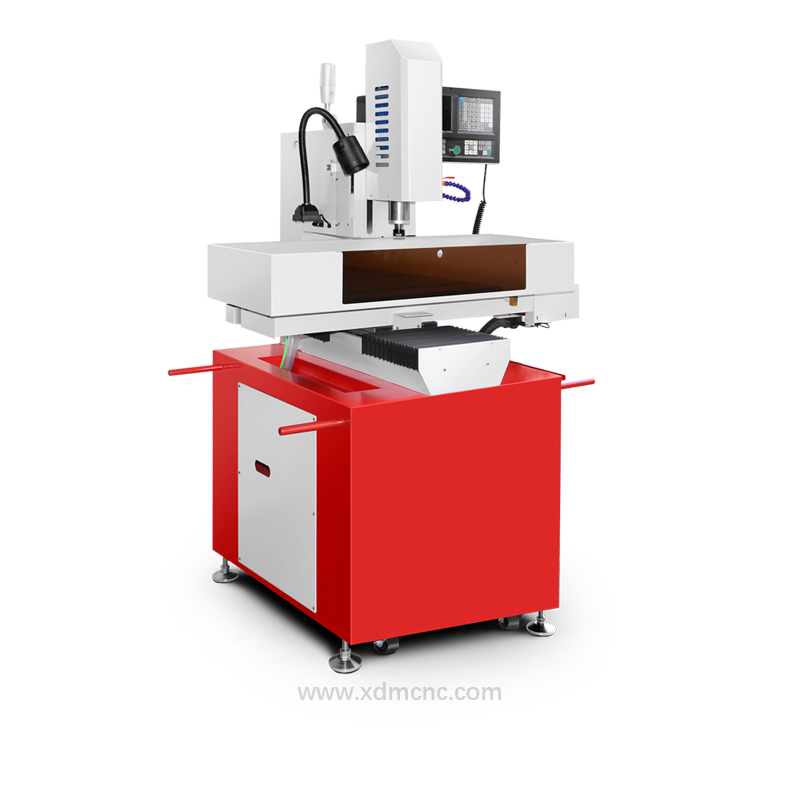
图 1:多米微孔数控钻孔机在航空级铝合金工件上进行高精度0.3 mm阵列微孔加工实景。
什么是微孔加工?其核心技术难点在哪里?
微孔加工是指利用微细晶粒整体硬质合金麻花钻头,在各类金属及复合材料上切削加工微米级微孔与通孔的机械加工过程。与宏观孔钻削相比,微细孔机械加工面临着极为严苛的物理限制:
- 线速度严重失配:在加工极小孔径(例如0.2 mm)时,若要维持硬质合金刀具推荐的30–50 m/min切削线速度,主轴转速需达到45000至80,000 RPM。传统数控机床主轴(3000–12000 RPM)由于线速度严重不足,会导致刀刃受到剧烈挤压与摩擦,造成刀柄瞬间崩断。
- 径向跳动极为敏感:在微孔加工中,刀具总跳动误差不得超过刀具直径的5%。对于0.1 mm的专用钻头,若仅存在0.005 mm的跳动,就会诱发剧烈的弯曲交变疲劳,造成刀具极早断裂。
- 微屑堆积与热膨胀:微型钻头排屑槽截面积极其有限,连续直下进给会导致切屑无法排出。在缺乏高速高频微啄钻循环和微量润滑(MQL)冷却雾化的情况下,切屑会瞬间熔接在排屑槽内,引发爆刀。
微孔加工工艺规范与切削参数表
为了保证稳定的成孔质量并最大化延长硬质合金刀具寿命,数控工艺工程师在编程与调试时应严格遵循以下标准化切削参数:
| 加工工艺参数 | 推荐应用范围 | 工程意义与最佳操作实践 |
|---|---|---|
| 加工孔径范围 | 0.05 mm – 1.0 mm(可拓展至 3.0 mm) | 采用带有3.0 mm或4.0 mm加粗抗震刀柄的专用微细整体硬质合金钻头 |
| 主轴运行转速 | 24000 – 60000 RPM | 采用高频电主轴驱动,确保微细刀具达到必需的有效切削线速度 |
| 主轴刀尖径向跳动 | < 0.003 mm (3 μm) 刀尖处 | 配备精密HSK-E25动平衡刀柄或超精密弹性夹头,彻底消除径向微振动 |
| 每齿进给量 (fz) | 0.001 mm – 0.008 mm/rev | 精准微量进给控制,在保持刀刃正常剪切排屑的同时防止轴向失稳压曲 |
| 啄钻循环策略 | 高频 G73 / G83 深孔循环 | 每次啄钻深度设定为0.5D – 1.5D,及时排出微屑,防止热量过度聚集 |
| 冷却润滑系统 | 高压微量润滑 MQL(油气微雾) | 4–8 bar高压雾化微气雾直喷微孔深处,润滑刀唇并高效吹出微细切屑 |
| 断刀自动检测 | 非接触式光纤激光传感器 | 在循环间隙实现0.3秒极速断刀检测,彻底杜绝多孔连续钻孔工件报废 |
| 定位精度与孔距公差 | ±0.005 mm 重复定位精度 | 全闭环高精密光学光栅尺反馈系统,有效补偿长工时热漂移误差 |
| 工件夹持方案 | 专用工装夹具 / 气动同步夹具 | 刚性装夹确保薄壁或精密构件受力均匀,杜绝振动形变 |
多米微孔数控钻孔机的核心工程解决方案
针对微孔加工的物理加工瓶颈,多米数控微孔与小孔数控钻孔机系列深度集成了四项自研工业级工程设计:
1. 超高频高刚性电主轴系统
多米微孔机床配备直驱式高速电主轴,转速可达40000至60000 RPM。主轴采用高精度陶瓷混合球轴承和恒温闭式循环水冷套设计,确保机床在7×24小时连续高负荷运行下始终保持热平衡与纳米级回转精度。
2. 高吸振一体铸件床身
机床振动是造成微型钻头破损的首要原因。多米采用高刚性退火时效处理米汉纳(Meehanite)铸铁床身,配合宽跨距超精密滚柱直线导轨,能够高效吸收高频微振动,确保亚微米级的动态切削稳定性。
3. 多主轴同步并行加工能力
针对微孔散热器、微孔过滤网板、半导体托盘等大批量密集打孔需求,多米开发了多主轴专用数控配置(提供双主轴、三主轴及四主轴结构)。各主轴同步联动加工相同点阵孔位,在不增加人工成本的前提下,使单机产能直接提升200%至400%。
4. 在线毫秒级激光断刀保护系统
微钻若在深孔内部断裂而未被及时检出,极易导致整件高价值工件报废,并损坏后续工序刀具。多米微孔钻床配备非接触式光学激光对刀检测仪,可在每个加工孔位或循环节点后的0.3秒内自动判定刀具完整性,实现异常即刻急停报警。
重点行业核心工业应用场景
高精密微孔数控加工技术广泛应用于现代高端精密制造领域:
- 精密医疗器械配件钻孔与植入物:微创腹腔镜手术器械微流道、钛合金骨钉微孔、内窥镜注水孔及微型药物输送导管接口。
- 微电子与半导体测试夹具:工程塑料(Torlon、PEEK、Vespel)及陶瓷基板上的高密度测试治具微盲孔与探针穿孔(Pogo Pin Plate)。
- 汽车高压燃油喷射与传感器配件:缸内直喷(GDI)喷油嘴喷孔、共轨喷油器微孔以及ABS制动压力传感器微孔外壳。
- 航空航天及国防军工:航空涡轮叶片微孔气膜冷却孔、卫星流体节流阀以及精密惯性导航陀螺仪精密部件加工。
- 工业流体过滤与新能源配件:316L高密度不锈钢滤板、微孔喷头以及氢燃料电池微孔双极板加工。
如何选购适合的微孔数控钻床设备?
在评估微孔数控机床方案时,生产管理人员需根据产品的产能要求、孔径公差与几何尺寸选择最优配置:
- 针对小型精密零件的高密度精密打孔需求,推荐选用标准型精密微孔数控钻孔机。
- 针对汽配、散热系统等大批量零件的并行高效生产,推荐选用双主轴微孔数控钻孔机。
- 若需深入了解机械结构配置、主轴选型及轴向行程差异,请参阅微孔数控钻孔机硬件架构深度解析,或查阅我们针对大深径比钻孔工艺的小孔数控钻孔机技术指南。
获取多米数控微孔加工交钥匙工程方案
多米数控专注数控钻孔与攻牙自动化装备研发制造逾二十年,作为源头生产厂家,为全球客户提供专业技术方案咨询、非标定制工装夹具设计、G代码切削工艺优化以及全球直销交付服务。
欢迎联系多米资深工程师团队,提交您的产品加工图纸,我们为您提供免费打样测试、单件循环时间评估及定制化设备选型方案!