在工业制造中,精密孔加工涵盖了从微米级微孔到大型结构孔的广泛领域。其中,小于0.5 mm的孔属于纯微孔加工范畴,而大于3.0 mm的孔则属于传统数控加工领域;在0.5 mm至3.0 mm之间的孔径区间,则是一个由专用小孔数控钻孔机主导的关键过渡技术带。
在304/316不锈钢、钛合金、高温镍基合金以及高强度铝合金等材料上加工小孔时,面临着严峻的切削力学挑战,尤其是当孔深达到钻头直径的5至20倍以上(长径比 L/D > 5–20)时。如需了解钻削理论物理、刀具跳动动态学以及小于0.5 mm的微孔加工,请参阅我们的微孔钻削基本原理与刀具参数指南。本指南重点探讨小孔领域的设备性能要求、深孔钻削力学与刀具保护机制。
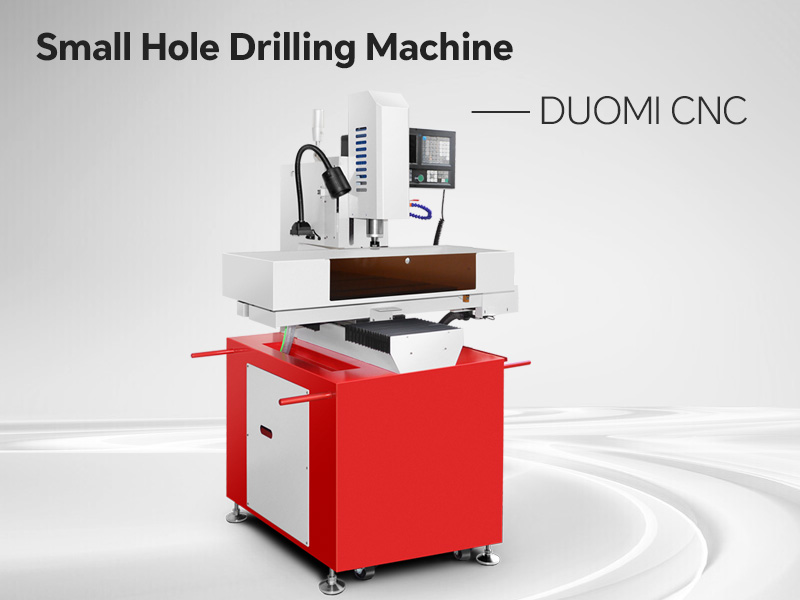
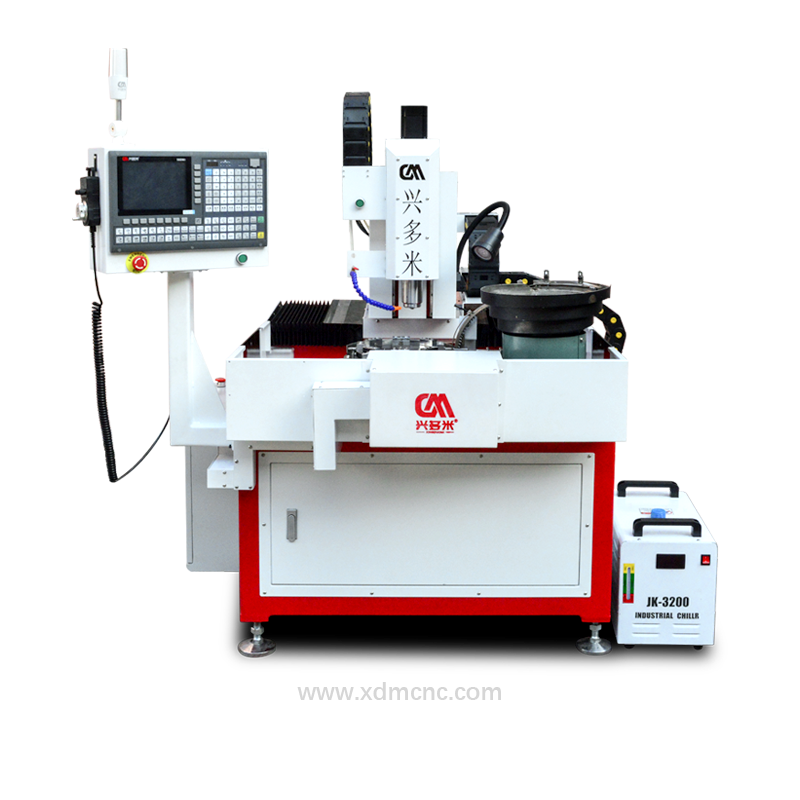
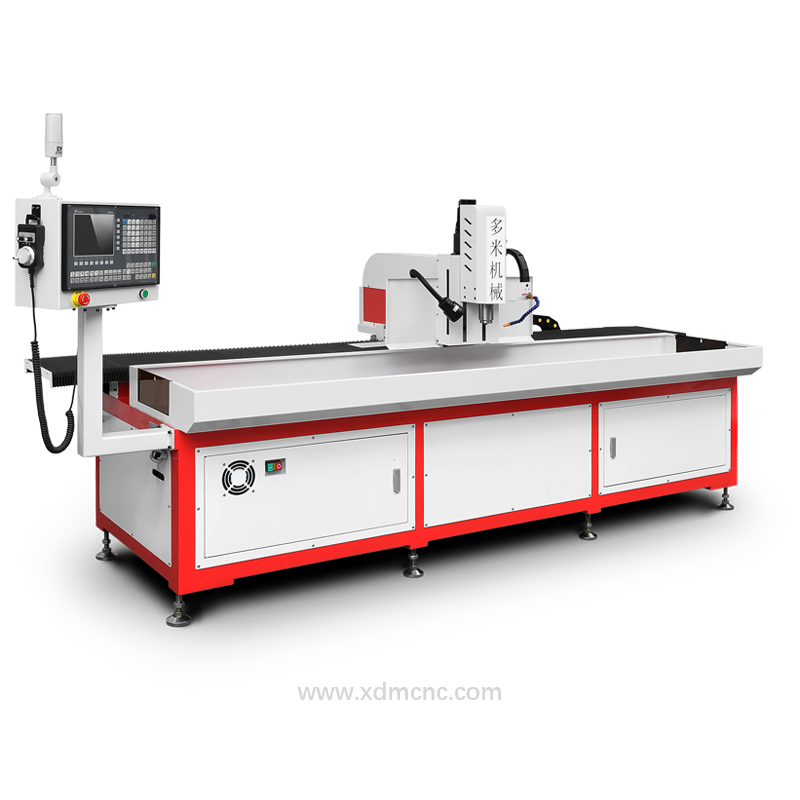
图1:多米(DUOMI)小孔数控钻孔机,专为合金部件的高长径比小孔/深孔加工优化设计。
明确技术边界:微孔加工 vs 小孔钻削 vs 标准数控钻削
为了选择匹配的设备架构,制造工程师必须准确区分不同的孔加工分类:
| 加工分类 | 孔径范围 | 典型主轴转速 | 主流刀具与切削力学 | 核心工程瓶颈 |
|---|---|---|---|---|
| 微孔钻削 | 0.05 mm – 0.50 mm | 30,000 – 60,000 转/分钟 | 整体微粒硬质合金钻头、MQL微量油雾润滑 | 径向跳动(< 3 μm)、切削刃崩刃、刀具偏斜 |
| 小孔数控钻削 | 0.50 mm – 3.00 mm | 12,000 – 30,000 转/分钟 | 超细颗粒涂层硬质合金钻头、高压冷却系统 | 深孔切屑堆积堵塞、热量积聚、钻头偏斜走偏 |
| 标准数控钻削 | 3.00 mm – 32.0 mm | 2,000 – 10,000 转/分钟 | 涂层硬质合金钻头 / 可转位舍弃式钻头 | 主轴轴向推力、扭矩需求、刚性攻牙 |
高长径比深小孔钻削的工程难题
当钻削深度超过钻头直径5倍(L/D > 5)的小孔时,排屑阻力呈指数级上升。一旦切屑堆积堵塞在钻屑槽内,极易引发刀具瞬间折断。
1. 高速啄钻加工循环(G73 与 G83)
对于长径比(L/D)在3至7之间的浅小孔,采用高速啄钻指令(G73,微小退刀量)可在不完全退刀的情况下将切屑打断;对于更深的盲孔或通孔(L/D介于10至30之间),则必须采用全退刀啄钻循环(G83),使钻头完全退出孔外清除容屑槽内的积屑,同时让切削液充分灌入孔底冷却。
2. 主轴中心高压内冷系统(TSC)
由于气阻效应和向外喷出的切屑流阻挡,传统的外部浇注式冷却液很难注入深度超过10 mm的小孔底部。多米小孔数控钻孔机配置高压内冷系统(压力达30–70 bar)或高精度微量油雾系统(MQL),直接注入切削区域将切屑强制冲出。
3. 引导孔(预钻孔)加工工序
对于深小孔(例如直径1.5 mm × 深度30 mm),标准工艺要求先使用刚性极佳的短钻头打引导孔(深度1D–2D,顶角140°),再换用深孔长钻头。引导孔相当于内置导向套,可有效防止刀尖走偏,保证孔的直线度达到±0.01 mm以内。
多米小孔数控钻孔机的核心硬件优势
多米小孔数控钻孔机专为高转速与强刚性的完美平衡而设计:
- 复合型高速 BT30 / HSK 电主轴:主轴转速涵盖 12,000 至 30,000 RPM,兼具低转速高扭矩特性,一次装夹即可同步完成高效率小孔钻削与 M1.0–M6 精密刚性攻牙。
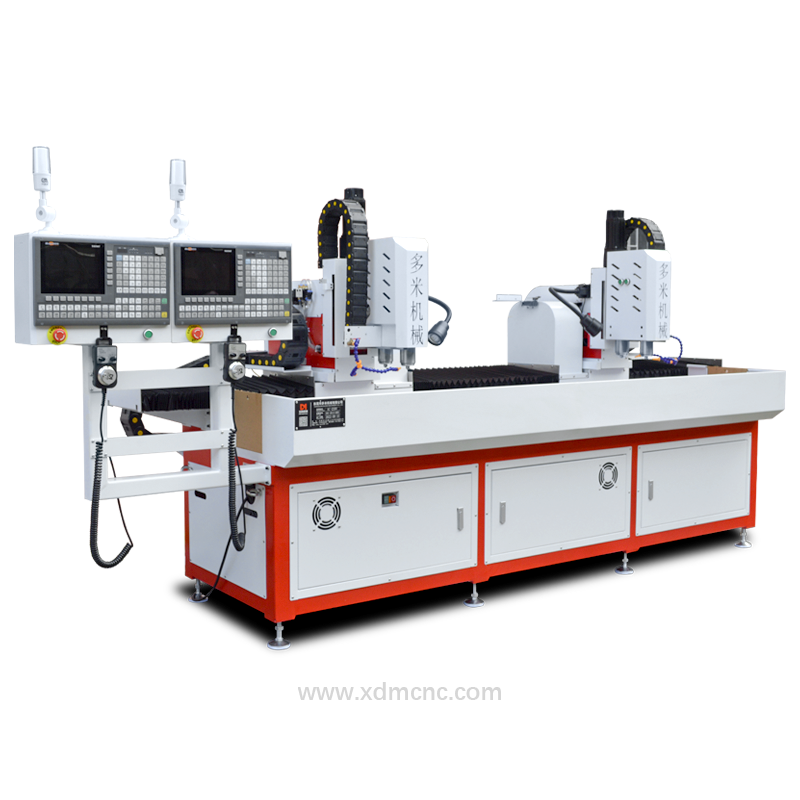
- 多主轴并行加工架构:可非标定制 2 至 4 个同步钻削主轴,在铝型材、过滤管件及汽车零部件上实现多孔连续自动钻孔,大幅降低单件加工工时。
- 光电/对刀仪断刀检测系统:在每个深孔加工循环结束后自动检测钻头完好状态,防止硬质合金折断刀具损坏后续工件。
- 高刚性重型铸铁机身:有效吸收高进给啄钻过程中的高频震动,显著延长专用钻头的使用寿命。
小孔数控钻孔机的典型应用领域
小孔数控钻孔机为多个先进制造行业提供高效的产能保障:
- 汽车与发动机系统:凸轮轴油道润滑孔、燃油喷油嘴微孔、液压制动阀块油路。
- 航空与液压阀块:微型液压阀块、气动集流块及精密仪器仪表外壳钻孔。
- 精密过滤管件加工:水处理及化工过滤用不锈钢滤管上成千上万个 0.8–2.0 mm 密集滤孔的高效连续打孔。
- 电子散热及通信设备:挤压铝型材散热外壳与通信机架的高密度散热孔多孔自动加工。
若需了解亚毫米级零部件专用设备配置与主轴选型,请参阅我们的微孔数控钻孔机硬件架构指南。
联系多米数控,获取源头厂家直销的小孔钻削方案
多米数控(DUOMI CNC)作为高性能小孔及微孔数控钻孔机源头生产厂家,提供厂家直销价格、非标定制多主轴工程方案以及全球技术支持。
即刻联系多米数控技术工程师,获取刀具选型建议、进给循环优化以及交钥匙自动化生产线方案咨询与免费打样测试服务。