Для тонкостенного листового металла, профильных труб и полых замкнутых профилей создание надежного и долговечного резьбового соединения исторически являлось сложной производственной задачей. Традиционные методы, такие как вытяжные заклепки-гайки, запрессовочные втулки или приварные гайки, неизбежно увеличивают себестоимость изделия, требуют ручных сборочных операций и несут серьезные риски производственного брака (проворачивание заклепки при затяжке болта, деформация тонкой стенки или разрушение сварного шва).
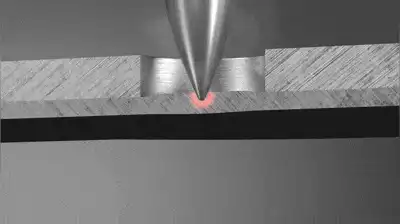
Термосверление (технология Flowdrill / фрикционное сверление) представляет собой передовой одноэтапный термомеханический метод формообразования отверстий без снятия стружки. Под действием тепла трения металл заготовки локально пластифицируется, после чего пуансон выдавливает цельную толстостенную гильзу (буртик) непосредственно из основного тела заготовки, обеспечивая идеальную основу для накатывания высокопрочной резьбы.
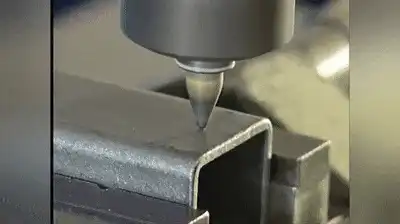
Рисунок 1: Высокоскоростное термосверление с формированием вытяжного буртика на стальной профильной трубе на станке с ЧПУ.
Технология термосверления: физика процесса и этапы обработки
Современная технология термосверления металла (в международной практике известная как Flowdrill, Centerdrill или Formdrill) — это высокоэффективный процесс бесстружечного пластического деформирования, позволяющий сформировать готовую резьбовую бобышку менее чем за 2–6 секунд.
4 последовательные фазы технологии термосверления:
- Контакт и локальный разогрев трением: Специальный твердосплавный пуансон из мелкозернистого карбида вольфрама вращается с высокой частотой (1500–4000 об/мин) и касается поверхности заготовки. Высокая сила осевого трения мгновенно разогревает пятно контакта до температуры 600°C–800°C.
- Пластическое продавливание: При достижении пластичного состояния металл размягчается (не достигая точки плавления). Коническая часть пуансона внедряется в материал заготовки под контролируемым усилием подачи станка с ЧПУ.
- Формообразование вытяжной гильзы: Размягченный металл вытесняется вдоль оси движения инструмента вверх и вниз. В результате формируется цилиндрическая втулка (буртик), длина которой в 2,5–3 раза превышает исходную толщину стенки металла.
- Бесстружечное накатывание резьбы (раскатывание): На следующем шаге в сформированную втулку внедряется бесстружечный метчик-раскатник (формирователь резьбы). Он накатывает внутреннюю резьбу нужного шага методом холодного выдавливания, сохраняя непрерывность волокон металла и повышая поверхностную твердость за счет наклепа.
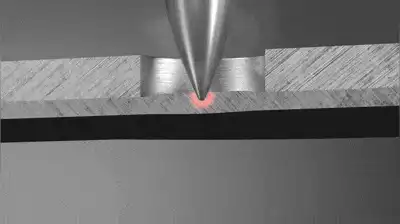
Рисунок 2: Схема фаз процесса термосверления: от контакта пуансона до готового накатанного резьбового соединения.
Технологические параметры термосверления на станках с ЧПУ
Для получения гарантированной глубины зацепления резьбы по стандартам ISO/DIN и достижения максимального ресурса твердосплавного пуансона (от 5000 до 15 000 отверстий на один инструмент), технология термосверления требует строгого соблюдения параметров режимов резания на оборудовании с ЧПУ:
| Технологический параметр | Рабочий диапазон / Значение | Инженерные примечания |
|---|---|---|
| Толщина обрабатываемого металла | 0,8 мм – 12,0 мм | Оптимально для профилей со стенкой 1,2–4,0 мм |
| Частота вращения шпинделя | 1500 – 4000 об/мин | Чем меньше диаметр пуансона, тем выше требуемые обороты |
| Температура в зоне трения | 600°C – 800°C | Обеспечивает пластичность без фазового разрушения стали |
| Время термопластического цикла | 2 – 6 секунд | Зависит от толщины стенки и диаметра резьбы (М3–М24) |
| Материал твердосплавного пуансона | Монолитный карбид вольфрама (WC-Co) | Высокая термостойкость и сопротивление истиранию |
| Коэффициент увеличения толщины резьбы | в 2,5 – 3,0 раза | Резьба М6 в листе 1,5 мм получает глубину зацепления 4,5 мм |
| Способ нарезания резьбы | Холодное бесстружечное раскатывание | Исключает образование мелкой стружки внутри труб |
Сравнение технологий: термосверление против вытяжных заклепок и сварных гаек
Почему передовые производители рамных металлоконструкций и автокомпонентов переходят на термосверление? Ниже приведено прямое технико-экономическое сравнение:
| Критерий оценки | Технология термосверления (Flowdrill) | Вытяжные заклепки-гайки | Приварные гайки / бобышки |
|---|---|---|---|
| Время на одно резьбовое соединение | 2 – 6 секунд (автоматический цикл ЧПУ) | 15 – 30 секунд (сверление + установка) | 30 – 60 секунд (прихватка + обварка + зачистка) |
| Затраты на расходные метизы | 0 руб. (втулка формируется из заготовки) | Постоянные затраты на закупку заклепок | Затраты на гайки, электроды/проволоку и газ |
| Риск проворачивания при затяжке | 0% (монолитная цельная гильза) | Высокий (при перетяжке заклепка прокручивается) | Средний (риск отрыва некачественной сварки) |
| Наличие стружки внутри трубы | Полное отсутствие стружки (0%) | Стружка образуется при сверлении отверстия | Стружка от сверления + сварочные брызги |
| Прочность на вырыв болта | На 30–50% выше аналогов | Ограничена прочностью буртика заклепки | Зависит от квалификации сварщика |
| Автоматизация в цикле ЧПУ | 100% интеграция в обрабатывающий центр | Требует ручного пневмозаклепочника или робота | Ручной сварочный пост |
Совместимость технологии термосверления с металлами и сплавами
Технология термосверления универсальна и демонстрирует стабильное качество на большинстве деформируемых металлов и промышленных сплавов:
- Углеродистые и конструкционные стали: Марки Ст3, Сталь 20, 09Г2С, S235, S355, AISI 1018, Q235B. Идеальная пластичность при нагреве.
- Нержавеющие стали: AISI 304, AISI 316, AISI 321, AISI 430. Обеспечивается чистое формирование резьбы без окисления при использовании высокотемпературной термопасты.
- Алюминиевые сплавы: 6061-T6, 6063-T5, 5052, 3003. Требуются специализированные пуансоны с антиналипающим покрытием и подача смазочно-охлаждающей эмульсии.
- Медь, латунь и бронза: Тонкостенные медные коллекторы кондиционеров и теплообменников (HVAC) формуются без трещин и паяных переходов.
- Трубы с защитными покрытиями: Оцинкованный металл и профили с гальваническим покрытием сваривать сложно, но термосверление формует резьбу без нарушения коррозионной стойкости соседних зон.
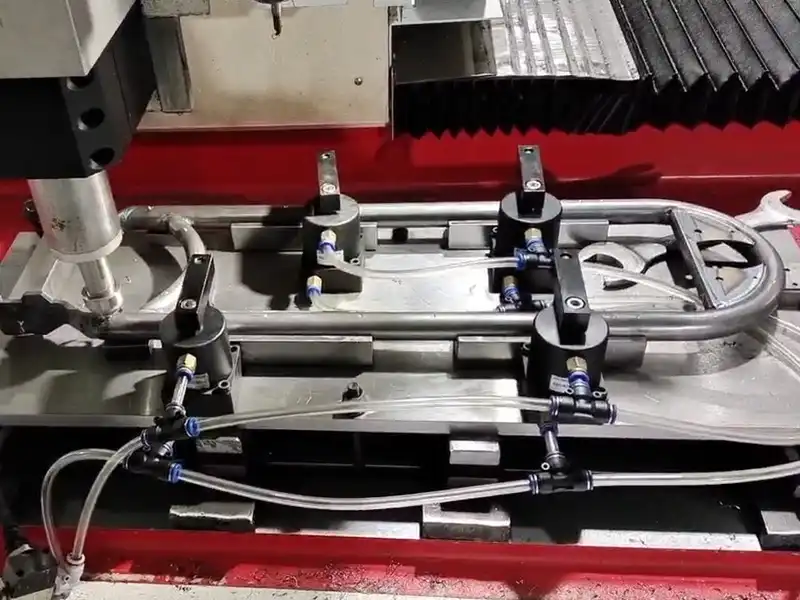
Рисунок 3: Промышленный сверлильно-фрезерно-резьбонарезной станок с ЧПУ DUOMI для высокоскоростного термосверления длинномерных профилей.
Промышленные станки с ЧПУ DUOMI для реализации технологии термосверления
Для внедрения технологии в серийное производство обычные универсальные сверлильные станки не подходят из-за недостаточной жесткости шпинделя и отсутствия синхронизации жесткого резьбонарезания.
Компания DUOMI (XDM CNC) разрабатывает и производит специализированные сверлильно-фрезерно-резьбонарезные станки с ЧПУ для термосверления, обладающие ключевыми инженерными преимуществами:
- Высокомоментные шпиндели BT40 / BT50: Стабильное поддержание частоты до 4000 об/мин под воздействием осевого усилия до 15–25 кН без просадки оборотов.
- Синхронизированное жесткое нарезание резьбы (Rigid Tapping): Быстрый переход шпинделя от термосверления к реверсивному раскатыванию резьбы в одном зажиме.
- Автоматическая смена инструмента (ATC): Инструментальный магазин револьверного типа на 16–24 инструмента позволяет в автоматическом цикле выполнять термосверление, фрезерование пазов и накатывание резьбы разных диаметров (от М4 до М16).
- Длинные ходы по оси X (от 1500 мм до 6500 мм): Возможность многоместной обработки труб для автомобильных каркасов, спортивных тренажеров и строительных профилей без переустановки детали.
Типовые отрасли применения технологии термосверления
- Автомобилестроение и шасси электротранспорта (EV): Каркасы тяговых аккумуляторных батарей, защитные трубчатые бамперы, направляющие полозья автомобильных сидений.
- Производство коммерческих спортивных тренажеров: Резьбовые узлы в тонкостенных профильных трубах 40x80 мм и 50x100 мм, подвергающиеся циклическим нагрузкам.
- Климатические системы, отопление и HVAC: Изготовление Т-образных ответвлений в коллекторах из меди и нержавеющей стали без использования тройников.
- Строительные и фасадные металлоконструкции: Поручни, лестничные ограждения, подсистемы навесных вентилируемых фасадов.
- Рамы мотоциклов, скутеров и велосипедов: Силовые узлы крепления навесного оборудования на облегченных рамах.
Требуется высокопроизводительный станок для сверления и нарезания резьбы?
Свяжитесь с инженерной командой DUOMI для моделирования времени цикла и подбора конфигурации под ваши задачи.