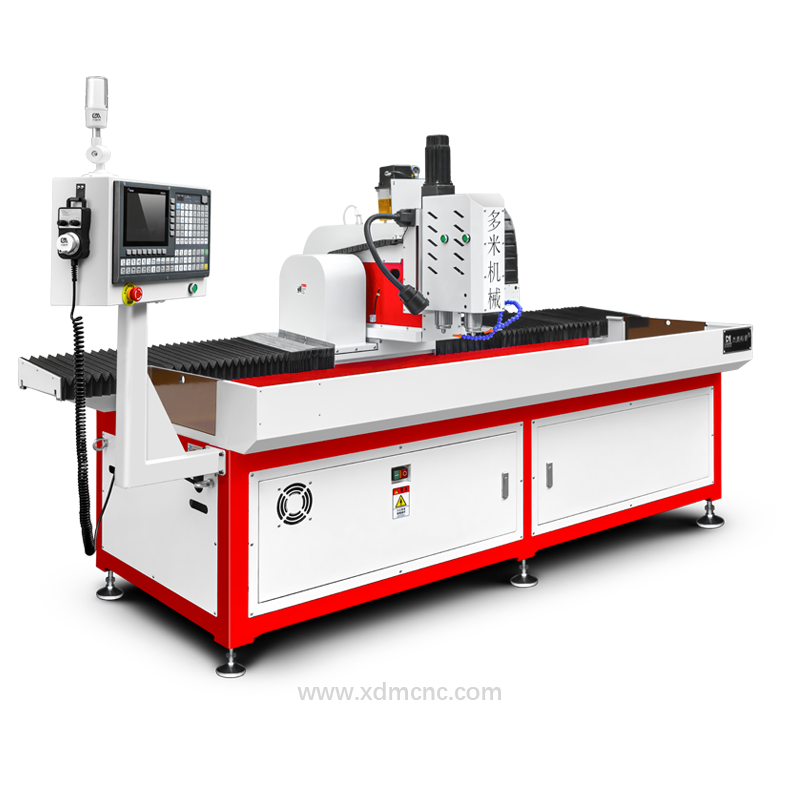
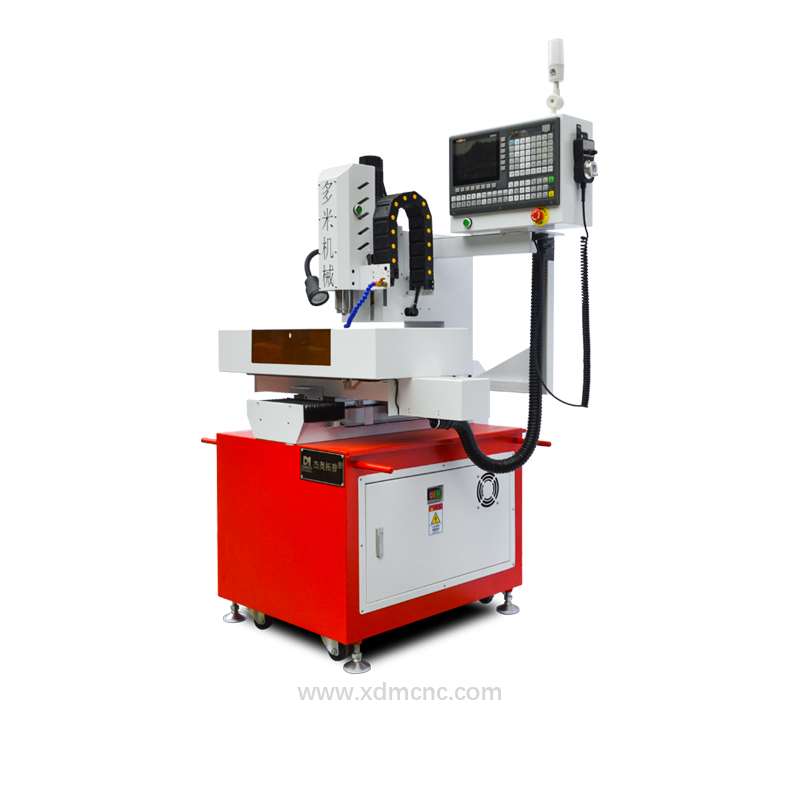
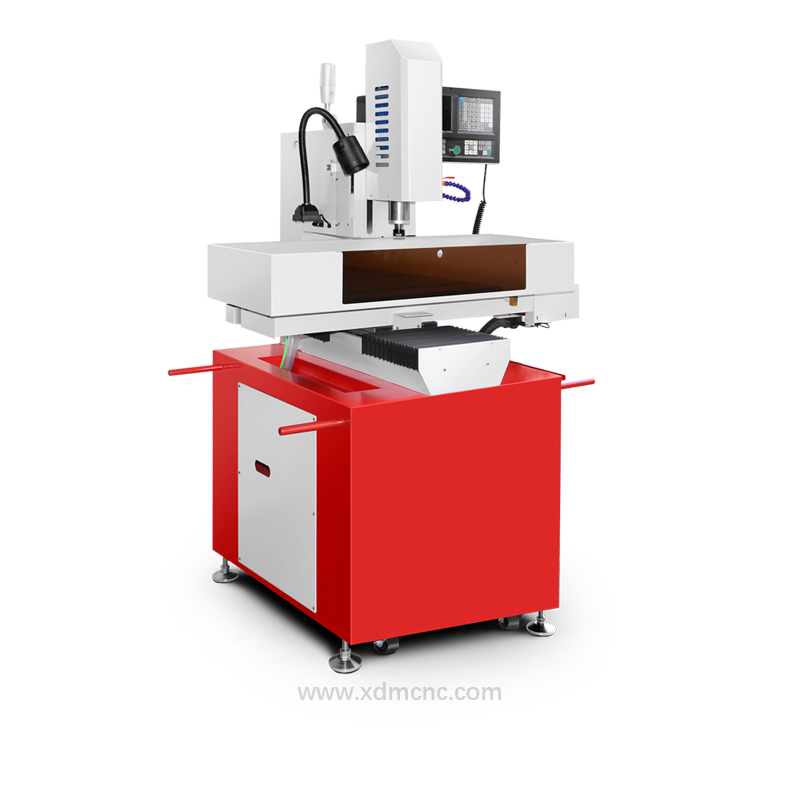
Hassas imalat, tıbbi cihazlar, havacılık bileşenleri ve mikroelektronik sektörlerinde delik minyatürleştirmesi kritik bir mühendislik gereksinimi haline gelmiştir. Geleneksel CNC delme tezgâhları 3,0 mm üzerindeki çaplar için gayet uygunken, mikro delik delme (genellikle 0,05 mm ile 1,0 mm arasındaki delik çaplarını kapsar, mikro işlemede 3,0 mm'ye kadar uzanır) takım eğilmesi, merkezkaç salgısı ve talaş sıkışmasının anında matkap ucu kırılmasına yol açtığı bambaşka bir fiziksel dinamik alanında faaliyet gösterir.
Seri üretimde tekrarlanabilir ve çapaksız mikro delik delme elde etmek amaca özel tezgâh dinamikleri gerektirir: ultra yüksek hızlı motorlu iş milleri (24.000–60.000 RPM), 0,003 mm'nin altında toplam salgı değeri (T.I.R.), yüksek frekanslı mikro gagalamalı delme döngüleri ve otomatik takım kırılma algılama sistemleri.
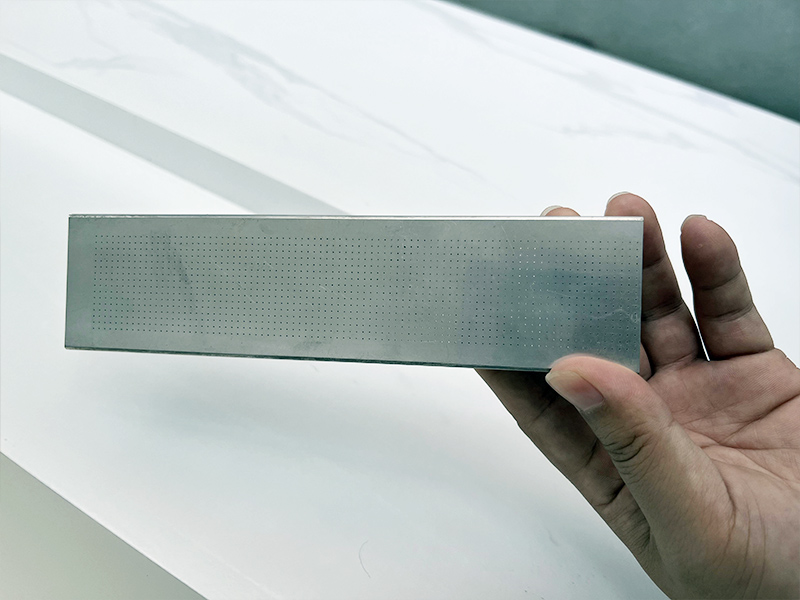
Şekil 1: Bir DUOMI mikro CNC delik delme tezgâhında havacılık sınıfı alüminyum alaşımı üzerinde gerçekleştirilen yüksek hassasiyetli 0,3 mm mikro delik matrisi delme işlemi.
Mikro Delik Delme Nedir ve Neden Zorludur?
Mikro delik delme, yekpare mikro taneli tungsten karbür helisel matkap uçları kullanılarak mikro ölçekli kavitelerin ve boydan boya geçişli deliklerin talaşlı imalat yöntemiyle açılması işlemidir. Makro delme işlemlerinin aksine, mikro talaşlı işleme belirgin fiziksel zorluklarla karşılaşır:
- Aşırı Kesme Hızı Uyuşmazlığı: Küçük çaplarda (örneğin 0,2 mm), önerilen 30–50 m/dak karbür yüzey kesme hızını korumak için 45.000 ile 80.000 RPM arasında iş mili devirleri gerekir. Geleneksel delme iş milleri (3.000–12.000 RPM) çok düşük kesme hızlarında çalışarak aşırı takım yüklenmesine, sürtünmeye ve anında şaft kırılmasına neden olur.
- Radyal Salgı Hassasiyeti: Mikro delmede takım salgısı (runout), takım çapının %5'ini kesinlikle aşmamalıdır. 0,1 mm'lik bir matkap için yalnızca 0,005 mm'lik bir salgı, yıkıcı eğilme yorulmasına ve erken takım kırılmasına yol açar.
- Mikro Talaş Sıkışması ve Termal Genleşme: Matkap talaş kanallarının mikroskobik kesit alanı nedeniyle talaşlar sürekli dalma ilerlemesi altında serbestçe tahliye edilemez. Yüksek hızlı mikro gagalamalı delme (peck drilling) ve optimize edilmiş kesme sıvısı sisi (MQL) olmadan, talaş kanala kaynayarak takımın anında kırılmasına sebep olur.
Mikro Delik Delme Prosesi ve Takımlama Parametreleri Tablosu
Tutarlı delik kalitesi elde etmek ve yekpare karbür takımların ömrünü maksimuma çıkarmak için CNC operatörleri ve imalat mühendisleri aşağıdaki standart operasyonel parametreleri uygulamalıdır:
| İşleme Parametresi | Önerilen Çalışma Aralığı | Mühendislik Önemi ve En İyi Uygulamalar |
|---|---|---|
| Delik Çapı Aralığı | 0,05 mm – 1,0 mm (3,0 mm'ye kadar genişletilebilir) | Güçlendirilmiş 3,0 mm veya 4,0 mm şaftlı, özel üretim yekpare karbür mikro matkap uçları |
| İş Mili Çalışma Devri | 24.000 – 60.000 RPM | Yüksek frekanslı motorlu elektrikli iş milleri gerekli çizgisel kesme hızını sağlar |
| İş Mili Salgısı (T.I.R.) | Takım ucunda < 0,003 mm (3 μm) | Hassas HSK-E25 veya yüksek kaliteli pens tutucular radyal titreşimi ortadan kaldırır |
| Diş Başına İlerleme (fz) | 0,001 mm – 0,008 mm/dev | Kontrollü mikro ilerleme hızları, kesme dinamiklerini korurken eksenel bükülmeyi önler |
| Gagalamalı Delme Stratejisi | Yüksek frekanslı G73 / G83 döngüleri | Mikro talaşları tahliye etmek ve ısı birikimini önlemek için gagalama derinliği 0,5D – 1,5D olarak ayarlanır |
| Soğutma ve Yağlama | Yüksek basınçlı MQL (Yağ-Hava Sisi) | 4–8 bar atomize sis mikro deliklere nüfuz ederek kesme ucunu soğutur ve talaşı dışarı atar |
| Takım Kırılma Algılama | Temassız optik lazer sensör | Çevrimler arasında saniyenin altında takım kontrolü, çok delikli parçalarda hatalı parça üretimini önler |
| Konumlandırma ve Delik Toleransı | ±0,005 mm tekrarlanabilirlik | Kapalı çevrim lineer optik cetveller, uzun çevrimler boyunca termal kaymayı telafi eder |
DUOMI CNC Mikro Delik Delme Tezgâhlarındaki Kritik Mühendislik Çözümleri
Mikro delik üretimindeki fiziksel darboğazları aşmak için DUOMI CNC Mikro ve Küçük Delik Delme Tezgâhları dört tescilli mühendislik çözümünü bünyesinde birleştirir:
1. Ultra Yüksek Frekanslı Elektrikli İş Milleri
DUOMI, mikro delme istasyonlarını 40.000 ila 60.000 RPM devire ulaşan doğrudan tahrikli yüksek frekanslı iş milleri ile donatır. Hibrit seramik bilyalı rulmanlara ve kapalı devre sıvı soğutma ceketlerine sahip iş mili, 7/24 kesintisiz çalışma vardiyalarında termal dengesini korur.
2. Yüksek Hassasiyetli Titreşim Sönümlemeli Döküm Gövde
Titreşim, mikro matkap kırılmalarının bir numaralı nedenidir. DUOMI, mikro titreşimleri sönümlemek ve mikron altı konumlandırma kararlılığını korumak için geniş açıklıklı hassas lineer makaralı kılavuzlara sahip, gerilimi giderilmiş ağır hizmet tipi Meehanite dökme demir tezgâh gövdeleri kullanır.
3. Senkronize Çok İş Milli Üretim Kabiliyeti
Yüksek hacimli seri imalatlar için (örneğin ısı alıcılar, filtrasyon plakaları ve elektronik taşıyıcılar), DUOMI çok iş milli CNC konfigürasyonları (çift iş milli, üç iş milli ve dört iş milli) sunar. Bu kafalar aynı mikro delik modellerini eşzamanlı olarak işleyerek işçilik maliyetlerini artırmadan üretim verimini %200 ila %400 oranında katlar.
4. Hat İçi Kırık Takım Koruma Sistemi
Derin kavitelerde algılanmadan kalan kırık matkap uçları, iş parçasının hurdaya çıkmasına ve ardından gelen kılavuzların kırılmasına yol açar. Mikro delme merkezlerimiz, her delme adımından sonra matkap sağlamlığını 0,3 saniye içinde kontrol eden optik lazer takım kontrol sensörleri içerir.
Kritik Öneme Sahip Endüstriyel Uygulamalar
Yüksek hassasiyetli mikro delik delme, modern ileri mühendislik sektörlerinde hayati bir rol oynar:
- Tıbbi Cihazlar ve İmplantlar: Laparoskopik cerrahi aletlerdeki mikro kanallar, titanyum kemik vidaları, endoskopi sıvı kanalları ve ilaç dağıtım kateterleri.
- Elektronik ve Yarı İletken Paketleme: Mühendislik plastiklerinde (Torlon, PEEK, Vespel) ve seramik kompozitlerde mikrovialar ve test soketi delikleri (pogo pin plakaları).
- Otomotiv Yakıt Enjeksiyonu ve Sensörler: Benzinli direkt enjeksiyon (GDI) püskürtme orifisleri, dizel common-rail nozulları ve ABS fren basınç sensörü gövdeleri.
- Havacılık ve Savunma Sanayii: Türbin kanadı kenarlarındaki mikro soğutma delikleri, uydu sıvı kısma valfleri ve hassas atalet seyrüsefer muhafazaları.
- Hassas Filtrasyon ve Enerji: Yüksek yoğunluklu AISI 316L paslanmaz çelik tel örgü destek plakaları ve mikro orifisli yakıt hücresi bipolar plakaları.
İdeal Mikro CNC Delme Tezgâhının Seçimi
Mikro delme makinelerini değerlendirirken, imalat yöneticileri tezgâhın üretim hacmi ve parça geometrisiyle tam uyumlu olduğundan emin olmalıdır:
- Hassas parçalar üzerindeki ultra kompakt çok delikli matrisler için Mikro Delikler İçin CNC Delik Delme Tezgâhı modelimizi inceleyin.
- Paralel işleme gerektiren yüksek hacimli otomotiv ve elektronik parçaları için Mikro Delikler İçin Çift İş Milli CNC Delme Tezgâhı seçeneğimizi keşfedin.
- Ayrıntılı yapısal farkları, iş mili opsiyonlarını ve eksen yapılandırmalarını anlamak için mikro delik delme tezgâhı donanım mimarisi karşılaştırmamızı okuyun veya küçük delik delme tezgâhı teknik kılavuzu içeriğimizde derin delik boy/çap oranı dinamiklerini inceleyin.
DUOMI CNC'den Anahtar Teslim Mikro Delme Çözümü Talep Edin
CNC delik delme ve kılavuz çekme otomasyonuna 20 yılı aşkın süredir odaklanan DUOMI CNC; anahtar teslim mühendislik danışmanlığı, özel iş parçası bağlama aparatları, optimize edilmiş G-kodu döngü programlaması ve doğrudan fabrikadan dünya geneline tezgâh teslimatı sağlar.
Çevrim süresi değerlendirmesi ve numune mikro delme denemeleri amacıyla parça teknik resimlerinizi iletmek için bugün mühendislik ekibimizle iletişime geçin.
Yüksek Verimli CNC Delme ve Kılavuz Çekme Tezgahına mı İhtiyacınız Var?
24 saat içinde özel bir çevrim süresi simülasyonu ve size özel tezgâh teklifi almak için kıdemli uygulama mühendislerimize danışın.