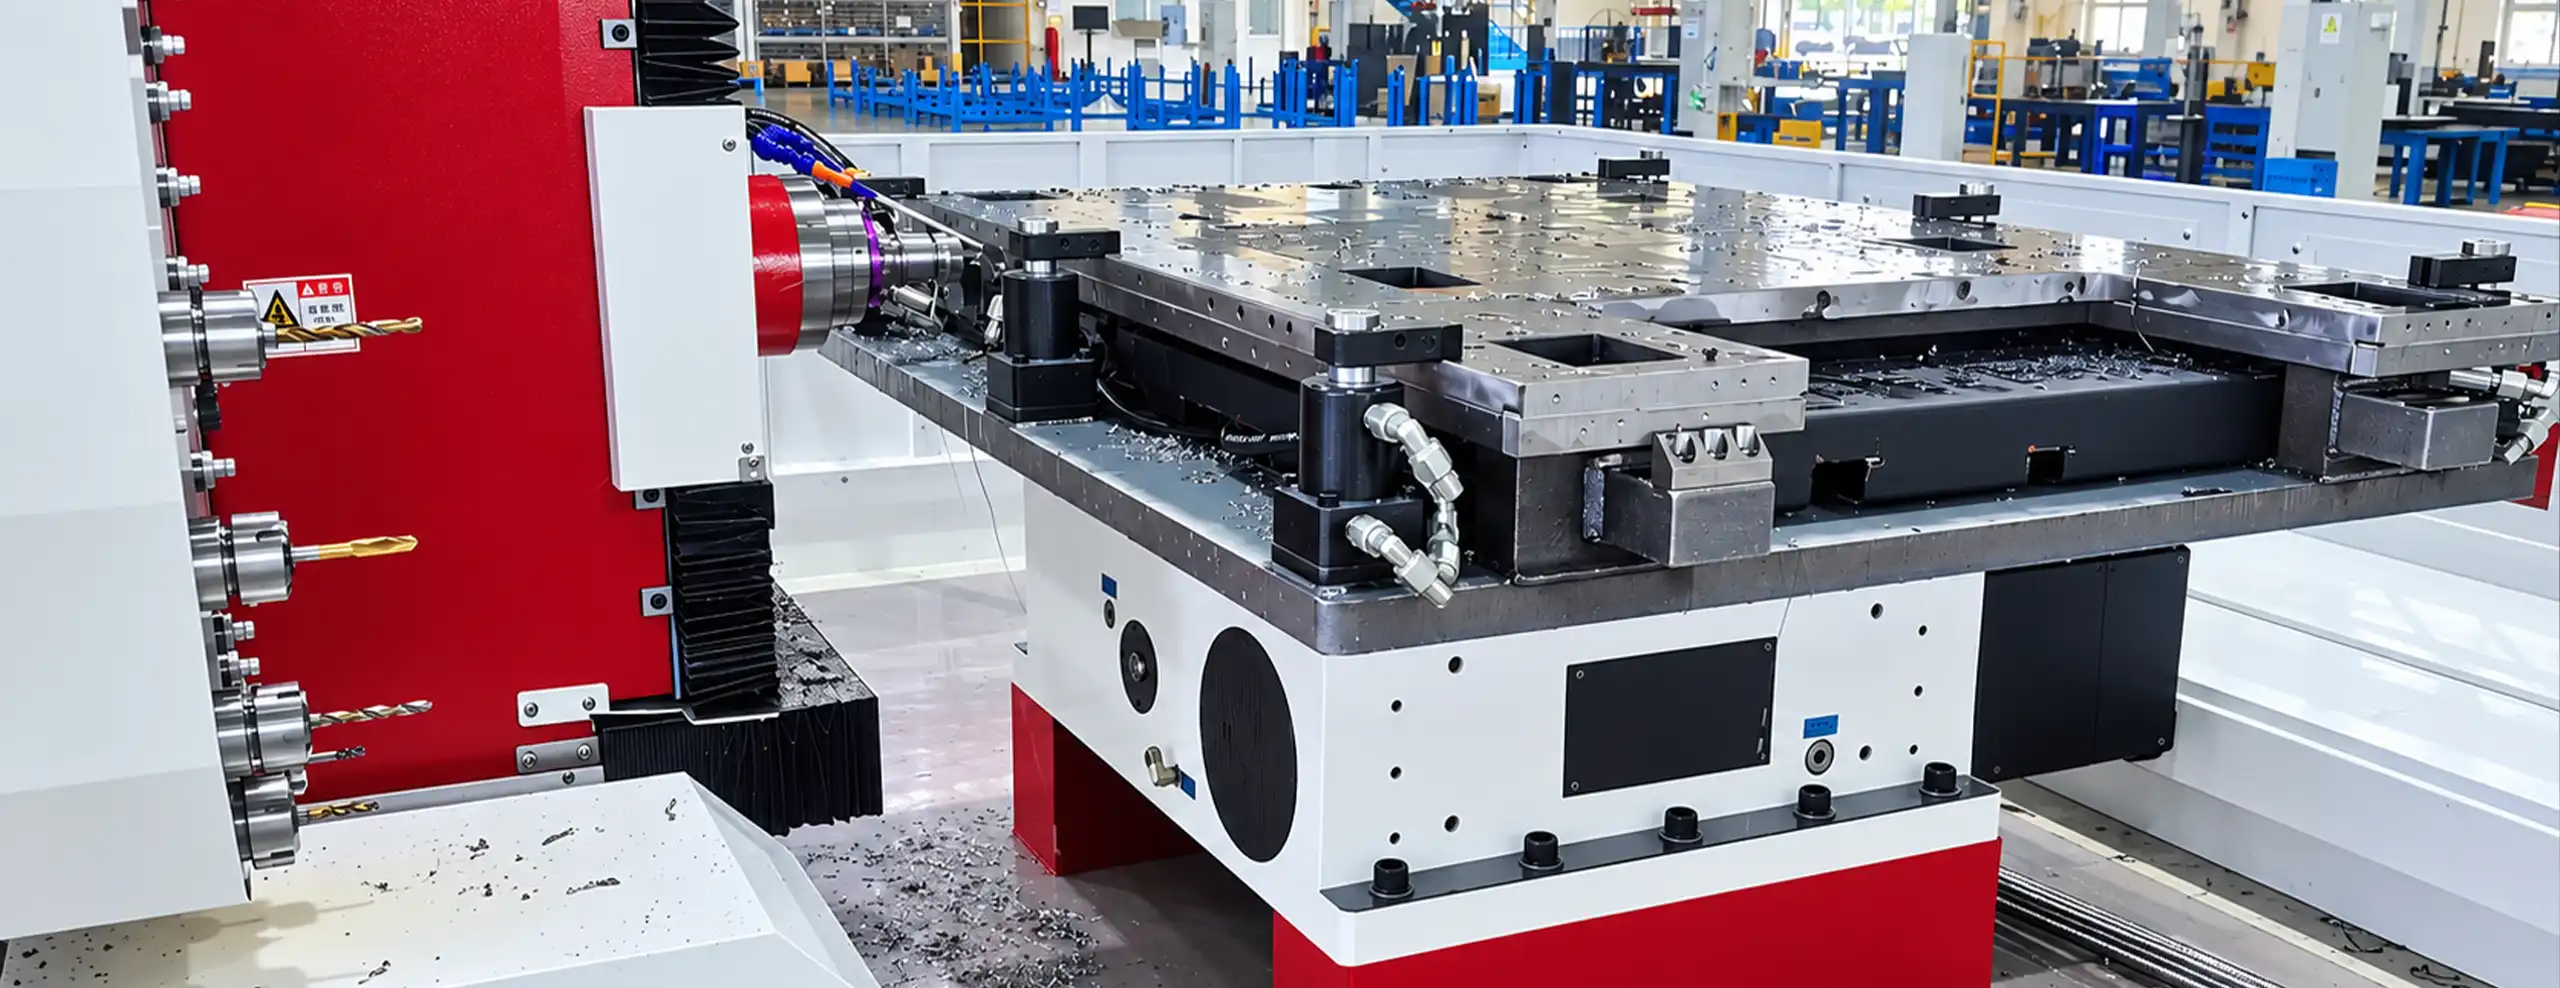
Tích hợp gia công Khoan, Phay rãnh & Taro cứng 4 mặt cho cụm kết cấu thép hàn kích thước lớn
Được thiết kế tối ưu cho tấm thép kết cấu hàn 1.4m × 0.8m trong hệ thống nâng hạ sân khấu. Thay thế các máy cổng Gantry đắt đỏ và công đoạn taro thủ công dễ lỗi bằng giải pháp tự động hóa xoay 360° chỉ trong 1 lần gá, loại bỏ việc lật phôi bằng cẩu trục và chấm dứt gãy mũi taro M5.
Quy trình gia công đa mặt 4 trục tích hợp 5 bước
Cách máy DUOMI 1630N10(R1) tích hợp phân độ trục A 360°, taro cứng BT30 mô-men xoắn cao và đĩa ATC di chuyển để gia công các tấm thép hàn hạng nặng trong một lần gá liên tục.
Nạp tấm thép hạng nặng & Khóa gốc tọa độ
Người vận hành dùng cẩu trục đúng 1 lần để cẩu cụm kết cấu thép hàn 1.4m × 0.8m lên đồ gá xoay trục A rãnh T hạng nặng. Gốc tọa độ điểm 0 chính được dò và khóa cố định cho cả 4 mặt bên.
Khoan & Phay rãnh tự động 4 mặt
Chương trình CNC điều khiển bàn xoay trục A bằng gang quay 360°, lần lượt đưa các Mặt 1 đến Mặt 4 vào vị trí gia công. Trục chính cơ khí độ cứng cao thực hiện lấy dấu, khoan lỗ sâu và phay nội suy cho các rãnh kéo dài cũng như lỗ chốt định vị Φ8.
Thay dao trên hành trình qua ổ dao Servo di động
Ổ dao dạng đĩa 10 vị trí di chuyển trực tiếp cùng cụm đầu máy trục chính dọc theo trục X 1.6m, thay đổi các mũi khoan, dao phay rãnh và mũi taro ngay tại vùng cắt trong thời gian dưới 2 giây.
Taro cứng CNC đồng bộ (M5, M8, M10)
Không cần tháo phôi ra khỏi máy, trục chính BT30 chuyển sang chế độ taro cứng đồng bộ bộ mã hóa (encoder), taro ren tất cả các lỗ M5, M8 và M10 trực tiếp trên máy theo đúng chiều sâu lập trình.
Dỡ phôi 1 lần cẩu & Đưa vào lắp ráp trực tiếp
Sau khi cả 4 mặt chu vi được khoan, phay rãnh và taro xong hoàn toàn, trục A trở về vị trí gốc. Tấm thép thành phẩm được mở kẹp và cẩu ra trong một chu kỳ duy nhất, sẵn sàng lắp vào khung thiết bị nâng sân khấu.
Trong suốt chu kỳ gia công, bàn xoay chính xác trục A, bộ thay dao tự động ATC servo 10 dao di động và trục chính cơ khí mô-men xoắn cao phối hợp nhịp nhàng, biến các cụm thép hàn thô thành các nền tảng cơ khí chính xác hoàn thiện.
Chuyển đổi vận hành: Tích hợp gia công 4 mặt trên cụm phôi hàn 1.4m × 0.8m
Khách hàng: Nhà sản xuất thiết bị nâng hạ sân khấu & Cơ khí kết cấu hạng nặng
Chi tiết: Tấm thép kết cấu hàn hạng nặng (1.4m × 0.8m, lỗ ren M5/M8/M10 xung quanh chu vi, lỗ chốt định vị Φ8, rãnh dẫn hướng dạng dài)
Quy trình cũ: Máy phay cổng Gantry + Đầu phay vuông góc + Taro thủ công ngoài máy
Trước đây, nhà sản xuất phụ thuộc vào máy phay cổng Gantry đắt đỏ gắn đầu phay ngang vuông góc để khoan các lỗ xung quanh tấm thép hàn 1.4m × 0.8m. Do máy cổng thiếu khả năng tự động xoay phôi, công nhân phải dùng cẩu trục để tháo kẹp, nhấc phôi, lật phôi và gá kẹp lại 4 lần riêng biệt, làm sai lệch gốc tọa độ chuẩn và tích tụ sai số căn chỉnh vượt quá 0.08mm. Đầu phay vuông góc dạng nhô ra bị rung lắc dữ dội khi phay rãnh, đồng thời việc thiếu tính năng taro trên máy buộc phải chuyển phôi ra ngoài cho thợ cơ khí dùng dụng cụ khí nén cầm tay taro. Việc gãy mũi taro M5 thường xuyên làm hỏng các cụm phôi hàn giá trị cao, và việc cẩu phôi liên tục làm máy cổng Gantry đắt tiền bị lãng phí thời gian chờ đợi chỉ để làm các việc khoan mặt bên nhẹ nhàng.
Giải pháp DUOMI: Máy trung tâm khoan & taro CNC 4 trục nằm ngang 1630N10(R1)
Máy khoan và taro CNC 4 trục nằm ngang DUOMI DNC-1630N10(R1) chuyên dụng được trang bị bàn xoay 360° trục A đúc hạng nặng tích hợp, hành trình gia công 1600mm × 300mm × 600mm, trục chính cơ khí BT30 Đài Loan 5.5kW với tính năng taro cứng đồng bộ, kết hợp bộ thay dao tự động ATC dạng đĩa 10 dao di chuyển đồng bộ theo trục chính.
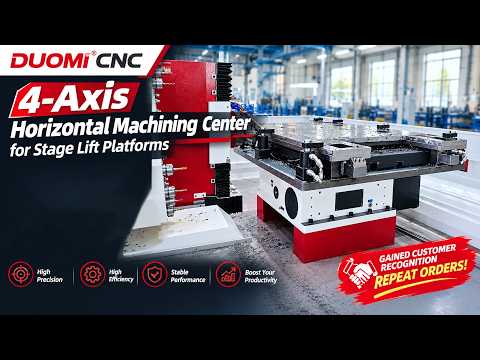
So sánh hiệu quả vận hành thực tế: Quy trình máy cổng cũ vs. DUOMI 1630N10(R1)
| Chỉ tiêu | Máy cổng cũ + Taro thủ công | DUOMI 1630N10(R1) 4 Trục Nằm Ngang |
|---|---|---|
| Gá kẹp phôi & Thao tác | 4 lần lật cẩu trục thủ công & gá kẹp lại mỗi tấm | 1 lần gá duy nhất trên bàn xoay 360° trục A (Giảm 75% thao tác) |
| Độ lặp lại gốc tọa độ | Sai số tích tụ biến thiên (>0.08mm) do lật phôi thủ công nhiều lần | Độ lặp lại định vị ổn định ≤0.02mm trên cả 4 mặt |
| Thực hiện Taro ren | Taro thủ công/khí nén ngoài máy do thợ cơ khí thực hiện | Taro cứng CNC đồng bộ trực tiếp trên máy (M3 đến M18) |
| Dao cụ & Độ cứng vững | Đầu phay vuông góc dạng cần; dễ bị rung lắc mạnh | Trục chính cơ khí BT30 truyền động trực tiếp (+50% tuổi thọ dao) |
| Rủi ro Phế phẩm & Lỗi | Tỷ lệ phế phẩm 3% đến 5% do gãy taro M5 & sót lỗ ren | Tỷ lệ phế phẩm 0%; thực thi G-code tự động loại bỏ gãy taro |
| Tổng thời gian chu kỳ/chi tiết | 45 phút mỗi tấm (cắt + thao tác cẩu + taro ngoài) | 26 phút mỗi tấm (Giảm 42% thời gian chu kỳ gia công) |
| An toàn lao động (EHS) | Lật phôi hàn nặng bằng cẩu trục thủ công tiềm ẩn rủi ro cao | 1 chu kỳ nạp/dỡ phôi; khu vực làm việc khép kín an toàn |
| Hiệu suất khai thác tài sản (CAPEX) | Máy cổng Gantry đắt tiền phải nằm chờ trong lúc lật phôi | Giải phóng máy cổng tập trung phay mặt phẳng tải trọng lớn (>85% OEE) |
ROI cho Khách hàng: Sản lượng lớn hơn. Ít công đoạn hơn. Chi phí trên mỗi chi tiết thấp hơn. Bằng cách thay thế phương pháp phay ngang trên máy cổng và taro thủ công bằng máy DUOMI 1630N10(R1), nhà sản xuất đã cắt giảm 42% thời gian chu kỳ gia công, xóa bỏ 100% phế phẩm do gãy mũi taro và giải phóng trung tâm gia công cổng triệu đô để tập trung cho công đoạn phay nặng mang lại lợi nhuận cao. Sau hai tháng sản xuất liên tục không phát sinh lỗi, khách hàng đã chính thức ký hợp đồng mua thêm máy để mở rộng năng lực sản xuất.
Số liệu vận hành đã được xác minh trong điều kiện sản xuất liên tục tại nhà máy sản xuất thiết bị nâng hạ sân khấu. Thời gian chu kỳ thực tế có thể thay đổi tùy thuộc vào kích thước tấm thép, độ cứng phôi hàn, mật độ lỗ và thông số kỹ thuật ren.
Được thiết kế chuyên biệt cho gia công đa mặt trên tấm thép hàn hạng nặng
Các máy trung tâm gia công đứng tiêu chuẩn và máy cổng Gantry lớn không thể xử lý hiệu quả việc khoan, phay rãnh và taro xung quanh chu vi nhiều mặt của phôi hàn nặng. Máy 1630N10(R1) tích hợp tầm với nằm ngang 1.6m cùng khả năng xoay 360°.
Bàn xoay Trục A 360° bằng gang đúc tích hợp
Sàn xoay liên tục hạng nặng xoay tấm thép hàn 1.4m × 0.8m mượt mà đến cả 4 mặt bên, loại bỏ việc lật phôi bằng cẩu trục và bảo toàn gốc tọa độ chuẩn.
Trục chính cơ khí BT30 mô-men xoắn cao
Trục chính cơ khí BT30 Đài Loan 5.5kW mang lại độ cứng vững động cao và mô-men xoắn duy trì ổn định cho khoan lỗ sâu, phay rãnh và taro cứng trực tiếp từ M3 đến M18.
Ổ dao ATC dạng đĩa di chuyển theo trục chính
Ổ dao Servo dạng đĩa 10 vị trí di chuyển trực tiếp cùng cụm đầu trục chính trên hành trình trục X 1.6m, thay đổi dụng cụ cắt dưới 2 giây ngay sát vùng gia công.
Cấu trúc nằm ngang hành trình dài 1600mm
Hành trình gia công rộng rãi X: 1600mm, Y: 300mm và Z: 600mm bao quát hoàn hảo các tấm thép nâng sân khấu kích thước lớn, khung kết cấu và phôi kim loại tấm hạng nặng.
Độ chính xác hiệu chuẩn Laser API (≤0.02mm)
100% kiểm tra tại nhà máy và bù sai số bước bằng máy giao thoa laser API nhập khẩu từ Mỹ, đảm bảo bước lỗ, tâm chốt định vị và tọa độ rãnh luôn đạt chuẩn ≤0.02mm.
Tối ưu hóa CAPEX & Giảm tải cho máy Gantry
Quy hoạch chuẩn kích thước gia công khoan & taro mặt bên vào một trạm máy nhỏ gọn chuyên dụng, giải phóng các trung tâm gia công cổng đắt tiền để tập trung vào phay mặt trên hạng nặng có biên lợi nhuận cao.
Câu hỏi thường gặp
Kỹ thuật ứng dụng thực tế, chất lượng và giải đáp vận hành minh bạch cho các nhà chế tạo kết cấu thép và OEM thiết bị.
Tại sao gia công trong 1 lần gá lại cực kỳ quan trọng đối với phôi sàn nâng sân khấu hạng nặng?
Sàn nâng sân khấu yêu cầu độ chính xác cao đối với các lỗ chốt vị trí (Φ8) và chuỗi lỗ lắp ghép xung quanh cả 4 mặt bên. Việc lật các tấm thép nặng 1.4m × 0.8m bốn lần bằng cẩu trục sẽ tạo ra sai số gá kẹp tích tụ vượt quá 0.08mm, gây ra hiện tượng kẹt cứng khi lắp ráp tại công trường. Việc gá kẹp 1 lần duy nhất trên bàn xoay 360° giúp duy trì chính xác tọa độ tất cả các lỗ mặt bên trong khoảng ≤0.02mm so với một gốc chuẩn duy nhất.
Taro cứng CNC trực tiếp trên máy giúp loại bỏ tình trạng gãy mũi taro M5 như thế nào so với taro thủ công?
Taro thủ công bằng khí nén phụ thuộc hoàn toàn vào độ ổn định tay của thợ, rất khó duy trì góc vuông 90° chuẩn xác so với cạnh đứng của tấm thép. Mũi taro M5 nhỏ dễ bị kẹt, lệch góc và gãy ngầm bên trong lỗ sâu, làm hỏng tấm phôi hàn hoàn thiện. Trục chính cơ khí BT30 của DUOMI phối hợp hành trình trục Z và tốc độ quay trục chính thông qua bộ mã hóa servo (encoder) đồng bộ tuyệt đối, đảm bảo bước ren chuẩn xác 100%, không gãy taro và độ sâu ren đồng nhất hoàn hảo.
Máy 1630N10(R1) vượt trội hơn đầu phay ngang vuông góc gắn trên máy cổng Gantry ở điểm nào?
Đầu phay ngang vuông góc là phụ kiện lắp thêm dạng vươn dài (sên) vào trục chính đứng của máy cổng, tạo ra độ dơ cơ khí lớn, rung lắc mạnh và độ cứng vững cắt thấp khi khoan hoặc phay rãnh nặng. Ngoài ra, đầu phay phụ trợ không thể taro ren hoặc thay dao tự động. Máy 1630N10(R1) là máy CNC nằm ngang chuyên dụng với trục chính cơ khí BT30 truyền động trực tiếp và ổ dao ATC 10 vị trí di động, triệt tiêu hoàn toàn rung lắc và giảm thời gian chu kỳ gia công hơn 40%.
Máy có thể gia công được các kết cấu hàn bất cân đối hoặc các chi tiết kết cấu quá khổ không?
Có. Bàn xoay rãnh T hạng nặng hỗ trợ nhiều loại đồ gá tùy chỉnh và phôi hàn dạng bất định hình. Đối với các kết cấu hàn quá dài hoặc quá rộng vượt quá kích thước bàn tiêu chuẩn, có thể lắp thêm các bàn gá phụ trợ dạng mô-đun để đỡ phôi ổn định ở hai bên mà không làm ảnh hưởng đến khả năng xoay của trục A.
Cột mốc thương mại thực tế nào mà khách hàng đã đạt được với dòng máy này?
Sau khi nghiệm thu và đưa vào vận hành, máy đã hoạt động liên tục trong sản xuất suốt 2 tháng mà không phát sinh bất kỳ lỗi chất lượng nào, 0% gãy taro và giảm thực tế 42% thời gian chu kỳ. Dựa trên kết quả vận hành thực tế đã được xác minh này, khách hàng đã lập tức ký hợp đồng mua thêm máy để mở rộng năng lực sản xuất.
DNC-1630N10(R1) 4-Axis CNC Horizontal Drilling & Tapping Machine — Thông số kỹ thuật
Nhấn để mở đầy đủ thông số kỹ thuật (17)
| Model máy | DNC-1630N10(R1) |
| Loại máy | Máy khoan và taro CNC 4 trục nằm ngang |
| Hành trình gia công trục X | 1600 mm |
| Hành trình gia công trục Y | 300 mm |
| Hành trình gia công trục Z | 600 mm |
| Bàn xoay Trục A | Phân độ tự động 360° |
| Loại trục chính | Trục chính cơ khí Đài Loan độ cứng vững cao |
| Phạm vi tốc độ trục chính | 1000~6000 vòng/phút (rpm) Điều chỉnh tốc độ vô cấp |
| Lỗ côn trục chính | BT30 |
| Công suất động cơ trục chính | Trục chính cơ khí mô-men xoắn cao 5.5 kW |
| Tốc độ di chuyển nhanh | X: 30–60 m/phút, Y: 25 m/phút, Z: 25 m/phút |
| Dung lượng ổ chứa dao | Ổ dao Servo dạng đĩa 10 dao di động (Di chuyển theo trục chính) |
| Độ chính xác định vị lặp lại | ≤ 0.02 mm (Đã hiệu chuẩn & bù sai số bằng Laser API) |
| Bề mặt gá kẹp của bàn máy | Bàn xoay rãnh T hạng nặng (Tương thích với bàn gá phụ trợ) |
| Chức năng gia công chính | Khoan đa mặt, Taro cứng đồng bộ, Phay rãnh, Vát mép |
| Năng lực gia công | Khoan Ø1–Ø20 mm | Taro cứng đồng bộ M3–M18 |
| Tiêu chuẩn an toàn & chất lượng | Chứng nhận CE |
Request a Free Sample Machining & Feasibility Analysis
Send your tube dimensions, material grade, and thread specifications. Our tooling engineers will verify feasibility, calculate cycle time, and run a live machining test on your spec.