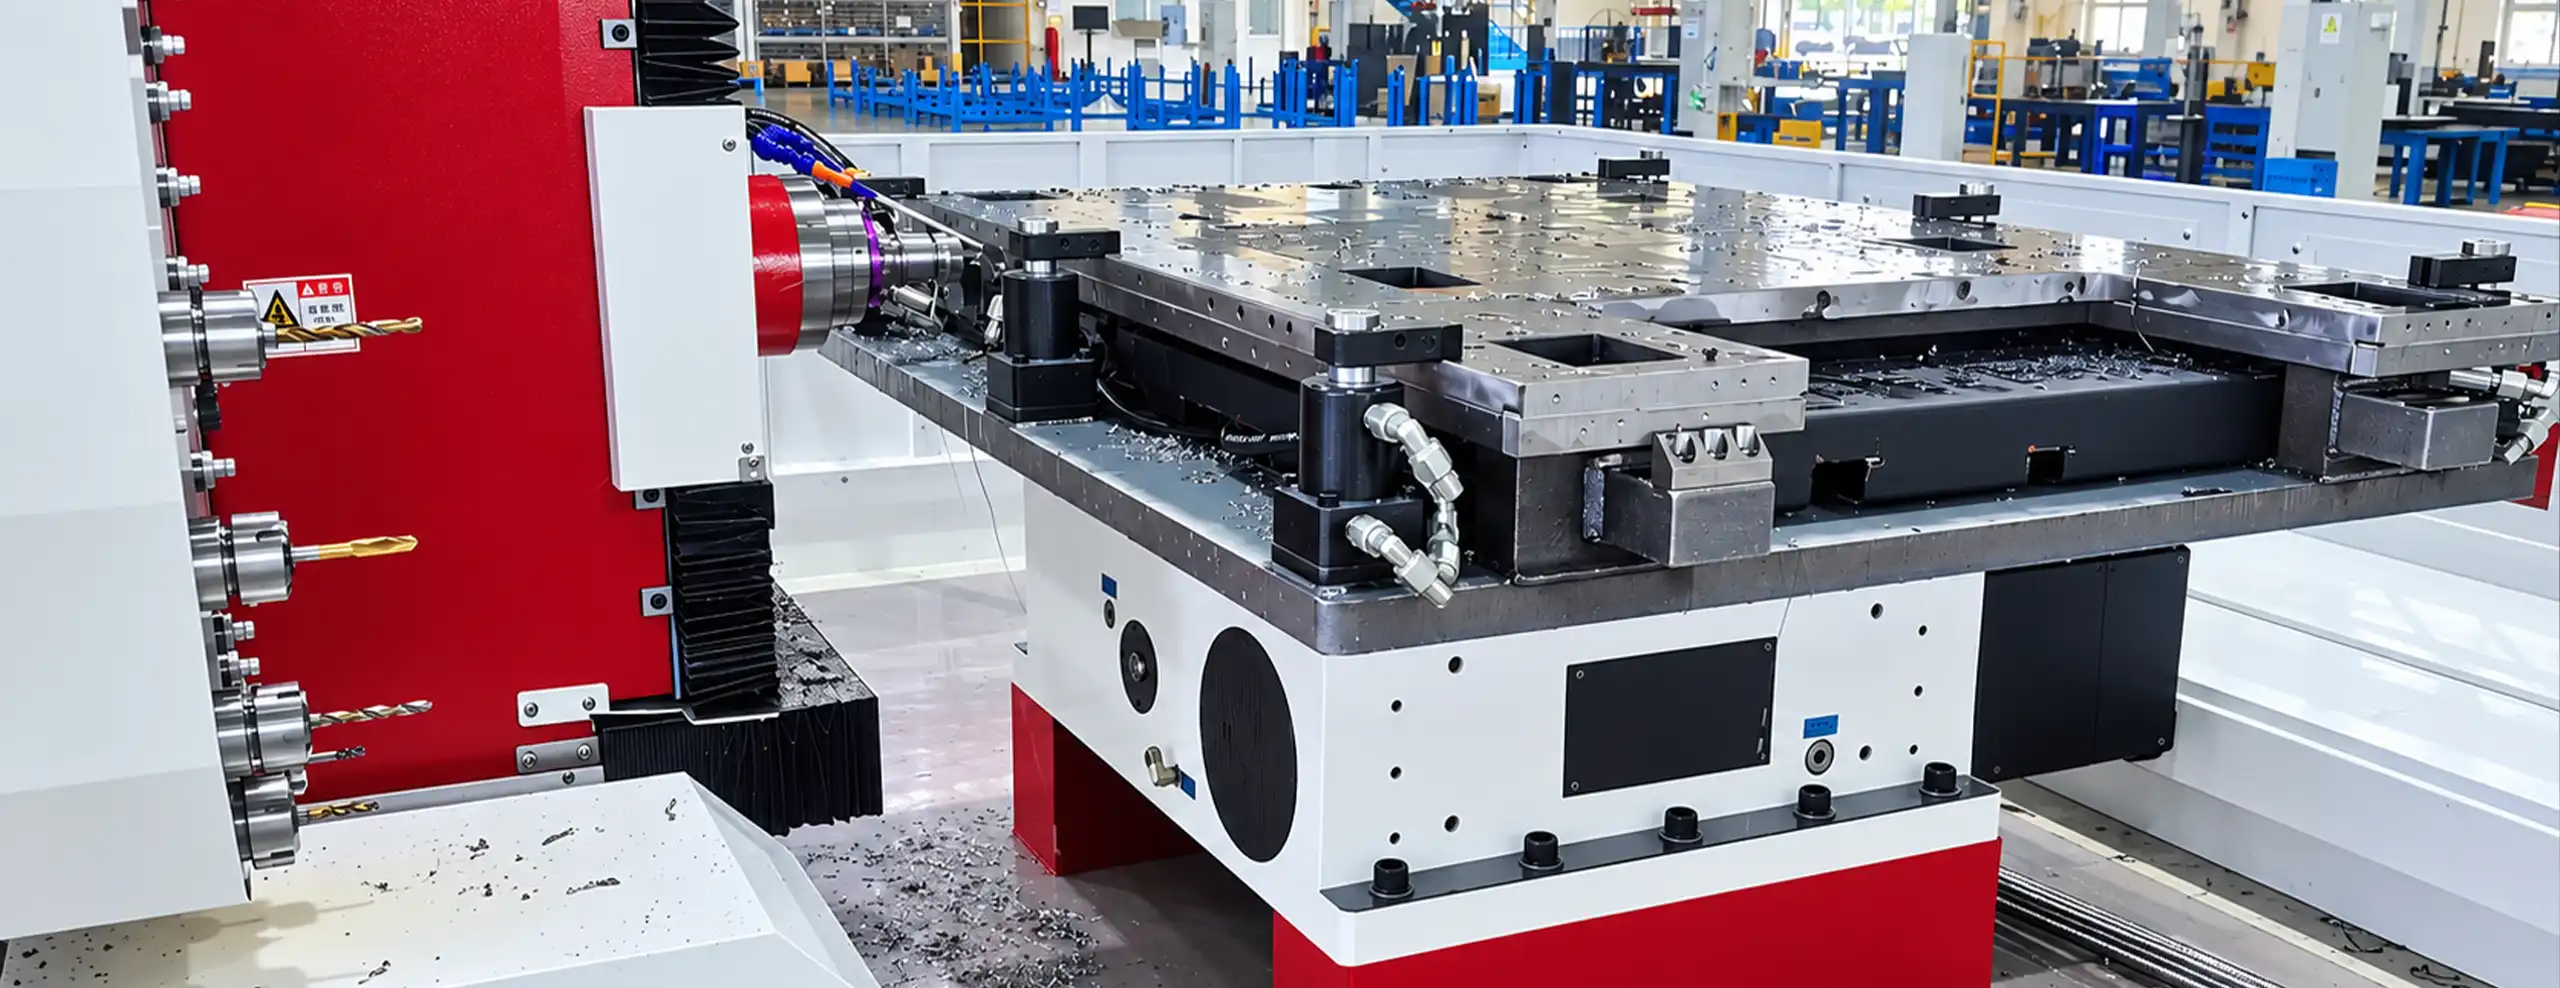
Consolidación de Taladrado, Ranurado y Roscado Rígido en 4 Caras para Ensamblajes Soldados Pesados
Diseñado para placas estructurales soldadas de acero de 1,4 m × 0,8 m en infraestructuras de elevadores para escenarios. Sustituye costosas máquinas pórtico y el propenso a errores roscado manual fuera de línea mediante automatización rotativa de 360° en una sola sujeción, eliminando volteos con grúa y erradicando la rotura de machos M5.
El Proceso Consolidado de Mecanizado Multilateral en 4 Ejes en 5 Pasos
Cómo la DUOMI 1630N10(R1) integra indexación de 360° en el eje A, roscado rígido BT30 de alto par y ATC desplazable para mecanizar placas soldadas pesadas en una sola sujeción continua.
Carga de Placas Pesadas y Bloqueo de Referencias
El operario utiliza el puente grúa una sola vez para montar el conjunto soldado de acero de 1,4 m × 0,8 m sobre el dispositivo de fijación rotativo de servicio pesado con ranuras en T del eje A. La referencia cero principal se palpa y bloquea para las cuatro caras laterales.
Taladrado y Fresado de Ranuras Automatizado en 4 Caras
El programa CNC comanda la mesa del eje A de fundición para indexar 360°, presentando secuencialmente las caras 1 a 4. El husillo mecánico de alta rigidez ejecuta punteado, taladrado profundo y fresado por interpolación de ranuras alargadas y orificios para pasadores guía Φ8.
Cambio de Herramientas en Línea mediante Almacén Servo Desplazable
El almacén de disco de 10 herramientas se desplaza directamente con el carro del cabezal a lo largo de los 1,6 m del eje X, intercambiando brocas, fresas de ranurar y machos de roscar junto a la zona de corte en menos de 2 segundos.
Roscado Rígido Sincronizado CNC (M5, M8, M10)
Sin desmontar la pieza de la máquina, el husillo BT30 conmuta al modo de roscado rígido sincronizado por encoder, roscando todos los orificios M5, M8 y M10 directamente en máquina a la profundidad exacta programada.
Descarga en un Solo Ciclo de Grúa e Integración Directa
Una vez taladradas, ranuradas y roscadas las cuatro caras perimetrales, el eje A regresa a su posición de origen. La placa terminada se desamarra y se retira en una única maniobra de grúa, lista para su integración directa en el bastidor del elevador de escenario.
A lo largo de todo el ciclo, la mesa giratoria de precisión del eje A, el ATC servo desplazable de 10 herramientas y el husillo mecánico de alto par se sincronizan a la perfección, transformando estructuras soldadas en bruto en plataformas de alta precisión.
Transformación Operativa: Consolidación del Mecanizado en 4 Caras para Ensamblajes Soldados de 1,4 m × 0,8 m
Cliente: Fabricante de Elevadores para Escenarios e Infraestructura Mecánica Pesada
Pieza de Trabajo: Placas Estructurales Soldadas de Acero Pesadas (1,4 m × 0,8 m, orificios roscados perimetrales M5/M8/M10, orificios para pasadores guía Φ8, ranuras guía alargadas)
Proceso Anterior: Fresadora Pórtico + Cabezal Angular + Roscado Manual en Banco
El fabricante utilizaba anteriormente una costosa fresadora pórtico equipada con un cabezal angular accesorio para taladrar los orificios perimetrales en placas soldadas de 1,4 m × 0,8 m. Dado que el pórtico carecía de rotación automática de la pieza, los operarios debían desamarrar, elevar, voltear y volver a amarrar la pesada pieza con puente grúa 4 veces distintas. Esto destruía la referencia inicial y generaba errores acumulativos de alineación superiores a 0,08 mm. El cabezal angular en voladizo sufría severas vibraciones durante el fresado de ranuras, y la imposibilidad de roscar en máquina obligaba a transferir las piezas a ajustadores con herramientas neumáticas manuales. La frecuente rotura de machos M5 provocaba el desecho de costosos conjuntos soldados, y las maniobras de grúa mantenían inmovilizada la costosa máquina pórtico durante horas para trabajos secundarios.
Solución DUOMI: Centro de Taladrado y Roscado Horizontal CNC de 4 Ejes 1630N10(R1)
Centro de mecanizado especializado Taladradora y Roscadora Horizontal CNC de 4 Ejes DUOMI DNC-1630N10(R1) equipado con mesa giratoria integrada de fundición de servicio pesado en eje A de 360°, carreras de mecanizado de 1600 mm × 300 mm × 600 mm, husillo mecánico Taiwan BT30 de 5,5 kW con roscado rígido sincronizado y un almacén de herramientas servo tipo disco de 10 posiciones desplazable solidario al husillo.
Comparativa Operativa Verificada: Proceso Convencional en Pórtico vs. DUOMI 1630N10(R1)
| Métrica | Pórtico Convencional + Roscado Manual | DUOMI 1630N10(R1) Horizontal de 4 Ejes |
|---|---|---|
| Amarres y Manipulación de Piezas | 4 maniobras manuales de volteo con grúa y reamarre por placa | 1 sola sujeción en mesa rotativa de 360° en eje A (reducción del 75% en manipulación) |
| Repetibilidad de Referencia | Error acumulativo variable (>0,08 mm) por volteos manuales repetidos | Repetibilidad de posicionamiento estable ≤0,02 mm en las 4 caras |
| Ejecución del Roscado | Roscado manual/neumático en banco fuera de línea por operarios | Roscado rígido sincronizado CNC integrado en máquina (M3 a M18) |
| Herramientas y Rigidez | Cabezal angular en voladizo acoplado; propenso a severas vibraciones | Husillo mecánico BT30 de accionamiento directo (+50% de vida útil de herramientas) |
| Riesgo de Defectos y Desecho | Tasa de desecho del 3% al 5% por machos M5 rotos y roscas defectuosas | 0% de desecho; la ejecución automatizada por código G elimina la rotura de machos |
| Tiempo Total de Ciclo por Pieza | 45 minutos por placa (mecanizado + manipulación + roscado en banco) | 26 minutos por placa (reducción del tiempo de ciclo del 42%) |
| Seguridad Laboral (HSE) | Volteo manual peligroso de pesadas piezas soldadas con asistencia de grúa | Un solo ciclo de carga/descarga; área de trabajo completamente cabinada y protegida |
| Aprovechamiento del Activo (CAPEX) | Máquina pórtico de alto coste inactiva esperando maniobras de grúa | Centro pórtico liberado para fresado superficial pesado de alto valor (>85% OEE) |
ROI del Cliente: Mayor Producción. Menos Operaciones. Menor Coste por Pieza. Al sustituir el fresado lateral en pórtico y el roscado manual en banco por la DUOMI 1630N10(R1), el fabricante redujo el tiempo de ciclo en un 42%, eliminó el 100% de los desechos por rotura de machos y liberó su costosa fresadora pórtico para operaciones de planeado pesado de mayor rentabilidad. Tras dos meses consecutivos de producción con cero defectos, el cliente emitió una orden de compra de repetición para duplicar la capacidad de su célula.
Datos operativos validados en producción continua por el fabricante de equipos para escenarios. Los tiempos reales de ciclo varían en función de las dimensiones de la placa, la dureza del cordón de soldadura, la densidad de orificios y las especificaciones de roscado.
Diseñado Específicamente para el Mecanizado Multifaz de Placas Estructurales Pesadas
Los centros de mecanizado vertical convencionales y las grandes fresadoras pórtico no pueden ejecutar de forma eficiente el taladrado, ranurado y roscado perimetral en múltiples caras sobre estructuras soldadas pesadas. La 1630N10(R1) integra un alcance horizontal de 1,6 m con rotación continua de 360°.
Mesa Integrada de Fundición de 360° en Eje A
Plataforma giratoria continua para servicio pesado que rota con fluidez placas soldadas de 1,4 m × 0,8 m hacia las cuatro caras laterales, eliminando volteos con grúa y conservando la referencia maestra.
Husillo Mecánico BT30 de Alto Par
Husillo mecánico de origen Taiwán de 5,5 kW que ofrece gran rigidez dinámica y par constante para taladrado profundo, fresado de ranuras y roscado rígido en máquina de M3 a M18.
ATC de Disco Desplazable Solidario al Husillo
Almacén servo tipo disco de 10 herramientas que se desplaza junto al carro del husillo en los 1,6 m del eje X, realizando cambios de herramienta en menos de 2 segundos junto al área de corte.
Estructura Horizontal de Gran Recorrido de 1600 mm
Amplio campo de trabajo con recorridos de X: 1600 mm, Y: 300 mm y Z: 600 mm que abarca con holgura placas de elevadores, bastidores estructurales y calderería pesada.
Precisión Calibrada con Láser API (≤0,02 mm)
Inspeccionado al 100% en fábrica y compensado de errores de paso con interferómetro láser API importado de EE.UU., garantizando paso entre centros, pasadores guía y coordenadas de ranuras en ≤0,02 mm.
Optimización del CAPEX y Descarga del Pórtico
Dimensiona de forma óptima el taladrado y roscado lateral en una célula compacta dedicada, liberando centros pórtico multimillonarios para operaciones de planeado superior de alta rentabilidad.
Preguntas Frecuentes (FAQ)
Claridad técnica, operativa y de calidad para fabricantes de estructuras de acero y maquinaria industrial.
¿Por qué es tan crítico el amarre en una sola sujeción para plataformas pesadas de elevadores de escenario?
Las plataformas elevadoras requieren orificios de ajuste de pasadores guía (Φ8) y patrones de pernos de montaje de gran precisión en las cuatro caras perimetrales. Voltear placas pesadas de 1,4 m × 0,8 m cuatro veces distintas mediante puente grúa introduce errores acumulativos de reamarre superiores a 0,08 mm, provocando atascos o agarrotamientos mecánicos durante el montaje final. Amarrar la pieza una sola vez sobre una mesa giratoria de 360° mantiene la posición de todos los orificios laterales estrictamente dentro de ≤0,02 mm referenciados a un único origen.
¿Cómo elimina el roscado rígido CNC en máquina la rotura de machos M5 en comparación con el roscado manual?
El roscado manual con herramientas neumáticas depende enteramente del pulso del operario, haciendo muy difícil mantener un ángulo riguroso de 90° contra los cantos verticales de la placa. Los machos pequeños de M5 se bloquean, flexionan y rompen fácilmente en agujeros profundos, echando a perder costosas placas soldadas. El husillo mecánico BT30 de DUOMI coordina el avance del eje Z con el giro del cabezal mediante sincronización por servocontrolador y encoder, asegurando un paso de rosca perfecto, cero roturas de macho y una profundidad de roscado 100% consistente.
¿En qué aspectos supera la 1630N10(R1) a un cabezal de fresado angular acoplado a una máquina pórtico?
Un cabezal angular actúa como accesorio suspendido en voladizo en el husillo vertical del pórtico, lo que introduce holguras mecánicas excesivas, severas vibraciones y baja rigidez durante el taladrado pesado o el fresado de ranuras. Además, estos cabezales auxiliares no pueden roscar machos ni cambiar de herramienta automáticamente. La 1630N10(R1) es una máquina horizontal concebida específicamente para esta tarea, con husillo mecánico BT30 de accionamiento directo y cambiador ATC de 10 herramientas desplazable, eliminando las vibraciones y reduciendo el tiempo de ciclo en más del 40%.
¿Puede la máquina alojar conjuntos soldados irregulares y piezas estructurales sobredimensionadas?
Sí. La mesa giratoria de servicio pesado con ranuras en T admite mordazas y utillajes especiales a medida, así como conjuntos soldados de geometría irregular. Para piezas estructurales extralargas o muy anchas que sobrepasen las dimensiones estándar de la mesa, se pueden acoplar sub-mesas auxiliares modulares que proporcionan apoyo exterior estable sin perder la capacidad de volteo rotativo.
¿Qué hito comercial contrastado alcanzó el cliente con la incorporación de esta máquina?
Tras la puesta en marcha, la máquina trabajó de forma continua a pleno régimen durante dos meses ininterrumpidos con cero piezas defectuosas, cero roturas de machos y una reducción comprobada del 42% en el tiempo de ciclo. Ante estos resultados verificados en planta, el cliente formalizó de inmediato un pedido de compra de repetición para ampliar su capacidad de producción.
Taladradora y Roscadora Horizontal CNC de 4 Ejes DNC-1630N10(R1) — Especificaciones Técnicas
Clic para Expandir las Especificaciones Técnicas (17)
| Modelo de Máquina | DNC-1630N10(R1) |
| Tipo de Máquina | Taladradora y roscadora horizontal CNC de 4 ejes |
| Carrera de Mecanizado en Eje X | 1600 mm |
| Carrera de Mecanizado en Eje Y | 300 mm |
| Carrera de Mecanizado en Eje Z | 600 mm |
| Plataforma Rotativa Eje A | Indexación automática de 360° |
| Tipo de Husillo | Husillo mecánico de alta rigidez (origen Taiwán) |
| Rango de Velocidad del Husillo | 1000~6000 rpm con regulación continua de velocidad |
| Cono del Husillo | BT30 |
| Potencia del Motor del Husillo | 5,5 kW (husillo mecánico de alto par) |
| Velocidades de Avance Rápido | X: 30–60 m/min, Y: 25 m/min, Z: 25 m/min |
| Capacidad del Almacén de Herramientas | Almacén servo tipo disco de 10 herramientas desplazable (solidario al husillo) |
| Repetibilidad de Posicionamiento | ≤ 0,02 mm (Calibrada y compensada con láser API) |
| Superficie de Amarre de la Mesa | Mesa giratoria de servicio pesado con ranuras en T (compatible con sub-mesa auxiliar) |
| Funciones Principales de Mecanizado | Taladrado multifaz, roscado rígido sincronizado, fresado de ranuras, achaflanado |
| Rango de Capacidad de Mecanizado | Taladrado Ø1–Ø20 mm | Roscado rígido sincronizado M3–M18 |
| Normativa de Seguridad y Calidad | Certificación CE |
Request a Free Sample Machining & Feasibility Analysis
Send your tube dimensions, material grade, and thread specifications. Our tooling engineers will verify feasibility, calculate cycle time, and run a live machining test on your spec.