大型焊接件四周钻孔、铣槽与刚性攻牙一体化解决方案
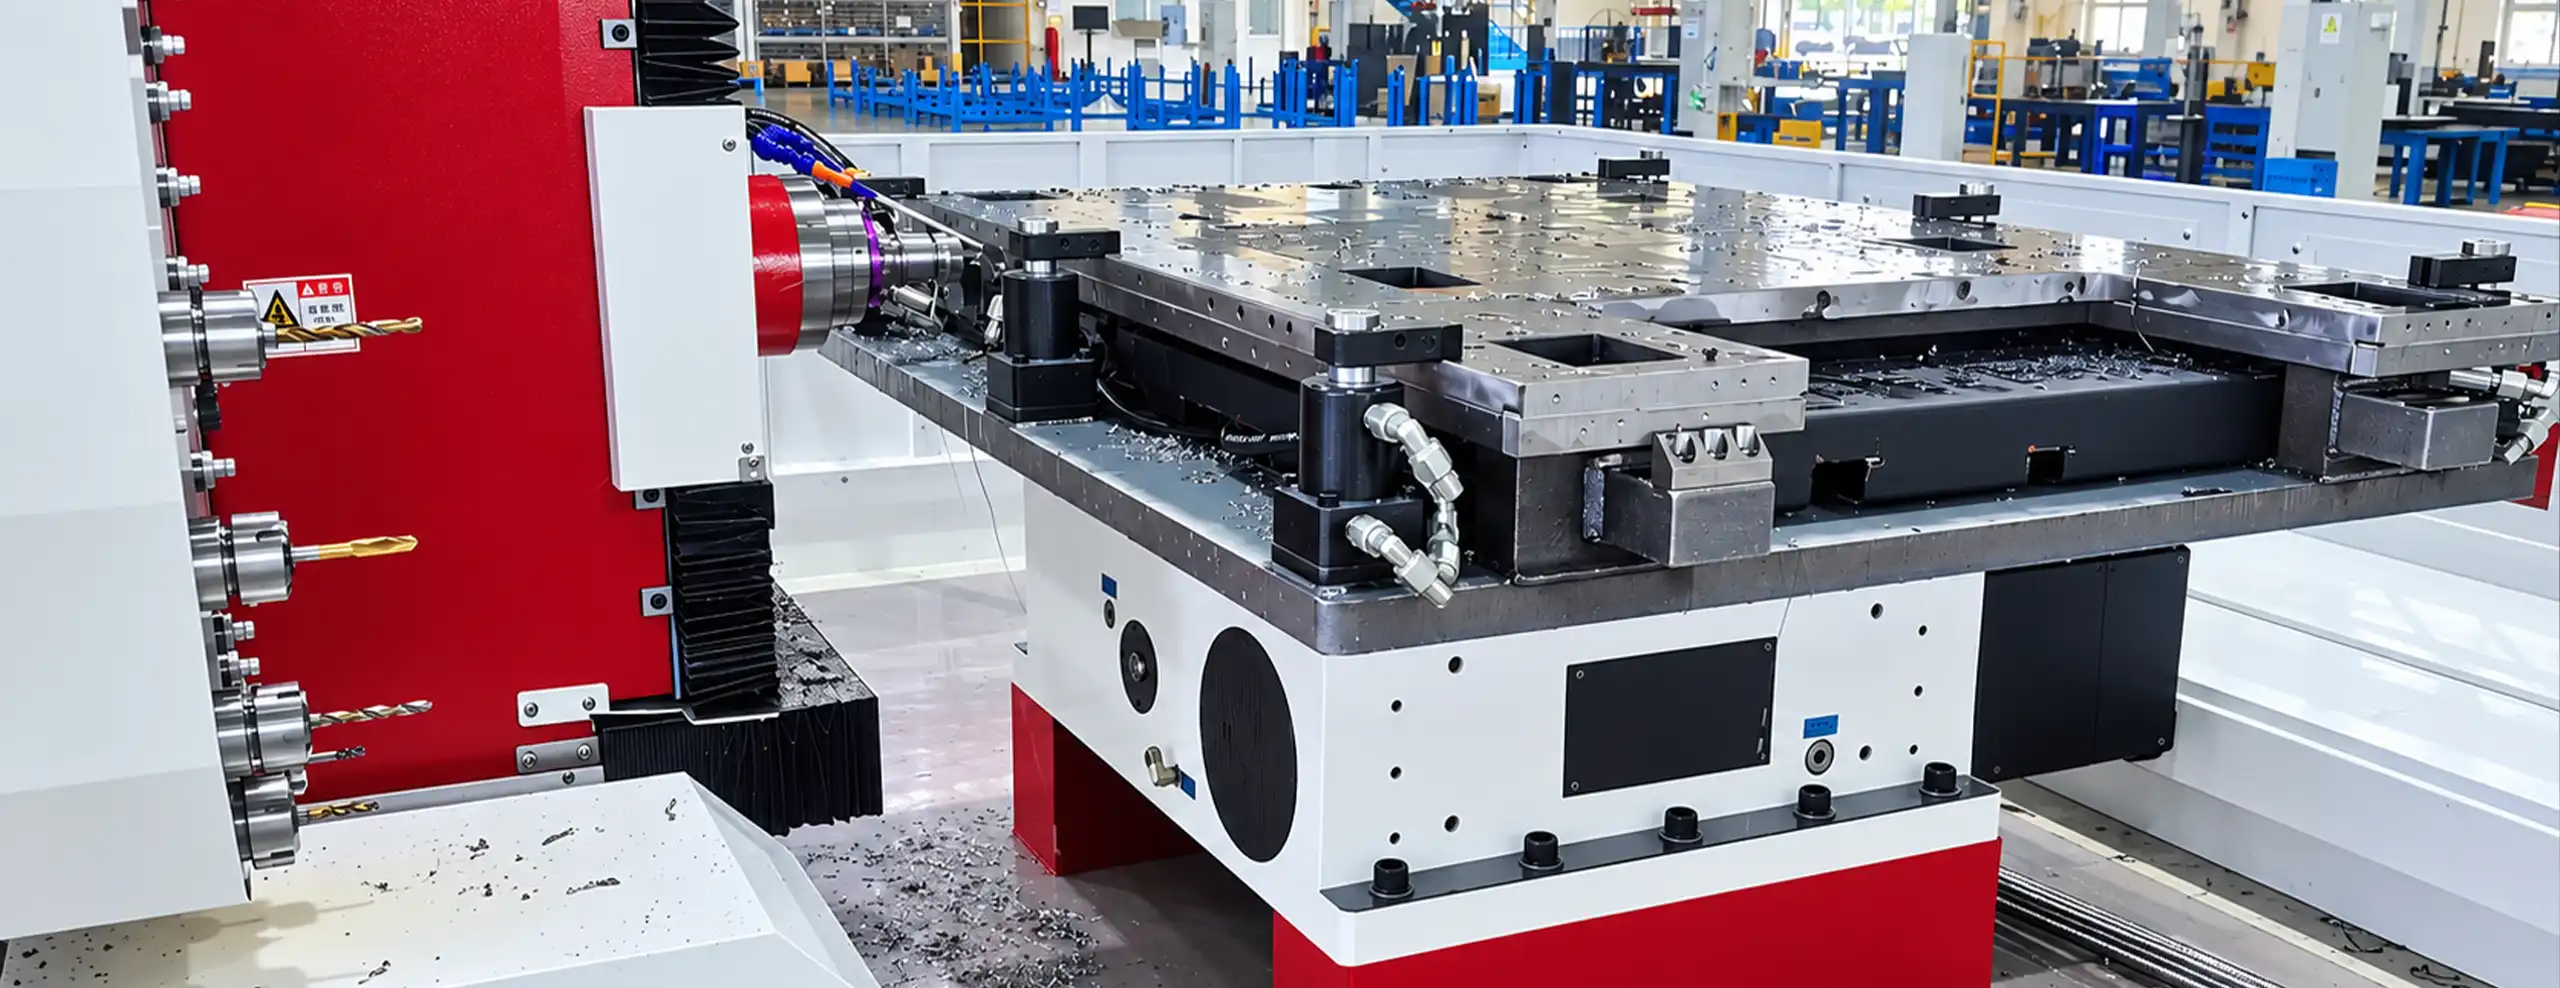
专为舞台升降机械1.4m × 0.8m大型焊接钢结构件量身打造。替代高成本龙门加工中心及易出错的人工线下攻牙,通过一次装夹与360°数控旋转自动化,免去行车吊装翻转,彻底杜绝M5丝锥断裂。
四轴多面一体化加工5大核心工序
多米1630N10(R1)如何整合360°A轴分度、高扭矩BT30刚性攻牙及随动伺服刀库,实现重型焊接件的一次装夹连续加工。
重型工件吊装与基准锁定
操作人员仅需使用一次行车,将1.4m × 0.8m焊接钢结构件装夹至重型T型槽A轴旋转夹具上。探测并锁定主零点基准,适用于所有四个侧面。
自动化四周钻孔与铣长槽
数控程序指令重型铸铁A轴工作台进行360°分度旋转,依次呈现第1至第4侧面。高刚性机械主轴完成定心钻孔、深孔钻削以及长条槽和Φ8定位销孔的插补铣削。
随动伺服刀库快速机内换刀
10把圆盘式伺服刀库随主轴滑台沿1.6米X轴同步移动,在切削区就近完成钻头、铣刀和丝锥的换刀,换刀时间低于2秒。
同步数控刚性攻牙 (M5, M8, M10)
工件无需拆卸,BT30主轴直接切换至编码器同步刚性攻牙模式,在机内将所有M5、M8和M10螺纹孔直接攻丝至预设程序深度。
一次吊卸与直接总装
当周边四个侧面的钻孔、铣槽和攻牙全部完成后,A轴自动复位。成品板件解锁并由行车一次吊离,直接投入舞台升降机框架总装。
在整个加工周期中,高精度A轴旋转工作台、随动式10把伺服刀库与高扭矩机械主轴无缝同步,将粗糙的焊接结构件精准转化为高精度的合格基座。
生产效能变革:1.4m × 0.8m大型焊接件四面一体化加工实践
合作客户: 舞台升降设备与重型机械装备制造厂家
加工工件: 重型焊接钢结构件 (1.4m × 0.8m,四周包含M5/M8/M10螺纹孔、Φ8定位销孔及长条导向槽)
传统工艺:龙门加工中心 + 侧铣直角头 + 线下人工攻牙
该厂家此前依赖高成本的龙门铣床配外挂侧铣直角头对1.4m × 0.8m焊接钢板侧面进行钻孔。由于龙门设备缺乏自动旋转功能,操作人员必须使用行车进行4次人工松开、吊起、翻转和重新装夹,导致主基准破坏,累积对中误差超过0.08mm。悬臂式的侧铣直角头在铣长槽时震刀严重,且无法在机攻牙,必须将工件转运至线下由钳工使用手持气动工具攻丝。频繁的M5丝锥断裂导致高价值焊接件报废,而行车吊装翻转过程使高昂的龙门设备长时间处于停机等待状态。
多米解决方案:1630N10(R1) 卧式四轴数控钻孔攻牙加工中心
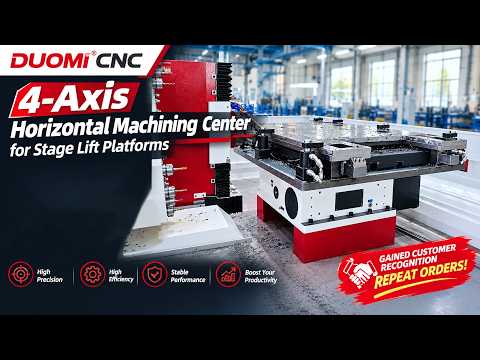
专用的多米 DNC-1630N10(R1) 四轴卧式数控钻孔攻牙机,配备重型铸铁A轴360°旋转工作台、1600mm × 300mm × 600mm加工行程、5.5kW台湾BT30高刚性机械主轴(带伺服同步刚性攻牙功能)以及随主轴同步移动的10把斗笠式伺服刀库。
实测生产数据对比:传统龙门方案 vs. 多米 1630N10(R1)
| 评估指标 | 传统龙门 + 线下攻牙 | 多米 1630N10(R1) 卧式四轴 |
|---|---|---|
| 工件装夹与搬运 | 每件需4次人工行车翻转与重新装夹 | 1次装夹于360° A轴旋转工作台(搬运工步减少75%) |
| 基准重复精度 | 多次翻转导致累积误差较大(>0.08mm) | 4侧面重复定位精度稳定控制在≤0.02mm |
| 攻螺纹方式 | 钳工线下手持/气动工具攻牙 | 机内数控同步刚性攻牙 (M3至M18) |
| 刀具刚性 | 外挂悬臂直角头;易引发剧烈震刀 | 轴向直连BT30机械主轴(刀具寿命提升50%) |
| 废品与报废风险 | 因M5丝锥断裂及漏攻导致3%~5%报废率 | 0% 报废率;自动化G代码运行彻底杜绝断丝锥 |
| 单件总循环时间 | 45 分钟/件(包含切削+搬运+线下攻牙) | 26 分钟/件(单件循环时间缩短42%) |
| 操作安全 (EHS) | 频繁使用行车吊装翻转重型件,安全隐患高 | 单次上下料;全封闭防护罩保护安全 |
| 设备利用率 (CAPEX) | 高昂的龙门设备因等待翻转而频繁空转 | 释放龙门设备专职进行高价值重型平面铣削(OEE > 85%) |
客户投资回报:提高产能 · 减少工序 · 降低单件加工成本。 通过使用多米1630N10(R1)替代龙门侧铣及线下人工攻牙,该厂家成功将单件加工周期缩短了42%,实现了丝锥断裂零报废,并释放了价值数百万元的龙门加工中心用于高利润的重型平面铣削。在连续两个月零缺陷生产后,客户正式追加复购订单以扩大产能。
生产数据由舞台升降设备制造厂家在连续生产中实测验证。实际加工周期因板件尺寸、焊接件硬度、孔位密度及螺纹规格不同而有所差异。
专为重型板件多面加工而设计
标准立式加工中心和大型龙门铣床难以高效处理重型焊接件的四周侧面钻孔、铣槽和攻牙。1630N10(R1)将1.6米卧式行程与360°旋转翻转融为一体。
重型铸铁一体式 360° A轴工作台
重型连续旋转平台可平稳将1.4m × 0.8m焊接件旋转至所有4个侧面,无需行车翻转,确保主坐标基准不丢失。
高扭矩 BT30 机械主轴
5.5kW台湾机械主轴提供高动态刚性与持续扭矩,轻松胜任深孔钻削、铣槽及机内M3至M18刚性攻牙。
主轴随动圆盘式伺服刀库
10把伺服刀库直接随主轴滑台在1.6米X轴上同步移动,在切削区域就近换刀,换刀耗时小于2秒。
1600mm 长行程卧式结构
拥有 X: 1600mm、Y: 300mm、Z: 600mm 的宽敞加工包络空间,轻松覆盖大型舞台升降板件、结构框架与重型板材。
美国API激光干涉仪校准精度 (≤0.02mm)
100% 出厂经过美国原装API激光干涉仪检测与螺距补偿,确保孔距、定位销中心和长槽坐标稳定控制在 ≤0.02mm。
优化设备投资 (CAPEX) & 释放龙门产能
将侧面钻攻工序分流至紧凑型专机,释放数百万级别的龙门加工中心专心从事高利润重型顶面铣削。
常见问题解答 (FAQ)
为钢结构及装备制造厂家提供实用工程、质量及操作解答。
为何一次装夹对重型舞台升降平台加工至关重要?
舞台升降平台四周均分布有高精度的定位销孔(Φ8)和安装螺纹孔。如果使用行车将重达1.4m × 0.8m的板件人工翻转4次,会引入超过0.08mm的累积重新装夹误差,导致现场升降机构装配时卡阻。通过在360°旋转工作台上进行一次装夹,所有侧面孔位均以单一基准定位,位置度严格控制在≤0.02mm以内。
与人工攻牙相比,机内数控刚性攻牙如何杜绝M5丝锥断裂?
手持气动攻牙完全依赖操作工人的手臂稳定性,难以对垂直板边保持严格的90°垂直度。小规格M5丝锥在深孔内极易受力不均、偏斜并断裂,导致已加工好的焊接件直接报废。多米BT30机械主轴将Z轴进给与主轴旋转通过伺服编码器实现精准同步,确保完美螺距进给,丝锥断裂率降为0%,且螺纹深度100%一致。
1630N10(R1) 相较于龙门主轴外挂侧铣直角头有何优势?
外挂侧铣直角头作为悬臂附件挂在立式龙门主轴上,在进行重切削钻孔或铣槽时存在较大的机械间隙与剧烈震刀,刚性较差。此外,直角头无法自动换刀,也不能直接攻牙。1630N10(R1)是专用的卧式钻攻机,配备轴向直连BT30机械主轴和10把随动刀库,消除了震刀现象,并将单件加工周期缩短了40%以上。
该设备能否适应异形焊接件及超长结构件?
可以。重型T型槽旋转工作台支持安装各种自定义专用夹具和异形焊接件。对于超出标准工作台尺寸的超长或超宽结构件,可加装模块化辅助副工作台,在不牺牲旋转翻转功能的前提下提供稳定的外侧支撑。
客户使用该设备取得了哪些经过验证的商业成果?
设备投产后,在全负荷生产中连续运行两个月,实现了零质量缺陷、零丝锥断裂,并实测缩短了42%的加工周期。基于这一验证结果,客户立即签署了正式的复购订单以扩充产能。
DNC-1630N10(R1) 四轴卧式数控钻孔攻牙机 — 技术参数与规格
点击展开完整技术规格参数 (17)
| 设备型号 | DNC-1630N10(R1) |
| 设备类型 | 四轴卧式数控钻孔攻牙机 |
| X轴加工行程 | 1600 mm |
| Y轴加工行程 | 300 mm |
| Z轴加工行程 | 600 mm |
| A轴旋转工作台 | 360° 自动分度 |
| 主轴类型 | 高刚性台湾机械主轴 |
| 主轴转速范围 | 1000~6000 rpm 无级调速 |
| 主轴锥孔 | BT30 |
| 主轴电机功率 | 5.5 kW 高扭矩机械主轴 |
| 快移速度 | X: 30–60 m/min, Y: 25 m/min, Z: 25 m/min |
| 刀库容量 | 10把随动圆盘式伺服刀库(随主轴移动) |
| 重复定位精度 | ≤ 0.02 mm(API激光校准与补偿) |
| 工作台装夹面 | 重型T型槽旋转工作台(可兼容辅助副工作台) |
| 主要加工功能 | 多面钻孔、同步刚性攻牙、铣长槽、倒角 |
| 加工能力范围 | 钻孔 Ø1–Ø20 mm | 同步刚性攻牙 M3–M18 |
| 安全与质量标准 | CE欧盟认证 |
申请免费样品加工及可行性分析
请提供您的管材尺寸、材料等级和螺纹规格。我们的模具工程师将验证可行性,计算加工周期,并根据您的规格进行实际加工测试。