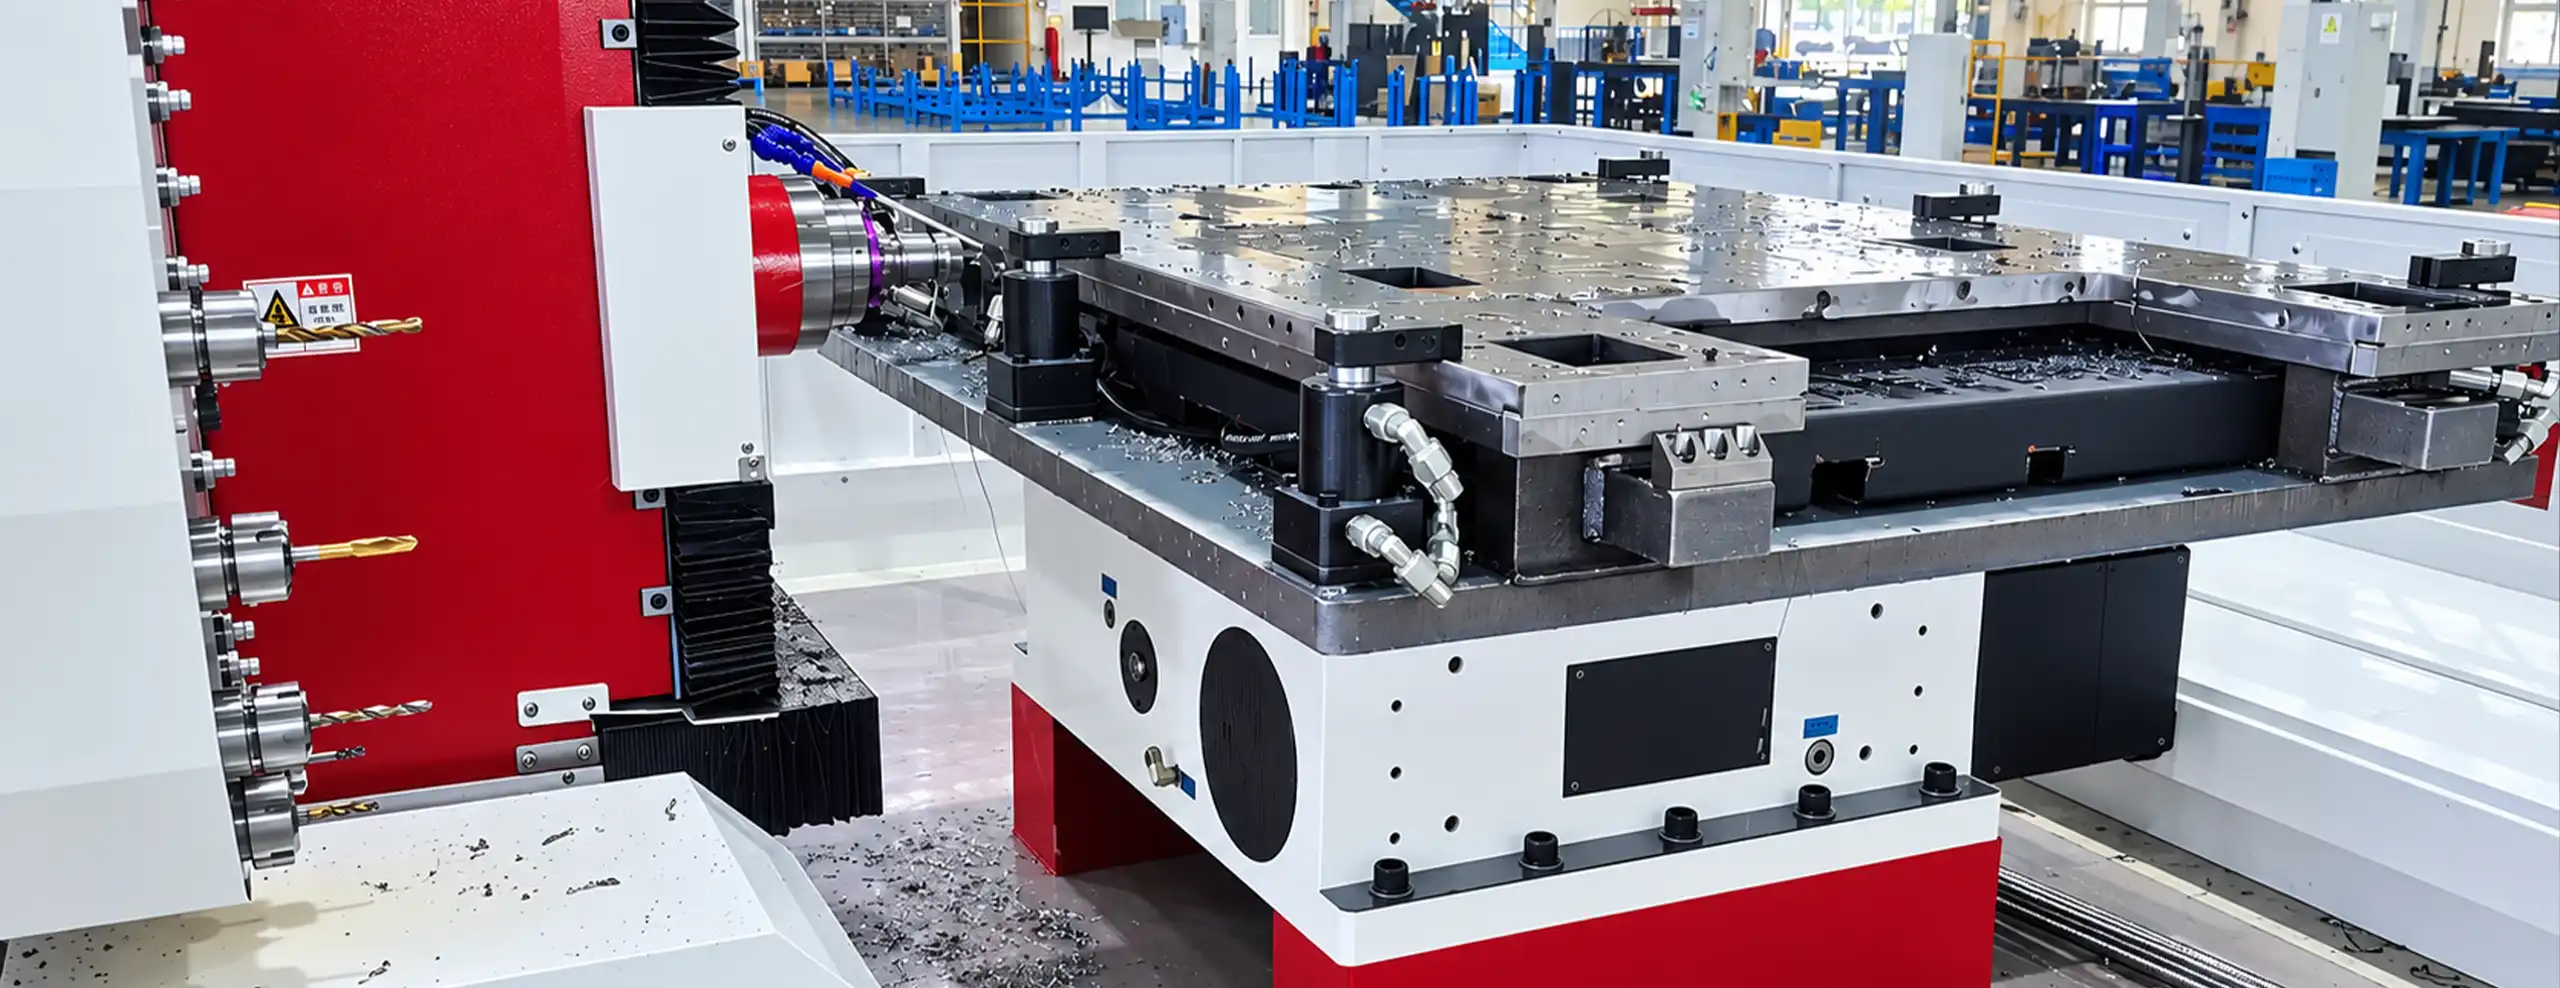
Объединение сверления, фрезерования пазов и жесткого нарезания резьбы с 4 сторон для сварных металлоконструкций
Разработан для сварных стальных плит 1.4 м × 0.8 м в производстве сценического оборудования. Заменяет дорогостоящие портальные станки и ручное нарезание резьбы автоповоротом на 360° за один установ. Исключает кантовку краном и поломку метчиков M5.
5-этапный оптимизированный процесс 4-осевой многосторонней обработки
Как станок DUOMI 1630N10(R1) объединяет поворот по оси A на 360°, высокомоментное нарезание резьбы BT30 и подвижный сменщик инструмента (ATC) для непрерывной обработки тяжелых сварных плит за один установ.
Загрузка тяжелой плиты и фиксация базы
Оператор с помощью мостового крана единоразово устанавливает сварную стальную конструкцию 1.4 м × 0.8 м на тяжелое поворотное приспособление оси A с T-образными пазами. Нулевая точка базирования фиксируется для обработки всех четырех боковых граней.
Автоматическое сверление и фрезерование пазов с 4 сторон
Управляющая программа ЧПУ последовательно поворачивает чугунный стол оси A на 360°, подставляя грани с 1 по 4. Высокожесткий механический шпиндель выполняет центрование, глубокое сверление и фрезерование продолговатых пазов и отверстий под штифты Φ8.
Смена инструмента на ходу через подвижный сервомагазин
Дисковый магазин на 10 инструментов перемещается вместе с кареткой шпинделя по оси X (1.6 м), выполняя смену сверл, фрез и метчиков непосредственно в зоне резания менее чем за 2 секунды.
Синхронизированное нарезание резьбы с ЧПУ (M5, M8, M10)
Без снятия детали со станка шпиндель BT30 переключается в режим жесткого нарезания резьбы с синхронизацией по энкодеру, нарезая резьбу M5, M8 и M10 непосредственно на станке на точную запрограммированную глубину.
Снятие детали краном за один цикл и отправка на сборку
После завершения сверления, фрезерования пазов и нарезания резьбы на всех четырех гранях ось A возвращается в исходное положение. Готовая плита разжимается и снимается краном за один подход, полностью готовая к сборке рамы сценического подъемника.
На протяжении всего цикла точный поворотный стол оси A, подвижная система ATC на 10 инструментов и высокомоментный шпиндель синхронно взаимодействуют, превращая черные сварные заготовки в прецизионные платформы.
Производственная трансформация: интеграция 4-сторонней обработки сварных узлов 1.4 м × 0.8 м
Заказчик: Производитель сценических подъемников и тяжелого технологического оборудования
Обрабатываемая деталь: Тяжелые сварные плиты из конструкционной стали (1.4 м × 0.8 м, резьбовые отверстия M5/M8/M10 по периметру, отверстия под штифты Φ8, направляющие пазы)
Прежняя технология: Портальный фрезерный станок + угловая головка + ручное нарезание резьбы
Ранее предприятие использовало дорогостоящий портальный фрезерный станок со съемной угловой фрезерной головкой для сверления боковых отверстий в сварных стальных плитах 1.4 м × 0.8 м. Из-за отсутствия автоматического поворота заготовки операторам приходилось 4 раза переустанавливать тяжелую деталь с помощью мостового крана. Это разрушало единую базирующую систему и приводило к накопленной погрешности свыше 0.08 мм. Консольная угловая головка сильно вибрировала при фрезеровании пазов, а отсутствие жесткого нарезания резьбы заставляло передавать плиты слесарям для нарезания резьбы ручным пневмоинструментом. Частые поломки метчиков M5 приводили к браку дорогостоящих сварных узлов, а простой портального станка во время кантовок снижал общую эффективность.
Решение DUOMI: Горизонтальный 4-осевой сверлильно-резьбонарезной станок с ЧПУ 1630N10(R1)
Специализированный горизонтальный 4-осевой сверлильно-резьбонарезной станок с ЧПУ DUOMI DNC-1630N10(R1), оснащенный встроенным поворотным столом оси A на 360°, ходами обработки 1600 мм × 300 мм × 600 мм, тайваньским механическим шпинделем BT30 мощностью 5.5 кВт с жестким нарезанием резьбы и подвижным дисковым магазином ATC на 10 инструментов.
Сравнительный анализ эффективности: Традиционная технология против DUOMI 1630N10(R1)
| Критерий оценки | Портальный станок + ручная резьбонарезка | Горизонтальный 4-осевой станок DUOMI 1630N10(R1) |
|---|---|---|
| Закрепление и вспомогательные операции | 4 ручных кантовки краном и переустановки на плиту | 1 установ на поворотном столе 360° (сокращение вспомогательного времени на 75%) |
| Повторяемость базирования | Накопленная погрешность (>0.08 мм) из-за постоянных кантовок | Стабильная повторяемость позиционирования ≤0.02 мм на всех 4 гранях |
| Нарезание резьбы | Ручная/пневматическая резьбонарезка слесарями вне станка | Автоматическое жесткое синхронизированное нарезание резьбы с ЧПУ (от M3 до M18) |
| Оснастка и жесткость | Консольная угловая головка; склонность к сильным вибрациям | Прямой привод механического шпинделя BT30 (+50% к стойкости инструмента) |
| Риск брака и дефектов | От 3% до 5% брака из-за поломки метчиков M5 и пропущенных резьб | 0% брака; автоматическое выполнение УП исключает поломку метчиков |
| Полное время цикла на деталь | 45 минут на плиту (обработка + переустановки + слесарная обработка) | 26 минут на плиту (сокращение времени цикла на 42%) |
| Безопасность труда (ОТ и ТБ) | Опасные ручные операции кантовки тяжелых сварных конструкций краном | Один цикл загрузки/выгрузки; полностью закрытая защитная зона |
| Загрузка оборудования (CAPEX) | Простой дорогого портального станка в ожидании кантовки краном | Освобождение портального центра для тяжелого фрезерования (OEE >85%) |
Окупаемость инвестиций (ROI): Больше готовой продукции. Меньше операций. Ниже себестоимость детали. Заменив боковое фрезерование на портальном станке и ручное нарезание резьбы на DUOMI 1630N10(R1), предприятие сократило время цикла на 42%, полностью устранило брак из-за поломки метчиков и освободило многомиллионное портальное оборудование для высокорентабельных операций тяжелого фрезерования. После двух месяцев работы без единого дефекта заказчик оформил повторный заказ на расширение участка.
Данные о производительности подтверждены в условиях реального серийного производства оборудования для сценических подъемников. Фактическое время цикла зависит от габаритов плиты, твердости сварного узла, плотности сетки отверстий и параметров резьбы.
Специализированная конструкция для многосторонней обработки тяжелых плит
Стандартные вертикальные обрабатывающие центры и крупногабаритные портальные станки не обеспечивают высокой эффективности при сверлении и нарезании резьбы по периметру сварных конструкций. Модель 1630N10(R1) сочетает горизонтальный ход 1.6 м с поворотом заготовки на 360°.
Встроенный чугунный поворотный стол оси A (360°)
Тяжелая поворотная платформа плавно подставляет все четыре боковые грани сварных плит 1.4 м × 0.8 м, исключая кантовку краном и сохраняя единую нулевую базу.
Высокомоментный механический шпиндель BT30
Тайваньский шпиндель мощностью 5.5 кВт обеспечивает высокую динамическую жесткость для глубокого сверления, фрезерования пазов и жесткого нарезания резьбы от M3 до M18.
Подвижный дисковый магазин ATC на шпиндельной каретке
Магазин на 10 инструментов перемещается вместе со шпинделем по оси X (1.6 м), меняя инструмент прямо в зоне резания менее чем за 2 секунды.
Горизонтальная конструкция с увеличенным ходом 1600 мм
Широкая зона обработки X: 1600 мм, Y: 300 мм, Z: 600 мм идеально подходит для габаритных сценических плит, несущих рам и сварных металлоконструкций.
Прецизионная лазерная калибровка API (≤0.02 мм)
100% заводская проверка и компенсация шага ШВП с помощью интерферометров API (США) гарантируют точность межцентровых расстояний и пазов в пределах ≤0.02 мм.
Оптимизация CAPEX и разгрузка портальных станков
Перенос операций бокового сверления и нарезания резьбы на компактный специализированный станок высвобождает дорогостоящие портальные центры для тяжелого фрезерования.
Вопросы и ответы (FAQ)
Технические ответы, показатели качества и эксплуатационные преимущества для производителей металлоконструкций и машиностроительных предприятий.
Почему зажим за один установ так важен для тяжелых сценических платформ?
Снические платформы требуют точного расположения отверстий под штифты (Φ8) и резьбовых крепежных отверстий со всех четырех сторон. При 4-кратной кантовке плит 1.4 м × 0.8 м мостовым краном накапливается погрешность переустановки свыше 0.08 мм, что вызывает перекосы и заедания при монтаже. Закрепление за один установ на поворотном столе 360° обеспечивает позиционирование боковых отверстий с точностью ≤0.02 мм от единой базы.
Как жесткое нарезание резьбы с ЧПУ исключает поломку метчиков M5 по сравнению с ручной обработкой?
Ручная нарезка резьбы пневмоинструментом зависит от человеческого фактора: удержать строго 90° относительно боковой грани тяжело. Мелкие метчики M5 легко закусывает и ломает внутри глубоких отверстий, что приводит к браку всей сварной детали. Шпиндель BT30 станка DUOMI жестко синхронизирует подачу по оси Z со скоростью вращения через энкодер, что гарантирует точный шаг резьбы, 100% стабильную глубину и полностью исключает поломку метчиков.
За счет чего станок 1630N10(R1) превосходит съёмную угловую головку на портальном станке?
Угловая фрезерная головка монтируется как консольная насадка на вертикальный шпиндель портального станка, что создает люфты, понижает жесткость и вызывает сильную вибрацию. Кроме того, с ней невозможно автоматически менять инструмент и нарезать резьбу на высоких скоростях. Станок 1630N10(R1) — это специализированный горизонтальный центр с прямым приводом шпинделя BT30 и подвижным магазином ATC, что устраняет вибрации и сокращает время обработки более чем на 40%.
Можно ли обрабатывать на станке негабаритные сварные конструкции и нестандартные детали?
Да. Поворотный стол с T-образными пазами позволяет устанавливать любые специализированные приспособления и нестандартные сварные узлы. Для слишком длинных или широких деталей за пределами стандартного стола могут монтироваться модульные вспомогательные подстольники, обеспечивающие надежную опору без потери возможности автоповорота.
Каких подтвержденных результатов достиг заказчик после внедрения данного станка?
После ввода в эксплуатацию станок непрерывно проработал 2 месяца в режиме серийного производства с нулевым уровнем брака, без единой поломки метчика и с подтвержденным сокращением времени обработки на 42%. На основании этих результатов заказчик сразу же направил официальный повторный заказ на покупку второго станка.
DNC-1630N10(R1) Горизонтальный 4-осевой сверлильно-резьбонарезной станок с ЧПУ — Технические характеристики
Развернуть полные технические характеристики (17)
| Модель станка | DNC-1630N10(R1) |
| Тип станка | Горизонтальный 4-осевой сверлильно-резьбонарезной станок с ЧПУ |
| Ход обработки по оси X | 1600 мм |
| Ход обработки по оси Y | 300 мм |
| Ход обработки по оси Z | 600 мм |
| Поворотный стол оси A | Автоматический поворот / позиционирование 360° |
| Тип шпинделя | Высокожесткий механический шпиндель (Тайвань) |
| Диапазон частоты вращения шпинделя | 1000–6000 об/мин (бесступенчатое регулирование) |
| Конус шпинделя | BT30 |
| Мощность электродвигателя шпинделя | 5.5 кВт (высокомоментный механический шпиндель) |
| Скорость рабочей / быстрой подачи | X: 30–60 м/мин, Y: 25 м/мин, Z: 25 м/мин |
| Емкость инструментального магазина | Подвижный сервомагазин дискового типа на 10 инструментов (перемещается со шпинделем) |
| Повторяемость позиционирования | ≤ 0.02 мм (Калибровка и компенсация лазером API) |
| Рабочая поверхность стола | Поворотный стол с T-образными пазами (совместим с дополнительными подстольниками) |
| Основные технологические функции | Многосторонняя обработка, сверление, жесткое нарезание резьбы, фрезерование пазов, снятие фасок |
| Диапазон параметров обработки | Сверление Ø1–Ø20 мм | Жесткое нарезание резьбы M3–M18 |
| Стандарты безопасности и качества | Сертификат CE (Директива по машинному оборудованию) |
Запросите бесплатную пробную обработку и технико-экономический анализ
Пожалуйста, укажите размеры трубы, марку материала и параметры резьбы. Наши инженеры оценят выполнимость задачи, рассчитают время цикла и проведут реальное тестовое фрезерование и нарезание резьбы по вашим спецификациям.